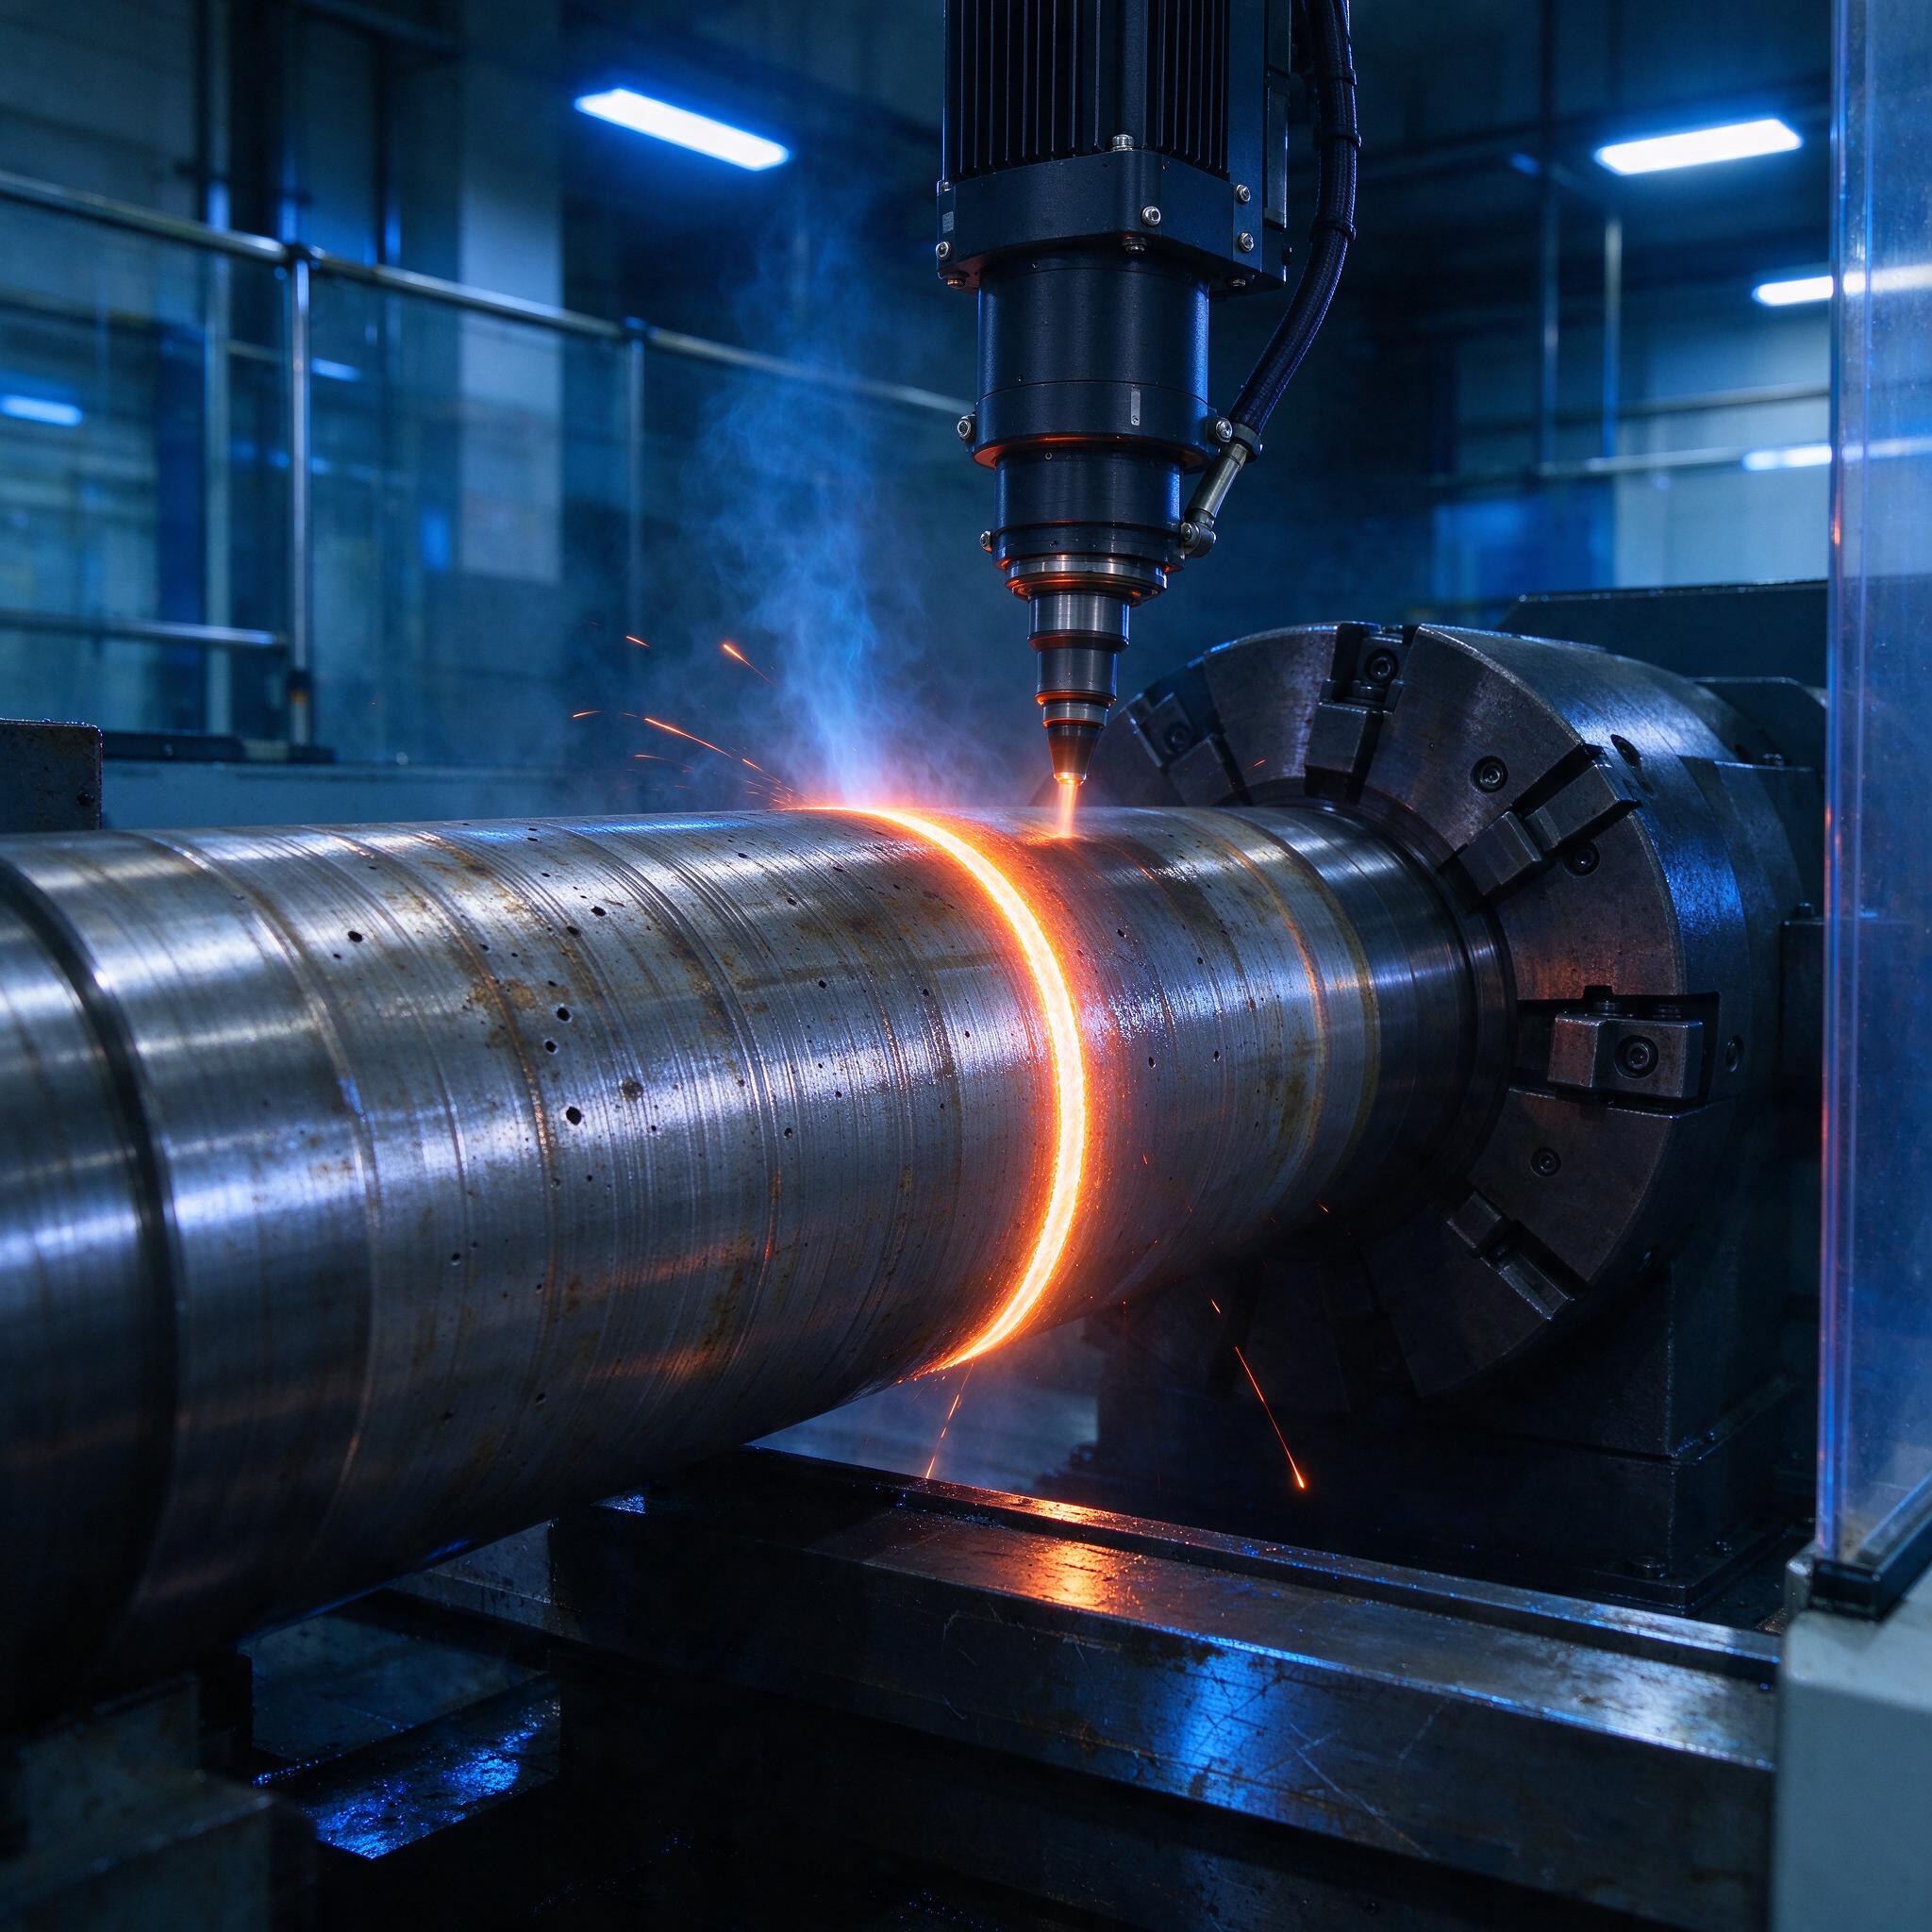
Вал диаметром 320 мм, длина четыре метра, шейка под подшипник — а твердость после объемной закалки 42 HRC, и заказчик хочет 58. Печь, масло, правка, шлифовка «на вытяжку» — и через месяц вал всё равно ведет винтом. Знакомая история? У нас на участке таких валов за год проходит пара десятков, и лет десять назад мы окончательно ушли от объемного термоупрочнения в сторону лазерной закалки. Ниже — как мы это делаем: режимы, материалы, косяки, которые мы сами наделали, пока набивали руку, и чек-лист для тех, кто только присматривается к технологии.
Что такое лазерная закалка и почему деталь не ведет
Суть проста: луч локально разогревает поверхностный слой до аустенитизации — у нас рабочий диапазон 900–1000 °C — а теплоотвод в массив детали выполняет роль закалочной среды. Никакого масла, никакой воды, никакого окунания. Слой глубиной 0,5–1,2 мм превращается в мартенсит, остальная часть вала остается холодной и держит геометрию. Тепловложение мизерное, поэтому коробление на вал диаметром 300 мм не превышает 0,03–0,05 мм на метр длины. Для сравнения: после объемной закалки мы снимали по 0,4 мм припуска только чтобы выбить «винт».
Ключевые параметры, которыми мы крутим процесс:
- температура аустенитизации — 900–1000 °C, контролируется пирометром в реальном времени;
- скорость сканирования — 5–20 мм/с, выше — мелкий слой, ниже — риск оплавления;
- мощность — для волоконных источников 2–4 кВт при пятне 8–20 мм;
- перекрытие дорожек — 20–30%, иначе между «полосами» останутся мягкие канавки;
- твердость на выходе — 55–60 HRC для среднеуглеродистых сталей.
На фото — типовая картинка с нашего поста: вал зажат в четырехкулачковом патроне станка, луч идет кольцевой дорожкой, видно раскаленное пятно, искры и легкий дым. Ванна с СОЖ тут не нужна — она стоит рядом для последующего шлифования, а не для закалки. Освещение в цеху синее, от ламп, поэтому раскаленный след читается идеально: по его цвету оператор без пирометра видит, «поймал» ли зону нагрев.
Материалы: что закаляется, а что — нет
Не всякая сталь любит лазер. По опыту, лучше всего работают среднеуглеродистые и низколегированные марки — у них достаточно углерода, чтобы мартенсит вышел твердым, и достаточно прокаливаемости, чтобы слой был равномерным. Собрали таблицу по нашим实操 данным — прошу любить и жаловать.
| Марка | Твердость после лазерной закалки | Глубина слоя | Особенности |
|---|---|---|---|
| Сталь 45 | 55–58 HRC | 0,8–1,2 мм | Рабочая лошадка, минимум сюрпризов |
| 40Х | 56–60 HRC | 0,7–1,0 мм | Хром подтягивает прокаливаемость |
| 40ХН, 40ХН2МА | 56–60 HRC | 0,7–1,1 мм | Валы с ударными нагрузками |
| Ст3, 20Х | 35–42 HRC | 0,5–0,8 мм | Углерода мало, полноценного мартенсита не ждите |
| Серый чугун СЧ20–СЧ30 | 48–55 HRC | 0,4–0,7 мм | Направляющие станков, следить за графитом |
Высокоуглеродистые стали (У8, 100Cr6-аналоги) закаливаются отлично, но у них на границе слоя растет хрупкая зона с повышенной твердостью — для валов с циклическим изгибом мы их стараемся не брать. А вот направляющие из чугуна — наоборот, наша любимая история: лазерная закалка направляющих позволяет восстановить станок без демонтажа станины, прямо на месте.
Режимы на практике: от чего зависит твердость поверхности
Формула «мощность + скорость + пятно» — это три ручки одной печки. Твердость поверхности держится в узком окне: если скорость сканирования падает ниже 5 мм/с, поверхность уходит к температурaм плавления, появляется «пойманный зарез» — оплавленная каверна, которую потом шлифуешь и теряешь слой. Если разогнать выше 20 мм/с — аустенит не успевает прогреться на нужную глубину, на торце дорожки видишь мягкий «хвост», и твердость проседает до 45 HRC.
У нас на 40Х выставлено так: 3 кВт, пятно 12 мм, скорость 12 мм/с, шаг дорожки 8 мм. Твердомер показывает 57–59 HRC, глубина зоны с твердостью выше 55 HRC — около 0,8 мм. Для стали 45 снижаем мощность до 2,5 кВт — иначе пятно «садится» в поверхность. Чугунные направляющие ведем на 2 кВт со скоростью 15 мм/с, дорожку делаем с перекрытием 25%, иначе на просвет видны полосы.
Критичный момент — поглощение излучения. Полированная сталь отражает до 80% луча, поэтому перед обработкой мы травим или пескоструим поверхность, а на проблемные зоны наносим поглощающее покрытие. Пропустили подготовку — луч «отражается», зона непрогрета, твердость плавает на 10 единиц. Классика.
Где это реально работает
- Валы — шейки под подшипники, посадки под шестерни, уплотнительные дорожки. Твердость поверхности 55–60 HRC без коробления — вместо печи и правки.
- Направляющие скольжения станин и суппортов — чугун закаляем на 50+ HRC, восстановление геометрии на месте.
- Ходовые винты и шпиндели — локальное упрочнение рабочих ниток.
- Восстановление — изношенный вал с «эллипсом» сначала наплавляем, потом закаливаеем лазером, ресурс растет в 2–3 раза.
Типичные ошибки: реальный случай
Однажды на участке мы поймали брак из-за… термопары. Точнее, из-за ее отсутствия в правильном месте. Партия валов 40Х, все красиво, твердомер показывает 58 HRC. Через месяц эксплуатации у заказчика на двух валах появились сколы закаленного слоя. Разобрались: пирометр на посту смотрел в точку, которую перекрывал крепежный кулачок при подходе, реальная температура на этом участке была 830–850 °C — ниже Ас3. Аустенит неполный, мартенсит «рваный», слой мягкий в глубине, хотя поверхностный замер врал. С тех пор у нас правило: пирометр всегда наводится на чистую дорожку, а на каждом пятом валу — контрольный шлиф и замер микротвердости по глубине слоя. Мастера часто путают поверхностную твердость с твердостью слоя — это разные вещи, и вторая часто хуже.
Вторая ошибка — перекрытие дорожек «на глаз». Был период, когда оператор вел дорожки без перекрытия, между ними остались зоны отпускa 30 HRC шириной полмиллиметра. На валу под радиальные уплотнения это вылезло канавками через полгода. Теперь перекрытие выставляется программно и проверяется на тестовой пластине до запуска партии.
Как выбрать подрядчика или станок: чек-лист
- Источник излучения. Волоконный или диодный лазер 2–6 кВт. CO2-лазеры хуже поглощаются металлом — берите, если только не хотите переплачивать за мощность.
- Кинематика. Поворотный стол + вертикальная ось для валов, портальная рама для направляющих. Шаг позиции — не грубее 0,05 мм.
- Контроль температуры. Обязателен пирометр с обратной связью, иначе режим будет «плавать» от отражения и грязи на поверхности.
- Опыт с вашей маркой стали. Попросите образец на вашем материале с протоколом микротвердости по глубине, а не только замер по Роквеллу на поверхности.
- Геометрия после. Спросите прямо: какие гарантии по короблению на валах длиной 2+ м. У нормального подрядчика ответ — «до 0,05 мм/м», а не «ну, обычно нормально».
FAQ
Можно ли закалить лазером без порошковой присадки?
Да, для сталей с углеродом выше 0,35% — можно и нужно. Присадка нужна для низкоуглеродистых сталей, где без науглероживания твердость не поднимется выше 40 HRC. Для 40Х и стали 45 самозакалка из объема работает отлично.
Выдержит ли лазерная закалка на валу диаметром 500 мм нагрузку качения?
Да, при глубине слоя 0,8–1,0 мм и твердости 55–60 HRC — контактные напряжения под подшипник держит нормально. Но переходная зона между слоем и сердцевиной должна быть плавной, резкий скачок твердости — место зарождения трещины при ударных нагрузках.
Почему бы не сделать обычную ТВЧ-закалку, она дешевле?
ТВЧ хороша для тел вращения и простых цилиндров. Но для направляющих сложного профиля, локальных зон на длинных валах и деталей, которые нельзя греть целиком — ТВЧ не вариант, потому что индуктор под каждую геометрию делать дороже, а нагрев всегда будет «заливать» соседние зоны. Лазер идет туда, куда скажешь, и греет только то, что нужно.
Технология не волшебная палка — она требует подготовки поверхности, честного контроля температуры и оператора, который понимает, что делает. Но для валов и направляющих, где надо поймать 55–60 HRC без коробления, на текущий момент это самый прямой путь. Проверено на нашей практике — и не один раз.