Когда медь не хочет дружить со сталью
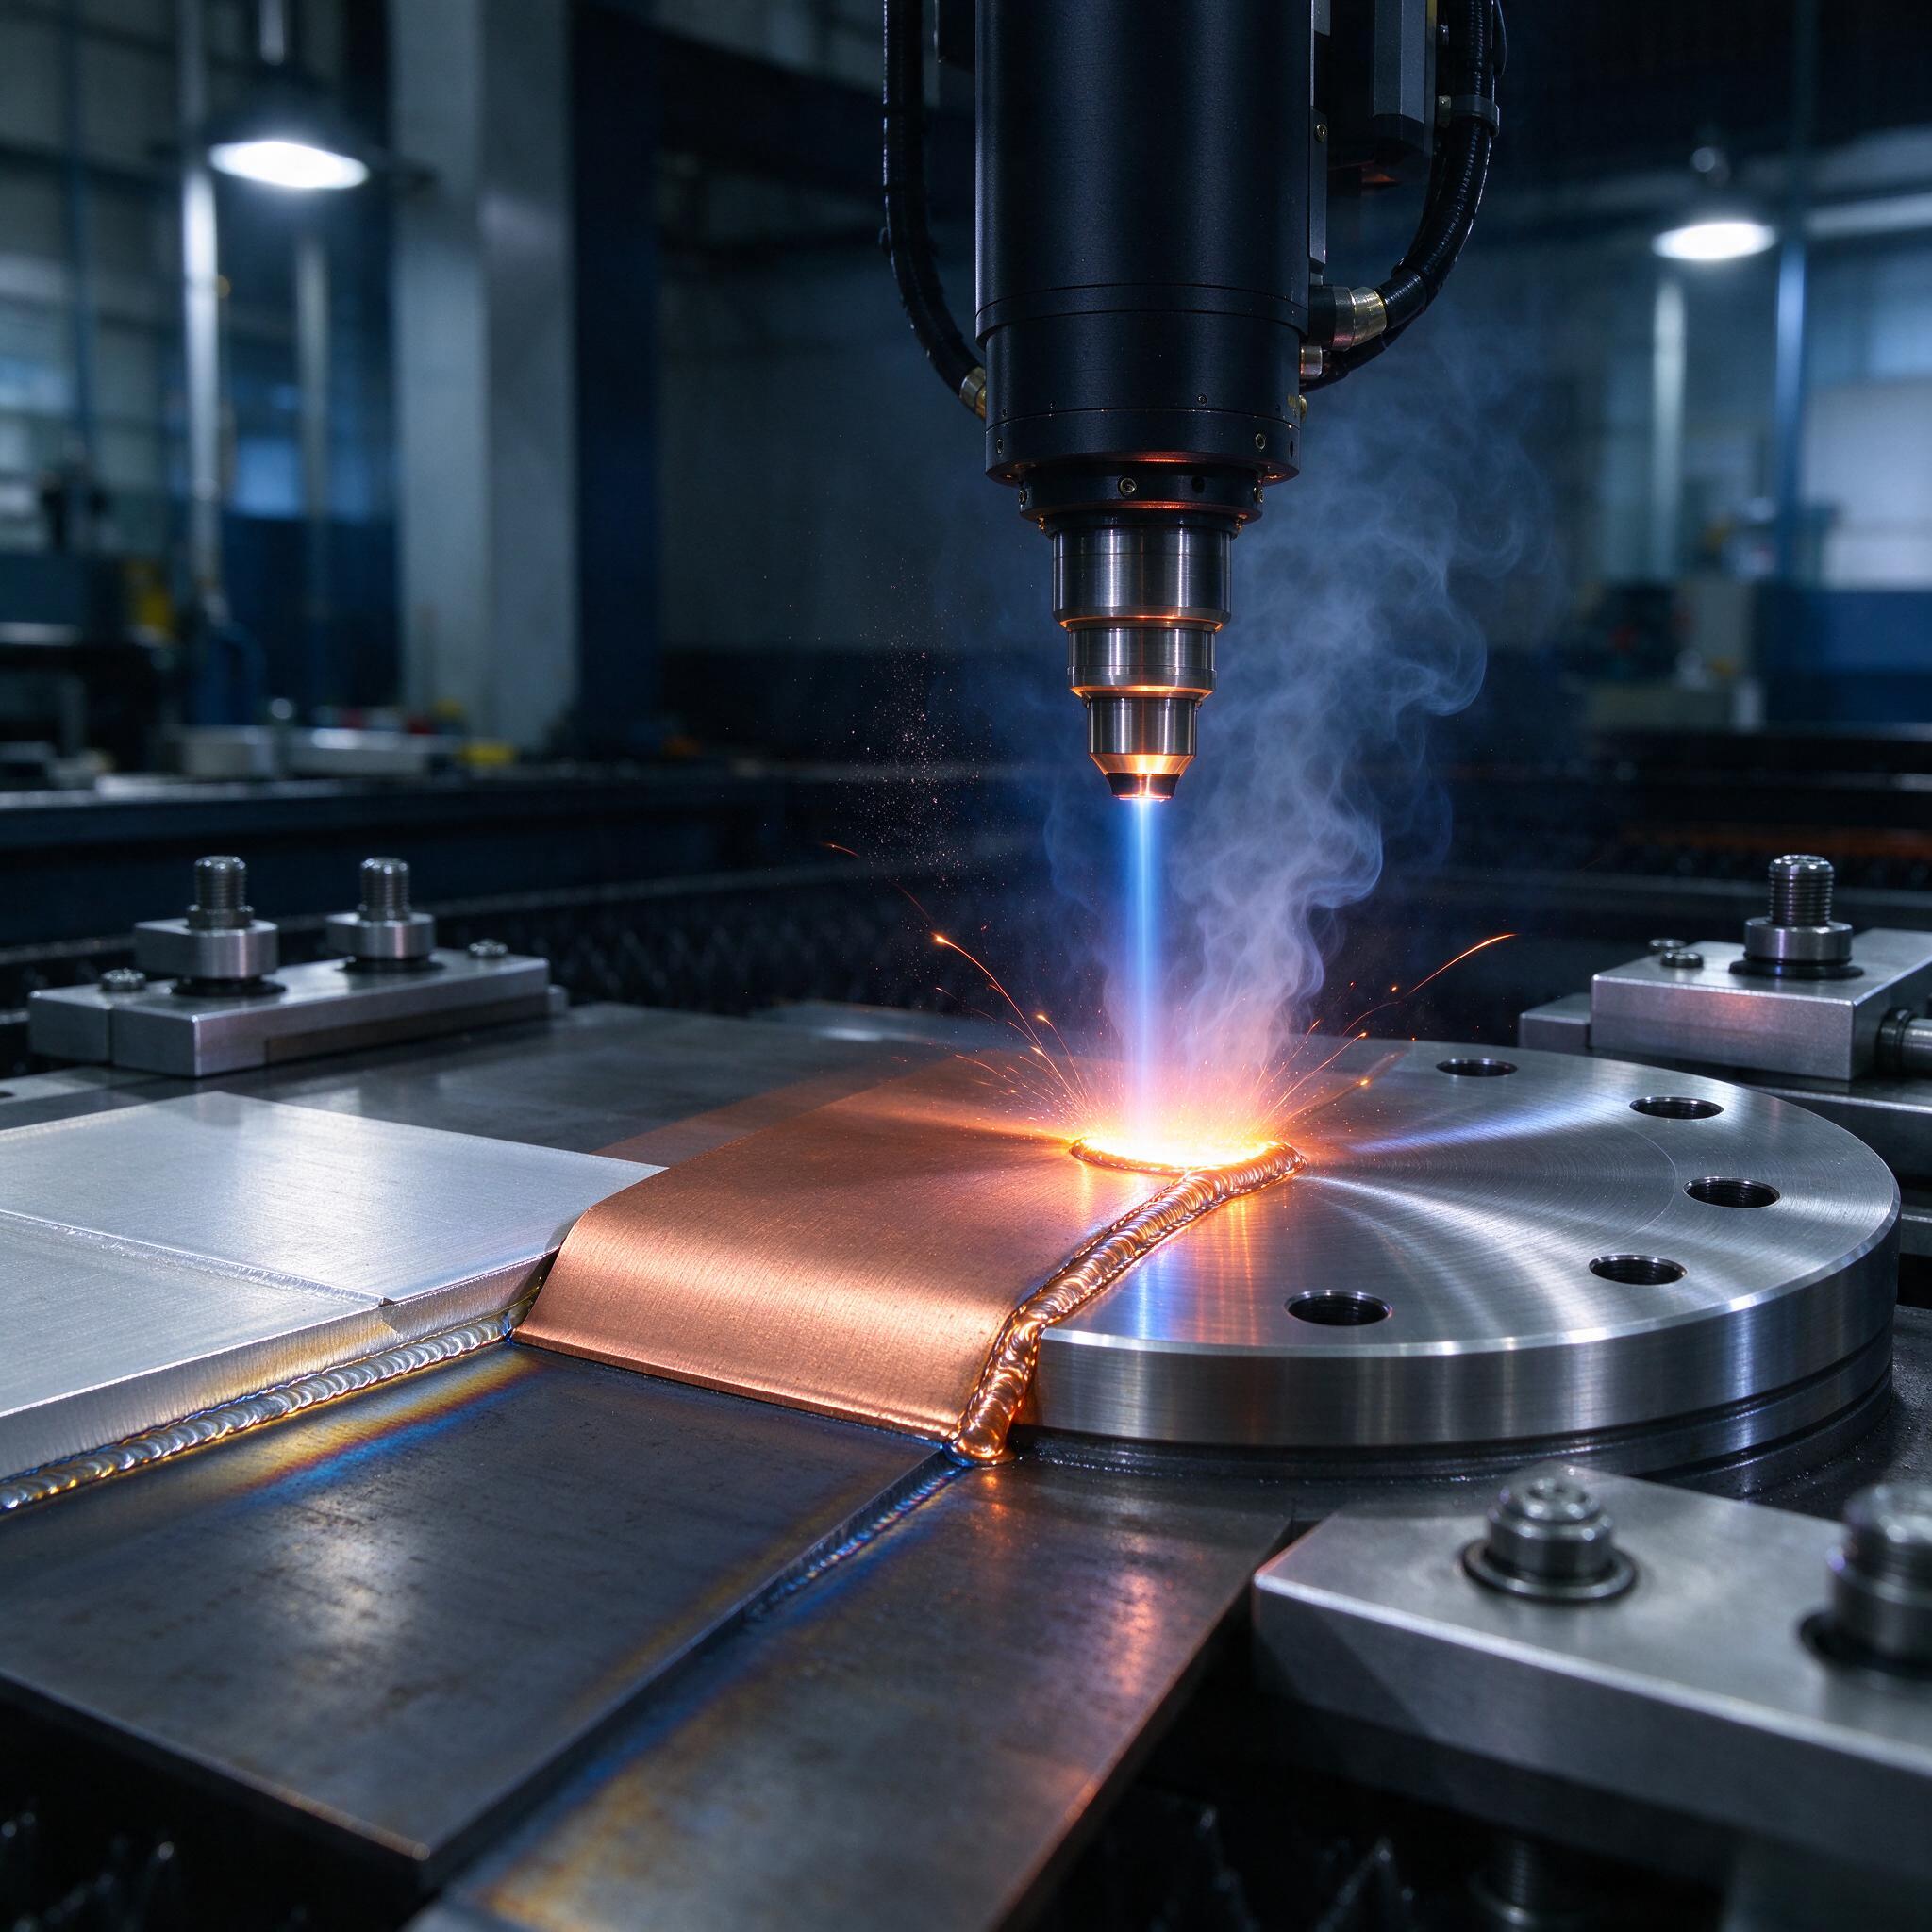
На фото — классическая картина с нашего участка: лазерная голова с волокном, сопло с коаксиальной подачей аргона, снизу зажатая струбцинами медная пластина, идущая встык к фланцу из стали. Виден факел пара, брызги и синий луч — режим глубокого проплавления, keyhole. Слева лежит полировка, ещё не сваренная. Именно такие узлы и приносят нам больше всего седых волос: сварка меди со сталью и алюминия со сталью — это не «взял и заварил», это постоянная борьба с интерметаллидами и тепловложением.
Проблема банальна по физике и коварна по последствиям. Медь отражает до 90% излучения волоконного лазера на холоде, а потом, когда прогреется, резко начинает поглощать — и вы «проваливаетесь» в материал. Алюминий со сталью при совместном расплаве образует хрупкие фазы типа FeAl₃ и Fe₂Al₅, которые трескаются при первом же изгибе. Клиент потом звонит и спрашивает, почему узел лопнул на испытательном стенде. Вот об этом и поговорим: как управлять тепловложением, зачем нужны вставки-переходники и как контролировать те самые интерметаллиды.
Почему лазер вообще берут за разнородные соединения
Традиционная аргонодуговая сварка льёт тепло в ванну литрами. Для меди-стали это приговор: время пребывания расплава растёт, диффузия железа в медь и меди в сталь идёт охотно, шов получает сплошной слой интерметаллидов. Лазер — инструмент хирургический. Малое пятно (0,2–0,4 мм у волоконных источников вроде IPG YLS-6000 или nLIGHT), высокая плотность мощности 10⁶–10⁷ Вт/см², скорость 3–6 м/мин — ванна живёт миллисекунды. Интерметаллидная прослойка не успевает вырасти до опасной толщины. По нашему опыту, всё, что до 2–3 мкм промежуточного слоя, ещё работает; выше 5 мкм — готовые трещины.
Плюс лазер даёт узкую ЗТВ. Для меди это важно вдвойне: у неё теплопроводность почти в восемь раз выше, чем у стали, и при дуговой сварке тепло разбегается по заготовке, как вода по промокашке, — шов получается непроплавленный, «налипший». Мы называем это «шов-каша».
Управление тепловложением: смещение луча, модуляция, подача проволоки
Главный приём при сварке меди-стали — смещение луча в сторону меди. Смысл простой: львиную долю энергии забирает более теплопроводный металл, а сталь лишь слегка подогревается до смачивания. На практике:
- смещение луча в медь — 0,2–0,5 мм от линии стыка;
- мощность 3–4,5 кВт при толщине 2 мм, скорость 3–5 м/мин, фокус чуть ниже поверхности, на 0–1 мм;
- защитный газ — аргон или азот, расход 15–20 л/мин, иначе на меди мгновенно налипает оксидная плёнка и поры;
- раскрой стыка — без зазора, допуск не более 0,05 мм, иначе провал.
Отдельная тема — импульсно-модулированный режим. Часть источников позволяет модулировать мощность с частотой в сотни герц: пик плавит, пауза даёт ванне кристаллизоваться. Среднее тепловложение падает, а границы сплавления становятся чище. На парах «алюминий-сталь» это работает заметно лучше, чем непрерывный режим.
Для алюминий-стали, честно говоря, даже идеальный режим не спасает прямое соединение на толщинах больше 1,5 мм. Дилатационные зазоры разные, коэффициенты теплового расширения разные, а интерметаллиды Fe-Al растут лавинообразно при перегреве выше 450–500 °C в ЗТВ. Поэтому переходим к главному инструменту.
Вставки-переходники: зачем между медью и сталью ставят третий металл
Идея переходника в том, чтобы развести несовместимую пару на два совместимых соединения. Ванна лазера плавит каждый стык отдельно, и в каждой паре интерметаллиды либо не образуются, либо контролируются.
| Вставка | Пара | Плюсы | Подводные камни |
|---|---|---|---|
| Никель (НП-2, полоса 1–2 мм) | Медь-сталь | Ni полностью растворим и с Cu, и с Fe, пластичный шов | Никель дорогой, нужна чистая поверхность, Ra не грубее 1,6 |
| Нихром / сталь 12Х18Н10Т лента | Алюминий-сталь | Железо-алюминиевая зона локализуется в узкой полосе | Стык Al-Ni всё равно требует смещения луча в алюминий |
| Титан ВТ1-0 | Алюминий-сталь (через Ti-Al и Ti-сталь) | Ti-Al варится хорошо | Ti-сталь сама даёт интерметаллиды — годится только через биметалл |
| Биметаллическая лента сталь-алюминий (прокатная, сваренная взрывом) | Алюминий-сталь | Промышленный стандарт для кузовных узлов, зона интерметаллидов задавлена прокаткой | Кромку после резки надо зачищать, иначе оголившийся интерметаллид даёт трещину |
Однажды на участке мы поймали брак именно на переходнике: заказчик прислал никелевые полосы после плазменной резки, с гарью по кромке. Мы, как дураки, варили «как есть». Шов ушёл в хрупкое разрушение по линии сплавления, тридцать узлов в брак. С тех пор у нас правило: под лазерную сварку разнородных металлов кромки только фрезерованные или шлифованные, обезжирка спиртом, никаких оксидных плёнок. Для алюминия — снятие оксида щёткой из нержавейки не позднее чем за 30 минут до сварки, иначе плёнка нарастает снова.
Контроль хрупких интерметаллидов: что реально проверяем
Красивый шов снаружи не значит ничего. Слой Fe-Al может быть ровным и тонким, а может — зубастым и толстым, и по фрактуре это видно только потом. Наш минимальный протокол контроля:
- Металлография на стартовом образце и потом каждые 50–100 сварок: шлиф травим, меряем толщину интерметаллидной прослойки под микроскопом. Норма — до 2–3 мкм.
- Изгиб на 90° и разрыв. Если трещина идёт по линии сплавления — режим в мусор, крутим параметры.
- EDX-анализ (энергодисперсионная спектроскопия) на спорных узлах — смотрим, что именно там намешалось. Стоимость анализа копеечная по сравнению с рекламацией.
- Текучесть по порам: на алюминии с водородом шутки плохие, водород из оксида и влаги уходит в ванну мгновенно. Проверяем рентгеном выборочно.
По опыту, мастера часто путают два «злодея»: поры от гидридов/влаги и трещины от интерметаллидов. Внешне и то и то выглядит как дефект шва, но лечение противоположное. Поры — это про зачистку и газ. Трещины — про тепловложение и состав. Сначала разберитесь, что у вас, потом крутите ручки.
Как выбрать станок и подрядчика: чек-лист
- Источник: волоконный лазер от 3 кВт с возможностью модуляции мощности и управлением формой импульса. Источники без модуляции для разнородных пар — деньги на ветер.
- Голова: фокусирующий коллиматор с быстрой сменой фокусного расстояния, обязательно коаксиальная подача газа и.cross-jet (защита линзы от брызг — на алюминии без него защитное стекло живёт час).
- Оснастка: жёсткое прижимное приспособление с выдержкой зазора до 0,05 мм. Пневматические струбцины, а не ручные — стабильность важнее удобства.
- Подрядчик: просите протоколы металлографии именно на вашу пару металлов, а не «мы варили похожее». И не стесняйтесь попросить пилотную партию с разрушающими испытаниями.
- Документация: карта режимов с окном допусков, а не одна строчка «P=4 кВт». Окно — это то, что переживёт смена оператора.
FAQ: отвечаем, как отрезаем
Можно ли сварить медь со сталью напрямую без никелевой вставки?
Можно, но только на тонких сечениях (до 1,5–2 мм) со смещением луча в медь и жёстким контролем толщины интерметаллидного слоя. Если узел несущий или работает при вибрации — нет, это не сработает надёжно, потому что медь-сталь без барьерного слоя накапливает хрупкую фазу при любом температурном цикле эксплуатации. Ставьте никель, это дешевле рекламации.
Почему алюминий-сталь всегда трескается, хотя режим «правильный»?
Потому что режим — это только половина дела. Трещины идут по интерметаллидам FeAl₃, а их рост определяется химическим перемешиванием ванны и временем жизни расплава. Если ванна у вас перемешивается (например, сканирующая голова гоняет луч по кругу с большим диаметром колебания) — вы сами готовите интерметаллидную кашу. Уменьшайте перемешивание, уводите луч в алюминий или переходите на биметаллическую вставку.
Какой газ лучше для лазерной сварки меди и алюминия?
Аргон. Азот на меди даёт поры и нитридные включения, на алюминии работает, но шов становится грубее и тверже. Гелий — идеал по теплопроводности плазмы, но по цене на литр он съест вашу маржу быстрее, чем вы её посчитаете. 15–20 л/мин аргона с хорошим укрытием зоны — рабочая классика.
Вместо вывода
Лазерная сварка разнородных металлов — это не магия, а дисциплина: чистые кромки, смещённый луч, барьерная вставка там, где физика против вас, и регулярная металлография вместо веры в красивую чешуйку шва. Поставьте контроль толщины интерметаллидного слоя в техпроцесс как обязательную операцию — и меди-сталь с алюминием-сталью перестанут быть сюрпризом. У нас на участке после внедрения этой схемы уровень брака по разнородным узлам упал с 7% до долей процента. Цифры убеждают лучше любых слов.