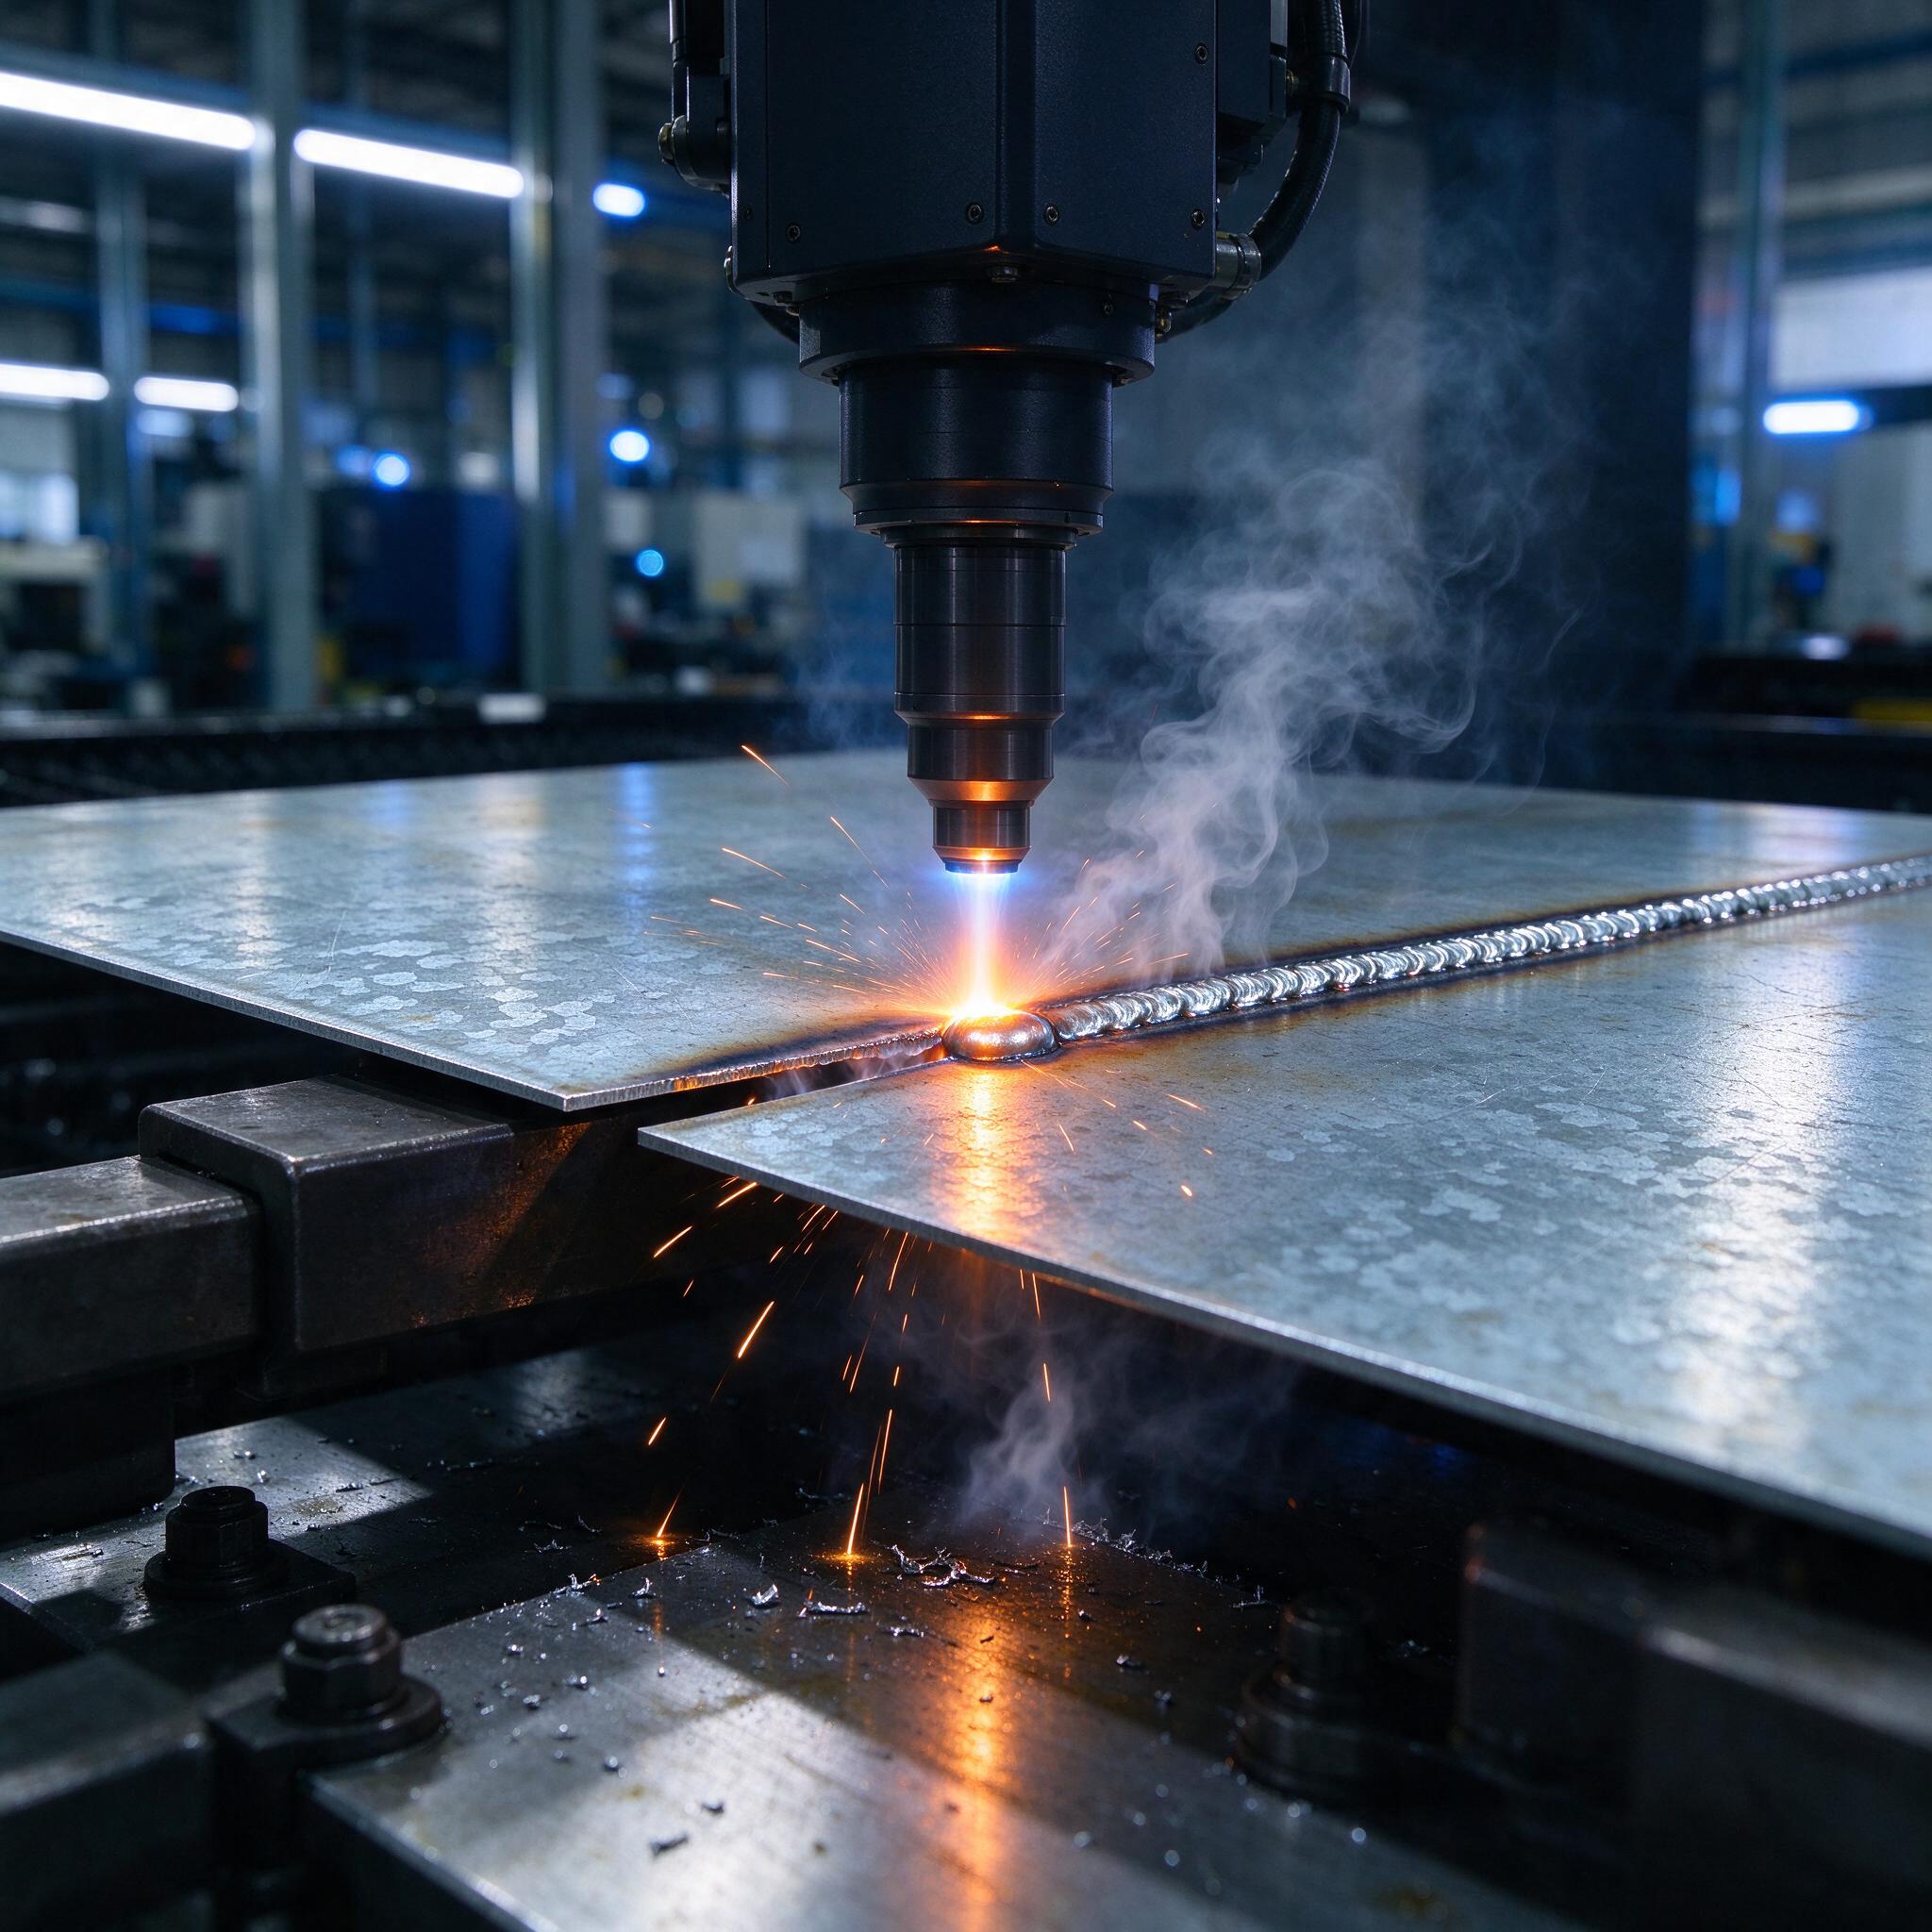
На фото — типичная картина с нашего участка: лазерная голова на портале, оцинкованные листы с крупным шпателем цинка на столе, только что проваренный шов внахлест и столб белого дыма над зоной плавления. Этот дым — пары цинка. И он же — главный враг сварщика, который работает с оцинковкой. Цинк кипит при 907 °C, а сталь в зоне сварки — под 2000 °C и выше. Пока покрывающий слой не выгорел, пары рвутся из ванны наружу, и если сваривать нахлест без зазора, им некуда деваться — пары выдувают расплав, оставляя в шве поры и каверны. Мы разберем, как правильно вести лазерную сварку оцинкованной стали внахлест на толщинах 0,8–2 мм, почему зазор обязателен и как контролировать пористость шва.
Почему обычные режимы на оцинковке не работают
Многие приходят к этой теме после того, как лазерная сварка низкоуглеродистой стали в стык отработала идеально, а на оцинкованных листах внахлест начался брак. Логика кажется железной: сталь та же, толщина та же, режим оставляем. Но у цинка свой характер. Температура кипения цинка ниже температуры плавления стали почти в два раза. При кристаллизации ванны пары цинка не успевают выйти, и шов получается дырявым — пористость шва на рентгене выглядит как цепочка точек, а на изломе как «мыльная» ноздреватая структура.
Решение — физически организовать выход пара. Есть три пути:
- принудительный зазор в нахлесте 0,1–0,3 мм (пар уходит через щель);
- импульсно-модулированные режимы, где пауза позволяет парам выйти из ванны;
- локальное удаление покрытия фрезеровкой или плазменной зачисткой до металла перед сваркой.
На практике мы комбинируем первые два. Полная зачистка покрытия вдоль шва — долго и дорого, к тому же портит антикоррозионные свойства по кромке.
Импульсные режимы: что крутим и на что смотрим
На волоконном лазере (мы работаем на IPG YLS 3000, есть опыт и на Raycus RFL-C3000) импульсный режим — это частота 100–500 Гц при средней мощности 1,5–2,5 кВт, коэффициент заполнения 50–70%. Суть простая: короткий пик мощности прожигает верхний лист и испаряет цинк под ним, а в паузе пары выходят через формирующийся канал. Скорость сварки — 1,5–3 м/мин на 0,8+0,8 мм, на 2+2 мм уже 0,8–1,2 м/мин с расфокусировкой пучка.
Ключевые параметры, за которыми следим:
- Зазор между листами — держим 0,15 мм для толщины 0,8–1 мм, 0,2–0,3 мм для 1,5–2 мм. Реализуем прокладкой из алюминиевой фольги или калиброванной проволоки при прижиме.
- Дефокусировка — минус 1…2 мм в материал, чтобы укоротить канавку и снизить долю испарения цинка в хвосте ванны.
- Защитный газ — аргон или смесь 80/20 Ar/N2, расход 12–15 л/мин, сопло скошенное, дуем под углом навстречу ходу, чтобы сдувать плазму и пары.
- Мощность — в сварке оцинковки лучше потерять 5% глубины проплавления, чем поймать зарез по нижнему листу.
По опыту, мастера часто путают дефокусировку и фокусное расстояние объектива — на совещании это выясняется, когда партия брака уже сварена. Фокус ставим по верхнему листу минус 0,5 мм, а дальше экспериментируем с дефокусом только на пробных пластинах, не на изделии.
Таблица: стали, которые варим чаще всего
| Марка | Толщины, мм | Покрытие | Особенности сварки |
|---|---|---|---|
| 08пс / 08кп | 0,8–1,5 | Zn 140–275 г/м² | Варится легко, но чувствительна к зазору; пары цинка дают поры уже при зазоре менее 0,1 мм |
| HC260LA | 1,0–2,0 | Galvannealed (ZnFe) | Покрытие более стабильно, пор меньше; хорошо тянет импульсные режимы |
| DX51D+Z | 0,8–1,2 | Горячий цинк, крупный шпатель | Неравномерное покрытие — стабильность шва «пляшет», нужна лазерная зачистка линии шва |
| 09Г2С | 1,5–2,0 | Zn 275 г/м² | Толстая оцинковка — самое сложное; желательно двухпроходная схема, с зачисткой первого прохода |
Как мы поймали брак и что из него вынесли
Однажды на участке мы поймали брак из-за «невидимого» зазора. Партия кронштейнов из 08пс 1,2+1,2 мм шла нормально, режим не трогали, но каждый пятый шов пошел с порами. Причина оказалась в новом прижимном столе: планки прижима чуть прогнулись, и в середине пролета зазор проседал с 0,15 до фактического нуля. Парам цинка некуда было уходить — ванну выдувало. Визуально шов даже выглядел прилично, красивая чешуйка, но на разрыве лопался с половины расчетного усилия, а в разломе — мелкие каверны. С тех пор правило: зазор проверяем щупом минимум в трех точках на деталь, а для критичных узлов — рентген-контроль выборочно, 1 из 50.
Отдельная история — выгорание цинка с обратной стороны. На 0,8 мм при перегретом режиме цинк с нижней стороны листа испаряется и оседает в СОЖ-подводящих зонах соседних агрегатов и в защитном стекле оптики. Защитное стекло contamination — частая причина падения мощности, которую списывают на «станок не тянет». Меняем стекло и стабилизируем мощность — проверено.
Типичные ошибки (без банальностей)
Самая коварная ошибка, которую я видел, — попытка «продавить» проблему расходом защитного газа. Бригадир на одном объекте был уверен, что если пустить аргон 25 л/мин, то он выдует пары цинка из ванны. В итоге газ разбивал ванну и создавал оксидную кромку по краям шва, а пористость шва даже выросла, потому что турбулентность в зоне сварки мешала формированию стабильного парового канала. Уронили расход до 12 л/мин, развернули сопло по ходу — поры ушли. Вторая типичная ловушка: DX51D+Z с крупным шпателем покрытия. Листы из одной партии, но покрытие неравномерное, и режим, отработанный на пробе из «гладкого» листа, на «крапчатом» дает всплеск испарения и локальные поры. Выход — проба берется с того же листа, что и изделие, а не «такой же» из пачки.
Контроль пористости: что реально работает на потоке
На потоке полный рентген каждой детали — нереально. Наша схема такая: визуальный контроль чешуйки шва (рваная чешуйка и цветные побежалости по краям — первый звонок), выборочный рентген или УЗК, и главное — коаксиальная камера в оптической голове (у IPG это Flap, у Precitec — WOB). Она смотрит в зону сварки, фиксирует всплески плазмы и выбросы расплава — стабильная картина «свечения» значит нормальный процесс, брызги и рваное свечение — где-то зазор ушел или цинк локально скопился. Плюс проба на излом: раз в час разрушаем тестовую пластину и смотрим излом на поры. Дешево и сердито, но работает.
Как выбрать станок или подрядчика под лазерную сварку оцинкованной стали
- Спрашивайте конкретные режимы на оцинковке внахлест именно на ваших толщинах — не «мы варим сталь», а «на 1,5+1,5 мм с каким зазором и скоростью».
- Уточняйте наличие коаксиального контроля процесса и системы контроля защитного стекла — без этого пористость шва будет сюрпризом.
- Проверяйте, как организован прижим: стол должен держать плоскостность в пределах 0,1 мм по длине шва, иначе зазор гуляет.
- Уточняйте вытяжку паров — пары цинка не только портят шов, но и оседают в оптике и на тяговых решетках.
- Запрашивайте испытания на реальных деталях, не на стандартных образцах, — разница с покрытием и жесткостью сборки огромная.
FAQ
Можно ли варить оцинковку внахлест без зазора вообще?
Нет, на толщинах 0,8–2 мм это не сработает — пары цинка не успеют выйти через канал и порвут ванну, пористость шва будет гарантированной. Зазор 0,1–0,3 мм обязателен, либо нужен импульсный режим с паузами и/или зачистка покрытия.
Что лучше для оцинковки — импульсный или непрерывный лазер?
Импульсный. На непрерывном режиме ванна стабильна и горячая, пары цинка интенсивно испаряются в хвосте ванны и не успевают выйти. Импульс с паузой дает ванне «выдохнуть» — поры меньше. Но на 2+2 мм импульсный режим может не дать глубины, там приходится идти на снижение скорости и увеличенный зазор.
Нужно ли снимать цинк перед сваркой?
По возможности да, особенно на DX51D с крупным шпателем. Локальная зачистка шлифовкой или фрезой по линии шва на ширину 10–15 мм и до металла резко снижает брак. Но если это убивает серийность или портит антикоррозионность изделия — тогда комбинация «зазор + импульс + усиленная вытяжка».
Суть простая: цинк надо уважать. Зазор, импульс, контроль паров и проверка покрытия на каждой партии — четыре кита, на которых стоит лазерная сварка оцинкованной стали внахлест. Экономить на любом из них — путь к партии, которую потом разбирать лупой и скандинавским хулиганским настроением.