Почему АМг6 не варится «просто так», и при чем тут лазер
Знаете, с чего началась эта история у нас на участке? Привезли заказ — баки из АМг6, толщина 8 мм, шов должен быть герметичным, рентген в придачу. Ребята сначала попробовали классику: TIG с присадкой. Провалились по скорости — 0,25 м/мин, бак варится трое суток, заказчик смотрит на сроки и грустнеет. Пересадили все на волоконный лазер 12 кВт — и поймали другой брак: поры по всему шову, а местами кристаллизационные трещины, причем такие, что рентген вылетал в тираж. Вот об этом и поговорим: как лазерная сварка алюминия работает на мощностях от 4 до 16 кВт, что происходит в канале keyhole и почему плазменное управление — не маркетинг, а реальный инструмент.
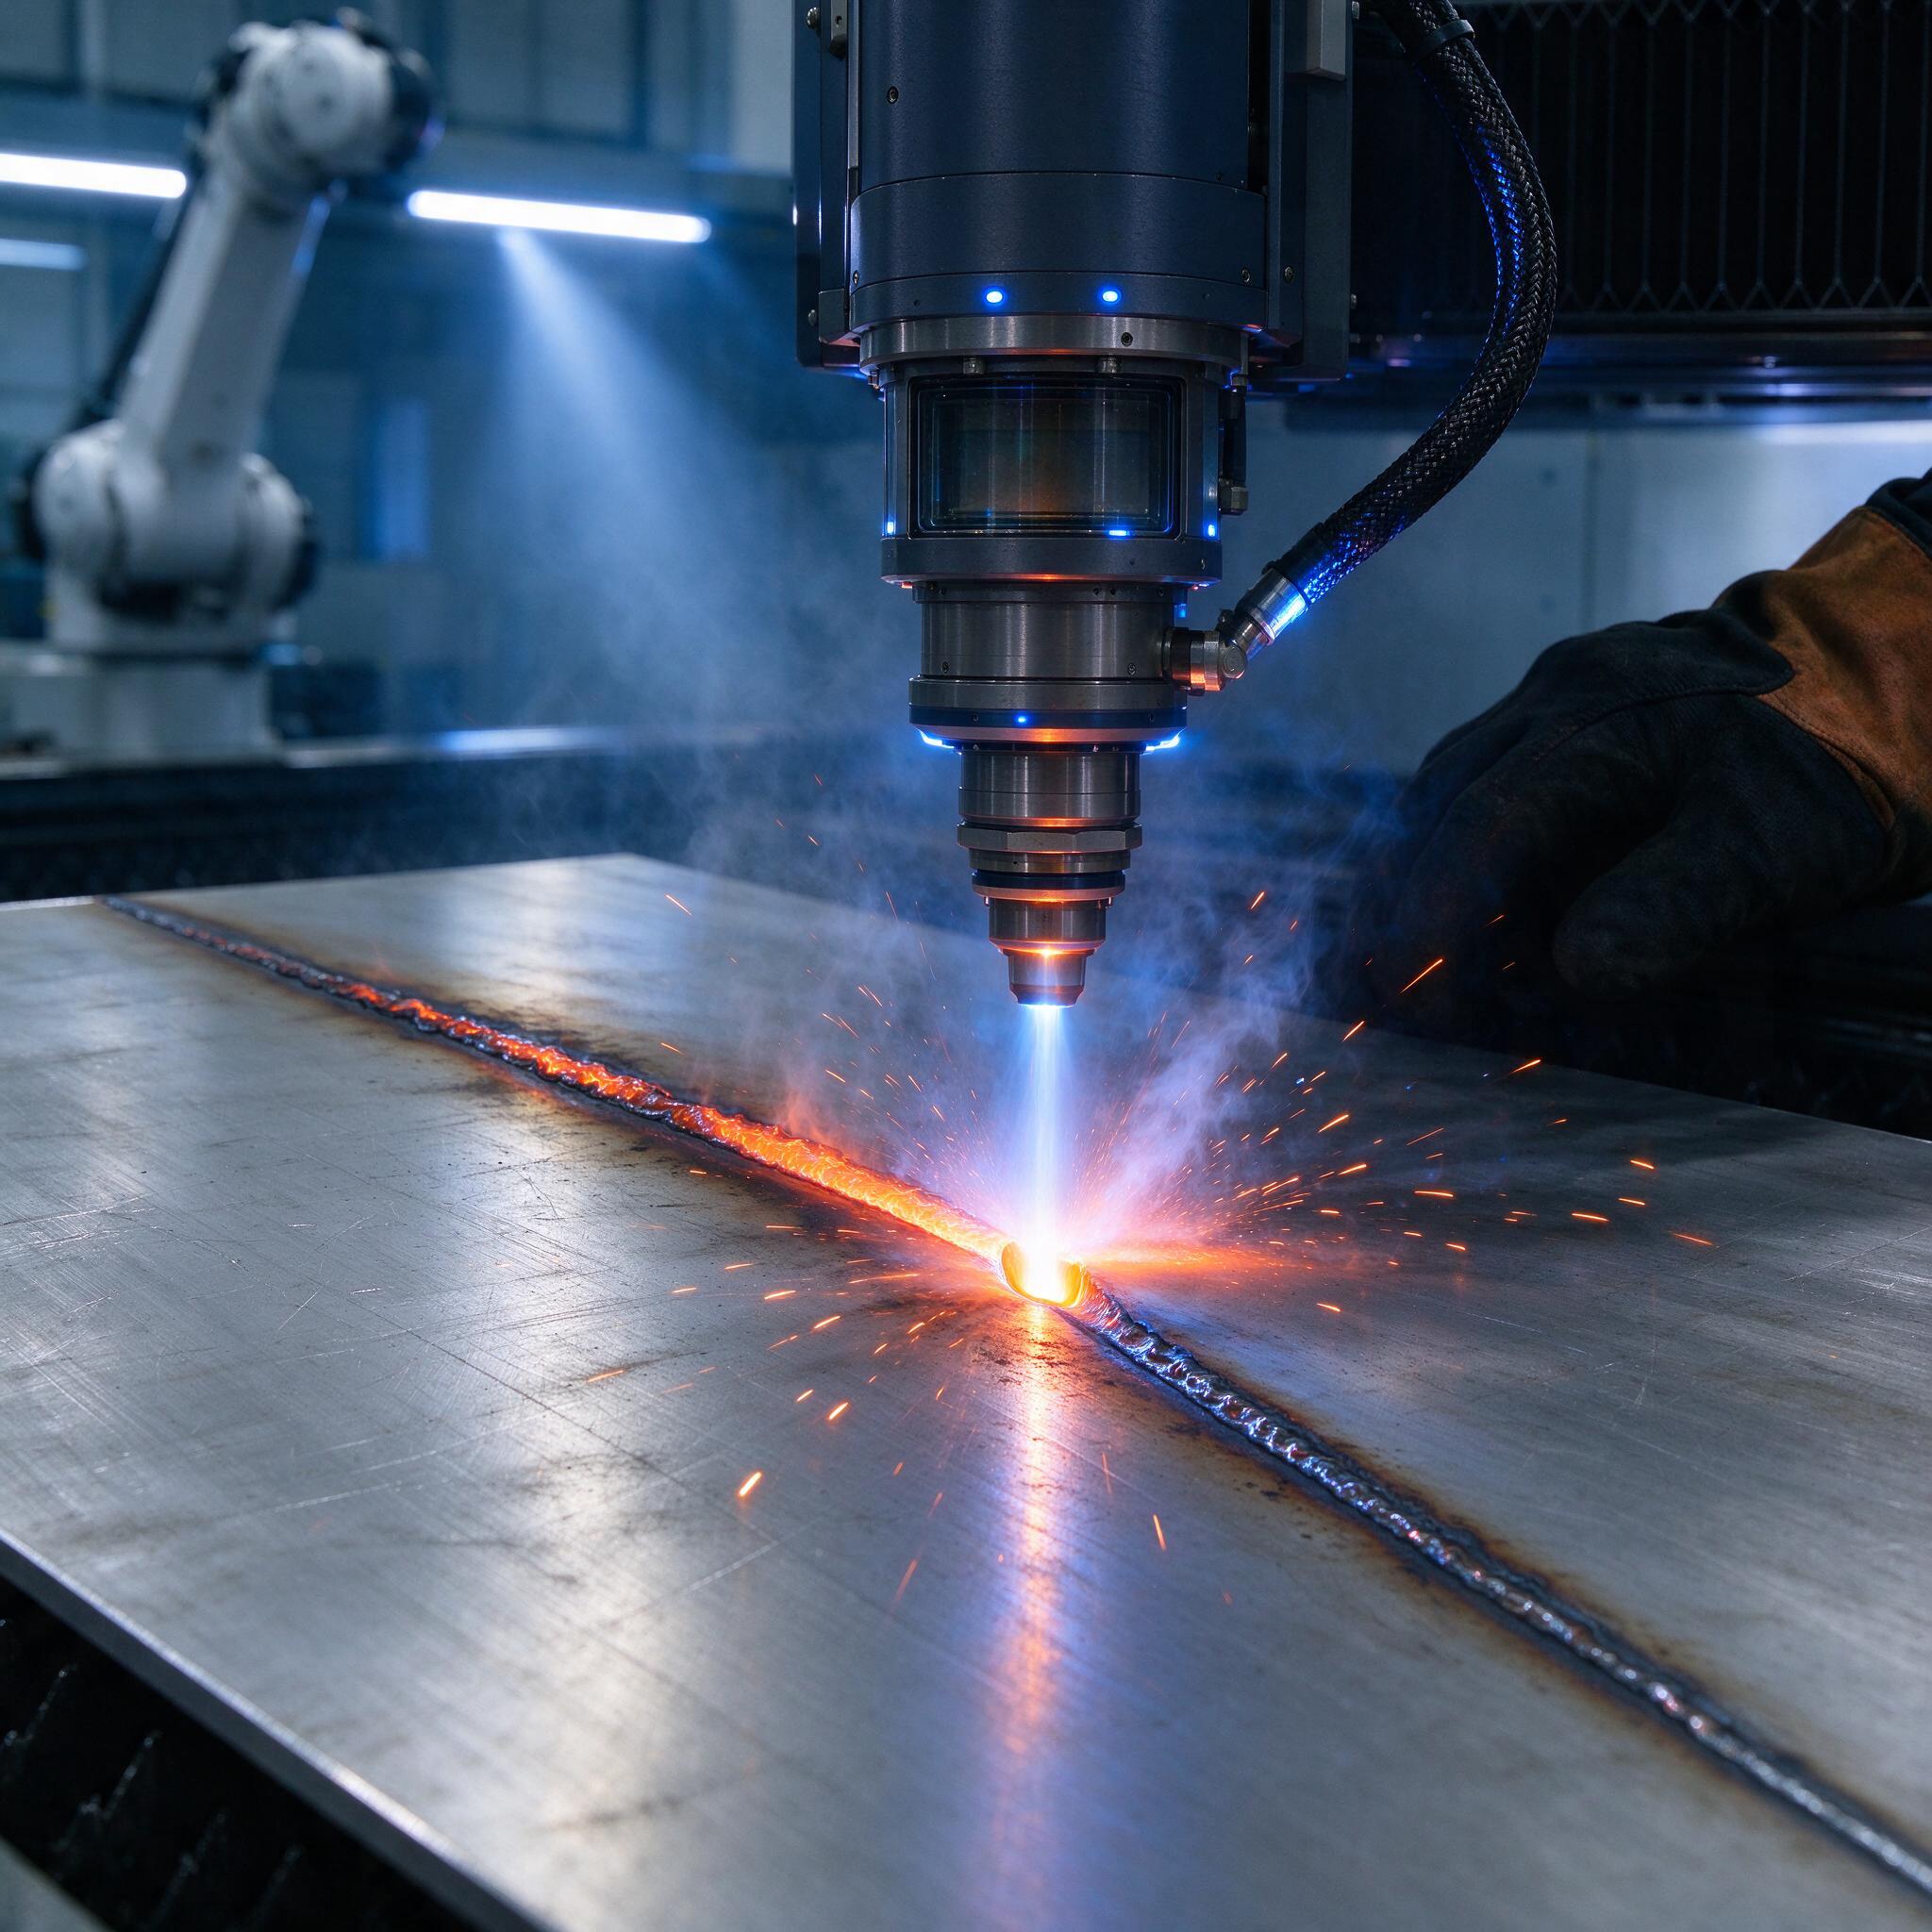
Сразу скажу про фото, которое идет к статье. На нем наш пост: волоконный лазерный комплекс с сварочной головкой на ЗКС, в кадре — плита, по которой уже идет раскаленный шов, кристаллизатор на столе отсутствует, зато видно факел плазмы и брызги — то самое «свечение каверны», по которому оператор читает процесс. Слева в глубине — промышленный робот, он у нас на соседнем посту подбирает детали. Процесс идет без СОЖ, разумеется — лазерная сварка это не резка, здесь никакой эмульсии, только защитный газ.
Keyhole на алюминии: что происходит на 4, 8 и 16 кВт
Механика процесса такая: луч сфокусирован в пятно примерно 0,3–0,4 мм (наше рабочее — фокусное расстояние 250 мм, пятно 0,35 мм), плотность мощности зашкаливает за мегаватт на квадратный сантиметр, металл испаряется, и в ванне образуется паровой канал — тот самый keyhole, «игла». Через этот канал лазерная энергия идет вглубь, поглощаясь на плазме и стенках каверны. Глубина проплавления растет нелинейно: 4 кВт по АМг6 дают около 4–4,5 мм за проход, 8 кВт — 8–9 мм, а на 16 кВт с лучом 0,35 мм мы прошиваем 16 мм одним проходом на скорости 1,8–2,2 м/мин. Для сравнения: TIG на 8 мм — это многослойная варка с зачисткой между слоями.
Но есть нюанс, о котором в рекламных буклетах не пишут. Алюминий отражательный и теплопроводный, поэтому пока keyhole не «открылся», до 80% энергии отражается от поверхности. Открылся — поглощение скакнет до 85–90%. Этот скачок и есть источник всех бед: в канал затягивает плазму, паровой канал начинает коллапсировать и рождать поры. Мастера часто путают поры от водорода (растворимость которого при кристаллизации падает в 20 раз) с порами от нестабильности каверны. Внешне похоже, лечение разное.
Плазменное управление: зачем оно нужно на практике
Над ключевой дырой висит облако плазмы — ионизированный пар металла. Плазма поглощает и рассеивает луч, канал теряет стабильность, и на выходе получаем «елку» в изломе — цепочки пор вдоль оси шва. Способы борьбы, которые мы реально используем:
- Сдув плазмы. Сопло с подачей гелия вдоль оси шва (cross-jet), расход 25–35 л/мин под давлением 2–3 бар. Гелий — потому что у него высокая энергия ионизации, он не ионизируется сам и не добавляет плазмы.
- Модуляция мощности. Вместо непрерывного CW — импульсно-периодический режим или синусоидальная модуляция 500–2000 Гц. Каверна пульсирует в такт, пары успевают выйти. У нас на 12 кВт переход на модуляцию срезал пористость с 4–5% до долей процента — это видно и на рентгене, и на изломах.
- Сканирование луча (wobble). Круговое или бесконечное колебание луча с амплитудой 0,5–1,2 мм и частотой 100–300 Гц. Канал шире и стабильнее, газовые пузырьки не запираются на спинке.
- Двойной луч / луч с кольцевым профилем. Центральное пятно плюс кольцо — каверна не схлопывается за хвостом источника тепла.
Защитный газ — аргон с добавкой гелия, снизу обязательно подкладка с поддувом, иначе корень шва на АМг6 выходит «крипичным» с оксидными пленками. И да, зазор держим не более 0,1 мм, торцы — фреза или шабрение, обезжиривание ацетоном. Хватит одной жирной отпечатки пальца, чтобы получить пору на рентгене — проверено.
Горячие трещины на АМг6: главная засада
АМг6 — сплав Al-Mg с 6–6,5% магния. Широкий интервал кристаллизации, порядка 100 с лишним градусов, плюс легкоплавкие эвтектики по границам зерен. Итог — высокая склонность к горячим (кристаллизационным) трещинами при сварке. Лазер с его узким швом и огромными скоростями охлаждения вроде бы должен усугублять проблему — и да, усугубляет, если варить в лоб.
Рабочие приемы у нас такие. Первый — присадка. Проволока Св-АМг6 или, лучше, Sw-АМг63 / сверхлегированная присадка с повышенным содержанием магния — она «разводит» состав сварочной ванны от интервала хрупкости. Подача проволоки в хвост ванны, скорость 2–4 м/мин, диаметр 1,2 мм. Второй — регулировка формы ванны: увеличение соотношения глубины к ширине выше 1,5 повышает риск трещин, поэтому wobble или расфокус +5–10 мм помогают и здесь. Третий — термостатика: подогрев плиты до 80–120 °C снижает градиенты, но не переусердствуйте — выше 150 °C магний начинает активно выгорать и окисляться.
По опыту, мастера часто гоняются за глубиной проплавления и задирают мощность до предела. А потом удивляются, почему шов «звенит» при простукивании — это трещины. Для АМг6 правило простое: лучше два прохода на 8 кВт, чем один на 16 кВт без присадки. Кстати, на нижнем диапазоне — 4–6 кВт — мы часто идем в mode weld с частичным теплопроводным режимом: шов шире, ванна спокойнее, трещин нет, скорость все равно втрое выше TIG.
Сравнение марок: что варится легче
| Сплав | Склонность к порам | Горячие трещины | Особенности при лазерной сварке |
|---|---|---|---|
| АМц | Средняя | Низкая | Варится спокойно, но требователен к зачистке оксидной пленки |
| АМг6 | Высокая (водород, Mg-испарение) | Очень высокая | Обязательна присадка, плазменное управление, подогрев |
| Д16 (дюраль) | Высокая | Высокая | Хуже всего для лазера, после варки теряет прочность в ЗТВ |
| АД31 | Низкая | Средняя | Варится легко, следить за провисанием на тонких толщинах |
Типичные ошибки: реальный случай
Однажды на участке мы поймали брак из-за того, что новый оператор поставил защитный газ по рекомендациям для нержавейки: чистый аргон, расход 15 л/мин, сопло близко. На стали работает. На алюминии 12 мм на мощности 12 кВт получили ад: плазма не сдувалась, ключевой канал коллапсировал каждые полсекунды, на рентгене — сплошная цепочка пор, а в корне — непровар на трети длины. Переставили на гелий 30 л/мин снизу плюс аргон сверху, отвели сопло, добавили wobble — и шов стал «молочным» ровным, рентген чистый. Мораль: настройки с черных металлов на алюминий переносятся только через переподготовку технолога, а не через «там же все так же».
И еще одна любимая ошибка — не трогать фокус. Фокусное положение относительно поверхности меняет и глубину, и стабильность. Мы обычно ставим фокус на 1–2 мм ниже поверхности для средних толщин, а на 16 кВт — глубже, до −3 мм. Кто варит «как стояло» — тот варит брак.
Как выбрать лазерный комплекс под алюминий: чек-лист
- Мощность с запасом 30–40% от расчетной под ваши толщины: 8 мм уверенно берут 10–12 кВт, 16 мм — 16 кВт и выше.
- Наличие модуляции мощности и скан-головки с wobble — без них на АМг6 делать нечего.
- Система мониторинга каверны (камера, фотодиод, контроль по свечению плазмы) — она позволяет ловить коллапс keyhole в реальном времени, а не на рентгене готового бака.
- Подача присадочной проволоки в комплекте, с точной регулировкой положения относительно ванны.
- Кросс-джет с гелием и подкладка с поддувом снизу — спрашивайте у поставщика, входит ли обвязка газов в поставку.
FAQ: отвечаю, как на совещании
Можно ли варить АМг6 лазером без присадочной проволоки?
На толщинах до 4 мм — иногда да, если процесс теплопроводный и медленный. На 8 мм и толще — нет, это почти гарантированные горячие трещины. Без присадки состав шва совпадает с основным металлом, а он сидит ровно в интервале хрупкости.
Какой газ лучше — аргон или гелий?
Для защиты ванны — аргон или смесь Ar/He. Для сдувания плазмы — только гелий. Чистый аргон на больших мощностях не справится с плазменным облаком, потому что сам ионизируется.
Реально ли получить герметичный шов с первого прохода на 16 кВт?
Реально, но только при связке: модуляция + wobble + присадка + газ с двух сторон + подогрев 80–100 °C. Уберете любой элемент — вероятность пор и трещин резко вырастет. И рентген-контроль все равно обязателен, ответственность за герметичный узел на вас, а не на производителе лазера.
Вместо заключения
Лазерная сварка алюминия — не волшебная кнопка, а инструмент, требующий головой. Мощность 4–16 кВт открывает скорости, о которых TIG и мечтать не может, но плата за это — жесткая дисциплина по газам, фокусу, присадке и контролю каверны. АМг6 простит ошибки только тем, кто их уже поймал и разобрал. Мы свои поймали — делитесь своими, в комментах под статьей.