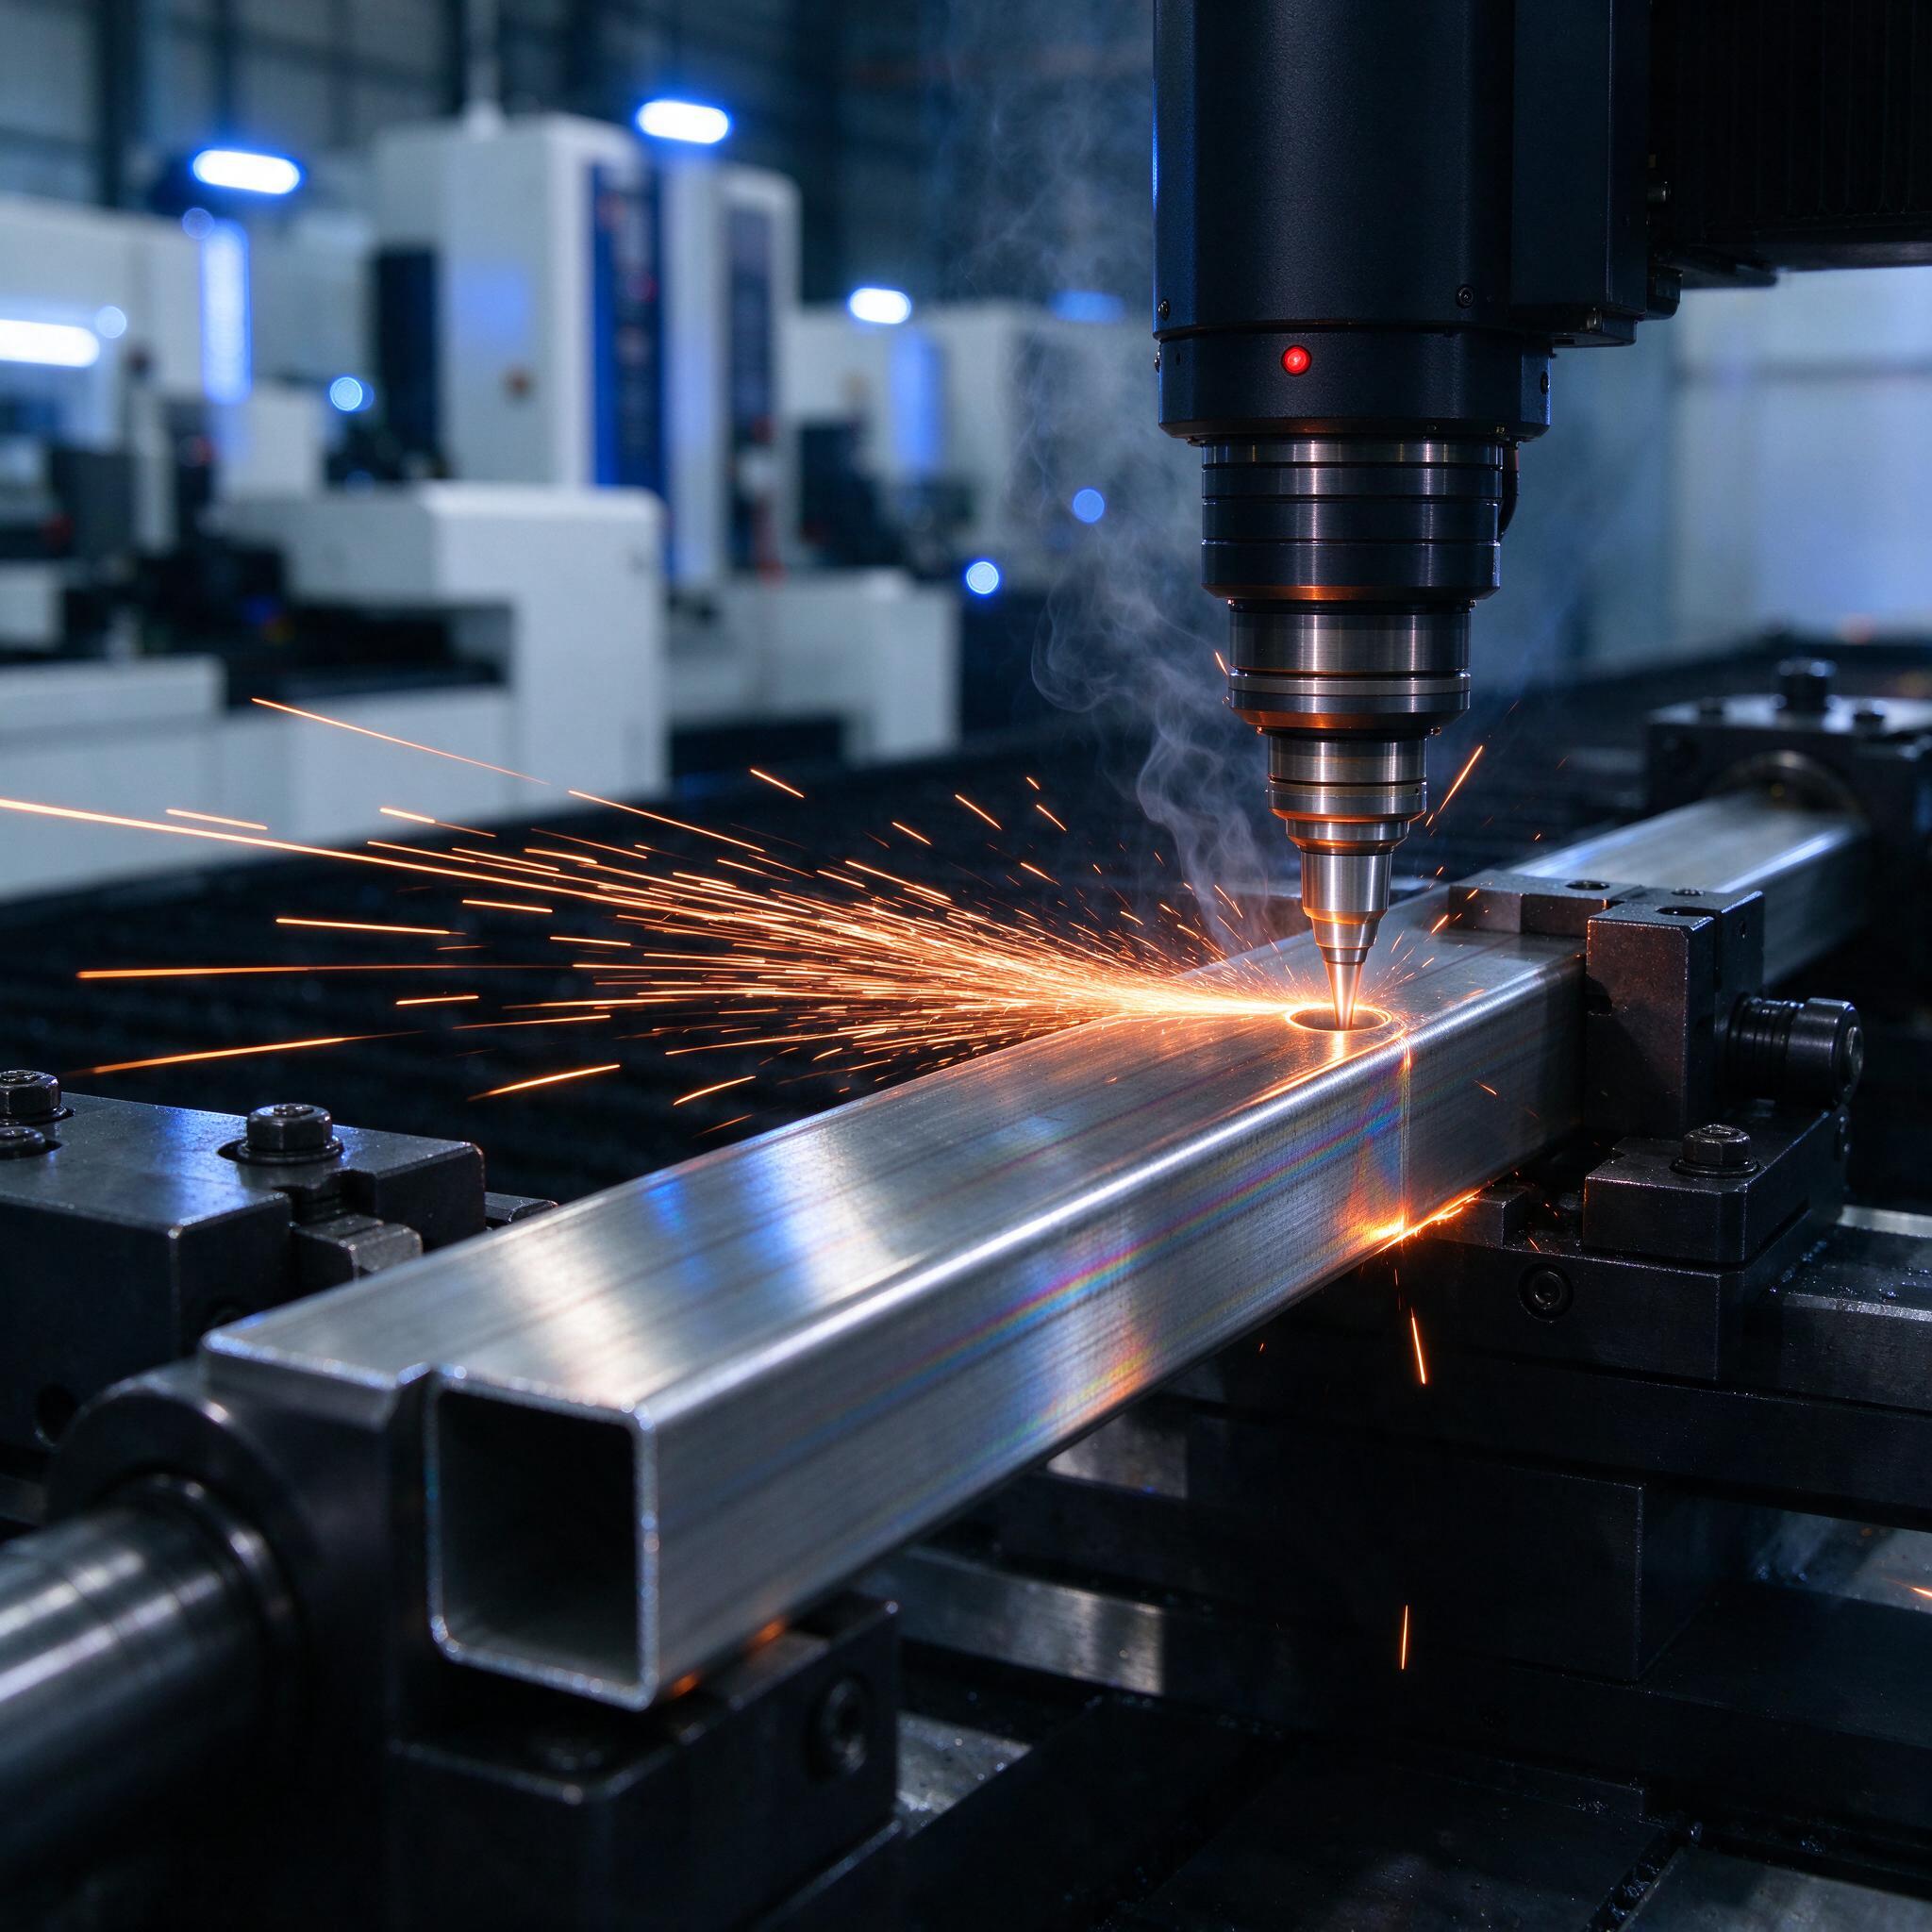
На фото — типичная картина с нашего участка: трубо-листовой комплекс режет квадратную профильную трубу 60×60, летит сноп искр, из зоны реза поднимается дымок, деталь зажата в самоцентрирующих тисках, красный индикатор на резаке горит. Обычное дело. А ведь лет десять назад эту же трубу мы клеили по разметке на ленточной пиле, потом фрезеровали пазы, потом сверлили отверстия — три операции, три перестановки, три шанса поймать зарез и уйти в брак. Сейчас всё это делается за один цикл, с точностью до 0,1 мм. Расскажу, как работает лазерная резка труб, на что смотреть при выборе комплекса и где мы сами набили шишки.
Что такое трубо-листовой комплекс и почему он вытеснил пилу с фрезером
Трубо-листовой комплекс — это машина на базе волоконного лазера, которая умеет работать в двух режимах: резать лист и резать трубу. Классический пример компоновки — станина, на которой стоит листовой стол с ламелями, а сбоку или в отдельной зоне — трубный узел: подающие ролики, люнеты, самоцентрирующий патрон (обычно трёхкулачковый) и задняя бабка. Труба зажимается, вращается, а лазерная головка с ЧПУ-осями X, Y и Z (плюс ось вращения A) обходит контур. У серьёзных машин ещё и ось W — поддержка длинномера, чтобы шестиметровая труба не «играла» на выходе из патрона.
Источники ставим волоконные — IPG или nLIGHT, мощностью от 1,5 до 12 кВт. Для труб в большинстве задач хватает 3–6 кВт: чёрную сталь до 12–14 мм, нержавейку до 8–10 мм, алюминий до 8 мм проходишь без мучений. Дальше уже идут нюансы по кромке. Режим резки — кислород на углеродке (экзотермическая реакция помогает, скорость высокая, но кромка с окалиной), азот на нержавейке и алюминии (рез чистый, без нагара, но дороже и медленнее). Воздух тоже применяют на тонкой нержавейке, когда клиент не хочет платить за азот и устроит лёгкое потемнение кромки.
Профильная труба: что реально можно вырезать
Резать лазером можно не только круглую трубу. Квадрат 15×15 – 300×300, прямоугольник, швеллер, уголок, двутавр — всё, что влезает в патрон и по весу проходит в люнеты. Типовые задачи на нашем производстве:
- Профильные врезки — торцы под сварку, когда одна труба садится на грань другой с полным прилеганием. Раньше это делали вручную газом и подваривали, теперь комплекс режет сопряжение «труба в трубу» с зазором 0,1–0,2 мм.
- Отверстия — от 2–3 мм диаметром на тонкостенке. Ключевое отличие от сверловки: нет заусенца изнутри, нет увода сверла на кривом прокате.
- Пазы и прорези — под замки, крепёж, вентиляционные решётки. Ширина реза 0,1–0,3 мм, так что закладываешь компенсацию в CAM-программе и получаешь посадку без подгонки напильником.
- Фигурный раскрой — просечки, гибы-надрезы, маркировка той же головкой.
По точности: паспортно комплекс даёт позиционирование ±0,05 мм на метр, повторяемость около ±0,03 мм. Реально по партии держим ±0,1 мм — и это честно, без подгонки. Шероховатость реза на конструкционной стали — Ra 6,3–12,5 в зависимости от толщины и режима, на нержавейке под азотом чище.
Режимы и настройка: где рождаются десятки и сотки
Точность до 0,1 мм — это не фокус лазера, это дисциплина. Разберём, что влияет. Первое — фокус. Автофокусная головка (типа Raytools BM109 или Precitec) экономит массу времени, но всё равно проверяйте фокусное положение по тесту на обрези. Второе — сопло и его состояние. Побитое сопло с каверной на кромке даст нестабильный поток газа — и пошла волна по кромке, грать подгорает, нагар вinside. Сопло меняем, как расходник, без жалости.
Третье — давление и расход газа. Для азотной резки нержавейки 3 мм ставим давление 12–16 бар, для углеродки 6 мм под кислородом — 0,4–0,6 бар. Четвёртое — скорость. Классическая связка: 3 кВт, черная сталь 3 мм, кислород — скорость 3,5–4,5 м/мин; нержавейка 2 мм азотом — 8–10 м/мин на том же источнике. Это ориентиры, не догма: каждая партия металла своя, катанка из одной плавки режется иначе, чем из другой.
И пятое, о чём часто забывают — геометрия самой заготовки. Профильная труба с прокатного стана может иметь скручивание и серповидность. Десятку на метр — легко. Если прижать такую трубу «намертво» в тисках, напряжение вылезет после реза: деталь повело, отверстие ушло. Мы поэтому всегда оставляем перемычки (micro joints) 0,2–0,4 мм, чтобы деталь не выпадала в ловитель, и снимаем её после полного прохода программы.
Сравнение материалов: что режем и как
| Материал | Толщина (3–6 кВт) | Газ | Особенности |
|---|---|---|---|
| Ст3 / 09Г2С | до 12–14 мм | Кислород | Быстро, дёшево, кромка с окалиной — зачистка |
| Нержавейка 08Х18Н10 | до 8–10 мм | Азот | Чистый рез без нагара, дороже по газу |
| Алюминий АМг | до 6–8 мм | Азот | Отражение в оптику — следим за защитным стеклом |
| Оцинковка | до 3 мм | Воздух / азот | Пары цинка — обязательная вытяжка, испарение едкое |
По оцинковке отдельная песня: цинк кипит при 907 °C и активно парит, поэтому без хорошей аспирации и чистки защитного стекла можно за смену «убить» коллиматор. На нашем комплексе стоит автоматическая чистка — штука, которую я теперь считаю обязательной опцией, хотя поначалу казалось излишеством.
Типичные ошибки: реальный случай, который стоил нам партии
Однажды на участке мы поймали брак партией в 120 деталей. Заказ — стойки из профильной трубы 80×80×4 с рядом отверстий под болты М10 и пазами под крепёж. Программист заложил раскрой впритык, без перемычек, детали должны были падать в лоток. Всё отрезалось красиво. А при сборке выяснилось, что отверстия «гуляют» по высоте на 0,3–0,5 мм — по всей партии. Разбор показал: труба пришла с прокатного стана с серповидностью, зажимало её в самоцентре по одной грани, а рез шёл по верхней — геометрия уехала вместе с самим профилем. С тех пор правило железное: на длинномере — контроль прямолинейности перед запуском, а при кривизне — рез с поддержкой оси W и корректировкой траектории, плюс обязательные micro joints. По опыту, мастера часто путают «неправильная программа» и «кривая заготовка» — сначала проверяйте металл, потом лампу.
Ещё одна классика — ловить зарез на выходе отверстия из-за изношенного сопла. Симптом узнаваемый: на малых отверстиях 3–4 мм снизу грать с нагаром, свисают капли. Меняем сопло, чистим стекло — всё встаёт на место. И не пытайтесь резать ржавый прокат без зачистки: окалина с песком — это минутная работа для защитного стекла и полдня простоя.
Как выбрать трубо-листовой комплекс (или подрядчика): чек-лист
- Патрон и зона обработки. Диаметр патрона определяет, что вы вообще сможете зажать. Для профильной трубы до 150×150 хватит патрона Ø220; если планируете балки и большой профиль — смотрите Ø320 и люнеты с поддержкой.
- Источник и его сервис. IPG надёжнее, но дороже; уточняйте, кто в вашем регионе обслуживает источник и где склад запчастей. Простой комплекса без источника — это минус смена за сменой.
- Вытяжка и чистка оптики. Автоматическая чистка защитного стекла и нормальная аспирация — не опция, а необходимость, особенно на оцинковке и алюминии.
- Программное обеспечение. Смотрите, есть ли настоящая труба-CAD (типа Lantek, TruTops, CypNest с трубным модулем) — автоматическая развёртка врезок «труба в трубу» экономит часы на программировании.
- У демонстрации просите резать ваш металл. Не каталоговый образец, а вашу трубу, вашей толщины, вашей плавки. И замерьте рез сами — штангелем, нутромером, на ощупь.
FAQ
Можно ли лазером резать трубу с толщиной стенки 1 мм, не поворачивая её?
Нет, это не сработает, потому что лазер режет только тот участок, над которым стоит головка — без вращения трубы вы обойдёте лишь верхнюю грань. Вращение по оси A обязательно, иначе holes на боковых гранях не вырежете.
Что точнее: лазер или плазма по трубам?
Лазер, с отрывом. Плазма на тонкой профильной трубе даёт скос кромки 3–5°, ширину реза 1,5–2 мм и допуск в районе ±0,5 мм. Лазер — рез 0,1–0,3 мм, допуск ±0,1 мм, кромка под сварку без зачистки. Плазма выигрывает только в цене реза на толстом чёрном металле.
Нужна ли СОЖ или охлаждение водой при лазерной резке труб?
Нет, рез идёт всухую — газом и лазером, СОЖ не нужна и даже вредна: брызги на оптику убьют защитное стекло моментально. Вода в комплексе охлаждает только источник и оптику (чиллер), а не зону реза. Фото с нашего участка как раз показывает сухой рез — искры и дым, но никакой эмульсии.
Вместо итогов
Лазерная резка труб на трубо-листовом комплексе — это не про «крутую технологию», это про то, что из трёх операций и трёх перестановок вы получаете одну. Точность 0,1 мм держится не паспортом станка, а дисциплиной: чистое сопло, живое защитное стекло, честный прокат, грамотная программа с компенсациями и перемычками. Кто это понимает — тот не переделывает партии и не краснеет перед заказчиком.