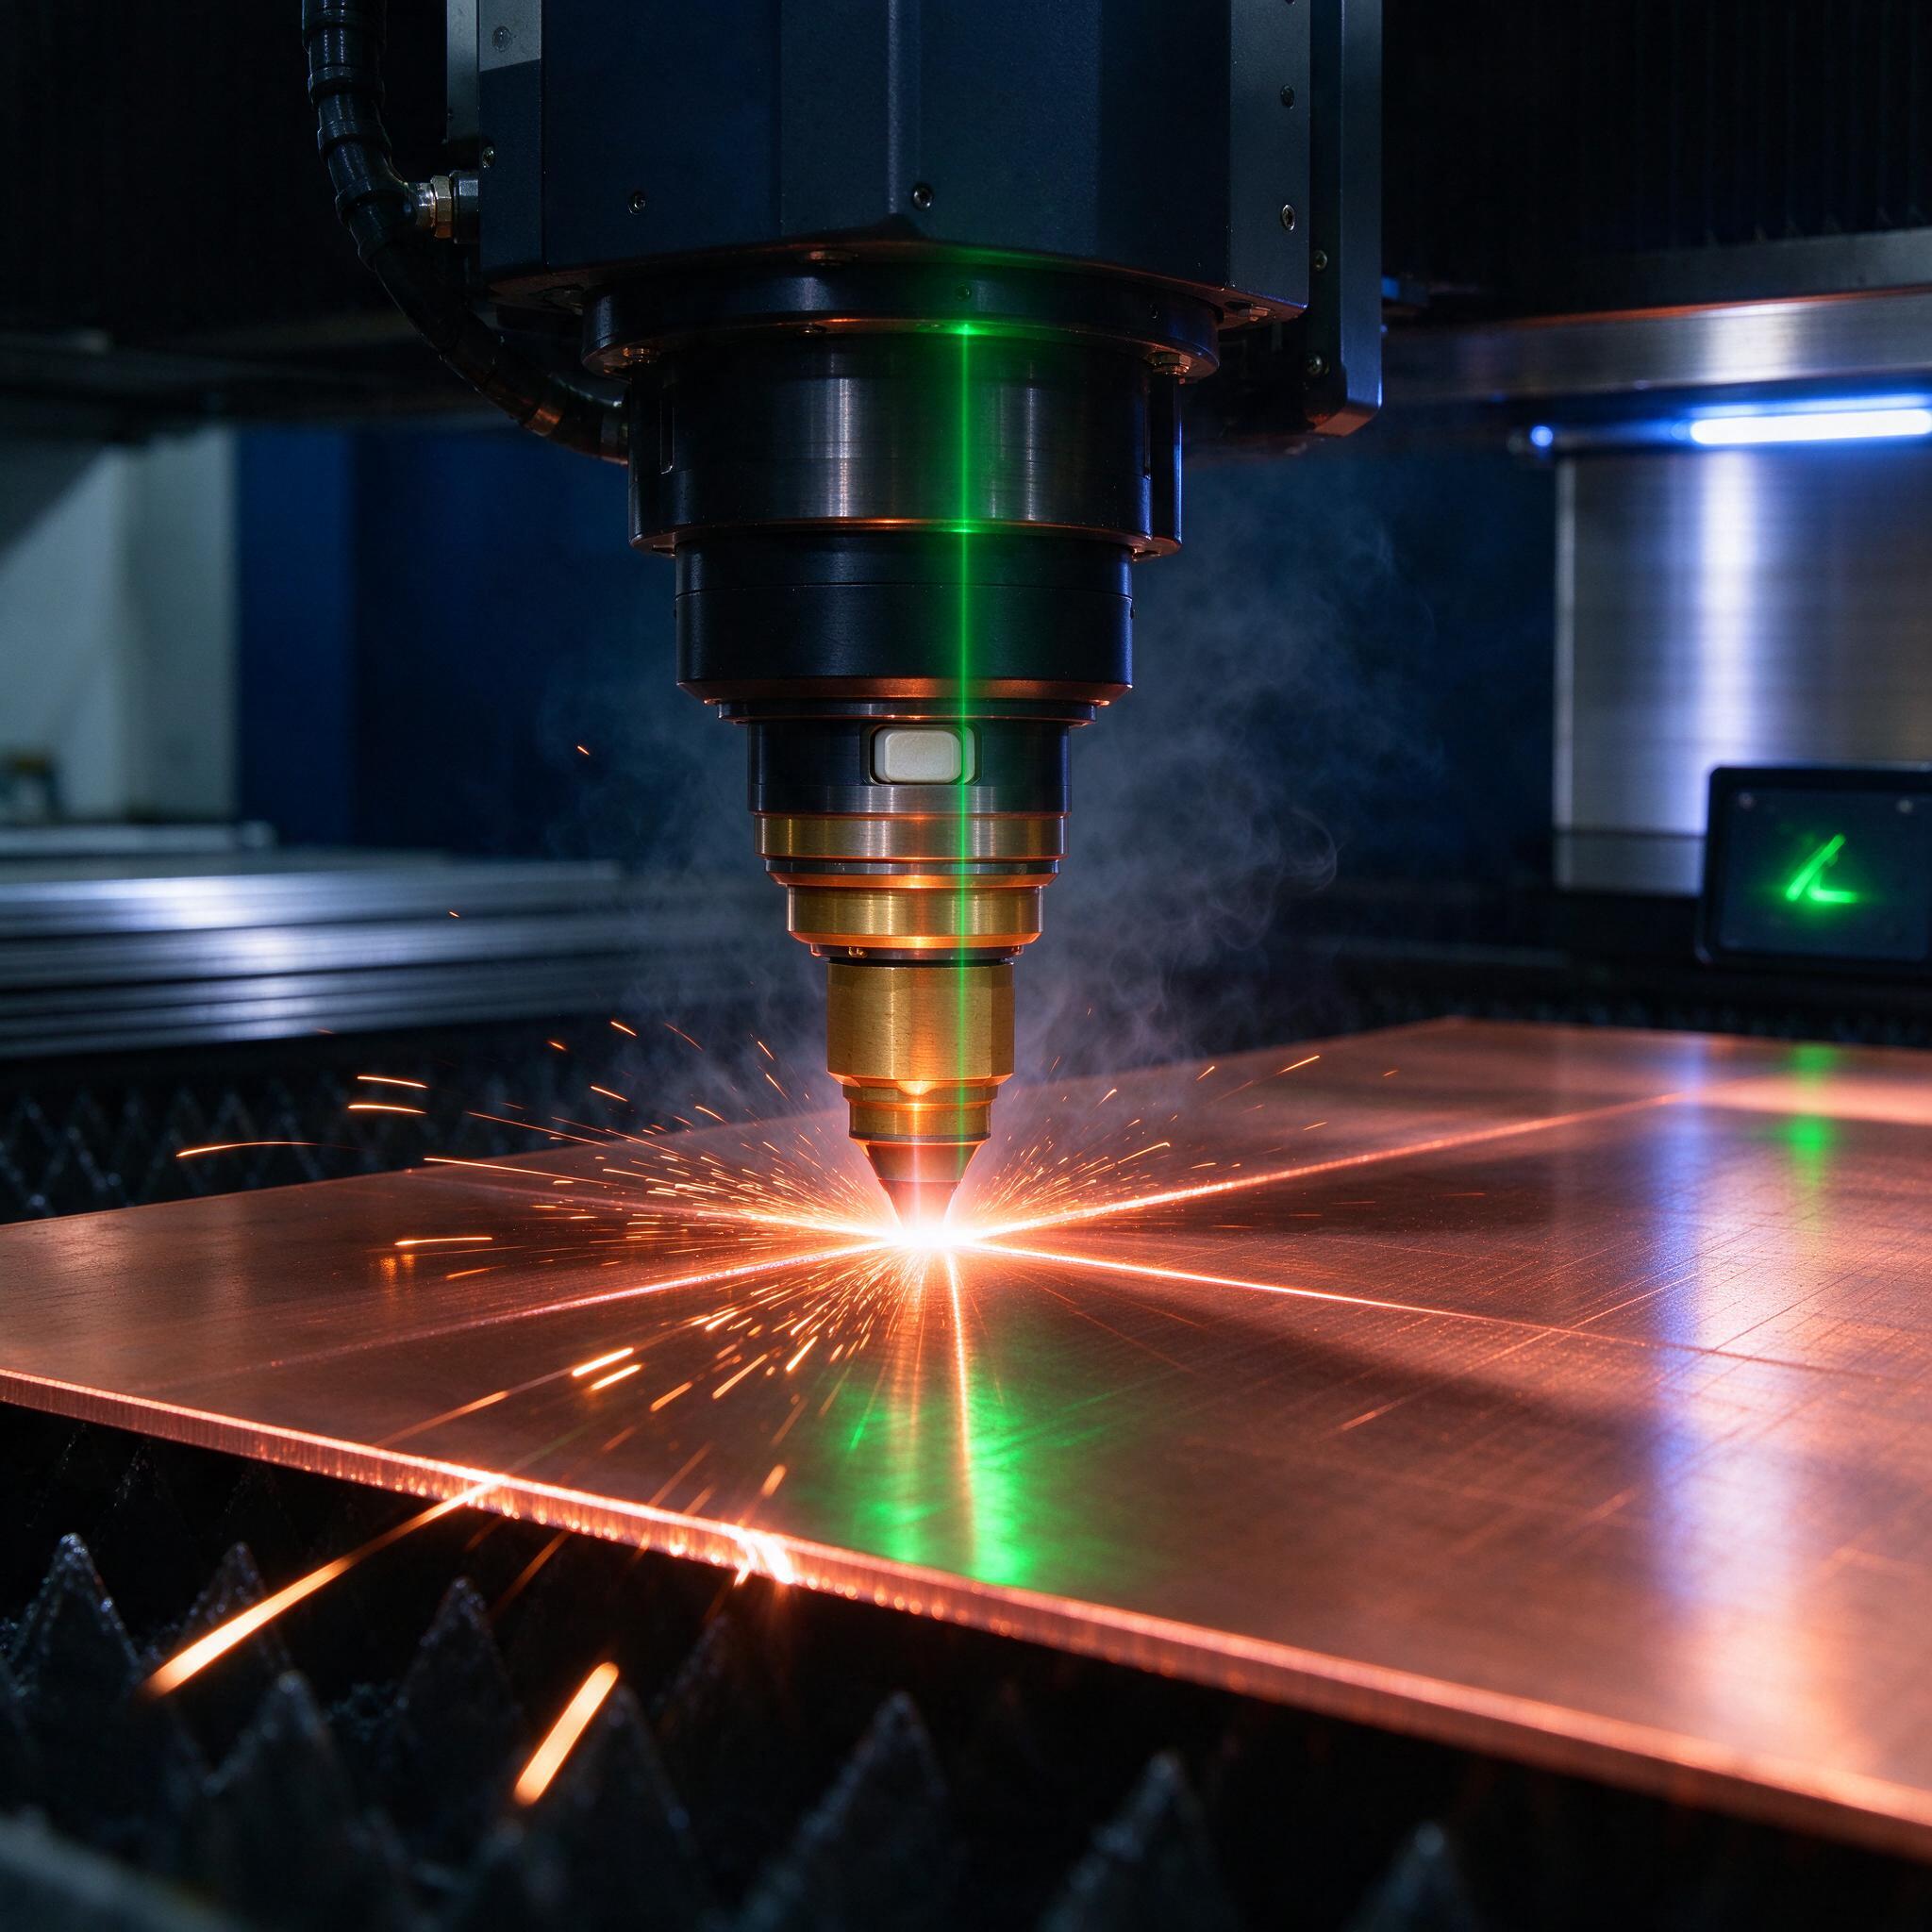
На фото — наш резательный комплекс: волоконный источник, резательная головка с медным соплом, и та самая картина, которую медники знают наизусть — сноп искр, отражающихся от зеркальной поверхности листа во все стороны. Зеленый луч подсветки на снимке не украшение: это визирующий канал 532 нм, без которого в меди делать нечего. ИК-излучение 1,07 мкм от такого листа отлетает обратно в волокно, как мяч от стенки, и вопрос только в том, что раньше сдохнет — ЧИП источника или твое терпение. Разберем, как мы режем медь толщинами 1–6 мм на волоконнике, что делать с обратным отражением и почему зеленая подсветка — это не маркетинг.
Почему медь «не режется» обычной волоконкой: физика на пальцах
Медь отражает ИК на длине волны 1070 нм до 95–98% в холодном состоянии. Пока поверхность зеркальная — источник работает, фактически, в зеркало. Лазерная резка меди осложняется еще и тем, что поглощение резко растет с температурой: прогрел пятно — коэффициент поглощения подскакивает с пары процентов до десятков, начинается неуправляемый лавинообразный ввод энергии. Отсюда классические симптомы: процесс «проваливается», каверна уходит вбок от траектории, на выходе — рваная кромка и грата с палец. Плюс теплоемкость и теплопроводность Cu самые высокие среди конструкционных металлов — тепло от пятна разгоняется по листу быстрее, чем ты успеваешь моргнуть.
Зеленый канал 532 нм поглощается медью на порядок лучше: уже холодная поверхность забирает 40–50% падающей энергии. Поэтому связка «ИК как основной источник + зеленая подсветка для старта и стабилизации» — рабочий и честный подход. 532-нанометровый луч прожигает лунку, поверхность локально «чернеет», и дальше ИК уже впитывается, а не отражается.
Что реально происходит с обратным отражением и как станок выживает
Обратное отражение — это не абстракция из брошюры. Отраженный луч идет обратно в волоконный тракт, нагревает коннектор, бронирует защищающее окно коллиматора, и в худшем случае выжигает ЧИП-кристалл источника за секунды. Хороший источник (IPG с функцией back-reflection protection, nLIGHT, Raycus серии с фильтром) глушит излучение по датчику обратного отражения, но если постоянно работать на грани срабатывания — режимы встанут резанием среди детали.
Наш набор защиты:
- источник с активной защитой от обратного отражения и выставленным порогом по паспорту, а не «на максимуме»;
- защитное стекло в головке — только с АР-покрытием под 1070 нм, контроль состояния каждые 2–3 часа при резке Cu;
- наклон заготовки или обработка поверхности: легкое травление/зачистка снижает зеркальность;
- пробивка не на полной мощности, а через зелень или импульсным режимом — иначе первый прокол ловит отражением в лоб;
- фокус ставим не на поверхность, а в толщину, и сопло ведем с гарантированным зазором.
Однажды на участке мы поймали брак из-за того, что сменщик поставил дешевое защитное стекло без нормального покрытия — на третьей детали окна стало матовым, луч рассеялся, кромка пошла с зарезом и недорезом одновременно. Деталь ушла в брак, стекло — в мусорку, а регламент у нас теперь прописан кровью: перед сменой — осмотр оптики.
Режимы по толщинам: наши рабочие цифры
Ставим два источника: основной ИК 3–6 кВт (у нас IPG, на соседнем участке — Raycus) плюс зеленый модуль 532 нм порядка 200–500 Вт для старта реза и стабилизации. Азот как плазмообразующий — высокая чистота кромки, кислород — если грата не критична и нужна скорость. Ниже — ориентиры, на которых мы фактически работаем (M2 медь, фокус −1…−2 мм в материал, сопло 1,2–1,6 мм, давление азота 12–16 бар):
| Толщина, мм | Мощность ИК, кВт | Скорость, м/мин | Фокус | Примечание |
|---|---|---|---|---|
| 1 | 2–3 | 3,0–4,0 | −0,5 мм | Шероховатость Ra 3–6 мкм на азоте |
| 2 | 3–4 | 1,8–2,4 | −1 мм | Стабильно без грата при чистом N2 |
| 3 | 4–5 | 1,0–1,4 | −1,5 мм | Старт через зелень обязателен |
| 4 | 5–6 | 0,6–0,9 | −2 мм | Следим за плазмой, скорость вниз |
| 6 | 6+ | 0,3–0,5 | −2,5 мм | Грата до 0,3 мм, снимается |
Скорость реза здесь — самое чувствительное. Завысил — рез не проходит, луч отражается от дна «рвани» и летит назад в голову. Занизил — перегрев, каверна уходит в сторону, шпиндель звенит (у головных систем это читается по осциллограмме контура), кромка получает зарез. Позиционер для меди должен быть жестким: гироскопические рывки на зеркальной поверхности фокусируют отражение непредсказуемо.
Меди марки: что режется легче
| Марка | Чистота Cu | Поведение при резке |
|---|---|---|
| М0 | 99,95% | Максимальная отражательная способность, самая капризная |
| М1 | 99,9% | Основной листовой сорт, рабочий режим отлажен |
| М2 | 99,7% | Чуть стабильнее за счет примесей |
| М3 | 99,5% | Легче всех, но чаще шлаковые включения по кромке |
По опыту, мастера часто путают: берут режимы для М1 и пытаются ими резать М0 — процесс «нервный», петляет. На М0 мы сбрасываем скорость на 10–15% и обязательно стартуем с зеленой подсветкой. А вот кислородом на М0 лучше вообще не работать: экзотермика разгоняет каверну, боковой зарез гарантирован.
Типичные ошибки: случай, который стоил нам недели
Привезли нам партию литуемых токоведущих шин из М1, 4 мм, заказчик требовал кромку «как в каталоге». Молодой оператор поставил режим «от нержавейки 4 мм» — мол, мощность та же. Первые две заготовки прошли, третью «повело»: ИК-луч не стабилизировался, зеленый канал был выключен («и так режется же»), на четвертом метре сработала защита источника по обратному отражению и встала посреди реза. Итог: две недели простоя головного комплекса, замена защитного окна и коллиматорной линзы, брак в 20%. С тех пор у нас правило: параметры для Cu прописаны в листе наладки отдельно и без права «на глаз». Второй частый грех — продувка воздухом «на ekonom»: с медью это не работает, кромка получает оксидную корку, а обратное отражение только хуже, потому что рез не выходит насквозь стабильно.
Как выбрать станок/подрядчика для резки меди: чек-лист
- Источник с активной защитой от back-reflection и реальным опытом работы на Cu (просите резы-образцы, а не видео с YouTube).
- Зеленая подсветка 532 нм или хотя бы импульсный стартовый режим — для толщин от 3 мм это не опция.
- Оптика с покрытием под 1070 нм и регламент замены защитных стекол, прописанный в сервисе.
- Жесткий портал и нормальная система ЧПУ (у нас FANUC и Beckhoff на разных машинах) — меди нужны плавные разгоны без рывков.
- Подрядчик, который честно скажет про грата и шероховатость на 5–6 мм, а не обещает «как на нержавейке».
FAQ
Можно ли резать медь обычным волоконным лазером без зеленой подсветки?
До 2–3 мм — можно, с источником с защитой от обратного отражения и через импульсную пробивку. Но стабилизации процесса не будет: каждую деталь режешь на грани, и вопрос не «поймаем ли отражение», а «когда». На 4–6 мм без зелени — не советую вообще.
Почему не CO2-лазер, он же классика для резки?
Потому что на 10,6 мкм медь отражает больше 99%. Плюс волокно CO2 не пропускает обратно — защита слабая. Медь на CO2 — это тема для аккуратных специальных машин, не для листового производства.
Правда ли, что нужно всегда азотом?
Нет. Азот — для чистой кромки и деталей под ток. Если кромка идет под пайку или покраску, кислородом быстрее и дешевле, но грата снимается механически, а на М0 с экзотермией аккуратнее — повело кромку.
Вместо резюме
Резка Cu волоконным лазером — это управление отражением, а не «жмем кнопку». Правильный источник, зелень для старта, дисциплина по оптике и скорости — и медь режется стабильно хоть 1 мм, хоть 6. Кто экономит на защите от обратного отражения — платит ЧИПом. Проверено.