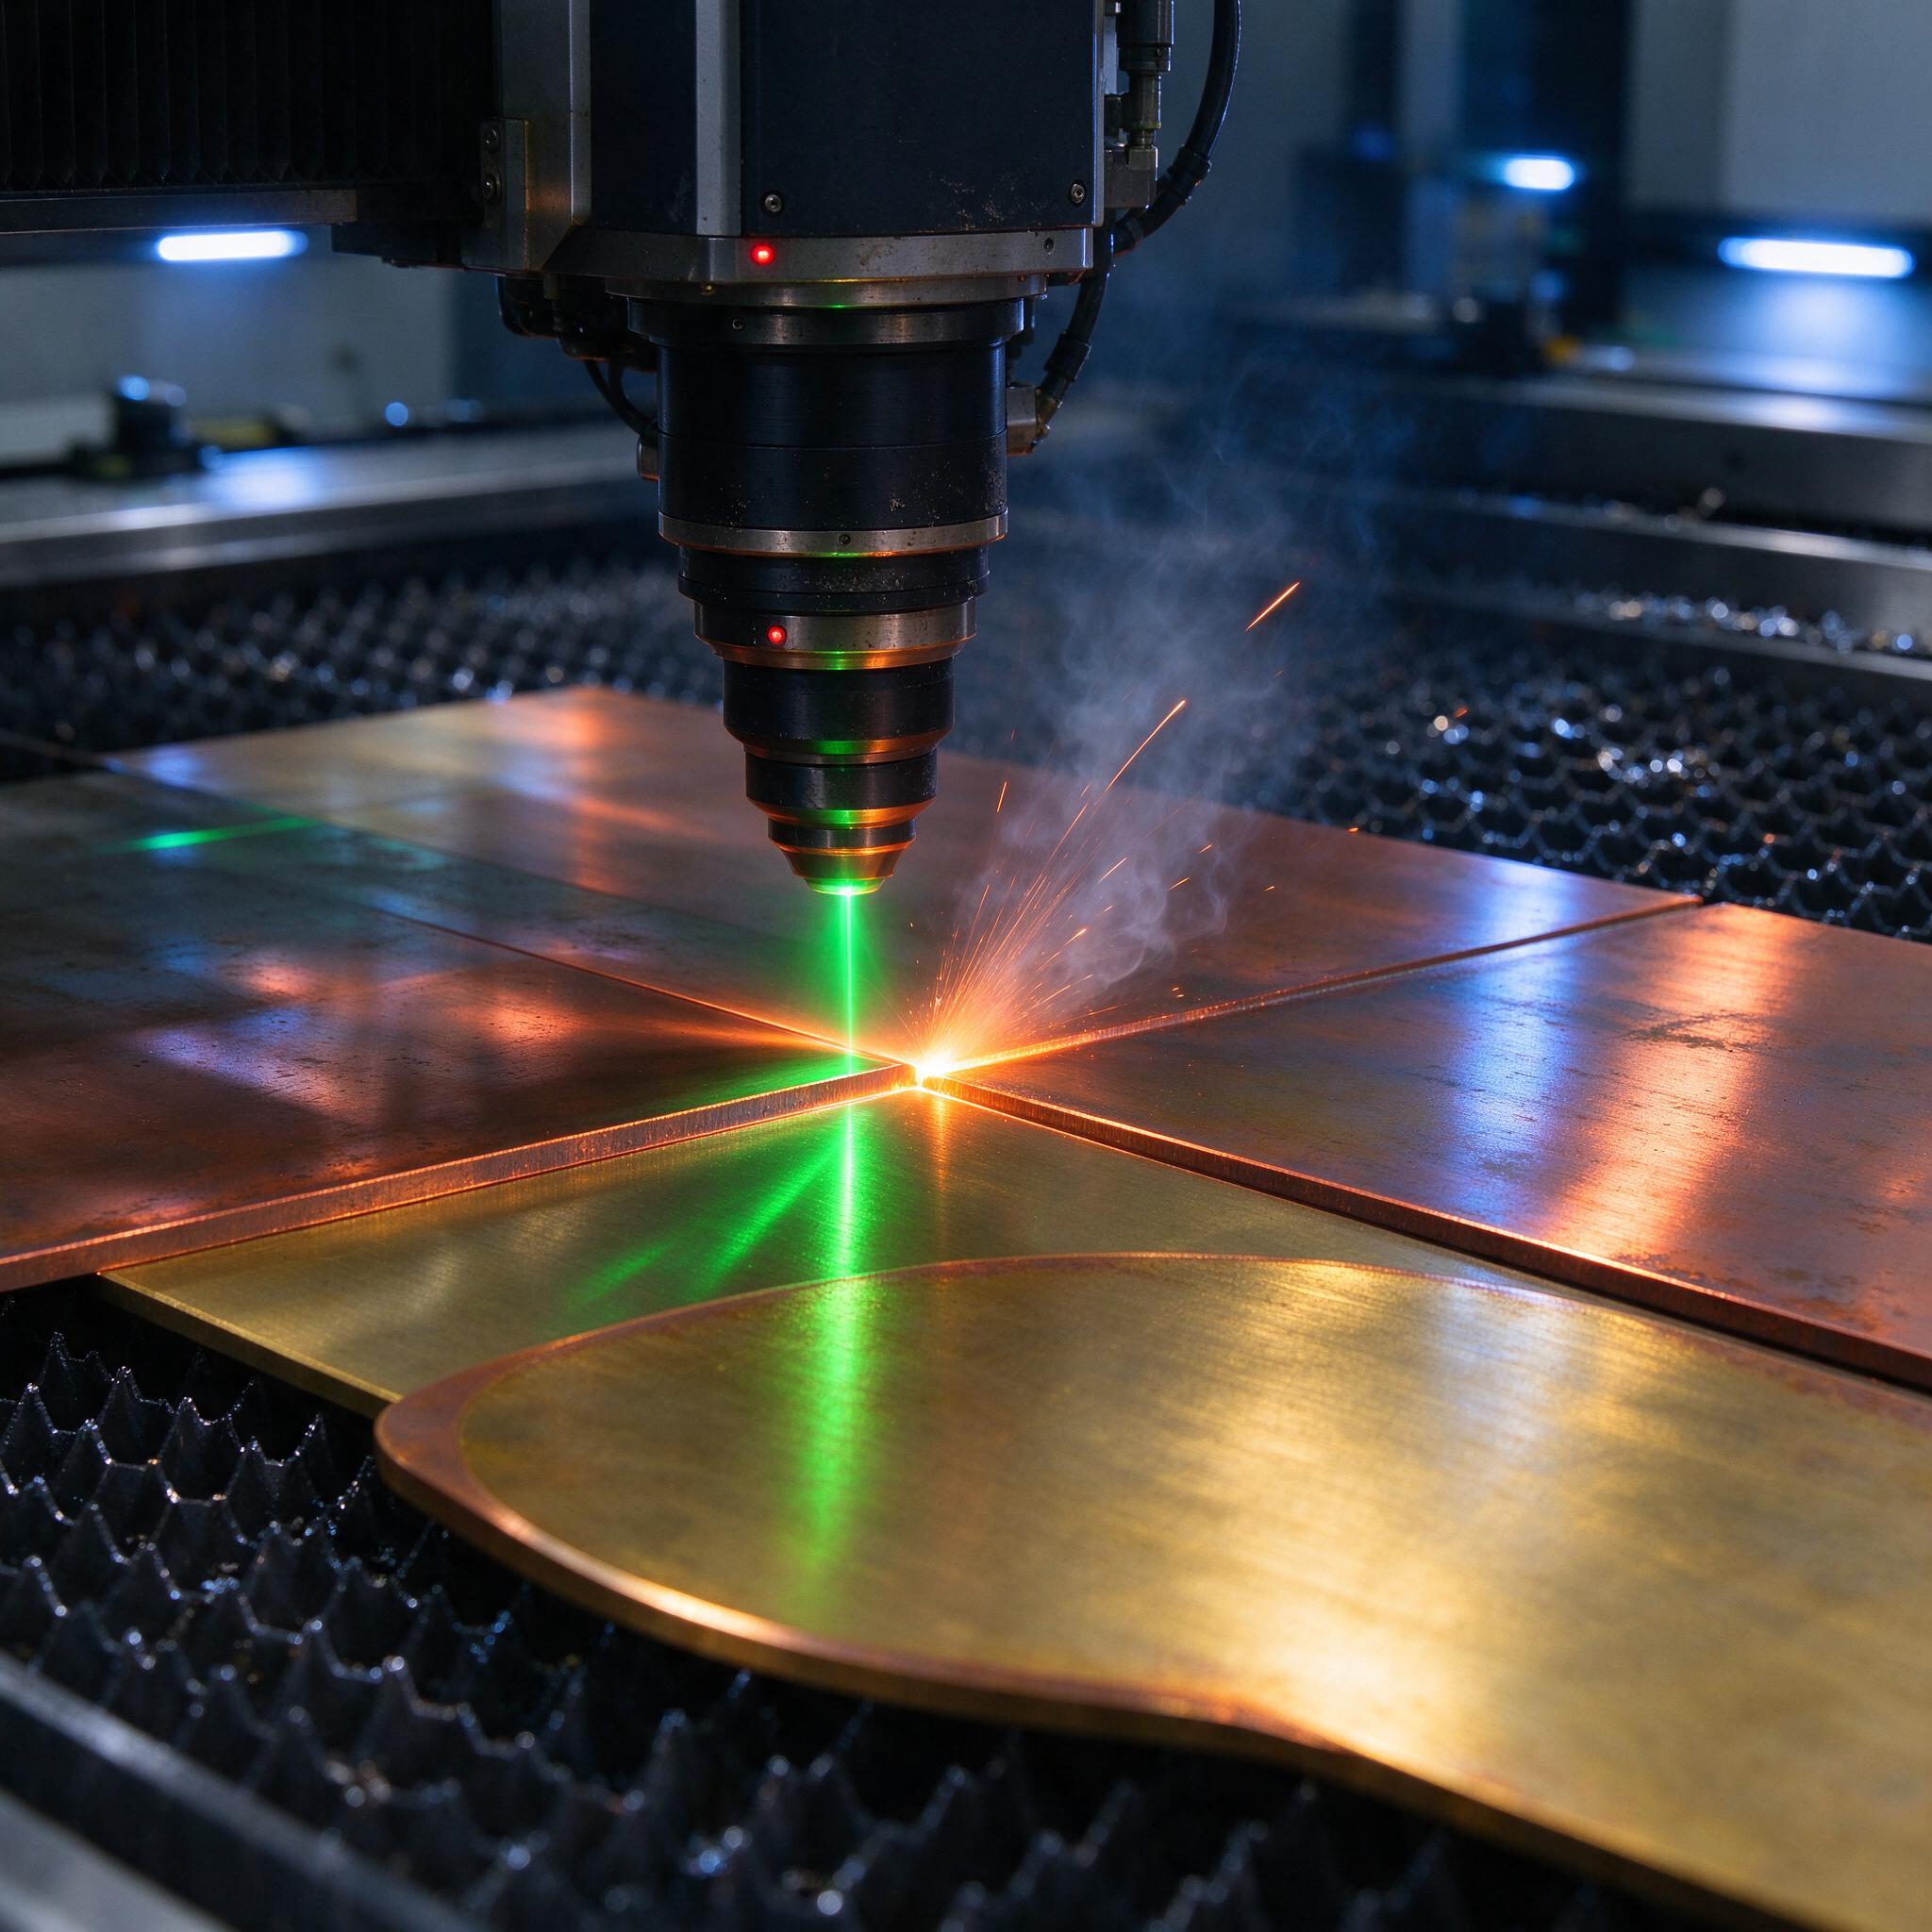
На резке меди мы сидели как на иголках лет пять. М1 и М2 толщиной до двух миллиметров еще кое-как шли на волоконнике 1070 нм, но стоит взять лист потолще — и начинается цирк: луч отражается, факел у сопла, кромка оплавлена, деталь в брак. Латунь Л63 вела себя чуть лучше, но тоже без гарантий. Всё изменилось, когда к нам приехал волоконный лазер с зеленой длиной волны 515 нм — удвоенная частота, и медь вдруг начала поглощать излучение по-человечески. На фото выше — как раз наш процесс: режем медный лист крестом, на столе рядом латунь, зеленый луч виден прямо на поверхности, искры и дым летят ровно, без выбросов факела. Такой кадр на ИК-лазере мы годами снять не могли просто потому, что рез там неустойчиво шел.
Почему медь и латунь «зеркалят» инфракрасный луч
Физика простая и злая. Медь при 1060–1080 нм отражает до 95% падающего излучения. Латунь — около 85–90%. Остаток энергии поглощается тонким слоем, поверхность мгновенно разогревается, и, как только появляется жидкая ванна, поглощение скачет хаотично. Отсюда модуляция факела, непровары, «сопли» на нижней кромке и, главное, риск обратного отражения — когда луч летит назад в резак. Мы видели, как на старом станке с ИК-источником выгорало защитное стекло в резаке за одну смену, а в паре случаев перегорала коллиматорная оптика. Датчики Back-Reflection спасали, но станок просто останавливался — резать-то все равно было нельзя.
Зеленый луч меняет расклад радикально. Поглощение меди на 515 нм — порядка 40–50% даже в холодном состоянии, у латуни — около 35–45%. Это уже не борьба с зеркалом, а нормальный технологический процесс. Ключи «лазерная резка меди» и «отражение луча» в поиске бьют именно в эту проблему — и зеленая длина волны есть самый честный на сегодня ответ.
Что реально режем: толщины, скорости, режимы
Даем конкретику по нашему станку — источник 3 кВт зеленого волоконного (удвоение частоты на кристалле LBO), резак с фокусом F125, азот 14 бар, сопло d1,2 мм. Цифры из наших сменных журналов:
| Материал | Толщина, мм | Скорость, м/мин | Мощность, кВт | Газ, рез |
|---|---|---|---|---|
| М1 | 0,5 | 10–12 | 1,5 | Азот 12 бар |
| М1 | 1,0 | 6–7 | 2,0 | Азот 14 бар |
| М1 | 2,0 | 3,0–3,5 | 2,5 | Азот 16 бар |
| М1 | 3,0 | 1,6–1,8 | 3,0 | Азот 18 бар |
| М1 | 5,0 | 0,5–0,7 | 3,0 | Азот 20 бар |
| Л63 | 1,0 | 8–9 | 1,8 | Азот 12 бар |
| Л63 | 3,0 | 2,0–2,4 | 2,8 | Азот 16 бар |
Пять миллиметров меди — это предел при 3 кВт, и честно говорим заказчикам: рез идет, но на нижней кромке допускаем небольшой наплыв, который уходит в финишную зачистку. Если у вас 6 и толще — берите либо источник 6 кВт+, либо плазму/гидроабразив, не мучайте лазер. Шероховатость кромки на 1–2 мм меди у нас стабильно Rz 20–30 при нормальном пробивке и ведении, на 3 мм — до Rz 40. Для контурных деталей электротехники — более чем.
Про кислород не будем хитрить: на меди он дает неровный обожженный край и каверны по ходу реза. Режем только в азоте или чистом воздухе при черновых операциях.
Качество кромки: за чем следим по ходу смены
Зеленый луч дает предсказуемую резку, но нюансы никуда не делись. Список, который висит у нас на посту:
- Обезжириваем лист перед резкой — медь с следами СОЖ после проката дает нестабильный пробив, брызги меди залипают на сопле.
- Следим за зазором сопло-металл — держим 0,8–1,2 мм, иначе ловим либо зарез с оплавлением, либо непрорез в углах.
- Проверяем защитное стекло каждые 4 часа: на меди оно пачкается быстрее, чем на нержавейке, конденсат от паров цинка с латуни оседает моментально.
- Точность контура на меди в наших условиях — ±0,1 мм на 1 мм листа, ±0,15 мм на 3 мм.
- Образившаяся грат (нагар на нижней кромке) у латуни убирается никелевой щеткой за секунды, но лучше не допускать — контролируем давление азота и фокус.
Позиционирование пробивки тоже важно. На меди мы ставим малый пробив — микропроб с пониженной мощностью, чтобы не кидать брызги в резак. Старый способ «влупить полную мощность и ждать» на отражающих металлах — верная смерть оптики.
Типичные ошибки, или как мы сами грели брак
Однажды на участке мы поймали брак из-за того, что технолог- сменщик перепутал настройки между М1 и Л63. Медь резали по программе латуни — скорость завышена почти вдвое. Визуально первые метров пять рез смотрелся нормально, а дальше пошел непрорез в 30% деталей партии: на меди при недогреве зона проплавления сужается и рез «залипает» позади пятна. Партию 400 штук под нож, стекла в резаке под замену, смена коту под хвост. С тех пор у нас железное правило: программа запускается только после проверки материала по штампу на карточке заказа, и каждый новый лист мы «пристреливаем» тестовым квадратиком 20×20 в углу. Дешевле потерять 15 минут, чем партию.
Как выбрать станок или подрядчика
Если идете за зеленым источником или ищете цех под аутсорс резки меди — чек-лист короткий, без воды:
- Спросите источник на удвоенной частоте (515/532 нм) именно, а не «зеленый» маркетинговым словом на ИК.
- Проверьте наличие датчиков обратного отражения и их реальное подключение — не только в паспорте.
- Пусть покажут пробные резы на вашем материале и толщине, а не на витринной нержавейке.
- Уточните, чем режут газ: азот или воздух, давление и чистоту. Кислородный рез меди — почти всегда обожженная грязная кромка.
- По подрядчику: спросите про допуски и шероховатость в цифрах — Rz, ±мм. Кто говорит «нормально получится» — тот не контролирует процесс.
FAQ
Можно ли резать медь обычным ИК волоконным лазером 1 кВт?
Нет, не для серийной работы. До 1 мм иногда прокатит при высокой плотности мощности и медленной скорости, но процесс нестабилен: отражение луча опасно для оптики, кромка «поплывет», брак пойдет волнами. Для регулярной резки меди и латуни берите зеленую длину волны или иные технологии.
Правда ли, что зеленый лазер режет медь быстрее, чем ИК той же мощности?
Да, и существенно. На 1–2 мм меди разница в скорости у нас вышла в 2,5–3 раза в пользу 515 нм при равной мощности. Причина — поглощение выше, ванна формируется стабильнее, меньше потерь на отражение.
Использовать СОЖ или другое охлаждение при лазерной резке меди?
Нет, это не сработает, потому что резка идет «на сухую» — газовая струя выдувает расплав, и любая жидкость в зоне реза даст брызги, пар и грязную кромку. СОЖ — это про фрезеровку и токарку меди, там она нужна и работает. Лазер охлаждается иначе: оптика — через защиту, источник — по контуру чиллера.
Напоследок
Зеленая длина волны закрыла для нас то, что пять лет было болью: медь и латунь пошли на лазере чисто, стабильно, с предсказуемой кромкой. Технология не дешевая, но если вы режете цветной металл регулярно — она окупается не количеством брака, а его отсутствием. Меньше стекла под замену, меньше переделок, меньше нервов у сменщика. Проверено на своей шкуре.