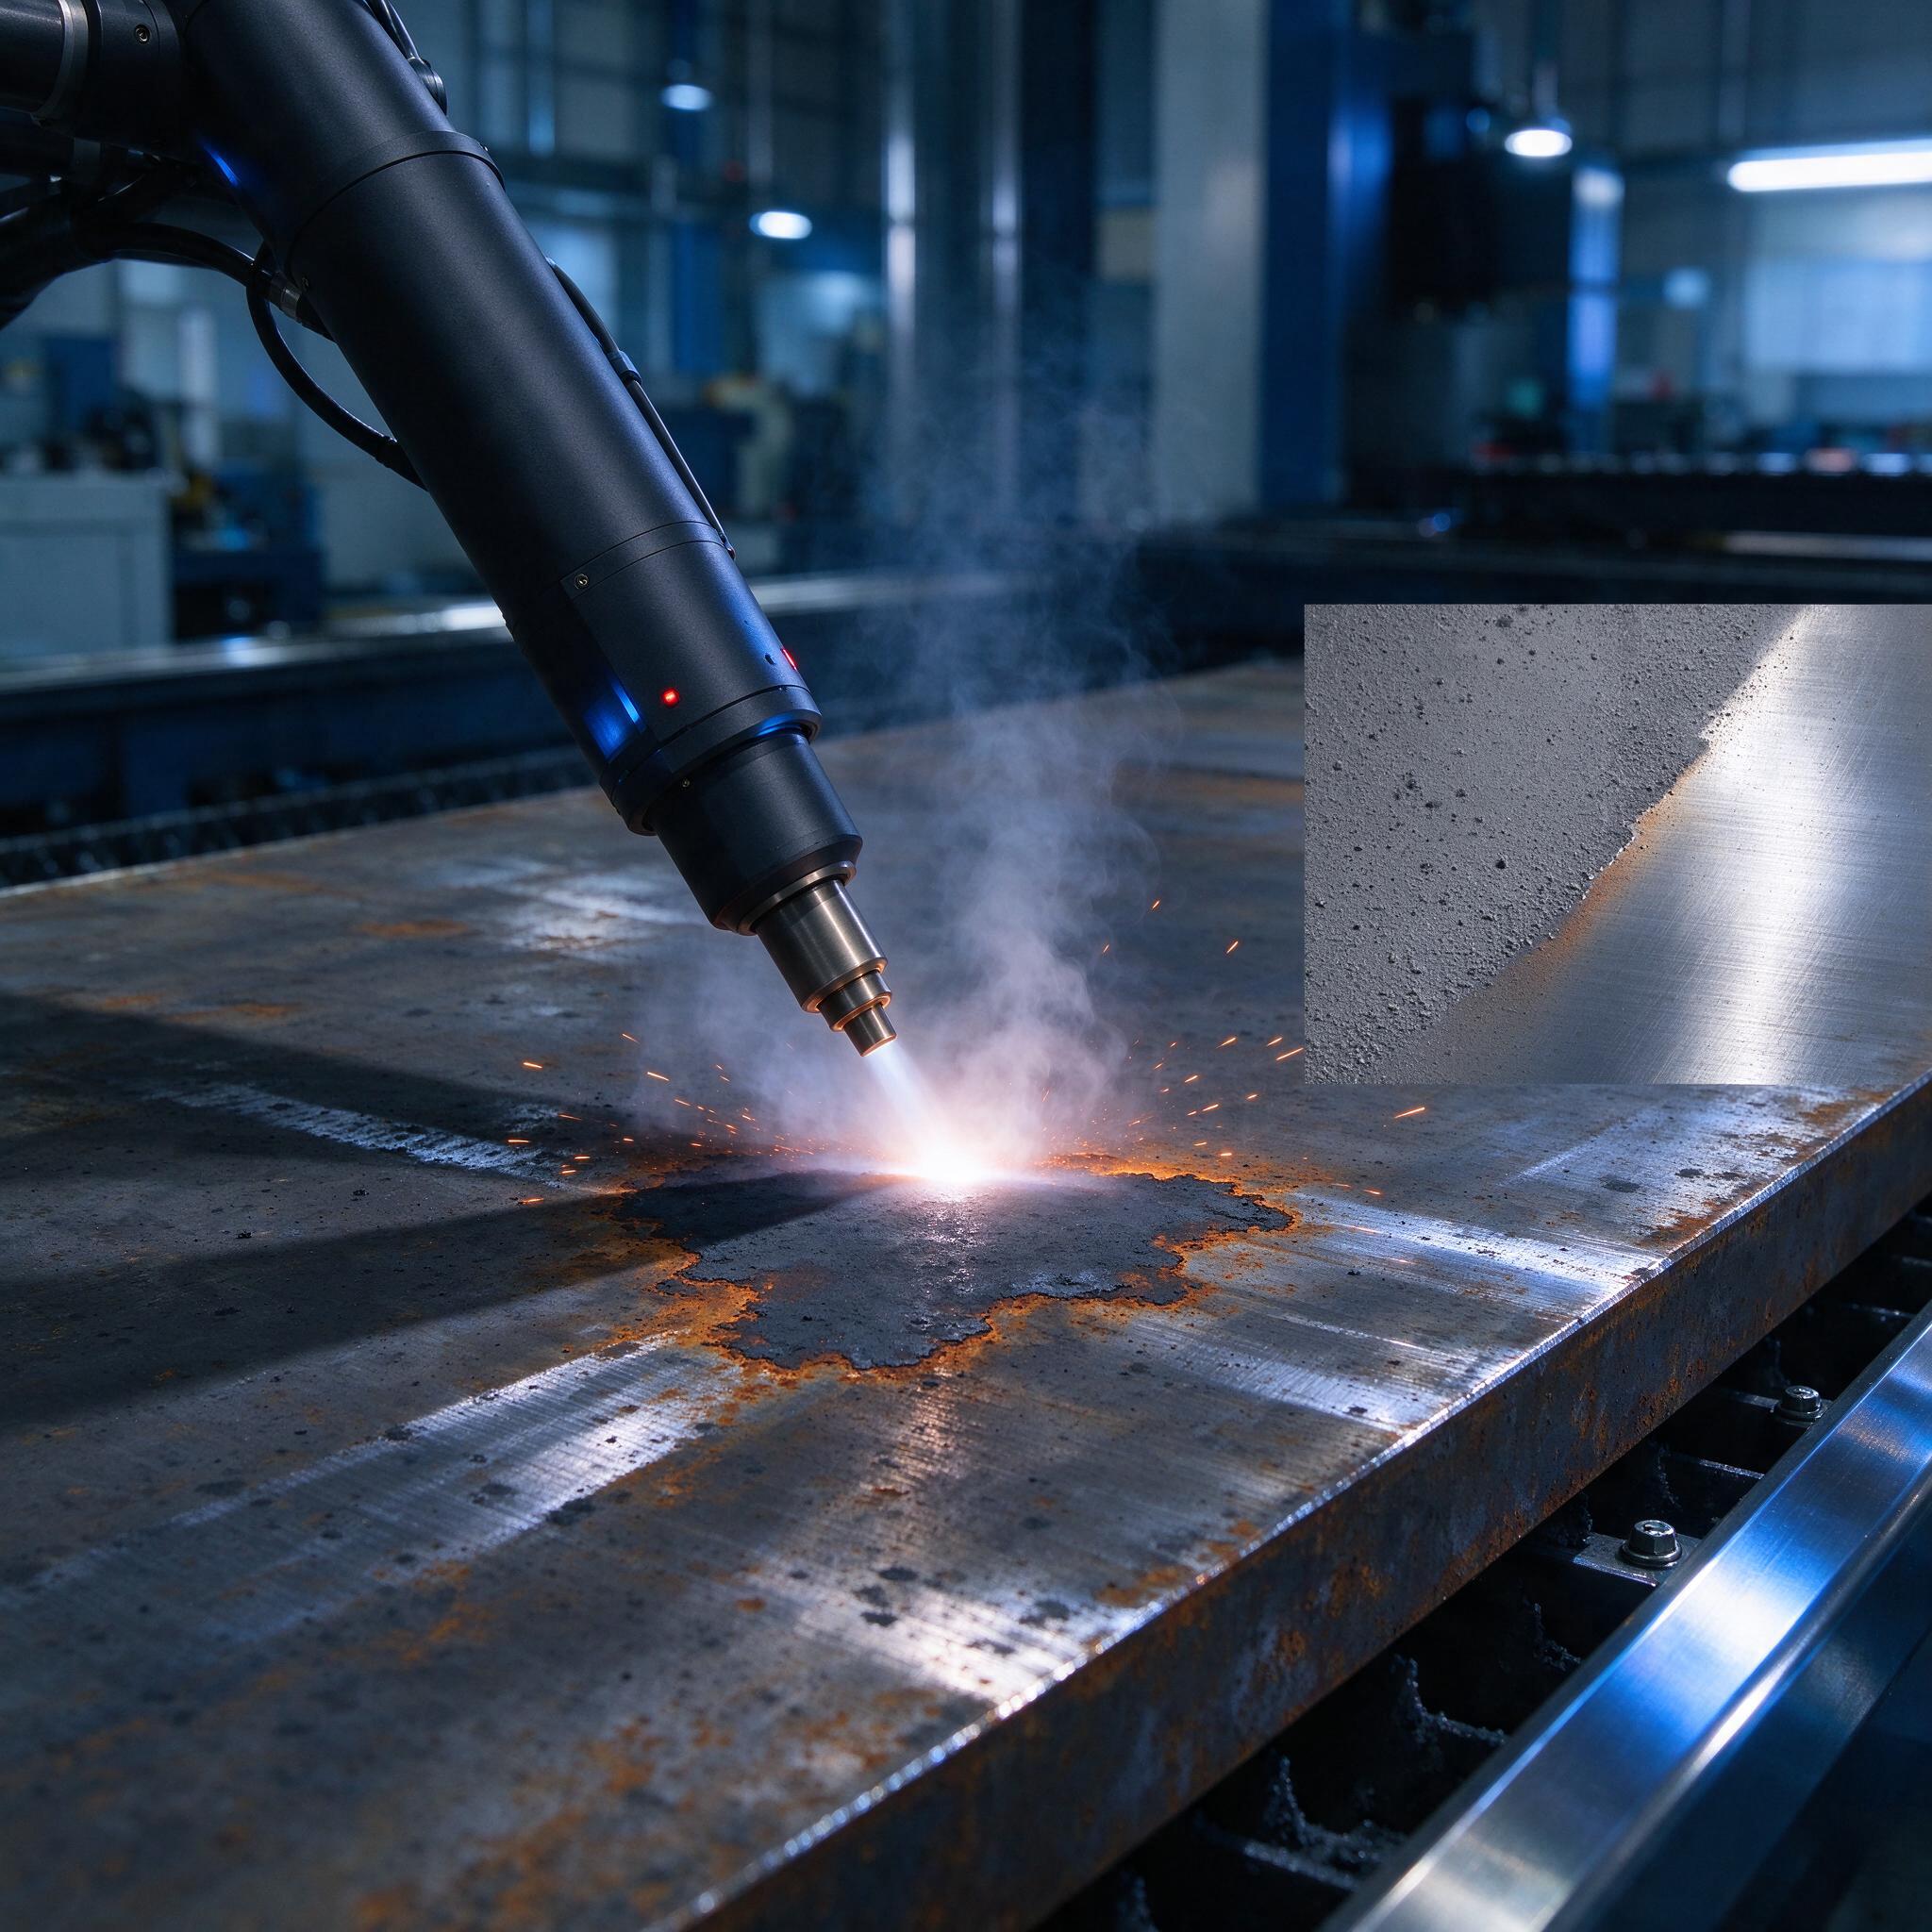
На фото — типичная картина с нашего участка: ручной лазерный пистолет на манипуляторе, толстый лист горячекатаной стали, покрытие ржавчиной вперемешку с прокатной окалиной. Пистолет идет по листу, летит дым и искры, а на месте прохода — чистый серый металл. Рядом на вставке — крупный план: слева матовая зачищенная поверхность, справа зеркальная полоса после прохода луча. Именно про эту границу «ржавое/чистое» и поговорим.
Начну с боли. Привезли нам как-то партию листов после плазменного реза — окалина по кромке в палец толщиной, в мелкие карманы — ржавчина. Пескоструйка у нас на тот момент была одна на весь цех, очередь на неделю. Сварщики ругались, сборка стояла. Вот тогда и начали всерьез смотреть на лазерную очистку. Два года спустя — выводы есть, и они не такие радужные, как рисует реклама, но польза реальная.
Что такое лазерная очистка металла и почему она вообще работает
Физика простая: импульсный или непрерывный луч нагревает оксидный слой до испарения и отрыва за доли миллисекунды, а основной металл за это время не успевает прогреться — разница в коэффициентах поглощения и теплопроводности делает свое дело. Ржавчина и окалина сыпятся и выгорают, база остается холодной. На практике это значит, что геометрию детали мы не трогаем: допуск на размер не плывет, а микрорельеф меняется минимально — после прохода 200-ваттным импульсником Ra держится в районе 1,6–3,2, если не жадничать со скоростью.
Важно понимать: лазер не «стирает» металл, как многие думают. Он именно отслаивает оксидный слой за счет термонапряжения. Поэтому толстую слоеную окалину после ковки иногда приходится проходить два-три раза — первый проход рыхлит, второй и третий дочищают. По опыту, мастера часто путают импульсные и непрерывные аппараты, а разница между ними принципиальная, об этом ниже.
100, 200, 500 или 1000 Вт: что реально нужно на производстве
Мы начинали с ручника на 100 Вт (импульсный, частота 20–60 кГц, энергия в импульсе около 1,2 мДж). Для удаления ржавчины с мелочевки — крепеж, корпусные детали, подготовка под сварку — его хватает. Скорость — примерно 0,3–0,5 м²/час по слою обычной ржавчины. Но прокатную окалину он брал со скрипом, приходилось гонять по одному месту трижды.
Потом взяли 200 Вт — и это, на мой взгляд, золотая середина для большинства цехов. До 1,5–2 м²/час по ржавчине, окалину после горячей прокатки снимает за два прохода. Для сравнения: 500 Вт непрерывный уже чистит крупный лист со скоростью 6–10 м/мин при ширине полосы 80–120 мм, а 1000-ваттник — это уже не ручная очистка, а скорее подготовка поверхности под покраску в потоке, 15–20 м/мин по листу. Такие машины требуют скан-головы, вытяжки и нормальной охлаждающей станции — чиллер на 2 кВт минимум, иначе летом «уплывете» по мощности уже к обеду.
Короткое правило, которое мы для себя вывели: до 200 Вт — точечная работа и мелкосерийка; 300–500 Вт — универсальный цеховой вариант; 1000 Вт и выше — поток, крупные листы, поля разной степени запущенности. Не гонитесь за ваттами «на вырост» — с ними растет и цена, и требования к электрике (1000 Вт хочет ввод не слабее 380 В с выделенной линией).
Сравнение с пескоструйной обработкой: таблица без прикрас
Пескоструй — рабочая лошадка, дешевая по вложениям и понятная любому слесарю. Но у нее есть минусы, о которых рекламщики лазеров молчат, а мы — нет. Сравнил по фактическим замерам с нашего участка:
| Параметр | Пескоструй | Лазер 200–500 Вт |
|---|---|---|
| Шероховатость после обработки | Ra 3,2–6,3, профиль зернистый (хорошо под покраску) | Ra 1,6–3,2, поверхность гладкая |
| Скорость по крупному листу | Быстро при большом объеме, но с оператором в костюме | 5–10 м/мин, оператор рядом в очках |
| Расходники | Песок/кварц/корунд, тонны в месяц | Практически нет, только линзы и защитные стекла |
| Мусор и пыль | Отработанный абразив по всему цеху, пыль | Дым и мелкая окись — нужна вытяжка |
| Точечная зачистка под сварку | Неудобно, маскировать соседние поверхности | Идеально — луч локальный, зона 20–50 мм |
| Вложения на старте | От 300–500 тыс. руб. | От 1,2 млн (200 Вт) до 5+ млн (1 кВт) |
| Каверны и глубокие каверны ржавчины | Выбивает, но может углубить каверну | Мягче, не углубляет дефект |
Отдельно про подготовку под сварку и покраску. Пескоструй дает профиль, на который краска цепляется отлично — это его сильная сторона. Лазерная очистка дает гладкую поверхность, и некоторые маляры по привычке жалуются: «краска не зацепится». На практике после лазера адгезия нормальная, особенно если прошлифовать или задать шероховатость вторым проходом на пониженной частоте. А вот под сварку лазер — вне конкуренции: зона чистая, нагара и влаги от абразива нет, пористость шва у нас снизилась заметно.
Типичные ошибки — и один случай, который мы запомнили
Однажды на участке мы поймали брак из-за банальной жадности. Заказ — зачистка посадочных мест под подшипники на корпусах редуктора, сталь 40Х, допуск H7. Молодой оператор решил, что чем мощнее и «медленнее» — тем чище, и выставил режим с перекрытием импульсов под 95% на 300 Вт. Итог: на зеркальной шейке появился прижог и местами «просадка» на 0,02 мм — визуально идеально, а по микрометру брак. Деталь пошла под шабрение, а мы ввели правило: на точных посадочных поверхностях лазерная очистка — только через технологическую карту с контролем размеров, и никакой самодеятельности с ручкой мощности.
Вторая ошибка — про вытяжку. Дым от выгорания оксидного слоя — это мелкая пыль оксидов железа, вдыхать ее нельзя, а без вытяжки через час работы глаза и горло «дерет» так, что хоть беги. Ставьте хотя бы мобильный фильтровентиляционный агрегат с рукой-соплом. Третья — про очки. Не защитные очки «для сварщика вообще», а под конкретную длину волны (обычно 1064 нм, степень защиты OD4+ и выше). Иначе можно поймать ожог сетчатки за один случайный блик от кромки детали.
Как выбрать станок или подрядчика: чек-лист
- Просите демонстрацию на ВАШЕЙ детали, с вашей ржавчиной и вашей окалиной. Окалина после проката и после ковки — две большие разницы, на эталонных «идеальных» образцах у продавца все чистит любой аппарат.
- Замеряйте фактическую скорость на вашем типе загрязнения (м²/час), а не верьте паспортным цифрам «до 20 м/мин» — там обычно идеальные условия.
- Проверьте охлаждение: чиллер и запас по нему. Перегрев источника — главный убийца лазерных модулей, ремонт стоит как половина нового аппарата.
- Уточните цену и доступность расходников — защитные стекла и фокусирующие линзы, их меняют раз в 1–3 месяца, и цена колеблется в разы между брендами.
- Для подрядчика: спросите про контроль качества после очистки — хоть визуальный по шаблону Ra, хоть фотофиксацию. «Почистили и ушли» — не наш вариант.
FAQ: отвечаем как есть
Уберёт ли лазер 100 Вт толстую окалину после горячей прокатки?
С натяжкой. Один тонкий слой прокатной окалины — да, за два прохода. Толстая слоеная окалина после ковки или длительного хранения — нет, будете мучиться неделю. Для такой работы нужен минимум 300–500 Вт, и лучше непрерывный источник со скан-головой.
Можно ли лазером чистить оцинковку и нержавейку?
Нержавейку — можно и нужно, зона после очистки пассивная, коррозионная стойкость почти не страдает, если не перегревать. А вот оцинковку — нет: цинк выгорает вместе с покрытием, и вы просто снимете оцинковку локально, получив очаг коррозии под слоем краски через пару лет. Для оцинковки лазер применяют только точечно, например для зачистки под сварку, с пониманием, что цинк в этой зоне уйдет.
Дорогая ли лазерная очистка в эксплуатации по сравнению с пескоструем?
Нет, после покупки она заметно дешевле в эксплуатации. Нет абразива, нет тонн отработанного песка на вывоз, нет костюмов и компрессоров на десятки атмосфер. Расходники — линзы и защитные стекла, единицы тысяч рублей в месяц. Окупаемость у нас на участке, при загрузке 60–70%, вышла около 14 месяцев — в основном за счет отказа от очередей на пескоструй и брака по шлифовке под сварку.
Резюме простое: лазерная очистка не убивает пескоструй, но отжимает у него самый неприятный кусок работы — точечную зачистку, мелкосерийку и всё, где абразив противопоказан. Берите 200 Вт как рабочий минимум, 500 — как универсал, и не верьте обещаниям «1 кВт чистит всё» без демонстрации на вашей окалине.