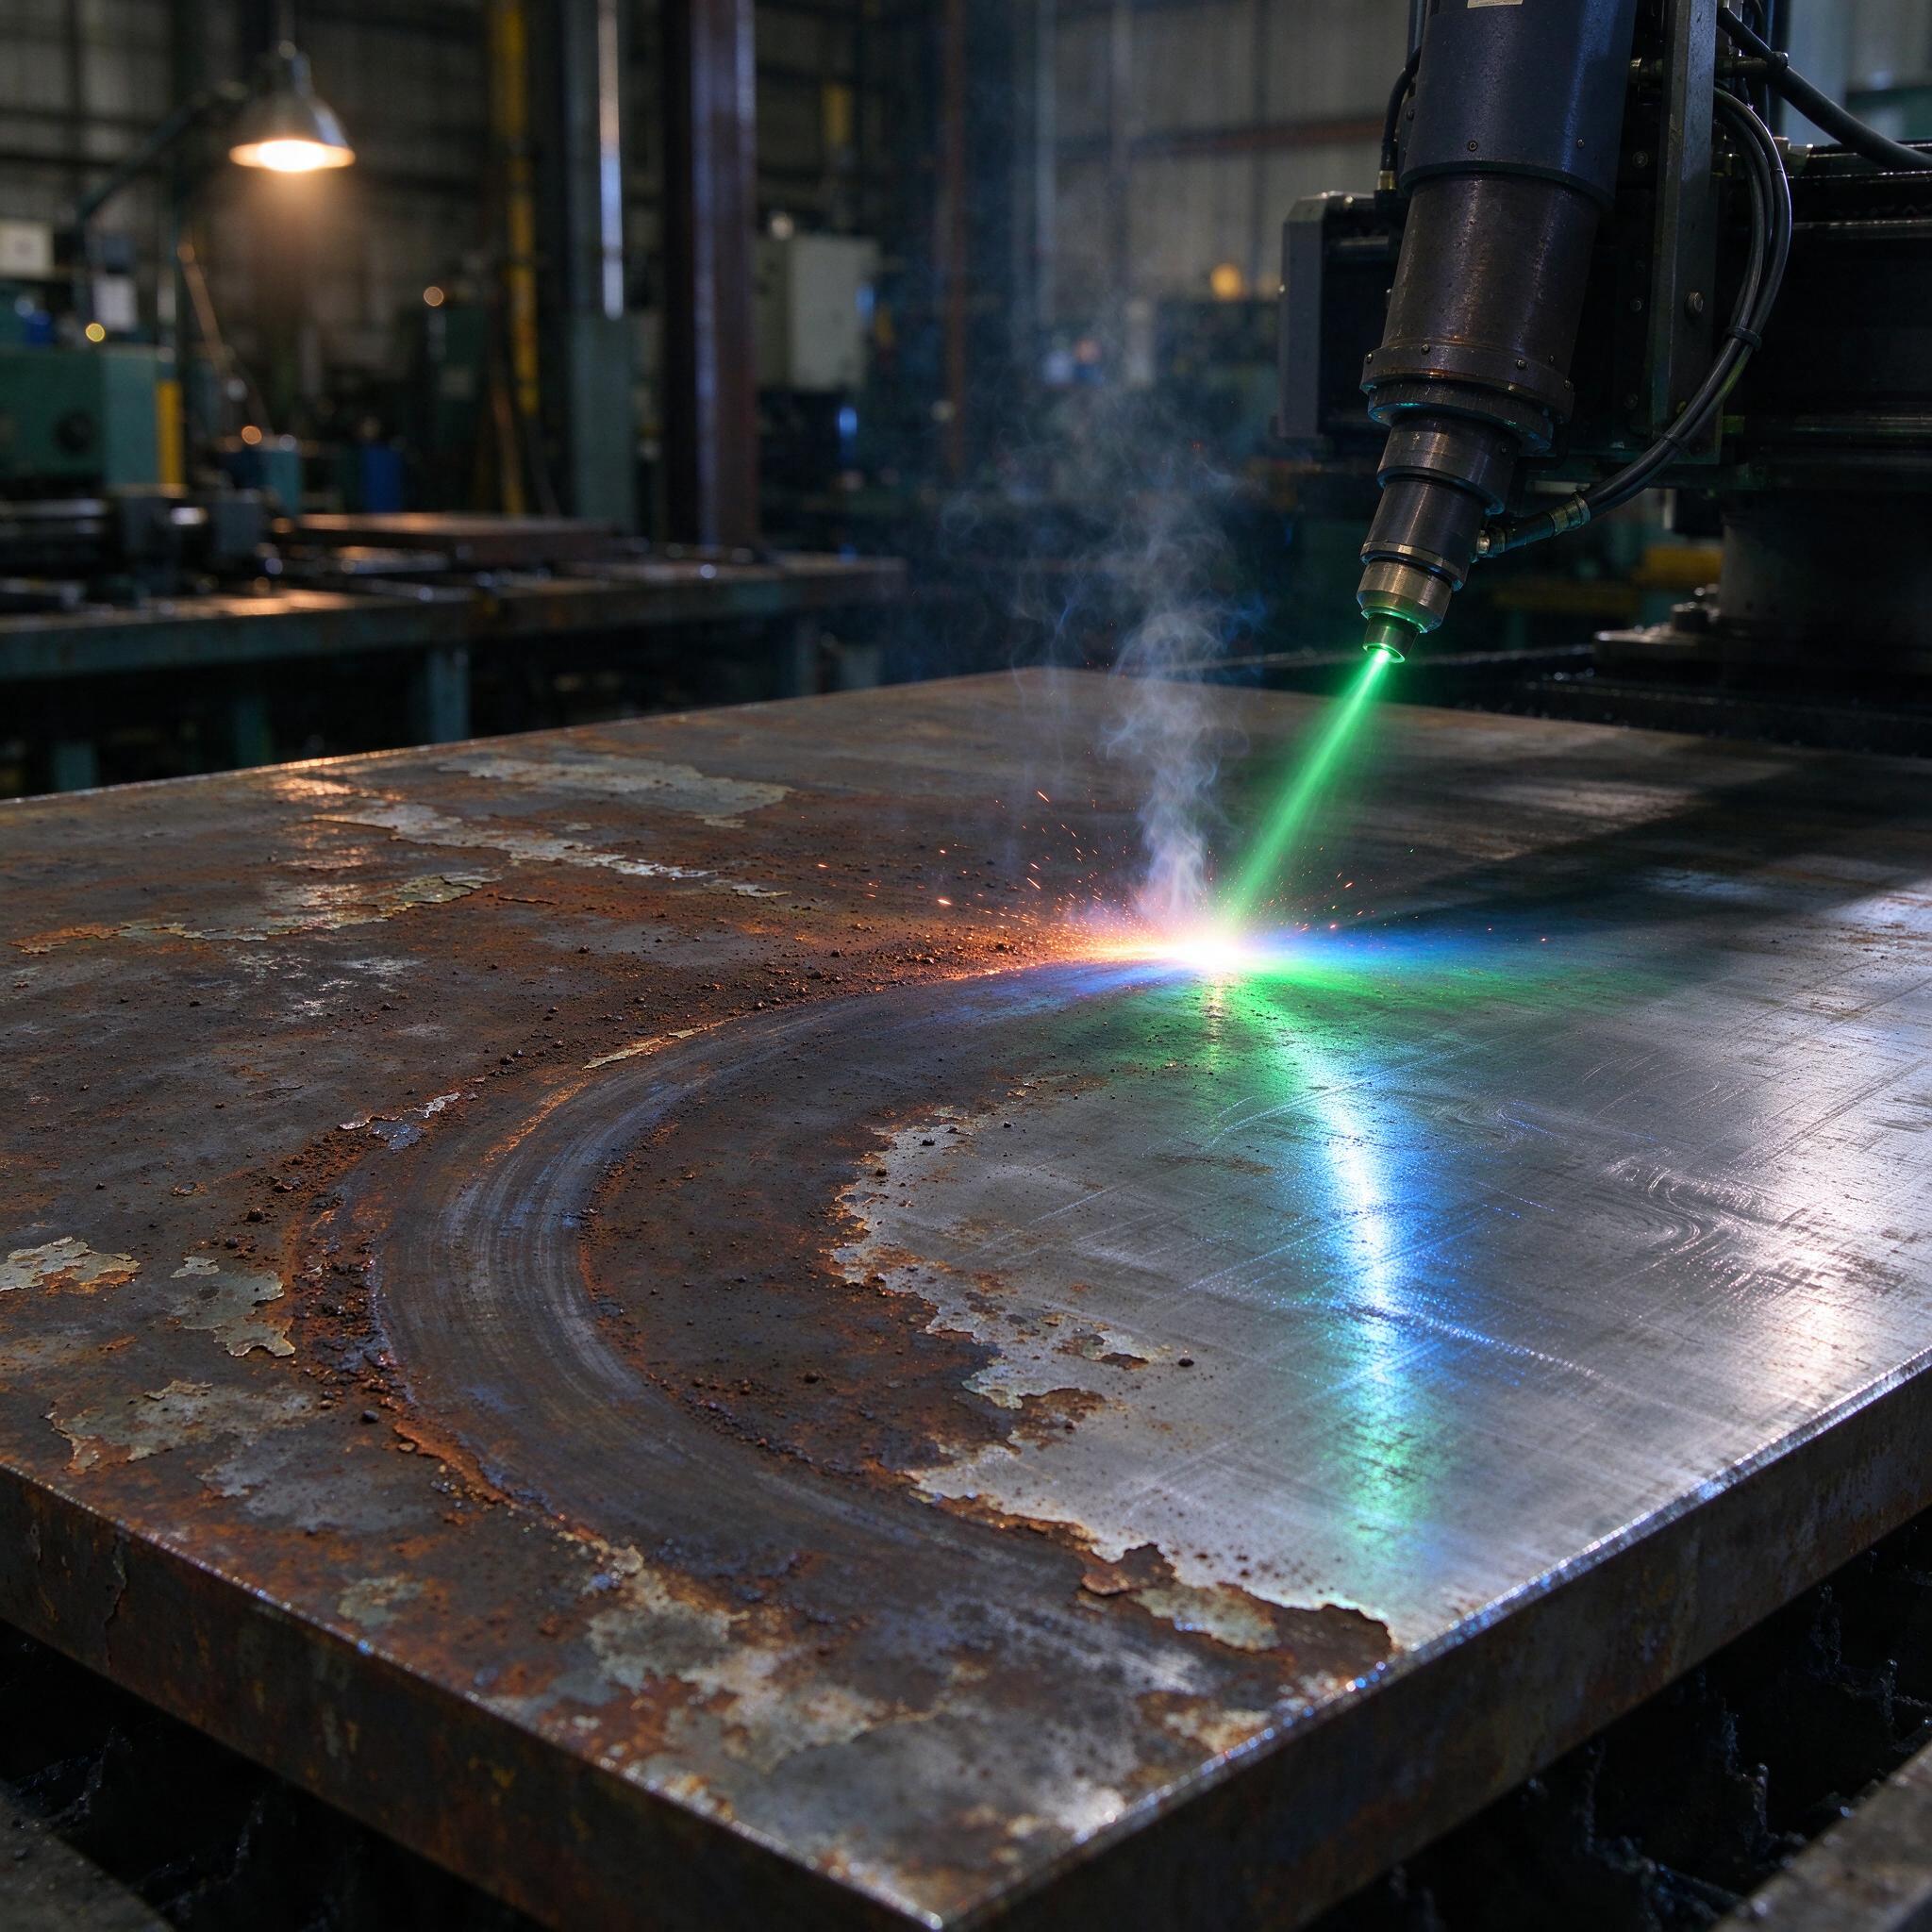
На фото — ровно та картина, с которой мы живём каждый день: листовой прокат, покрытый рыхлой ржавчиной и остатками прокатной окалины, а над ним — лазерная голова на портале, зелёный луч, дымок и сноп искр. Слева ещё темнеет цех, висит лампа, стоит старый станок. Обычный день. Только вместо болгарки и пескоструйки — импульсный лазер, и лист за час превращается из «рыжего» в чистый металл.
Проблема, честно говоря, достала всех. Приходим варить конструкцию, а под флюсом потом вылезают поры. Разбираемся — в шве окалина и влага. Или заказчик принимает окраску, а через полгода краска слезает кусками, потому что адгезия к окислу нулевая. Пескоструйка пылит так, что весь участок в кавернах и абразиве, химия — отстойники и утилизация. Поэтому мы давно пересели на лазерную очистку, и в этой статье расскажу, как она работает, что реально вычищает и как готовить металл под сварку, чтобы сварщик потом не матерился.
Что такое абляция и почему импульсный лазер, а не непрерывный
Лазерная абляция — это испарение и отслоение загрязнения короткими импульсами высокой пиковой мощности. Суть простая: окалина, ржавчина и краска имеют свою температуру испарения, и при коротком импульсе (обычно 50–500 нс) энергия вкладывается в верхний слой, он вскипает, пар механически отрывает частицу от основы. Основной металл за это время просто не успевает нагреться — тепловая зона милиметры, и то на повторных проходах.
Почему импульсный, а не CW? Мы сравнивали. Непрерывный лазер на 1000 Вт гоняет тепло в тело, на листе появляется сине-серый цвет побежалости, местами лёгкий прижог. Для подготовки под сварку это терпимо, под покраску — уже спорно. Импульсник 100–200 Вт со средней мощностью и пиковой 10–20 кВт даёт чистый светлый металл без перегрева. Скорость при этом зависит от толщины слоя: ржавчина рыхлая уходит на 15–20 м²/ч, толстая прокатная окалина — порядка 5–8 м²/ч, старая краска в 2–3 слоя — где-то посередине, 8–12 м²/ч. Это реальные цифры с нашего участка, не из брошюры.
| Загрязнение | Мощность | Скорость | Проходов |
|---|---|---|---|
| Рыхлая ржавчина | 100–200 Вт, 20–40 кГц | 12–20 м²/ч | 1 |
| Прокатная окалина | 300–500 Вт, 30–60 кГц | 5–8 м²/ч | 1–2 |
| Старая краска, 2–3 слоя | 200–500 Вт, 20–50 кГц | 6–12 м²/ч | 2–3 |
| Масло, СОЖ, оксидная плёнка перед сваркой | 100 Вт, 50–80 кГц | 20+ м²/ч | 1 |
Что вычищаем: окалина, ржавчина, краска, и что не берёт
Окалина. Ковкий чугун прокатный слой после горячей деформации сидит крепко, это FeO–Fe₃O₄–Fe₂O₃, три слоя разной твёрдости. Лазер его снимает, но рыхлая часть разлетается копотью и пылью — вытяжка обязательна, иначе вся оптика в налёте за смену.
Ржавчина. Самое благодарное дело. Рыхлый оксид снимается на лету, но имейте в виду: под слоем рыхлой рыжины почти всегда есть плотная плёнка химического оксида, и её нужно дожимать вторым проходом с меньшей частотой. По опыту, мастера часто путают «чисто» и «чисто на глаз». Плотная тёмная плёнка под тусклым светом выглядит как чистый металл, а под сварку это уже брак — нужен светлый металл с лёгкой шероховатостью.
Краска. Импульсник снимает и порошковую, и старую масляную, но однократно толстый слой не берёт — краска плавится и размазывается. Идём двумя-тремя проходами с просушкой между ними. А вот на цинковом покрытии аккуратнее: цинк испаряется при 907 °C, лазер его снимет вместе с краской, так что если нужен цинк — лазерная очистка не вариант.
Что не берёт вообще: толстые отложения нагара с масляной плёнкой (сначала обезжиривание, иначе брызги летят во все стороны и в оптику), окалина с вкраплениями шлака после газовой резки — там уже механика плюс лазер.
Подготовка под сварку: сколько и где чистить
Здесь главная мысль — не надо чистить весь лист. Чистим зону 20–30 мм от кромки шва с каждой стороны, этого достаточно для стабильно горящей дуги. Требования простые:
- отсутствие окалины, ржавчины, влаги, масла и цинка в зоне шва;
- шероховатость после очистки — Ra 1,6–6,3, лёгкая шероховатость даже полезна для смачиваемости;
- цвет поверхности — светлый металлический, без побежалости;
- чистку — непосредственно перед сваркой, не накапливать детали «про запас»: за сутки на свежеочищенной поверхности уже садится адсорбированная влага, особенно в сыром цеху.
Однажды на участке мы поймали брак из-за того, что очистку сделали с вечера, а варили после обеда следующего дня. За ночь на поверхности конденсат, в шве — поры, рентген забраковал три метра шва. С тех пор у нас правило: очистка — в тот же рабочий цикл, не более чем за пару часов до дуги.
Отдельный плюс лазера перед сваркой — он не снимает металл. Болгаркой при зачистке кромки мы срезаем по 0,2–0,5 мм, на тонкостенке это критично. Лазер по базовому металлу проходит с уносом в микроны, кромка остаётся в допуске.
Оборудование: что взять и как не ошибиться
На рынке три класса. Портативные ручные аппараты 100–200 Вт (типа оптико-волоконных модулей с рукояткой) — для точечной зачистки кромок и ремонтных работ, мобильность максимальная, скорость низкая. Станочные комплексы 300–500 Вт с ЧПУ-порталом — то, что на фото: голова едет по порталу, шаг сканирования 0,1–0,5 мм, поле сканирования 100–300 мм, обработка больших листов стабильна и повторяема. И мощные 1000 Вт импульсно-непрерывные машины — для тяжёлой окалины и краски на толстолистовом прокате, там уже 20 м²/ч реально и по окалине.
Обращайте внимание на частоту следования импульсов и сканер. Дешёвые аппараты с фиксированными 20–50 кГц не отработают всю палитру загрязнений — на ржавчине хорошо, на краске еле ползут. Нормальная оптика — 2D-сканер с полем от 100 мм и регулировкой частоты в диапазоне 1–100 кГц. И вытяжка. Это не опция, это часть техпроцесса: без фильтровальной установки пыль осядет на направляющих и в оптике, голова через месяц начнёт «просаживать» мощность.
Типичные ошибки: реальный случай
Классику вроде «забыли про вытяжку» пропустим, об этом и так все знают. Расскажу, как мы сами налетели. Взяли партию листов из стали 09Г2С после длительного хранения под навесом. Сверху листы выглядели прилично — лёгкая ржавчина, очистили в один проход, скорость отличная, все довольны. Начали варить — дуга «плавает», поры. Разобрались: на нижних листах штабеля, которые лежали на подкладках, в зоне контакта была плотная пластинчатая ржавчина с отслоением, которую сверху не видно и которую один проход по верхней стороне никоим образом не покрывает. Лазер этот слой снял, но металл под ним был уже с точечной язвенной коррозией — каверны до 0,3 мм глубиной. Под сварку таких поверхностей быть не должно. Вывод: осматриваем каждый лист целиком, а не «эта партия нормальная». И второй проход по плотной ржавчине — не опция, а обязательная операция,频率 под неё снижаем до 20–30 кГц.
Ещё одна болячка — перегрев тонкого металла. На 1,5 мм листе с импульсником 500 Вт на низкой частоте легко уйти в коробление. Ставим сканер на режим «линия» с шириной 100–150 мм вместо точки, скорость подачи максимальная, мощность в минимально достаточную. Металл не успевает набрать тепло.
Чек-лист: как выбрать станок или подрядчика
- Просите демонстрацию на вашем металле, а не на их идеально ржавой болванке. Реальная скорость и число проходов — только на вашей детали.
- Проверяйте частотный диапазон источника: 1–100 кГц минимум, иначе палитра загрязнений ограничена.
- Смотрите на оптику и систему защиты: защитное стекло с датчиком загрязнения, автоподстройка фокуса, вытяжка в комплекте.
- У подрядчика спрашивайте протокол очистки: параметры режима, число проходов, проверка под сварку по ISO 8501-1 / St 2 – Sa 2,5 аналогия.
- Считайте полную стоимость владения: ресурс диодных модулей (обычно 100 тыс. часов, но это теория), стоимость защитных стёкол и фильтров, а не только цену коробки.
FAQ
Возьмёт ли лазер 100 Вт прокатную окалину?
В один проход — нет, не сработает: пиковой энергии на плотный слой Fe₂O₃ не хватит, вы будете «жарить» одну точку и греть лист. Два-три прохода на минимальной скорости — да, но производительность упадёт до 1–2 м²/ч. Для окалины берем от 300 Вт.
Убирает ли лазерная очистка жир и масло перед сваркой?
Лёгкую плёнку СОЖ — да, испаряет. Толстый слой масла — нет, оно растечётся тонкой плёнкой по зоне нагрева и пригорит. Сначала обезжиривание, потом лазер как финиш.
Можно ли гнать скорость 20 м²/ч всегда?
Нет, 20 м²/ч — это рыхлая ржавчина на «свежем» металле в один проход. На окалине и краске реальная цифра 5–12 м²/ч. Кто обещает 20 на всём подряд — либо лукавит, либо считает только первый лёгкий проход.
Вместо заключения
Лазерная очистка — это не модная игрушка, а рабочий инструмент, который заменил нам и пескоструйку, и половину ручной зачистки. Чистая кромка перед сваркой, стабильный шов, никакой пыли по всему цеху. Главное — реально оценивать состояние поверхности, выставлять режим под конкретное загрязнение и не путать «выглядит чисто» с «чисто по факту». Тогда и сварщики скажут спасибо, и ОТК придёт с документами, а не с рекламацией.