Кромка села — штамп в мусорку? Не спешите
Ситуация знакомая, наверное, каждому, кто держит у себя прессовый участок: вырубной штамп из Х12МФ отходил сотню тысяч ходов, кромка пуансона выкрошилась на полмиллиметра, и технолог стоит перед выбором — заказывать новый за кучу денег и два месяца ожидания или пытаться восстановить. Раньше мы чаще всего шли по пути ручной наплавки покрытыми электродами. И получали то, что получали: коробление, трещины вдоль кромки, а потом第二轮 сюрприз — наплавленный слой отваливался при первом же «пойманном зарезе». С тех пор, как у нас появилась лазерная наплавка (DMD — Direct Metal Deposition), мы вернули в строй не один десяток штампов, и сейчас расскажу, как мы это делаем, с какими порошками и режимами, и почему именно Carbide 55 стал нашим рабочим вариантом для износостойких кромок.
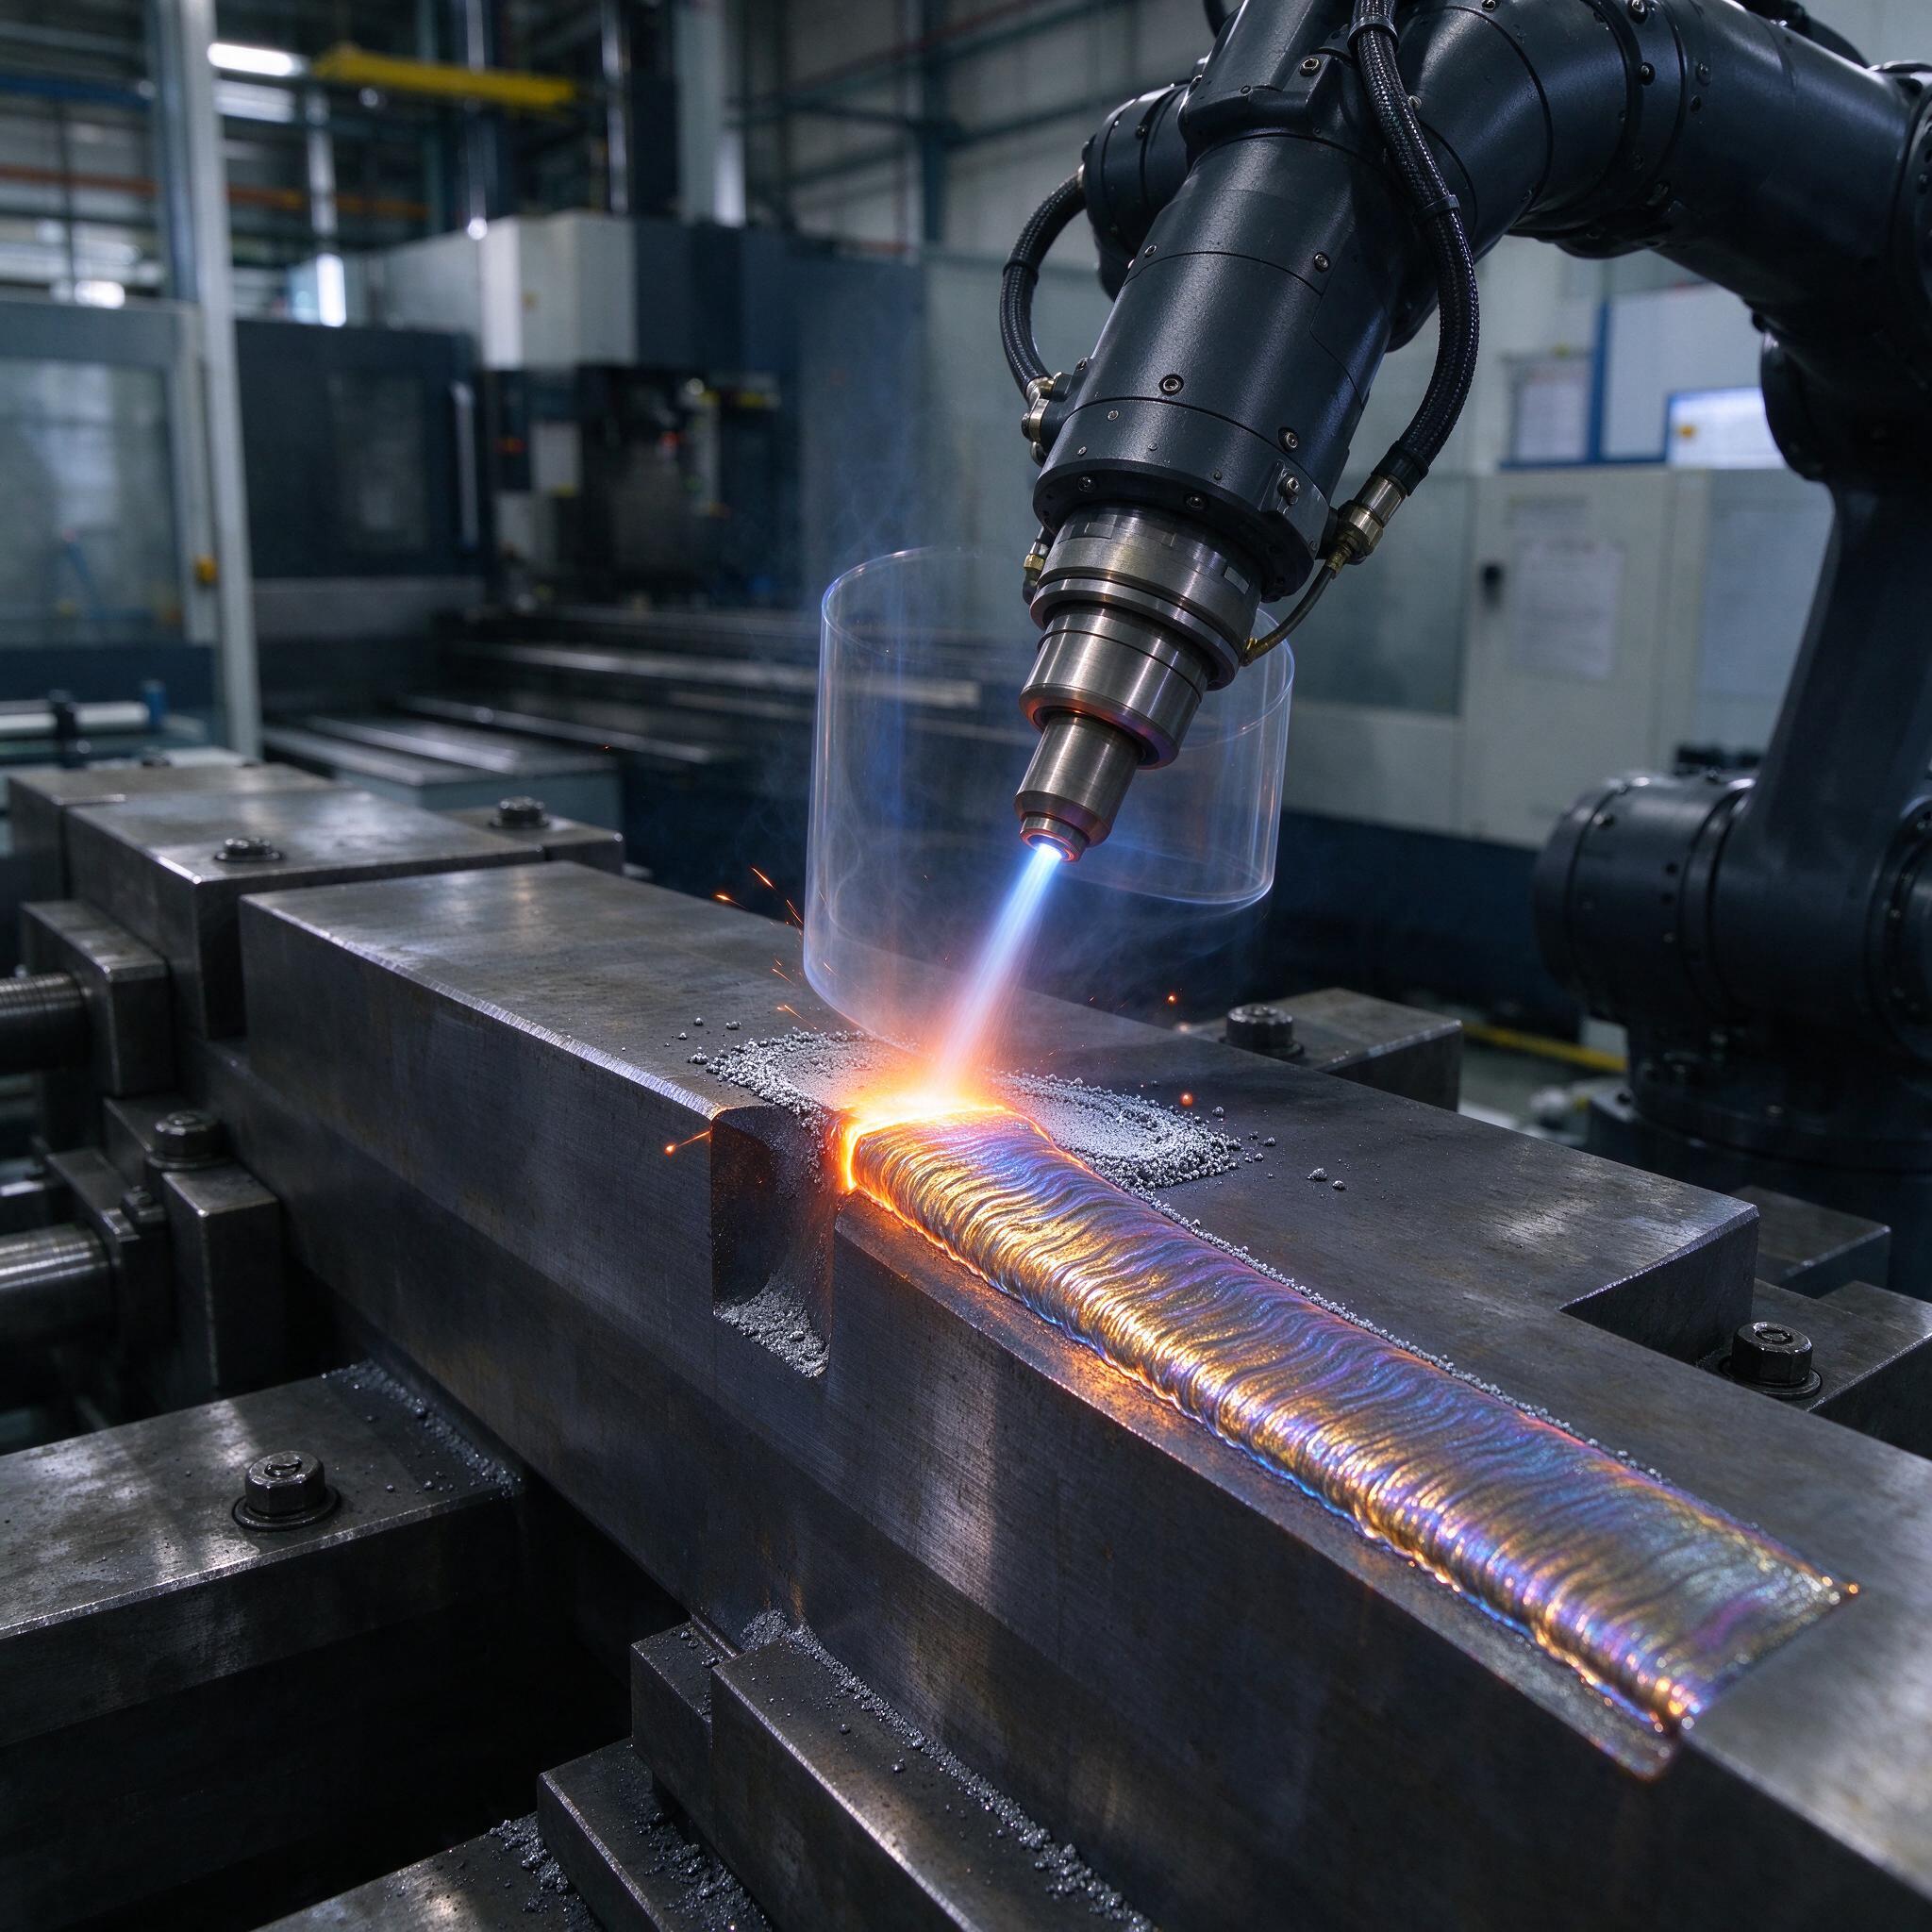
На фото — как раз наш рабочий момент: роботизированный комплекс с наплавочной головкой, сопло подает струю с порошком, под струей бежит валик с характерной «чешуей» радужных цветов побежалости, рядом рассыпан непопавший в расплав порошок. Классическая картина DMD-процесса: пятно нагрева небольшое, зона термического влияния узкая, и это ключевое отличие от любой дуговой наплавки.
Почему Х12МФ боится «мокрой» дуги, но терпит лазер
Х12МФ — сталь ледебуритного класса, 11–12,5% хрома, около 0,8–0,9% углерода, плюс молибден и ванадий. С одной стороны — отличная прокаливаемость и высокая износостойкость, с другой — железобетонная склонность к трещинам при резком нагреве и охлаждении. По опыту, мастера часто путают: думают, что если сталь «штамповая», значит ее можно наплавлять как углеродку. Нельзя. При дуговой наплавке зона рядом со швом перегревается выше 1100 °C, карбидная сетка при последующем охлаждении ведет себя как предатель, и по линии сплавления расцветает паутина холодных трещин.
Лазерная наплавка переводит в расплав только тонкий приповерхностный слой — доли миллиметра у самого основания. Металлологически это выглядит так: у нас есть валик, под ним зона сплавления толщиной 10–30 микрон, далее — участок отпуска и почти нетронутая основа. Погонная энергия при грамотных режимах — порядка 20–40 Дж/мм против сотен и тысяч при дуговых процессах. Отсюда и главный бонус: коробление габаритной матрицы 400×250 мм после восстановления кромки укладывается у нас в 0,02–0,03 мм по индикатору. Дугой мы и близко такого не давали.
Порошок Carbide 55: что это и почему он лезет в штампы
Carbide 55 — это самофлюсующийся никелевый сплав с высокими карбидами (по сути, никелевая матрица, насыщенная карбидом вольфрама, твердость порядка 55–60 HRC по массе). Почему не чистый никель и не сталь ПГ-СР4? Потому что нам от наплавленного слоя нужно три вещи одновременно:
- твердость не ниже 54 HRC после остывания — чтобы кромка не сминалась при вырубке электротехнической стали и ленты 08пс;
- отсутствие склонности к выкрашиванию — карбидная фаза в вязкой никелевой матрице работает именно на это;
- минимальное разбавление основой — лазер как раз дает низкую долю участия основного металла, 5–15%, состав слоя почти не «гуляет».
Для сравнения собрал табличку по тому, с чем мы экспериментировали:
| Материал | Твердость слоя | Поведение на кромке | Вердикт |
|---|---|---|---|
| Порошок Ni-based 45 HRC | 44–48 HRC | Сминается на люменах свыше 0,3 мм | Только подложка |
| Carbide 55 | 55–60 HRC | Держит кромку, не колется | Основной рабочий |
| Порошок на основе Fe с Cr (типа 55 HRC стальной) | 54–57 HRC | Трещины при слое >0,8 мм | Отложили |
| Х12МФ в порошке (восстановление тем же составом) | 58–62 HRC после ТО | Требует полной термообработки после | Под конкретные заказы |
Важный нюанс: фракция порошка. Мы работаем на 45–106 мкм. Мельче — дымит, летит в оптику, забивает сопло. Крупнее — не успевает проплавиться, получаем непровары и поры. Влажный порошок — отдельная песня, храните только в герметичной таре, иначе «надувание» пор в валике обеспечено.
Режимы: слой 0,5–1,5 мм без сюрпризов
Наши базовые настройки для восстановления кромок Х12МФ порошком Carbide 55 (лазер 2–3 кВт, головка с фокусным пятном около 1–2 мм, подача порошка через боковое сопло или коаксиал):
- мощность лазера: 1200–1800 Вт, больше — перегрев, меньше — непровар;
- скорость наплавки: 300–600 мм/мин;
- расход порошка: 8–15 г/мин;
- расход защитного газа (аргон): 10–15 л/мин, подача порошка — 4–6 л/мин;
- смещение валика (шаг): 40–60% от ширины валика, обычно 0,8–1,2 мм;
- припуск на механическую обработку: 0,2–0,4 мм на сторону.
За один проход насыпаем валик высотой примерно 0,4–0,7 мм. Чтобы получить слой 1,5 мм, проходим в 2–3 слоя, каждый раз слегка смещаясь. Между проходами даем остыть до температуры ниже 100 °C — я контролирую пирометром по валику. Хочешь избежать отпуска соседней закаленной зоны — не гонись за производительностью. Однажды на участке мы поймали брак из-за того, что новый оператор поставил скорость 900 мм/мин, чтобы «побыстрее закрыть наряд»: валик выглядел красиво, но карбиды в основании не сплавились с основой, и при шлифовке кромка отслоилась лепестком. С тех пор первое правило — скорость не выше 600, что бы ни говорили.
Борьба с короблением: что реально работает
Главный вопрос от коллег звучит всегда одинаково: «А штамп не повело?» Не повело, если делать так:
- Предподогрев. Деталь греем до 200–300 °C (индуктор или строительный фен с термопарой под контролем). Не для «проплавления», а для снижения градиента температур.
- Симметричная схема наплавки. Не идем по периметру подряд — чередуем противоположные стороны, снимаем напряжение.
- Минимальный слой. Если кромка просела на 0,3 мм, не надо наращивать 1,5 мм «про запас». Каждый лишний миллиметр — это лишние термические напряжения.
- Промежуточный отпуск. После наплавки — отпуск при 250–300 °C, 2 часа, печь с охлаждением вместе с печью. Дешево и сердито.
- Фиксация в приспособлении. Матрицу перед наплавкой стягиваем в кондукторе, который держит геометрию до полного остывания.
Если штамп после этого идет на плоское шлифование — правим алмазным кругом на высоту 0,05 мм за проход, СОЖ обильная, иначе локальный нагрев на шлифовке «потянет» отпуск и твердость просядет. По опыту, мастера часто грешат сухой шлифовкой «на чисто» и потом удивляются, откуда взялись прижоги на кромке.
Типичные ошибки: реальный случай с Х12МФ
Расскажу историю, которая стоила нам матрицы и двух недель простоя пресса. Заказ — восстановление вырубной матрицы из Х12МФ, толщина рабочей части 40 мм, кромка просела на 1,2 мм по всему периметру, плюс выкрошка на двух углах до 2 мм. Сели, расписали техпроцесс, начали делать. Ошибка была на этапе подготовки: мой тогдашний напарник зачистил кромку лепестковым кругом до «блеска» и сразу под сопло. А надо было после зачистки обязательно обезжирить и снять поверхностный наклеп травлением или тонким фрезерованием — под наклепанным слоем сидели микротрещины от предыдущей эксплуатации, которые при наплавке раскрылись. Наплавили три слоя Carbide 55, красиво, даже сняли твердость — 57 HRC. При первой же вырубке на одном углу слой выкрошился вместе с куском основы. Вскрыли — под наплавкой трещина на глубину 4 мм, которая шла еще с прошлого ремонта и была просто замазана зачисткой.
С тех пор у нас железное правило: перед наплавкой штампового инструмента из Х12МФ — обязательная дефектоскопия кромки (капиллярка или вихретоковый контроль) и удаление минимум 0,3 мм «уставшего» металла. Экономия часа на подготовку оборачивается потерей недели.
Еще одна частая ошибка — наплавка без учета направления теплового поля. Если вести валик от края к центру, тепло копится в центре и деталь «лодочкой». Идем от центра к краям или кольцами с чередованием направления — геометрия держится.
Как выбрать подрядчика или станок для DMD: чек-лист
- Спрашивайте про протокол контроля. Нормальный подрядчик показывает твердость по слоям, металлографию зоны сплавления и отчет по пористости. Если говорят «ну там все нормально будет» — уходите.
- Лазер от 2 кВт с волокном и пятно от 1 мм — иначе слоя 1,5 мм не получите за разумное время. Диодные и волоконные источники работают, старые CO2-машины для порошковой наплавки уже анахронизм.
- Робот или ЧПУ-гантри с 5-й осью. Штампы — это не плоскости, там и радиусы, и пазы. Трех осей не хватит.
- Оборудование подготовки порошка. Сушка, ситование, герметичная тара. Если подрядчик хранит порошок в открытых банках — бегите.
- Опыт именно со штамповыми сталями. Х12МФ не то же самое, что 40Х, и подходы разные. Пусть покажут хотя бы пару закрытых проектов.
FAQ
Можно ли наплавлять Carbide 55 прямо на Х12МФ без подогрева?
Нет, это не сработает, потому что разница в коэффициентах термического расширения никелевой матрицы и ледебуритной стали дает высокие остаточные напряжения на границе. Без прогрева 200–300 °C и промежуточного отпуска кромка треснет по линии сплавления — вопрос времени, обычно при первой же механической нагрузке.
Какая максимальная толщина слоя реальна для лазерной наплавки?
За один проход — 0,6–0,7 мм максимум, дальше перегрев и «стекание» валика. Слоем до 1,5 мм — да, но в 2–3 прохода. Если кто-то обещает 3 мм за один проход порошком Carbide 55 — это либо плазменная порошковая наплавка, либо вранье.
Восстановленный штамп проживет как новый?
Прямо скажем — нет. По нашим данным, наплавленная кромка Carbide 55 на Х12МФ держит 60–80% от стойкости новой закаленной кромки по вырубке электротехнической стали. Для многих производств это все равно выгоднее: восстановление стоит 30–40% от новой матрицы и занимает 3–5 дней вместо 6–8 недель.
Вместо итога
Лазерная наплавка — не магия, а инструмент. Отлично работает, когда есть дисциплина в подготовке, контроль режимов и честное понимание, что восстановленный штамп — это штамп с ограниченным ресурсом. Но 60–80% стойкости за треть цены — математика, которую начальник цеха любит больше, чем любые аргументы.