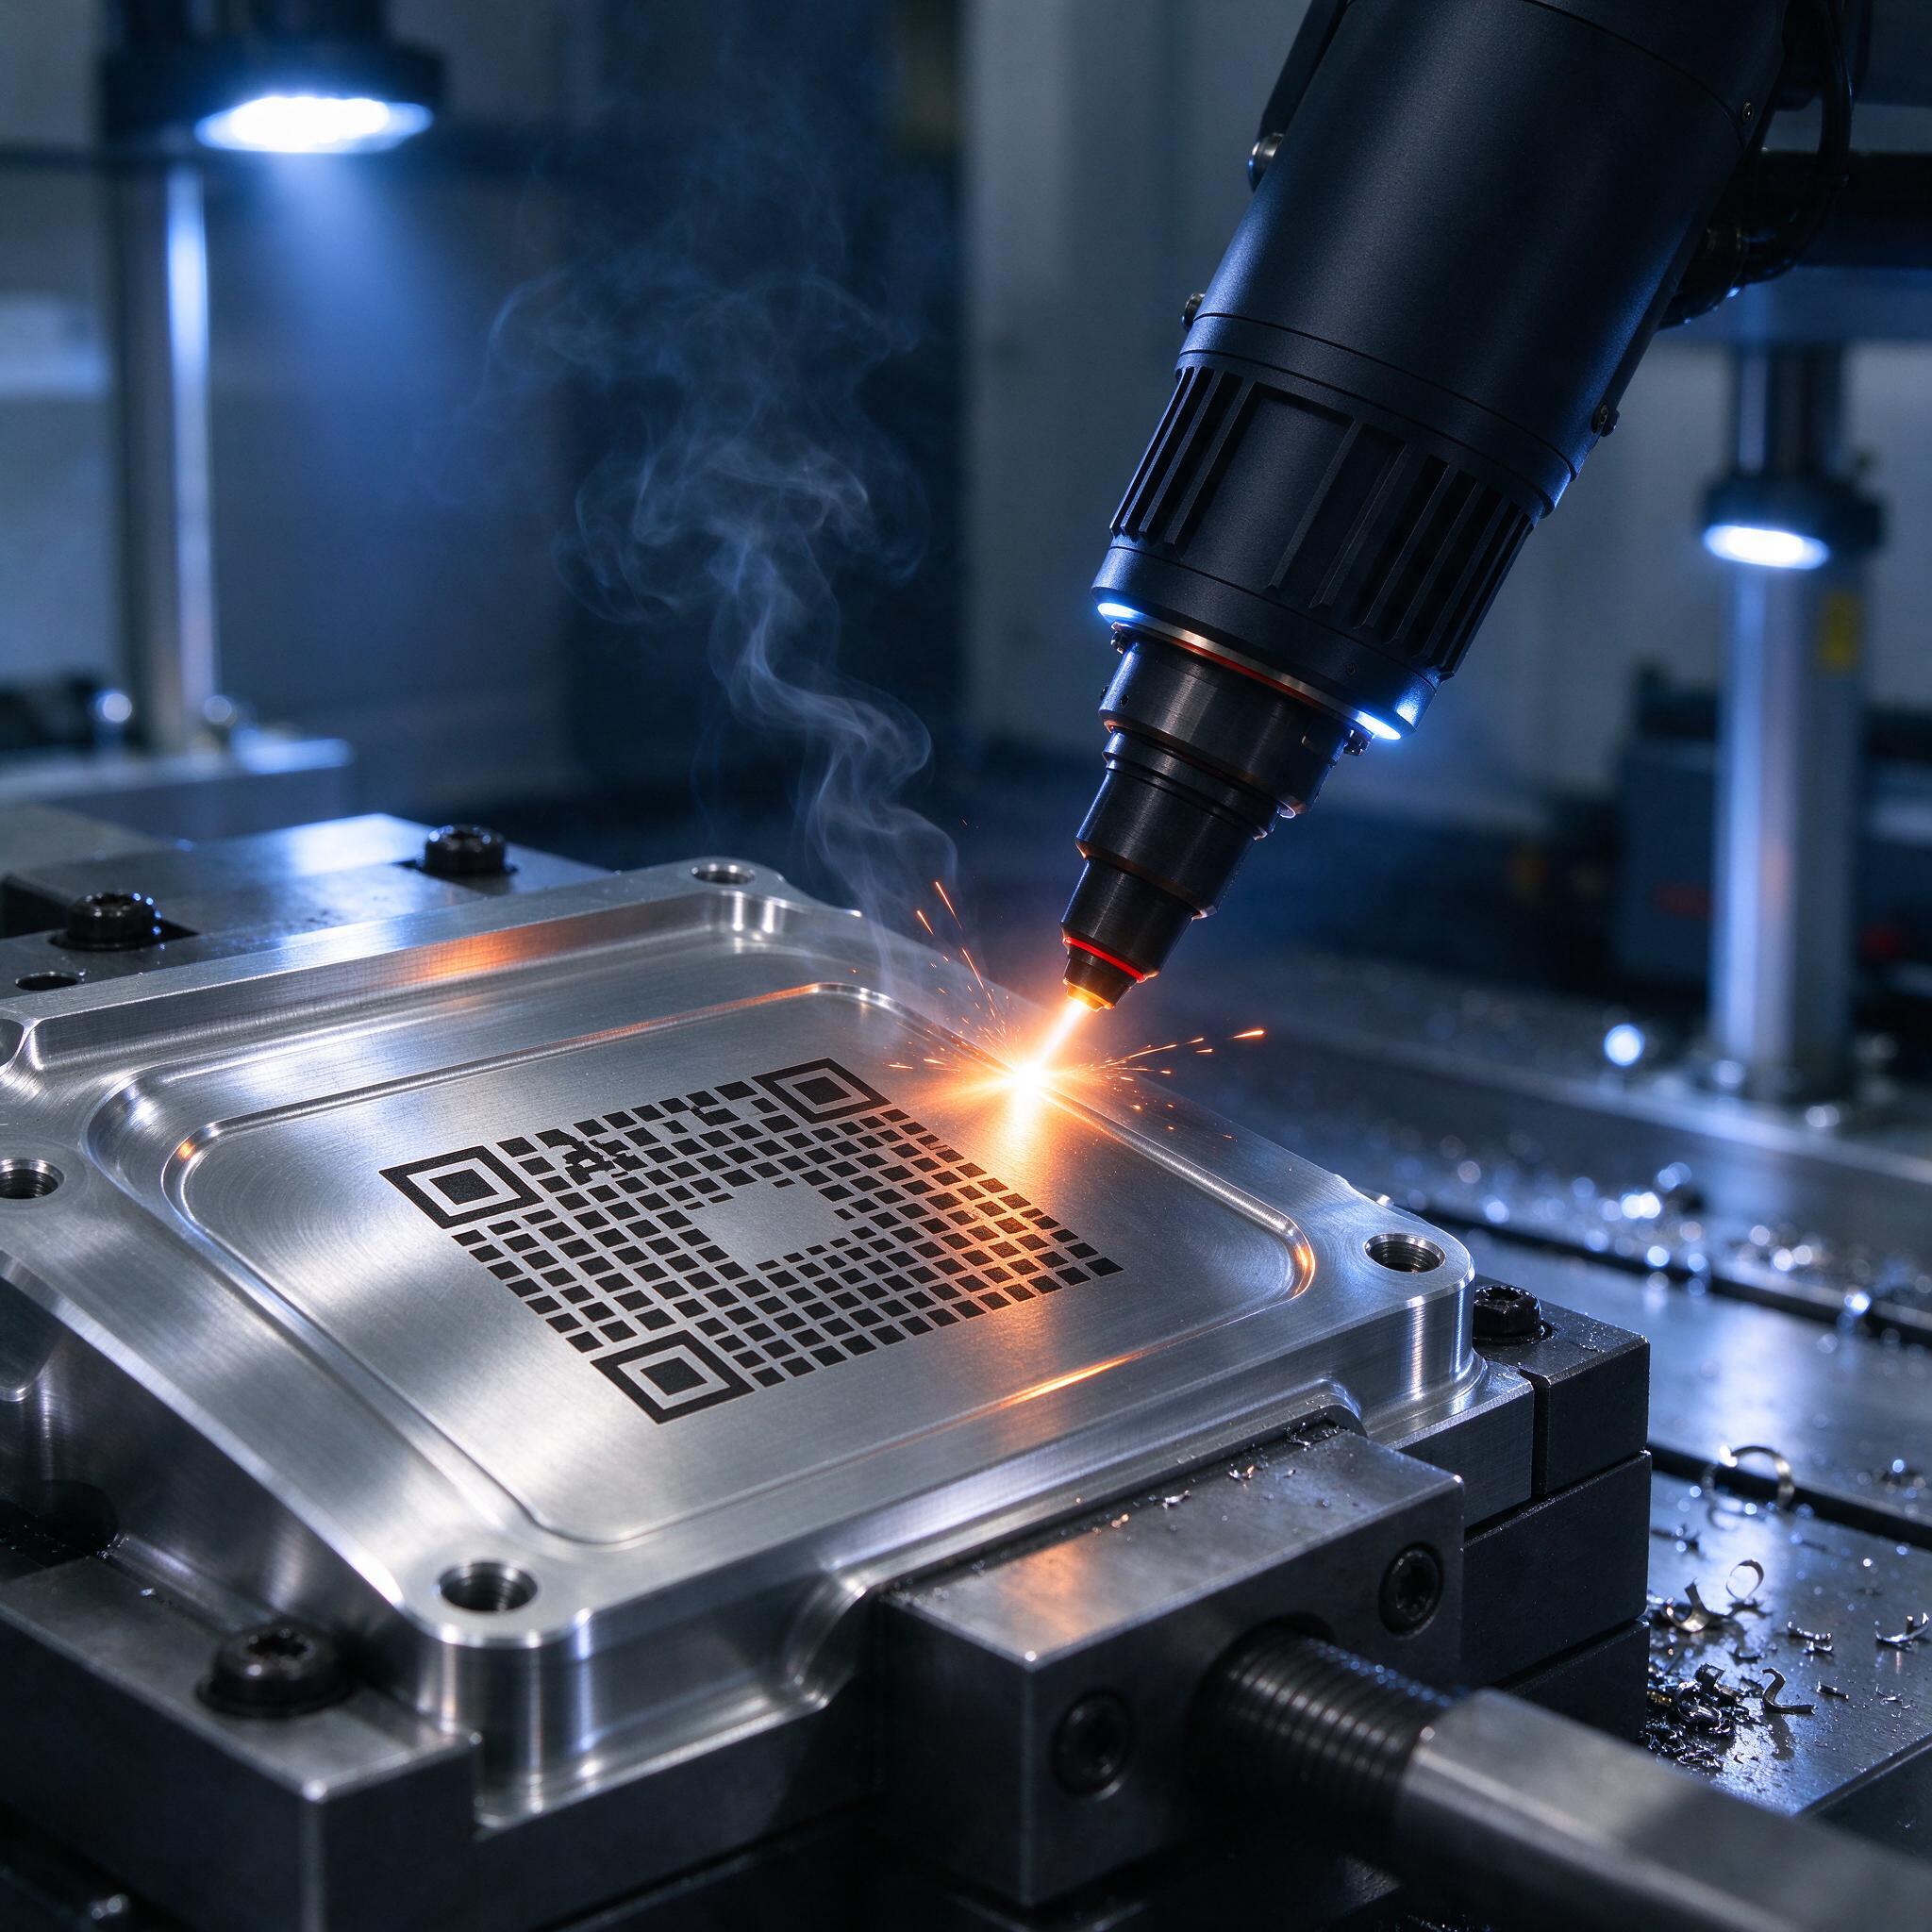
На нашем участке вчера спорили до хрипа: заказчик требует Data Matrix на крышке из АМг6, а ОТК бракует третью партию — код читается через раз. Знакомая история? Лазерная маркировка вроде бы дело нажитое, луч водит — точки остаются. Но между «луч водит» и «код стабильно читается сканером на сборке через пять лет эксплуатации» лежит пропасть из режимов, фокусов и грязных нюансов. Разберем, как мы эту пропасть переехали: что реально дает волоконный лазер, от чего зависит скорость маркировки и почему контраст — это не «потемнело/не потемнело», а управляемый параметр.
Почему именно волоконный лазер, а не «как раньше»
Мы начинали с ламповых YAG — до сих пор помню, как каждые полгода меняли лампы накачки, как линейка в сервис. Сегодня на всех наших постах маркировки стоят волоконники 1064 нм: пара машин на 20 Вт, одна на 30 Вт и новая на 50 Вт с гальваносканателем. Разница не только в обслуживании. Волоконный источник с длиной импульса 50–120 нс дает пиковую мощность в киловатты при средней в десятки ватт — металл не прожигается, а локально греется, и на поверхности формируется та самая зона с измененной структурой и оксидной пленкой, которая и дает контраст. Габариты пучка после коллиматора, расширитель, F-theta объектив 160–254 мм — вот вся оптическая схема, ломаться в ней особо нечему.
Но дьявол в длине импульса. Короткий импульс (20–50 нс) — гравировка, съем металла, дно матовое. Длинный (100–200 нс) и частота 50–100 кГц — отжиг (annealing): поверхность остается гладкой, растет оксидный слой, цвет от золотистого до графитового. По опыту, мастера часто путают эти режимы и «прожигают» анодировку вместо того, чтобы снимать ее до металла. На анодированном алюминии логика обратная: черная анодная пленка выжигается лучом до чистого дюраля — получаем белый знак на черном фоне, контраст феноменальный, глубина — микроны.
Скорость маркировки: где потолок и когда мы себя душим
Скорость — параметр не лазера, а связки «материал + требуемый контраст + гальвано». Гальваносканатель качает луч со скоростью до 5000–7000 мм/с, но это холостая математика. Реально на нержавейке 12Х18Н10Т в режиме отжига мы работаем на 300–800 мм/с при шаге растра 0,03–0,05 мм. Алюминий АД31 без покрытия — хуже всего: отражает, тепла отдает мало, контраст плывет от партии к партии. Титановые детали маркируем быстрее, ВТ6 на 1000–1500 мм/с дает красивый синеватый отжиг, но здесь легко перегреть и уйти в сизый нагар.
Факторы, от которых реально зависит скорость:
- Мощность источника: 20 Вт на анодировке — 200–400 мм/с, 50 Вт — спокойно 800–1200 мм/с на том же знаке.
- Частота импульсов и их длительность: выше частота — плотнее энергия на единицу длины, но рост нагрева.
- Шаг растра и количество проходов: два быстрых прохода часто дают тот же контраст, что один медленный, а времени меньше.
- Пятно в фокусе: объектив 254 мм — пятно больше, зона резкости глубже, прощает кривизну детали; 163 мм — мельче точка, быстрее набегает контраст, но зазор фокуса держим в пределах ±0,5 мм.
Однажды мы поймали брак из-за того, что оператор поднял скорость до «паспортных» 3000 мм/с на алюминии — код выглядел нормально, но контраст был на грани. Сканер терминала на складе читал девять кодов из десяти, десятый — нет. Визуально коды не отличить. С тех пор у нас правило: любой новый материал гоним через грей-скан-тест — печатаем матрицу скоростей и мощностей, читаем промышленным верификатором, только потом в технологию.
Контраст: цифры вместо ощущений
Контраст маркировки мы теперь измеряем, а не «на глаз поспорили». Промышленный верификатор выдает градацию по ISO/IEC 15415: A, B, C, D, F. Заказчики все чаще пишут в ТТ: не ниже B. Для Data Matrix это означает модуляцию отражения не хуже определенного порога по каждому элементу — и вот тут вылезает всё: шероховатость подложки, направление фрезерных следов, остатки СОЖ.
Да, СОЖ. Если деталь пришла с фрезерки не промытая — эмульсия в порах и рисках дает блики, верификатор сыплет ошибки декодирования по краю поля. Промывка перед маркировкой обязательна, иначе потом грешим на лазер. Второй момент — анодирование. На анодированном алюминии контраст держится стабильно от партии к партии, потому что фон однородный. На шлифованном металле фон «гуляет» — и то же самое поле точек то проходит по grade B, то падает в C. Спасает выравнивание: под маркировкой иногда специально оставляем площадку с Ra 0,8–1,6, а не берем «как фрезеровали».
Ориентировочная шпаргалка по материалам, которую мы набили за годы:
| Материал | Режим | Скорость (20–50 Вт) | Контраст |
|---|---|---|---|
| Сталь 12Х18Н10Т | Отжиг, 60–100 кГц | 300–800 мм/с | Высокий, стабильный |
| Алюминий анодированный | Абляция пленки, 20–50 кГц | 600–1500 мм/с | Очень высокий (белое на черном) |
| Алюминий голый (АД31, АМг) | Оплавление / короткий импульс | 200–500 мм/с | Средний, плавает |
| Титан ВТ6 | Отжиг | 800–1500 мм/с | Высокий, следить за нагаром |
| Латунь, медь | Короткий импульс, высокая пиковая мощность | 200–600 мм/с | Средний, нужен тест |
Data Matrix: не просто квадратик с точками
Data Matrix — не картинка, а стандартизированный код с избыточностью Рида-Соломона. Это значит, что до ~30 % поля может быть повреждено — и код все равно прочитается. Этим грех пользоваться: на литых деталях с раковинами мы уводим код в чистую зону, а если каверна попала в середину — частенько код все равно декодируется. Но полагаться на это нарочно — плохая привычка.
Типовые размеры на наших деталях: модуль 0,15–0,3 мм, код 4–8 мм на сторону, поле quiet zone не меньше одного модуля по периметру. Меньше 3 мм на сторону не советуем никому: лазер точки еще нарисует, а вот верификатор начнет придираться к искажению модулей из-за теплового растекания. Форма приклада кода зависит от стандарта заказчика — ГОСТ Р ИСО 16022 или отраслевые (у нас были требования по AIAG и по ГОСТ Р 57702 для упаковки). Вписывайте туда то, что согласовано: часть номер, серийник, дату. И оставляйте резерв разрядности на будущее — переделывать трафареты дороже, чем сразу заложить 20 символов вместо 12.
Типичные ошибки: один случай, который мы вспоминаем до сих пор
Пара лет назад делали крышки корпусов — алюминий, анодировка черная, Data Matrix 6 мм. Первые две сотни штук прошли отлично. Потом ОТК начал отбраковывать каждую третью: код «мыльный», модули слипшиеся. Мы гоняли лазер по кругу — мощность, частота, фокус. Ничего. Спасло случайное замечание: а не менялся ли поставщик анодировки? Выяснилось, что сменили — и у нового покрытия толщина пленки была на треть выше, плюс другой состав электролита. Энергии импульса на выжиг утолщенной пленки уже не хватало, верхний слой плавился, а не испарялся. Подняли мощность с 20 до 30 Вт и снизили скорость на 15 % — всё встало на место. Мораль простая: лазерная маркировка — это взаимодействие с покрытием, а не с металлом. Любая смена поставщика покрытия или химии гальваники — это новый входной контроль и новый тест на контраст. И еще: не маркируйте по анодировке до измерения толщины пленки толщиномером — три минуты работы экономят день разбирательств.
Как выбрать станок или подрядчика: чек-лист
- Источник: волоконный 20–50 Вт с импульсом не длиннее 200 нс и регулируемой частотой до 100+ кГц — это закрывает 90 % задач по металлу.
- Попросите пробную маркировку именно на вашем материале с вашим кодом и верификацию по ISO 15415 — не по «красиво получилось».
- Уточните стойкость знака: для стали с отжигом — тест на коррозионную стойкость, для абляции — глубину съемa и сохранность покрытия вокруг.
- У подрядчика — регламент: промывка деталей, контроль фокуса, ведение карты режимов по каждому материалу. Нет карты — значит, каждый раз заново чудят.
- По станку смотрите ресурс источника (заявляют 100 000 ч), наличие красной пилот-точки и автоподстройку по Z, если детали кривые или парк разнотолщинный.
FAQ
Можно ли маркировать Data Matrix на глянцевой полированной стали?
Отжигом — можно, но контраст будет на грани: полированная подложка отражает, разница «фон/знак» мала. На практике либо уводим зону под марку в матовое (Ra 0,8–1,6), либо переходим на точечную гравировку с микрорельефом. Чисто отжиг по зеркалу — нестабильно, не беритесь.
Хватит ли 20-ваттного лазера для производства, или сразу брать 50 Вт?
Для анодированного алюминия и нержавейки 20 Вт достаточно. Для голого алюминия, латуни, меди и больших полей кода 50 Вт окупается производительностью — в два-три раза быстрее на том же знаке. Если участок узкоспециализированный на одной марке — берите под задачу, не гонитесь за запасом.
Стирается ли маркировка при последующей обработке — например, после притирки или окраски?
Гравировка с глубиной 0,05–0,1 мм держит притирку и шлифовку мелкозернистым кругом. Отжиг — тонкий оксидный слой: жесткая абразивная обработка его снимет, а вот окраска и нанесение покрытий поверх — нормально, если температура не выше ~300 °C. Если деталь пойдет на черновую механику — маркируйте после нее, а не до.
В сухом остатке: волоконный лазер решает, но не за вас. Управляйте режимом под конкретный материал, меряйте контраст прибором, промывайте детали и относитесь к покрытию как к отдельному материалу со своим характером. Тогда Data Matrix читается с первого раза — и на вашем складе, и у заказчика через пять лет.