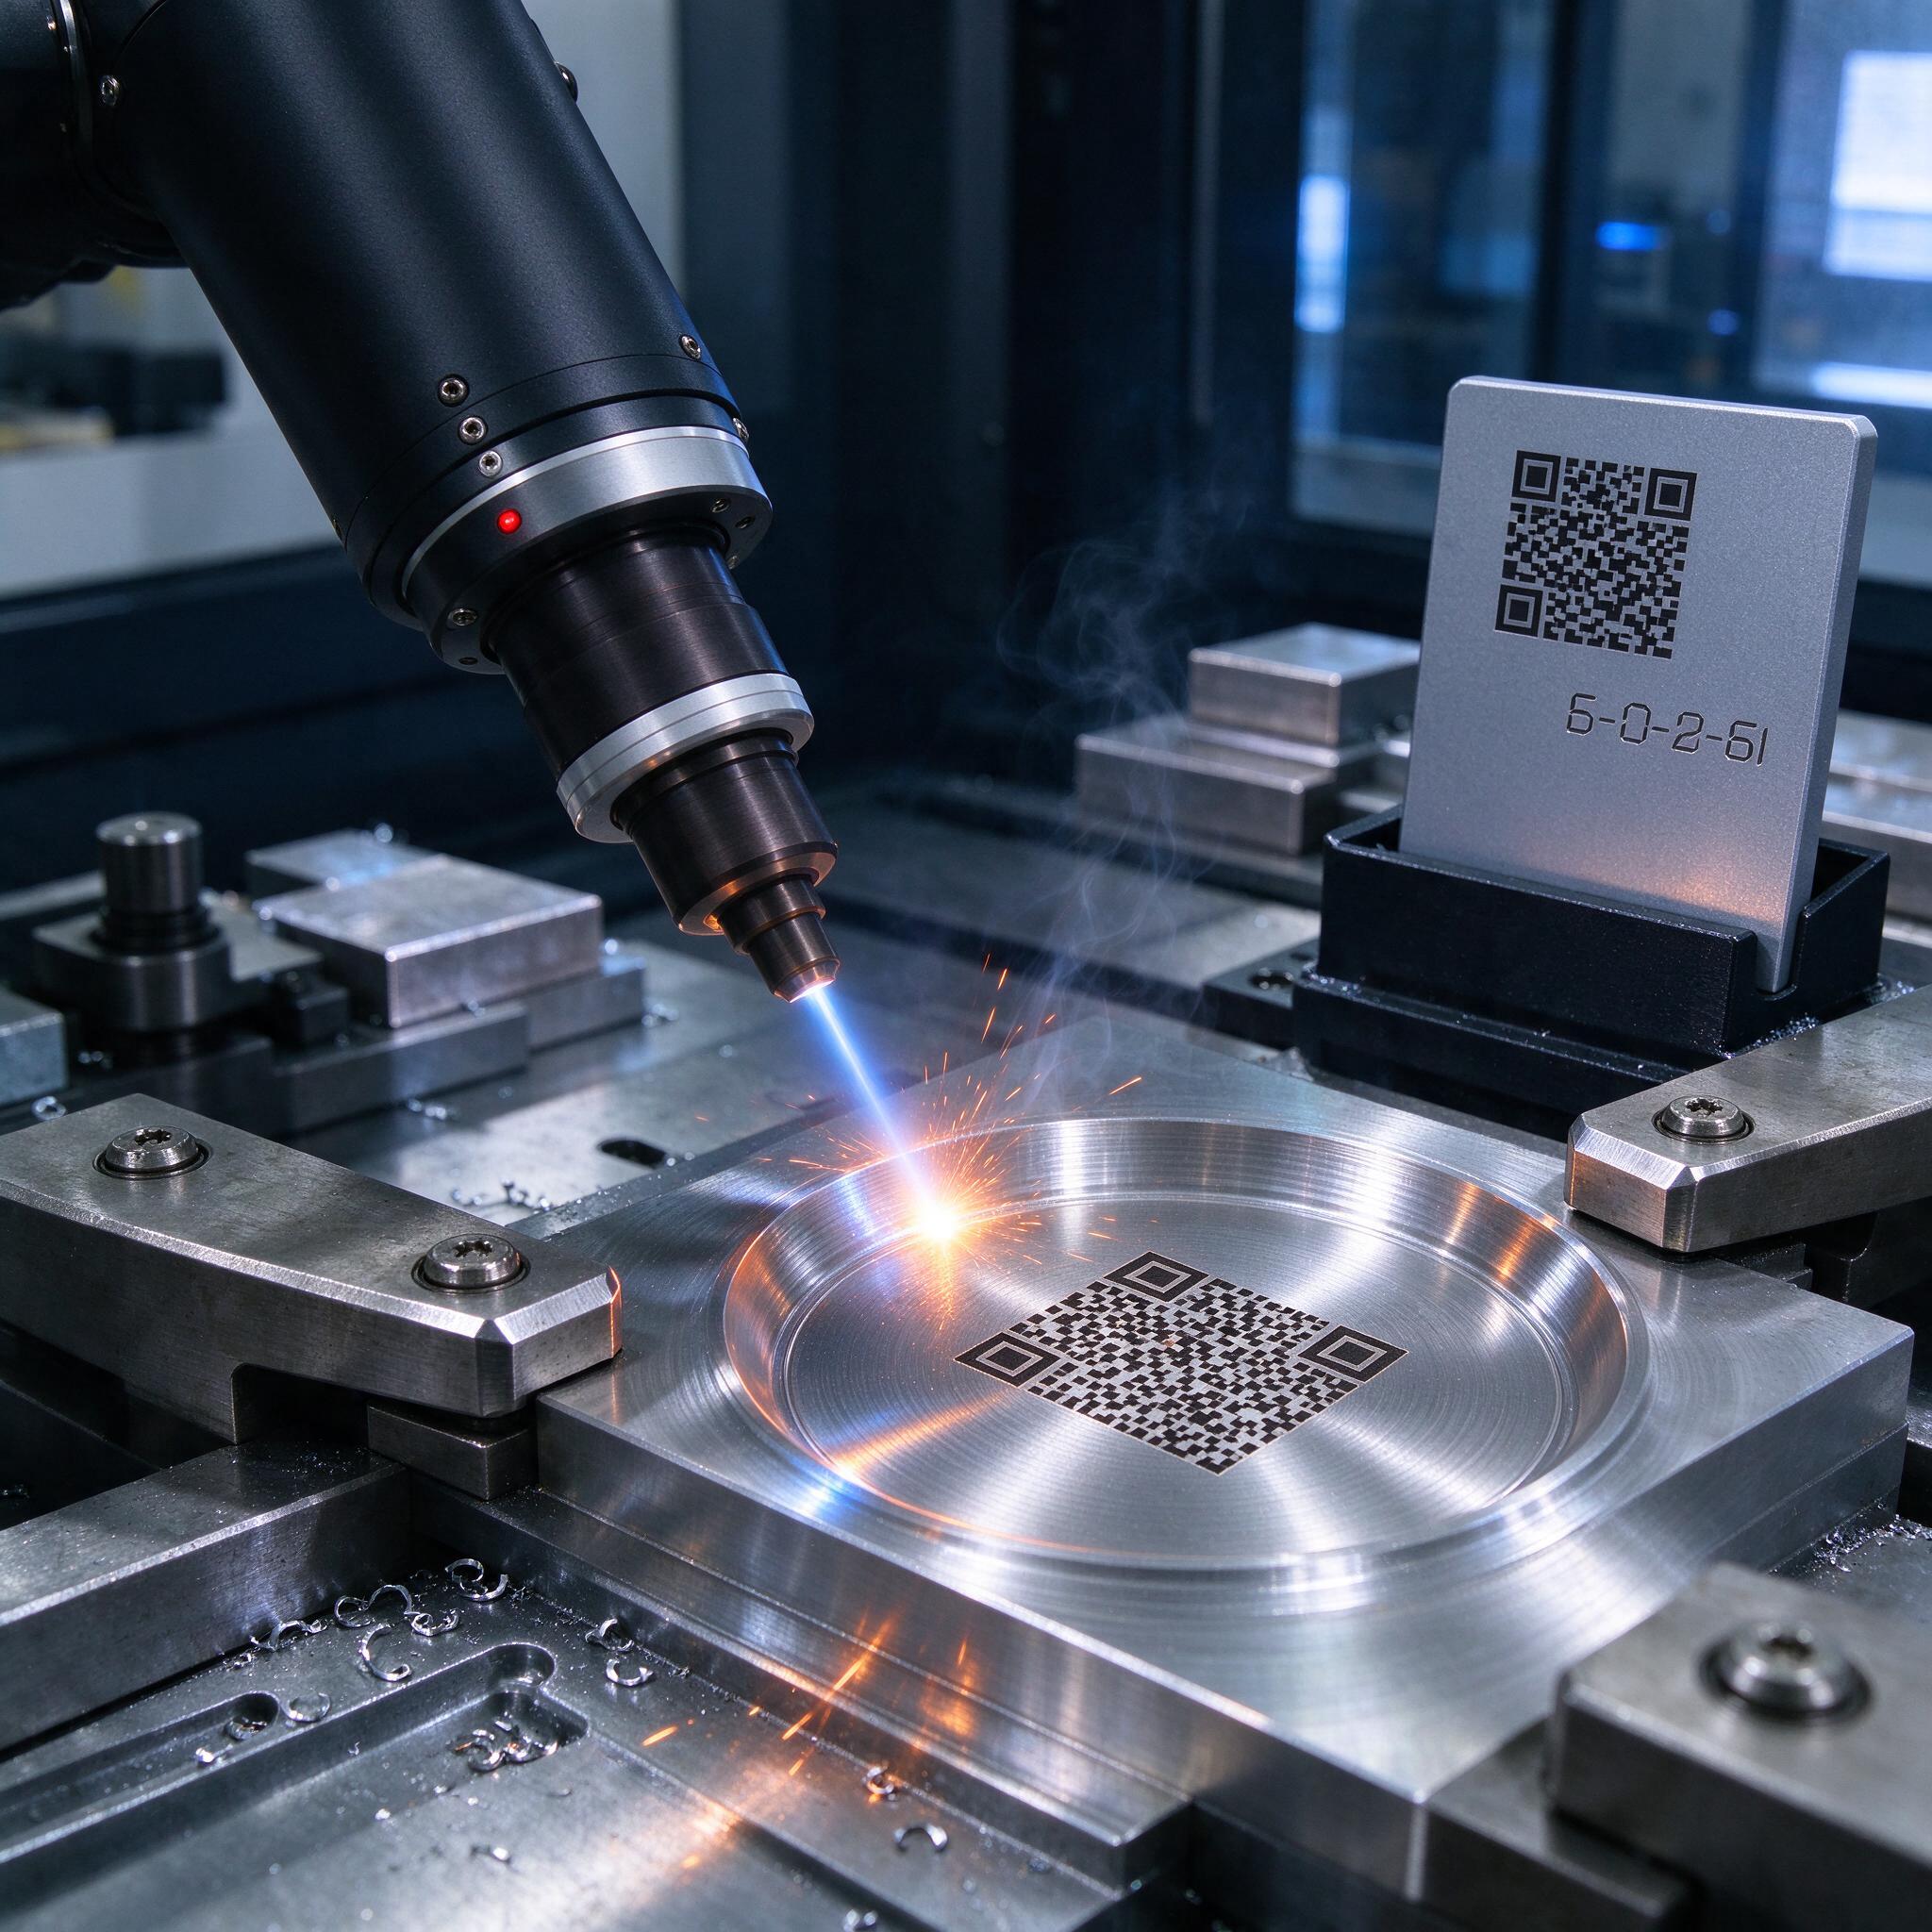
На фото — наш участок, как он есть: скальп-головка fiber-лазера, на столе в тисках зажата крышка из нержавейки, на ней только что выбит Data Matrix, рядом стоит образец-свидетель с кодом и номером партии. Искры, дымок, стружка на столе. Классика. И в этой классике за последние годы мы разобрались до винтика — делюсь тем, что реально работает, а что работает только в рекламных буклетах.
Почему маркировка вообще стала болью
Раньше писали краской по трафарету или били клеймом. Краска стирается после первой промывки, клеймо тянет металл и ломает геометрию на тонких стенках. Как только к нам пришли требования по прослеживаемости — каждый корпус с Data Matrix, привязка к плавке и операции, — стало ясно, что без лазера не обойтись. Fiber-лазер с длиной волны 1064 нм для металлов — то, что нужно: излучение отражается плохо, поглощение высокое, пятно после фокусировки — 20–50 мкм. Гравировка получается глубиной от 0,01 до 0,2 мм, и этого хватает, чтобы код читался сканером и после пескоструйки, и после гальваники.
Что происходит с металлом под пятном лазера
Тут важно понимать физику, иначе будешь крутить ручки наугад. Импульсный fiber-лазер 20–100 Вт (типичные частоты 20–80 кГц, длительность импульса 100–200 нс) не выпаривает металл сантиметрами, а локально разогревает микрообъем. На нержавейке работают два режима. Первый — гравировка: снимаем 0,02–0,2 мм, получаем черный, контрастный след за счет оксидов и частичного нагара. Второй — отжиг (annealing): мощность ниже, скорость ниже, цвет меняется без снятия материала. На анодированном алюминии все еще проще — лазер выбивает краситель из анодного слоя, алюминий под ним остается белым, и код на темном фоне читается отлично. Материал практически не трогаем, глубина — те самые 0,01–0,03 мм по слою оксида.
Режимы: с чего начинаем и куда крутим
Ниже — стартовые режимы, которые мы подобрали на своем оборудовании (оптическая сканирующая головка, линза 160 мм, рабочее поле ~110×110 мм). Это не догма — каждое производство подтюнит под свою партию.
| Материал | Мощность, % | Скорость, мм/с | Частота, кГц | Проходы | Глубина, мм |
|---|---|---|---|---|---|
| Нерж. 12Х18Н10Т, гравировка | 60–80 | 300–700 | 30–50 | 1–2 | 0,03–0,1 |
| Нерж. 12Х18Н10Т, отжиг (черный код) | 25–40 | 50–150 | 50–80 | 1 | ~0,01 (без съема) |
| Алюминий анодированный (Д16, АД31) | 30–50 | 500–1000 | 20–40 | 1 | 0,01–0,03 |
| Алюминий анодированный, глубокая гравировка | 70–90 | 200–400 | 20–30 | 2–3 | до 0,05 |
| Сталь 45, конструкционная | 70–90 | 200–500 | 20–40 | 1–2 | 0,05–0,2 |
Пара нюансов. Скорость сканирования и частота следования импульсов связаны: если скорость высокая, а частота низкая, точки лягут редко, и вместо линии получите пунктир — код сканер с such шагом уже не прочитает. Расстояние между точками держим в пределах 30–50% диаметра пятна. Focal offset тоже matters: поднимаем голову на 1–3 мм выше фокуса на гравировке — пятно чуть шире, кромки не оплавляются, дно ровнее. А на отжиге, наоборот, в фокус, но с минимальной мощностью, иначе вместо ровного черного поймаем каверны.
Data Matrix: требования, которые заказчик не читает, а приемка проверяет
По ГОСТ Р ИСО/МЭК 15415 (или полуфабрикатом — по отраслевым стандартам) качество кода оценивается буквами от A до F. Заказчики авиационного и оборонного сектора требуют не ниже B, иногда A. Что это значит на практике:
- Размер модуля — от 0,25 мм, для мелких деталей 0,19 мм, но это уже на грани.
- Тихая зона вокруг кода — минимум 2 модуля. Мы по опыту оставляем 3–4, потому что после мойки или окраски края все равно подбьются.
- Контраст: на нержавейке темный код на светлом фоне, на анодированном алюминии — белый след на темном. Оба варианта читаются, главное — стабильность.
- После маркировки на нержавейке обязательно пассивируем поверхность, если деталь работает в агрессивной среде — лазерный нагар снимает защитный слой.
Отдельно про глупость, которую мы совершили в начале пути. Поставили код на деталь рядом с кромкой, отступив всего 1,5 мм. После термообработки кромка повела, геометрия «поплыла», часть тихой зоны ушла — вся партия на повторную маркировку. Теперь минимальный отступ от кромки и от перехода — 3 мм, как заповедь.
Типичные ошибки: реальный случай
Однажды на участке мы поймали брак из-за того, что новый оператор выставил частоту 20 кГц на анодированном алюминии — скопировал настройки с нержавейки. Анодировка не «выбелилась», а прожглась до металла, по краям модулей полезли оплавления, и сканер на приемке выдал grade D на всей партии из 300 штук. Детали не брак — но переклейка кодов заняла два дня, а сроки сдачи горели. С тех пор у нас железное правило: карточки режимов лежат на каждом посту, и смена параметров без ведома технолога — как несанкционированное вмешательство в документацию, оформляется через извещение.
И еще частое: мастера путают «глубину гравировки» и «глубину фокуса». Глубина резкости объектива 160 мм — это примерно ±1,5–2 мм, и если деталь после фрезеровки повело хоть на миллиметр, пятно размывается, код теряет контраст. На плоских деталях не критично. На цилиндрах — сразу лечится либо наклонной поворотной осью, либо подбором объектива с бОльшим полем и FOV.
Как выбрать станок или подрядчика: чек-лист
- Спросите про источник. IPG — эталон, но JPT, Maxphotonics, Raycus на маркировке отрабатывают нормально. Главное — стабильность импульса, а не только ватты.
- Скан-головка и линза. Для деталей до 100 мм хватит линзы 160 мм; для крупных — 254 или 300 мм, но плотность энергии падает, придется поднимать мощность.
- Обязательно: тест на вашем материале. Не на «образце из нержавейки вообще», а на вашей плавке, с вашим покрытием и вашей шероховатостью Ra 0,8–3,2.
- ПО и интеграция. Нужна ли генерация Data Matrix с серийника, привязка к 1С, верификация кода сканером в цикле? Если да — уточняйте заранее, иначе потом доплатите как за отдельный проект.
- Сервис и расходники. Защитное стекло объектива, диодные сборки, линзы фокусировки — все это расходники. Узнайте цены и доступность до покупки, а не когда встанет линия.
FAQ
Можно ли маркировать Data Matrix fiber-лазером на зеркальной полированной нержавейке?
Нет, в лоб не сработает — отражение съест почти всю энергию, и на 20 Вт вы просто ничего не увидите, а на 100 Вт рискуете поймать обратную засветку в источник. Выход — либо слегка матовать поверхность под маркировку, либо использовать режим отжига с малой мощностью и на некритичных мощностях выше 50 Вт только после проверки спецификации источника.
Хватит ли 20 Вт для гравировки глубиной 0,2 мм?
Хватит, но медленно. На 20 Вт реально снять 0,2 мм на стали за 4–6 проходов на скорости 100–200 мм/с. На 50–100 Вт тот же результат — за 2 прохода. Так что если объемы малые и детали редкие — 20 Вт нормально, для потока берите 50 и выше.
Data Matrix на анодированном алюминии держится после анодирования, или маркировать надо до?
Маркировать надо после анодирования. Если выбить код до — при анодировании слой нарастет поверх, след забьется, контраст упадет до нуля. По свежей анодировке — лазер снимает краситель, код белый, стойкость отличная. Если деталь потом еще и хроматировать — тестируйте обязательно, иногда пассивация «съедает» часть контраста.
Вот, собственно, и все, что накопилось за годы работы с fiber-лазерами 20–100 Вт. Технология зрелая, станки доступные, а брак — почти всегда вопрос дисциплины и правильно зафиксированных режимов. Не геройствуйте с универсальными настройками — под каждый материал своя карточка, и тогда Data Matrix будет читаться хоть через десять лет в цеху, хоть в поле у заказчика.