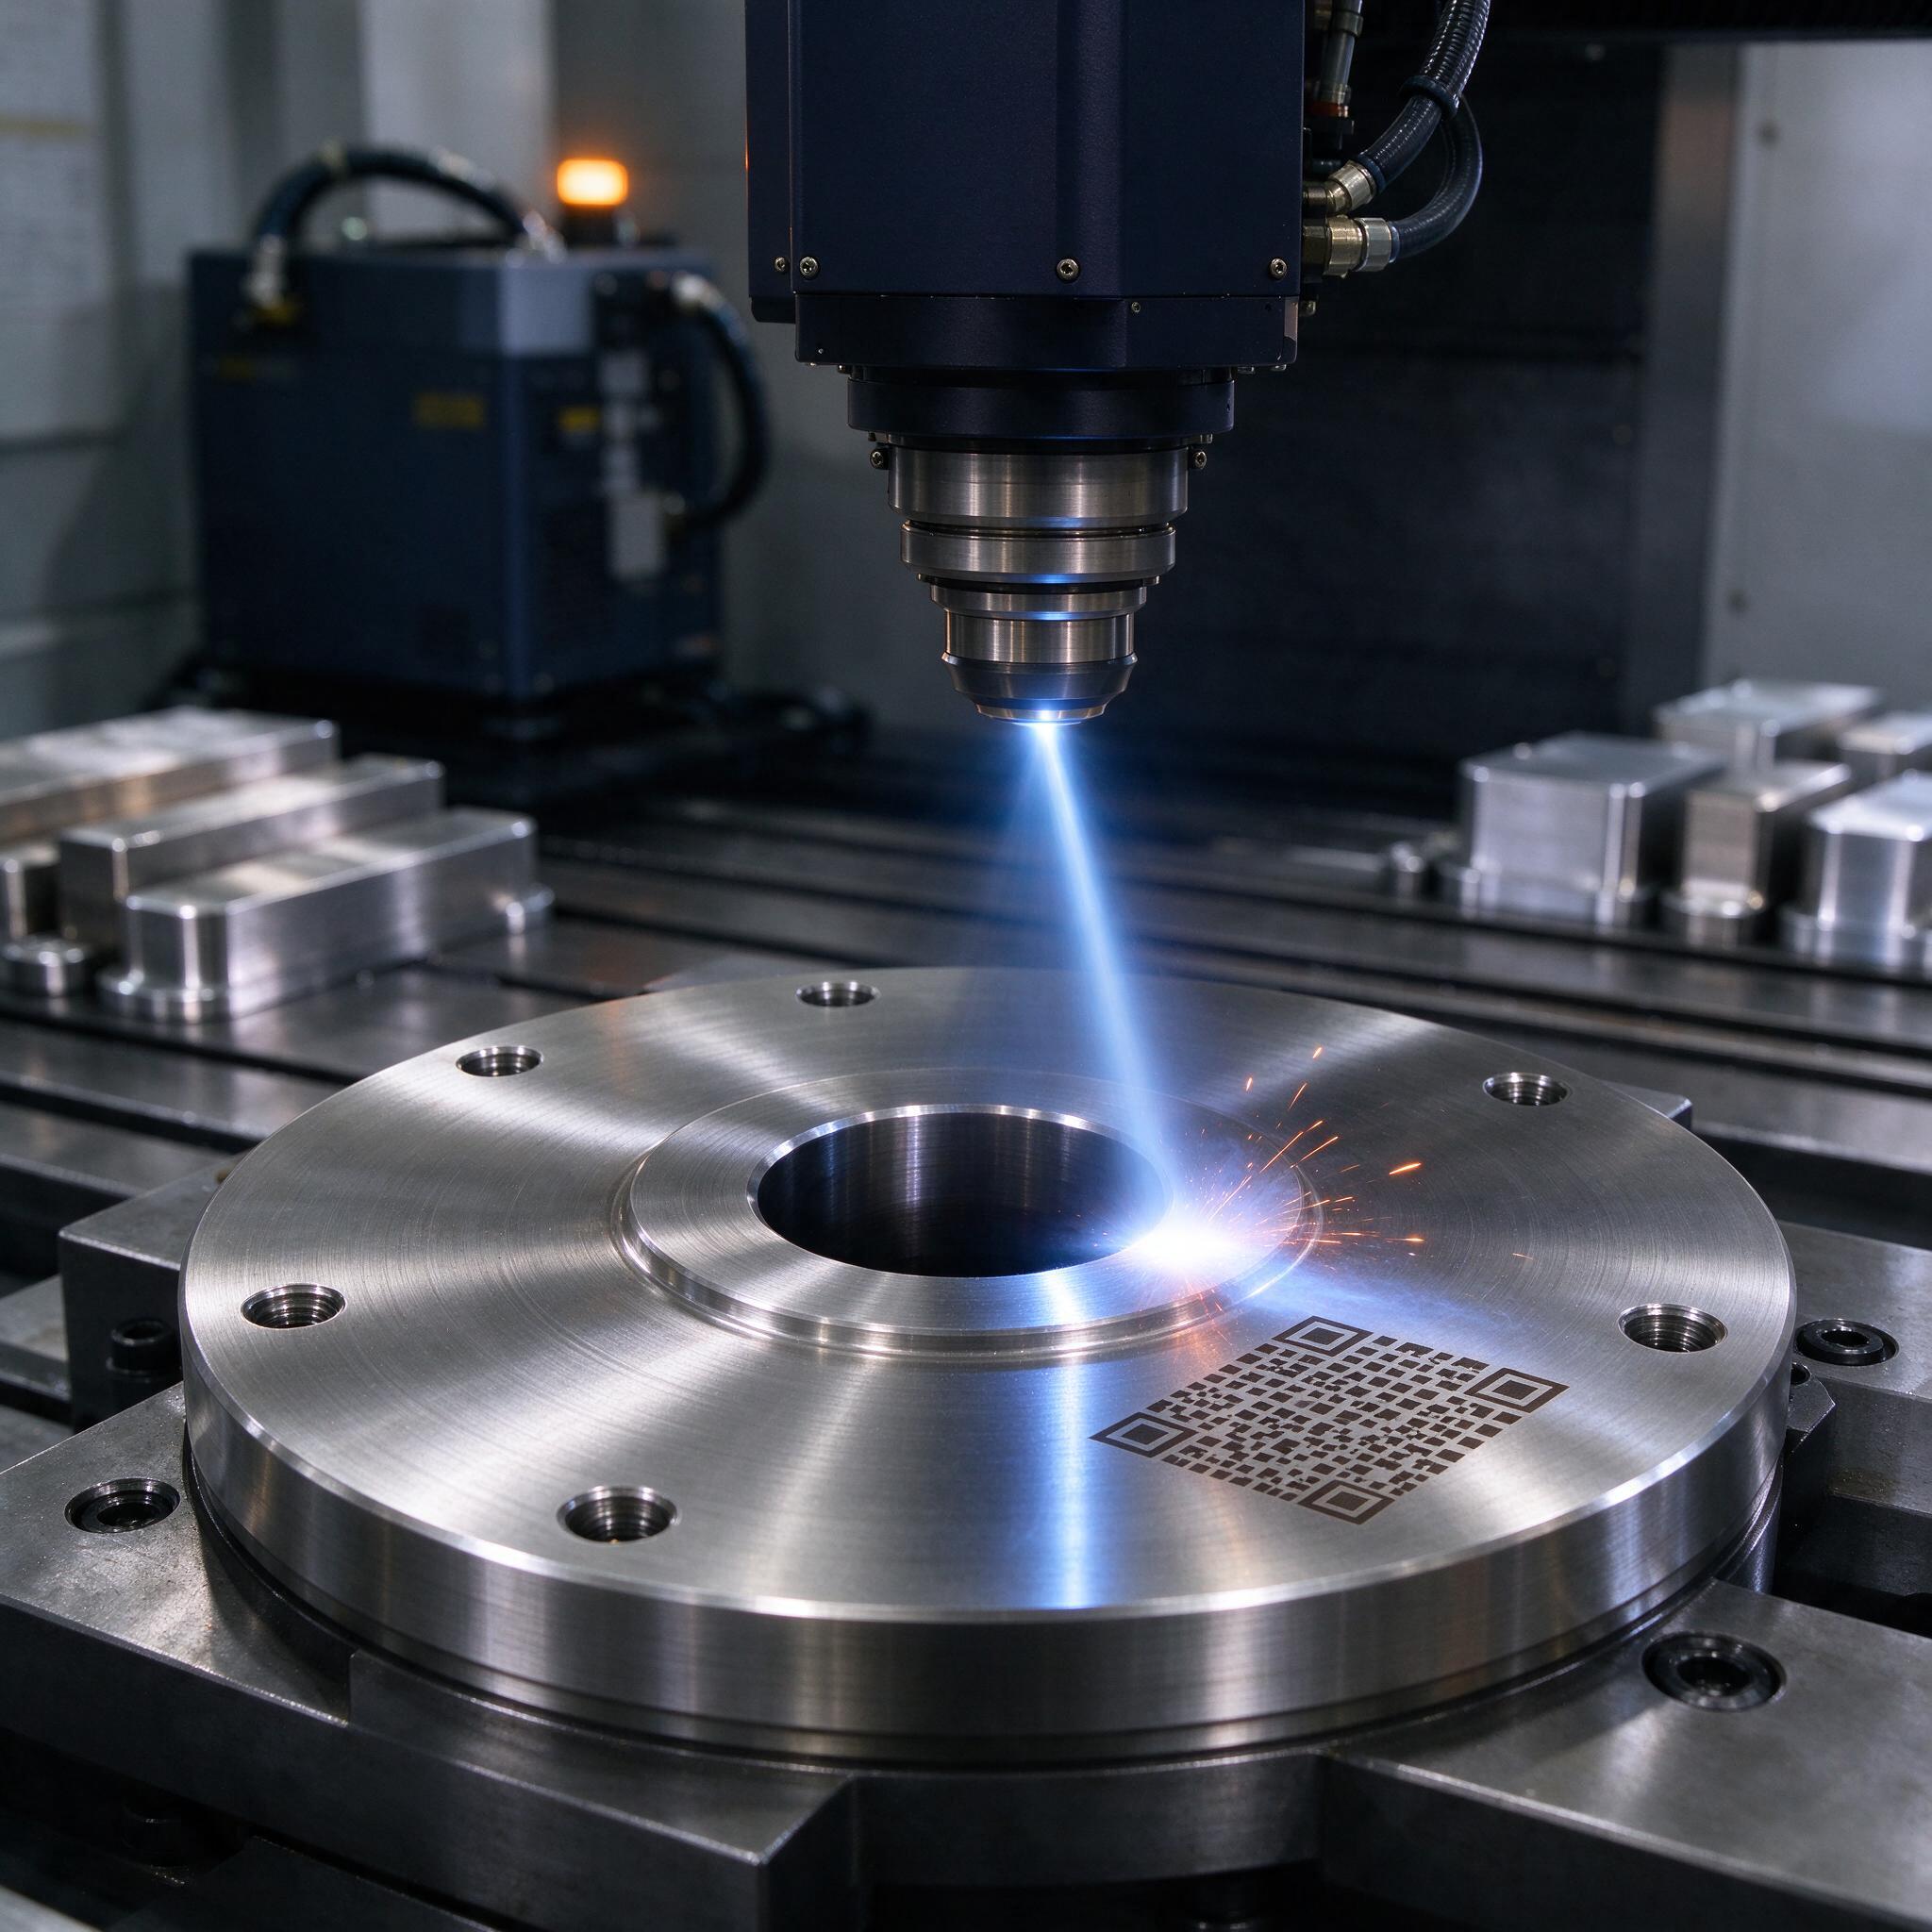
Когда деталь ушла в цех, а клейма на ней нет
Ситуация, знакомая каждому, кто хоть раз гонял партию между участками: фланец прошел токарку, фрезеровку, слесарку — и на ОТК его встречают вопросом «а это вообще наш?». Табличка с маркировкой потерлась, краска смылась в мойке, и все — деталь обезличена. Мы на своем производстве два года назад захлопнули эту дверь окончательно: перевели маркировку на волоконный лазер и завязали ее на систему прослеживаемости. Расскажу, как это устроено, какие режимы ставим, где ловили грабли и почему 20 Вт — это иногда много, а 100 Вт — мало.
Что требует ГОСТ Р ИСО 780 и почему лазер, а не краска
Сразу уточним, чтобы не путать коллег: ГОСТ Р ИСО 780 описывает маркировку грузов при транспортировании — манипуляционные знаки, их размеры, расположение. Но на практике к нему подтягивают и требования к идентификации тары и единичных изделий в упаковке, а внутри предприятия мы расширяем логику на сами детали: уникальный код, дата, номер партии, знак направления «верх» на несимметричных корпусах. Если деталь едет к заказчику в таре — знаки на упаковке по 780-му обязательны, и их тоже удобнее выбивать лазером прямо на пластике или металлической таре многоразового использования.
Почему не краска и не электроэрозия (эрозионный «карандаш», по-народному)? Краска на нержавейке и анодированном алюминии слазит за две мойки. Ударный игольчатый маркиратор калит поверхность и рвет геометрию на тонких стенках — на фланце с толщиной обода 6 мм мы ловили деформацию подшипникового посадка после ударной маркировки, 20 микрон ушло,_detected на валке. Лазерная маркировка fiber-лазером бьет по месту: зона термического влияния — десятки микрон, глубина от 0,05 до 0,3 мм, и ни одному контролеру не приходит в голову придраться к геометрии.
Fiber-лазер: 20, 50 или 100 Вт — что взять
На рынке — три рабочих класса: 20, 50 и 100 Вт. Разница не в «мощности, как у сварочника», а в плотности энергии в пятне и скорости сканирования гальво-головкой. Типовая оптика — F-theta объектив с полем 110×110 или 175×175 мм, пятно 20–40 мкм.
| Параметр | 20 Вт | 50 Вт | 100 Вт |
|---|---|---|---|
| Сталь, отжиг (аннелинг) | отлично, 300–600 мм/с | отлично | избыточно |
| Сталь, гравировка 0,2–0,3 мм | медленно, 3–5 проходов | норма, 2 прохода | 1 проход, 1000–1500 мм/с |
| Алюминий, нержавейка | капризничает, отраженка | рабочий вариант | наш выбор |
| Пластик, анодировка | идеально | с риском прожечь | не надо |
Режимы, которые у нас прописаны в техкартах (лазер Raycus / IPG, частота 20–80 кГц):
- Нержавейка 12Х18Н10Т, отжиг (черная контрастная марка): мощность 60% от номинала, скорость 400–700 мм/с, частота 50 кГц, шаг 0,02 мм. Глубина — до 0,02 мм, фактически оксидный слой.
- Гравировка под прослеживаемость на фланцах: мощность 90–95%, скорость 800–1200 мм/с, 2 прохода, глубина 0,1–0,15 мм. Держим плюс-минус 0,03 мм, контролируем профилометром — Ra на дне знака не должен вылезти за 6,3, иначе сканер кода начинает «плыть» на бликах.
- Алюминий АМг, анодированный: снимаем анодировку, 30–40 Вт эффективных, 1500–2000 мм/с. По голому алюминию только глубокая гравировка, контрастной марки не жди — отражается и «не варит».
Мастера часто путают частоту и мощность: думают, что поднимешь кГц — знак станет темнее. Нет. Частота управляет длительностью импульса и зоной нагрева; для отжига — 30–60 кГц, для глубокой гравировки — 20–30 кГц с высокой пиковой энергией. Залепишь 100 кГц по нержавейке — получишь бледную полоску и нагар по краям.
Прослеживаемость: код, который читается, а не «для галочки»
На каждом фланце мы выбиваем Data Matrix — на фото как раз видна такая марка на полированной поверхности детали, секторами читается даже при глянцевой поверхность, если выдержаны параметры. В код зашиваем: артикул, серийный номер, дату, смену и номер операции. Сканер на посту ОТК пишет в MES: деталь пришла, код распознан, операция закрыта. Дальше — на сборку, и там уже по коду подтягивается весь маршрут: какая партия проката, кто точил, каким резцом, с какой СОЖ.
Отдельная песня — маркировка после финишных операций. Если выбить код до хромирования или нанесения покрытия, знак уйдет под слой. У нас правило: маркировка — последний механический переход перед контролью, либо код травим на месте, где покрытие не наносится (под фланцевым уплотнением, в кармане). Глубину гравировки под гальванику закладываем 0,15–0,2 мм, чтобы слой 10–15 мкм не съел контраст.
Свет в зоне маркировки — отдельная тема. Прямой галоген над столом — и сканер слепнет от бликов на полированной нержавейке. Мы переставили на рассеянный холодный свет и добавили тёмную камеру с кольцевой подсветкой — читаемость с 97% поднялась до 99,8%. Мелочь, а сэкономило кучу ручного пересканирования.
Типичные ошибки: реальный случай
Однажды на участке мы поймали брак из-за фокусного расстояния. Оператор переставил деталь — фланец толще предыдущего на 12 мм — а высоту по Z не поправил, глазом все «выглядело нормально». Лазер прожег знак наполовину вглубь, наполовину «в воздух»: код внешне читался, но по краям каверны с окалиной. Через месяц у заказчика при ультразвуковом контроле рядом с маркой вылезли несплошности — тот самый перегрев. Партию вернули. С тех пор у нас жесткое правило: настройка фокуса — по фокус-тесту (две точки на тестовой пластине), не «на глаз», и обязательная контрольная проба на бобышке детали перед тиражом.
Вторая ошибка из той же оперы — маркировка по детали сразу после обработки, когда она еще в СОЖ. Эмульсия на поверхности разбивает луч, знак выходит рваный, с оксидными пятнами по краю. Даем стечь, протираем безворсовой салфеткой — и только потом под луч.
Как выбрать станок или подрядчика: чек-лист
- Проверь источник: IPG и JPT — это одно, безымянный «Raycus-совместимый» — другое. Спроси, какой ресурс у диодов накачки и меняется ли он отдельно от блока.
- Гальво-головка и объектив: поле 110×110 мм достаточно для 90% деталей, но если маркируешь корпуса — бери 175×175 и готовься к падению плотности энергии по краям на 20–30%.
- Запроси тестовую маркировку на своем материале, а не на «их» пластине. Реальную деталь, с реальной шероховатостью.
- Уточни интеграцию: открытый ли софт, есть ли API к твоей MES/1С, или будешь вбивать серийники руками (а это — источник ошибок).
- У подрядчика смотри, как он контролирует глубину: если только «на глаз и по фото» — беги. Должен быть профилометр или как минимум реплики для замера.
FAQ — отвечаю как на планерке
Можно ли маркировать fiber-лазером медь и латунь?
Нет, напрямую не сработает: медь отражает 1080 нм почти весь луч, КПД около нуля. Есть обходные пути — короткоимпульсные режимы с высокой пиковой мощностью (JPT MOPA, импульсы наносекундные) дают приемлемую марку на латуни, но по меди лучше брать зеленый (532 нм) или импульсный источник. Обычным 50-Вт fiber'ом будете жечь масло и получать гарь вместо знака.
Какая глубина маркировки нужна для прослеживаемости?
Для Data Matrix, который читается сканером, — 0,05–0,1 мм с головой. Глубже — только если знак должен пережить пескоструй, притирку или шлифовку после маркировки, тогда 0,2–0,3 мм и защита соседних поверхностей. Каждые лишние 0,1 мм — это лишние проходы и время цикла.
Убитая маркировка — повод забраковать деталь?
Нет. Знак можно перебить: поверх старой марки гравируем новый код глубиной на 0,05 мм больше, в базе закрываем старый серийник как «замаркирован повторно» с причиной. Главное — не допустить двух читаемых кодов на одной детали, это развал прослеживаемость.
Вместо вывода
Лазерная маркировка — не «еще один станок в ряду», это связующее звено между цехом и цифрой. Поставили fiber, прописали режимы в техкарты, привязали код к MES — и вопрос «чья деталь, откуда, каким резцом» закрывается за секунду сканирования. Дешевле, чем один возврат партии, честное слово.