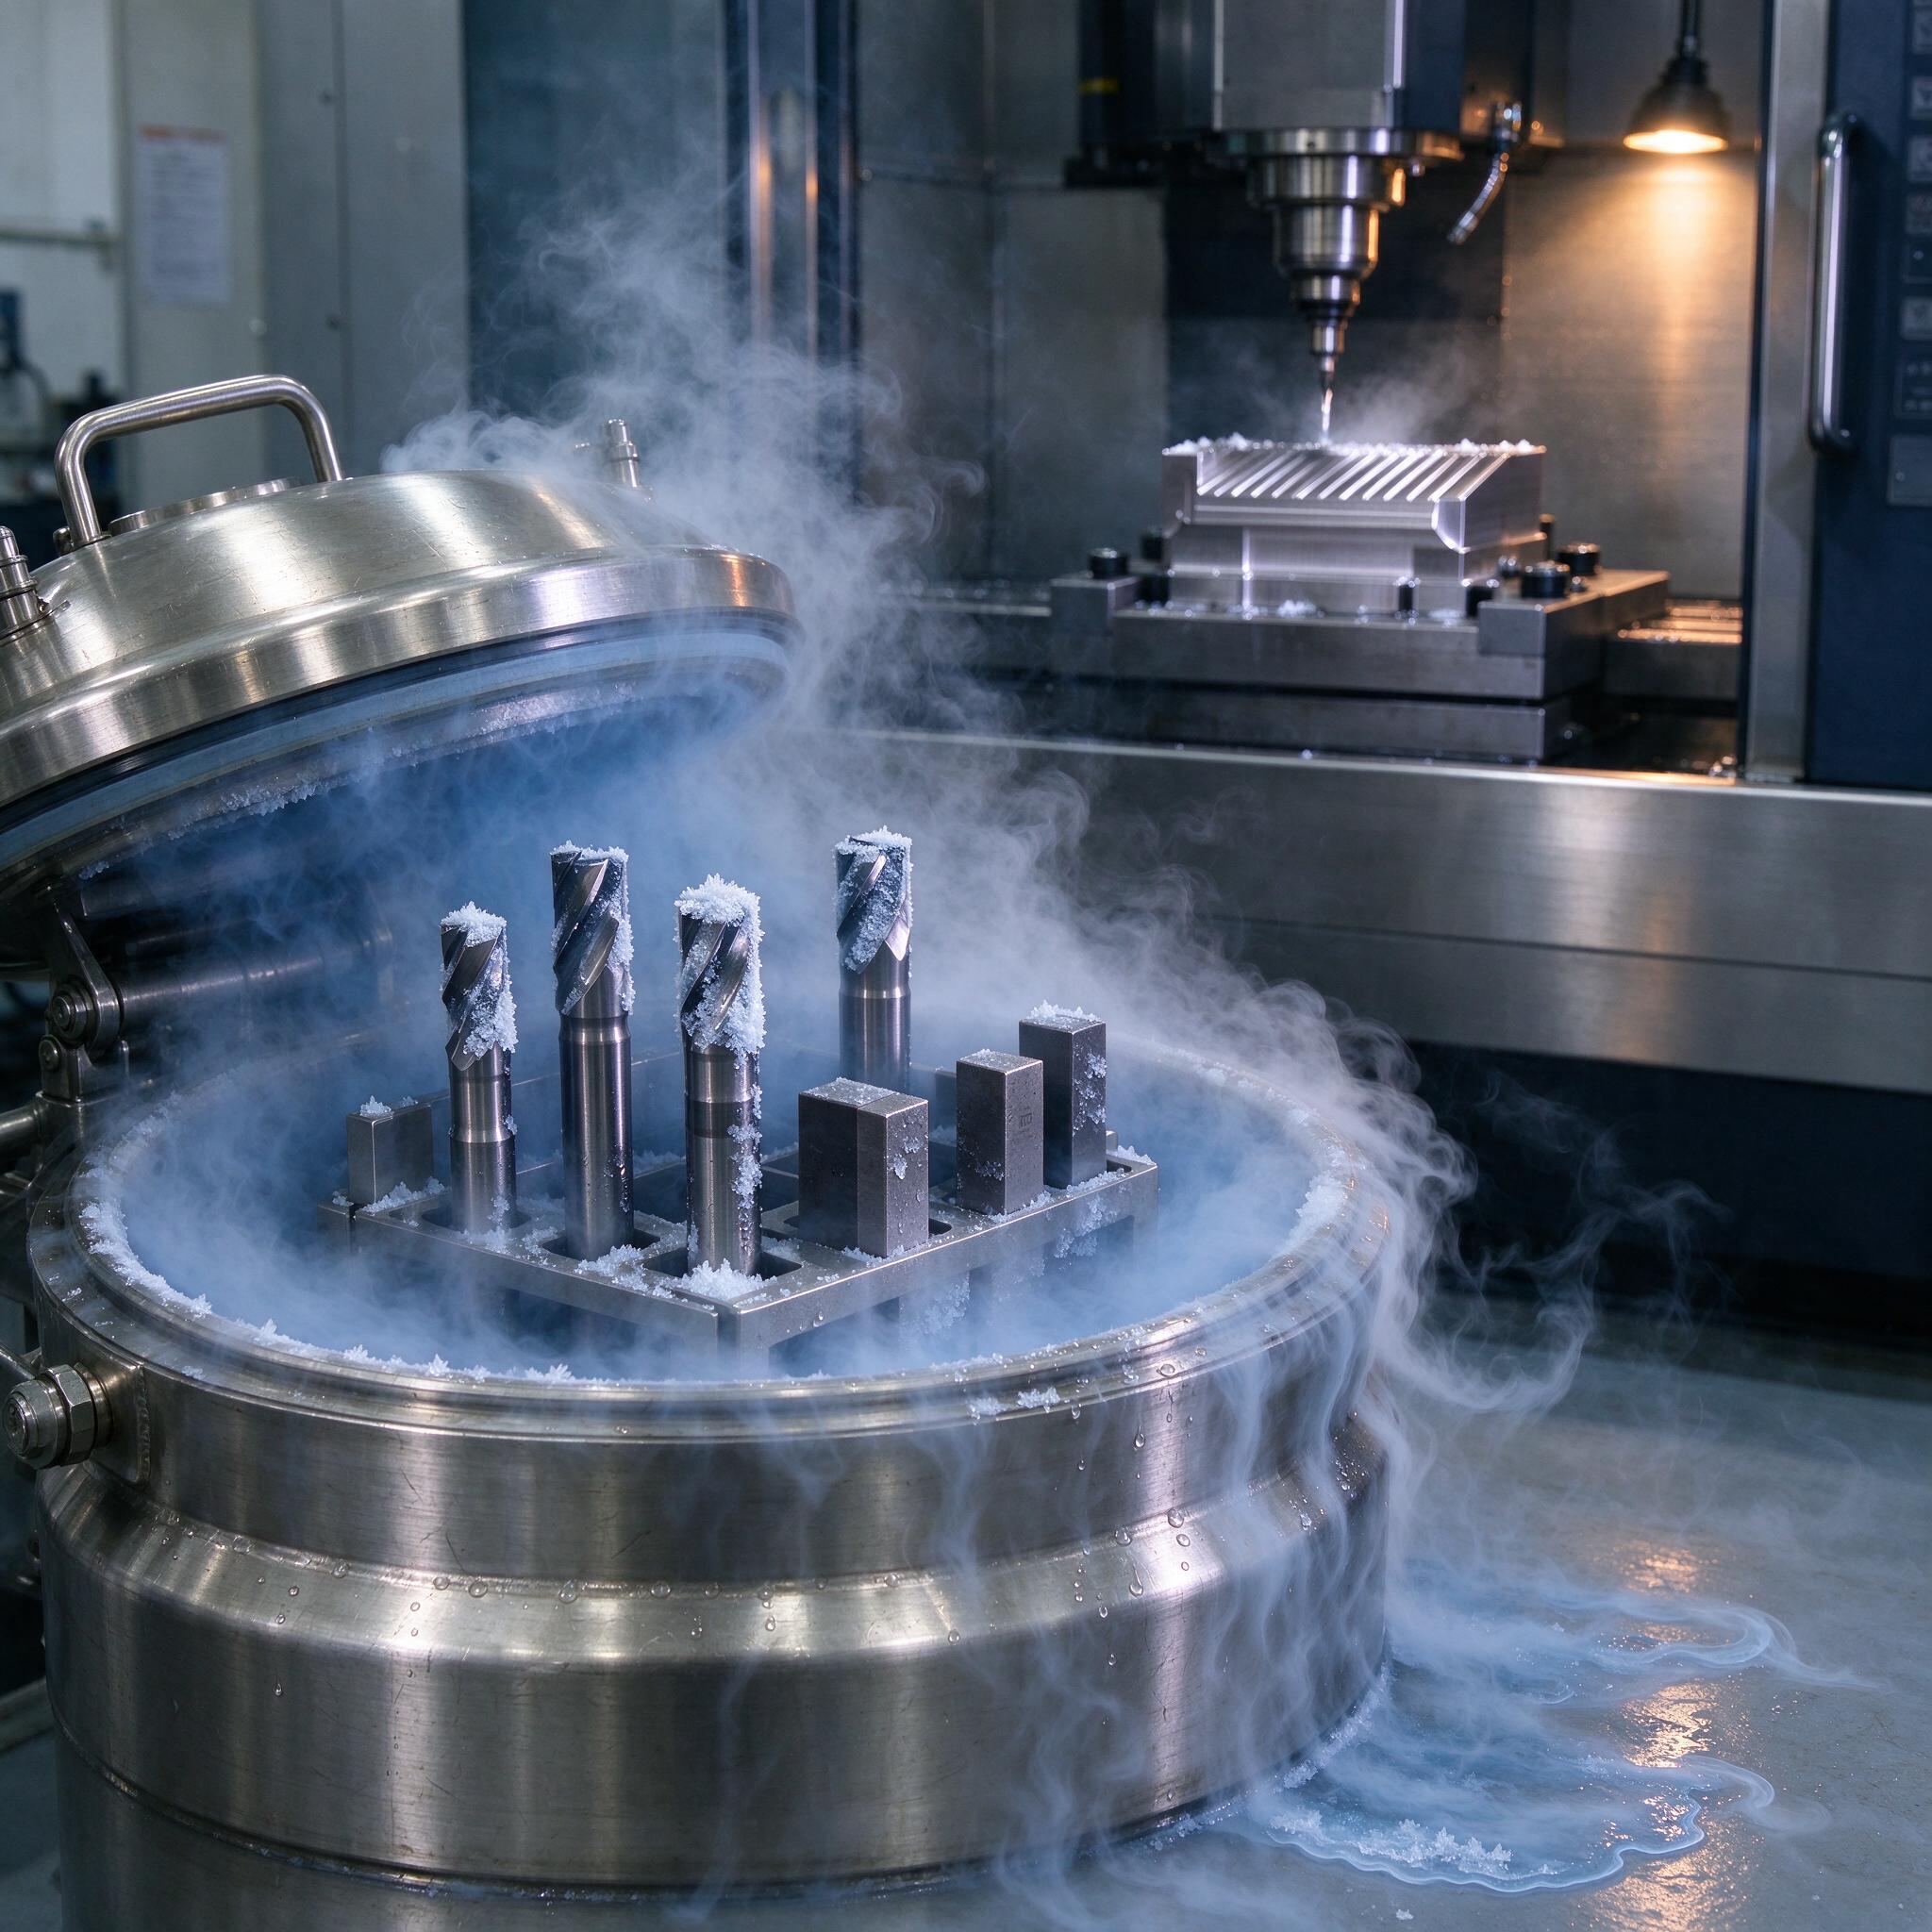
Зачем вообще макать фрезы в жидкий азот
Начну с конкретной ситуации. Прошлой осенью на нашем участке поймали брак на партии корпусных деталей из 40Х — фрезы Р6М5 шли по 40 минут, а на третьем часу смены задняя поверхность «села» на 0,15 мм, и размер уплыл за пределы допуска. Меняли инструмент, меняли СОЖ, снижали подачу — эффект на копейки. Потом технолог-теплофизик уговорил нас отправить партию метчиков и концевых фрез на криогенную обработку жидким азотом. Ресурс вырос примерно в полтора раза, и с тех пор мы относимся к этой технологии серьёзно, а не как к «ментальной обработке», как шутит наш нормировщик.
Суть простая, если без магии. При закалке быстрореза и легированных сталей аустенит превращается в мартенсит не полностью — часть остаточного аустенита остаётся в структуре при комнатной температуре. Криогенная обработка — это охлаждение до минус 196 °C в среде жидкого азота с медной выдержкой и контролируемым нагревом. Остаточный аустенит досыпается в мартенсит, а из него выделяются мелкодисперсные карбиды, которых не даёт обычный отпуск. Результат — рост износостойкости инструмента на 20–40% и, что часто важнее, стабилизация геометрии: деталь перестаёт «плыть» годами.
Что происходит с металлом на минус 196
Мы не физики, но по факту термопар и замеров картина такая. Опускаешь инструмент в криостат — температура падает, остаточный аустенит, который десять лет спокойно жил в структуре, становится термодинамически невыгодным и превращается в мартенсит. Одновременно при таких температурах ускоряется диффузия углерода — выделяются мелкие карбиды размером в доли микрона, равномерно расшитые по телу зерна. Они-то и держат кромку, когда станок не тянет по жёсткости и вся нагрузка идёт в режущую часть.
Второй эффект — снятие термических напряжений. Любой термоцикл от +20 до −196 °C и обратно выравнивает кристаллическую решётку. Поэтому криообработка давно стала стандартом для концевых мер длины (измерительных плиток) класса точности 0 и выше: без неё плита через два-три года уходит за допуск пары микрон, и весь набор — в утиль. С криостабилизацией плиты лежат в футляре и не меняют размер десятилетиями.
Типовой режим, который нам озвучили подрядчики:
- плавное охлаждение до −196 °C со скоростью 2–4 °C/мин (резко нельзя — «поймаешь» трещины на кромках);
- выдержка при −196 °C — 12–24 часа в зависимости от сечения и марки;
- медленный подъём до комнатной температуры;
- обязательный отпуск при 150–200 °C — без него свежий мартенсит хрупкий, и фреза выкрашивается.
Какие марки тянут криогенку, а какие — нет
По опыту, мастера часто путают: криогенная обработка — не панацея для всего металлорежущего парка. Вот что мы собрали в табличку и проверили на своих стойках:
| Материал инструмента | Прирост стойкости | Комментарий с производства |
|---|---|---|
| Быстрорез Р6М5, Р18 | +30–40% | Лучший кандидат, много остаточного аустенита |
| Порошковые Р6М5Ф3-МП, ASP2030 | +15–25% | Прирост есть, но и так стойкие |
| Твёрдый сплав ВК8, Т15К6 | +10–15% | Эффект скромный, зато снимаются напряжения пайки |
| Минералокерамика | Риски | Трещины при резком охлаждении — не советуем |
| Измерительные плитки, калибры | Стабилизация размера | Главный эффект — не стойкость, а удержание допуска |
На нашем сверлильно-фрезерном участке конкретно: метчики М10×1.5 по стали 45 после крио went с 220 до 340 отверстий на комплект. Фрезы концевые Р6М5 Ø12 под слайд на 40Х — стойкость выросла с 55 до 80 минут машинного времени при Vc = 28 м/мин, подаче 0,06 мм/зуб. Не фантастика, но стойка легируется реже.
Криообработка или обработка СОЖ — где путают понятия
Ещё одна путаница, за которую меня ругали новички: «криогенная обработка» бывает двух разных вещей. Первая — разовая термообработка инструмента в криостате, о которой вся статья. Вторая — криогенное охлаждение зоны резания прямо на станке, когда вместо СОЖ в зону резания подаётся струя жидкого азота или СО2. Это про сухое резание титана и нержавейки, где СОж обжигает и дымит, а кромка горит от температуры. На фото как раз хорошо видно обе темы: на заднем плане обрабатывающий центр с вращающимся шпинделем снимает ребристую деталь — капли СОЖ стекают по поверхности, обрамление станка тёмное, освещение в цехе холодное, только лампа над зоной резания даёт тёплый блик. На переднем плане — открытый криостат из нержавейки: в корзине лежат концевые фрезы и призматические образцы, всё покрыто инеем, из горловины валит белый пар азота, капли конденсата и ледяная каша на борту. Примерно так выглядит цех, где этими технологиями занимаются всерьёз.
Нюанс: если вы подаёте азот в зону резания — это не заменяет термообработку, и наоборот. Это две независимые технологии, и эффекты у них разные.
Как выбрать подрядчика или криостат
Если держать своё оборудование дорого и бессмысленно при малых объёмах, проще отдавать партии на сторону. Вот чек-лист, по которому мы сами выбирали:
- Программируемый режим охлаждения и нагрева — не «окунули и достали», а контроллер с профилем 2–4 °C/мин и логированием.
- Полный цикл с отпуском в комплекте услуги. Без отпуска — деньги на ветер.
- Предоставление протокола: температура, время выдержки, партия, марка материала.
- Опыт именно с режущим инструментом, а не с «металлом вообще» — спросите про быстрорезы и плитки отдельно.
- Референсы: сможете ли забрать контрольный образец и проверить стойкость на своём станке до оплаты всей партии.
Типичные ошибки — реальный случай
Расскажу, как мы сами наступили на грабли. Первый раз отдали на крио партию фрез, но забыли уточнить, что у части из них стоит напаянные пластины твёрдого сплава. Подрядчик охладил их по стандартному профилю без промежуточной остановки, скорость изменения температуры на переходе «сталь — припой — твердый сплав» скакнула из-за разницы КТР, и после подъёма у трёх фрез из десяти пластина отошла. Причём не сразу — отошла на первом же резе, когда фрезеровщик увидел, что шпиндель звенит, и полез проверять. Хорошо, что не «поймали» этим инструментом деталь из дорогой нержавейки. С тех пор правило железное: паяный инструмент — отдельная заявка, отдельный режим с промежуточными остановками на −80 и −140 °C.
Вторая ошибка классическая — экономия на отпуске или его пропуск «в спешке». Свежий мартенсит после азота держит твёрдость, но хрупкий как стекло. Одна выкрашенная кромка перечёркивает весь прирост стойкости.
Вопросы, которые нам задают чаще всего
Можно ли криогенно обрабатывать калёные детали после шлифовки?
Можно, но с оговоркой. Обработка снимет остаточные напряжения и доведёт аустенит до конца — для калибров, плиток, направляющих это плюс. Но объём детали может «подсесть» на 1–3 микрона на 100 мм, поэтому точные поверхности оставляйте припуск под финишную шлифовку после крио, а не до.
Реально ли получить заявленные +40% износостойкости?
Реально, но не везде. На быстрорезах Р6М5 и Р18 по углеродистым и низколегированным сталям — да, стабильно 30–40%. На порошковых быстрорезах и твёрдых сплавах прирост ближе к 10–20%. Если подрядчик обещает «в два раза стойкость» на всём подряд — он врёт или мерил на идеальной паре деталь-инструмент.
Стоит ли покупать свой криостат?
Считайте объём. Своя установка на 100–150 литров окупается, только если вы гоняете через крио инструмент непрерывно — хотя бы пару сотен фрез и метчиков в месяц, плюс термостабилизацию плиток и калибров. Если это разовые партии, отдача на сторону дешевле и без головной боли с обслуживанием сосудов Дьюара.
Вместо заключения
Криогенная обработка жидким азотом — не волшебная палочка, а нормальная инженерная технология с чёткой физикой и режимами. Она даёт реальный прирост стойкости на быстрорезах, стабилизирует геометрию мер длины и снимает напряжения, но требует дисциплины: правильный профиль, обязательный отпуск, отдельные режимы для паяного инструмента. Внедрять — с контрольными замерами на своём станке, а не по обещаниям из брошюры. Так мы и сделали, и стойка инструмента говорит сама за себя.