Почему толщина цинка — это не «на глаз», а деньги и репутация
Ситуация, знакомая каждому, кто хоть раз принимал партию оцинкованных кронштейнов у подрядчика: на столе деталь блестит, соляной туман держит 96 часов, заказчик доволен. А через полгода — белая коррозия на кромках, претензия, гарантийная комиссия. Разбираемся — и выясняется, что толщина покрытия местами 6 мкм вместо заказанных 15. Подрядчик мерил «выборочно, где ровно», потому что прибор был просрочен по поверке, а эталоны — засветившиеся плёнки из ящика стола. Мы после этого случая ввели входной контроль толщины на 100% партии, и, честно говоря, дешевле оказалось купить два своих толщиномера, чем один раз получить возврат от автомобильного конвейера.
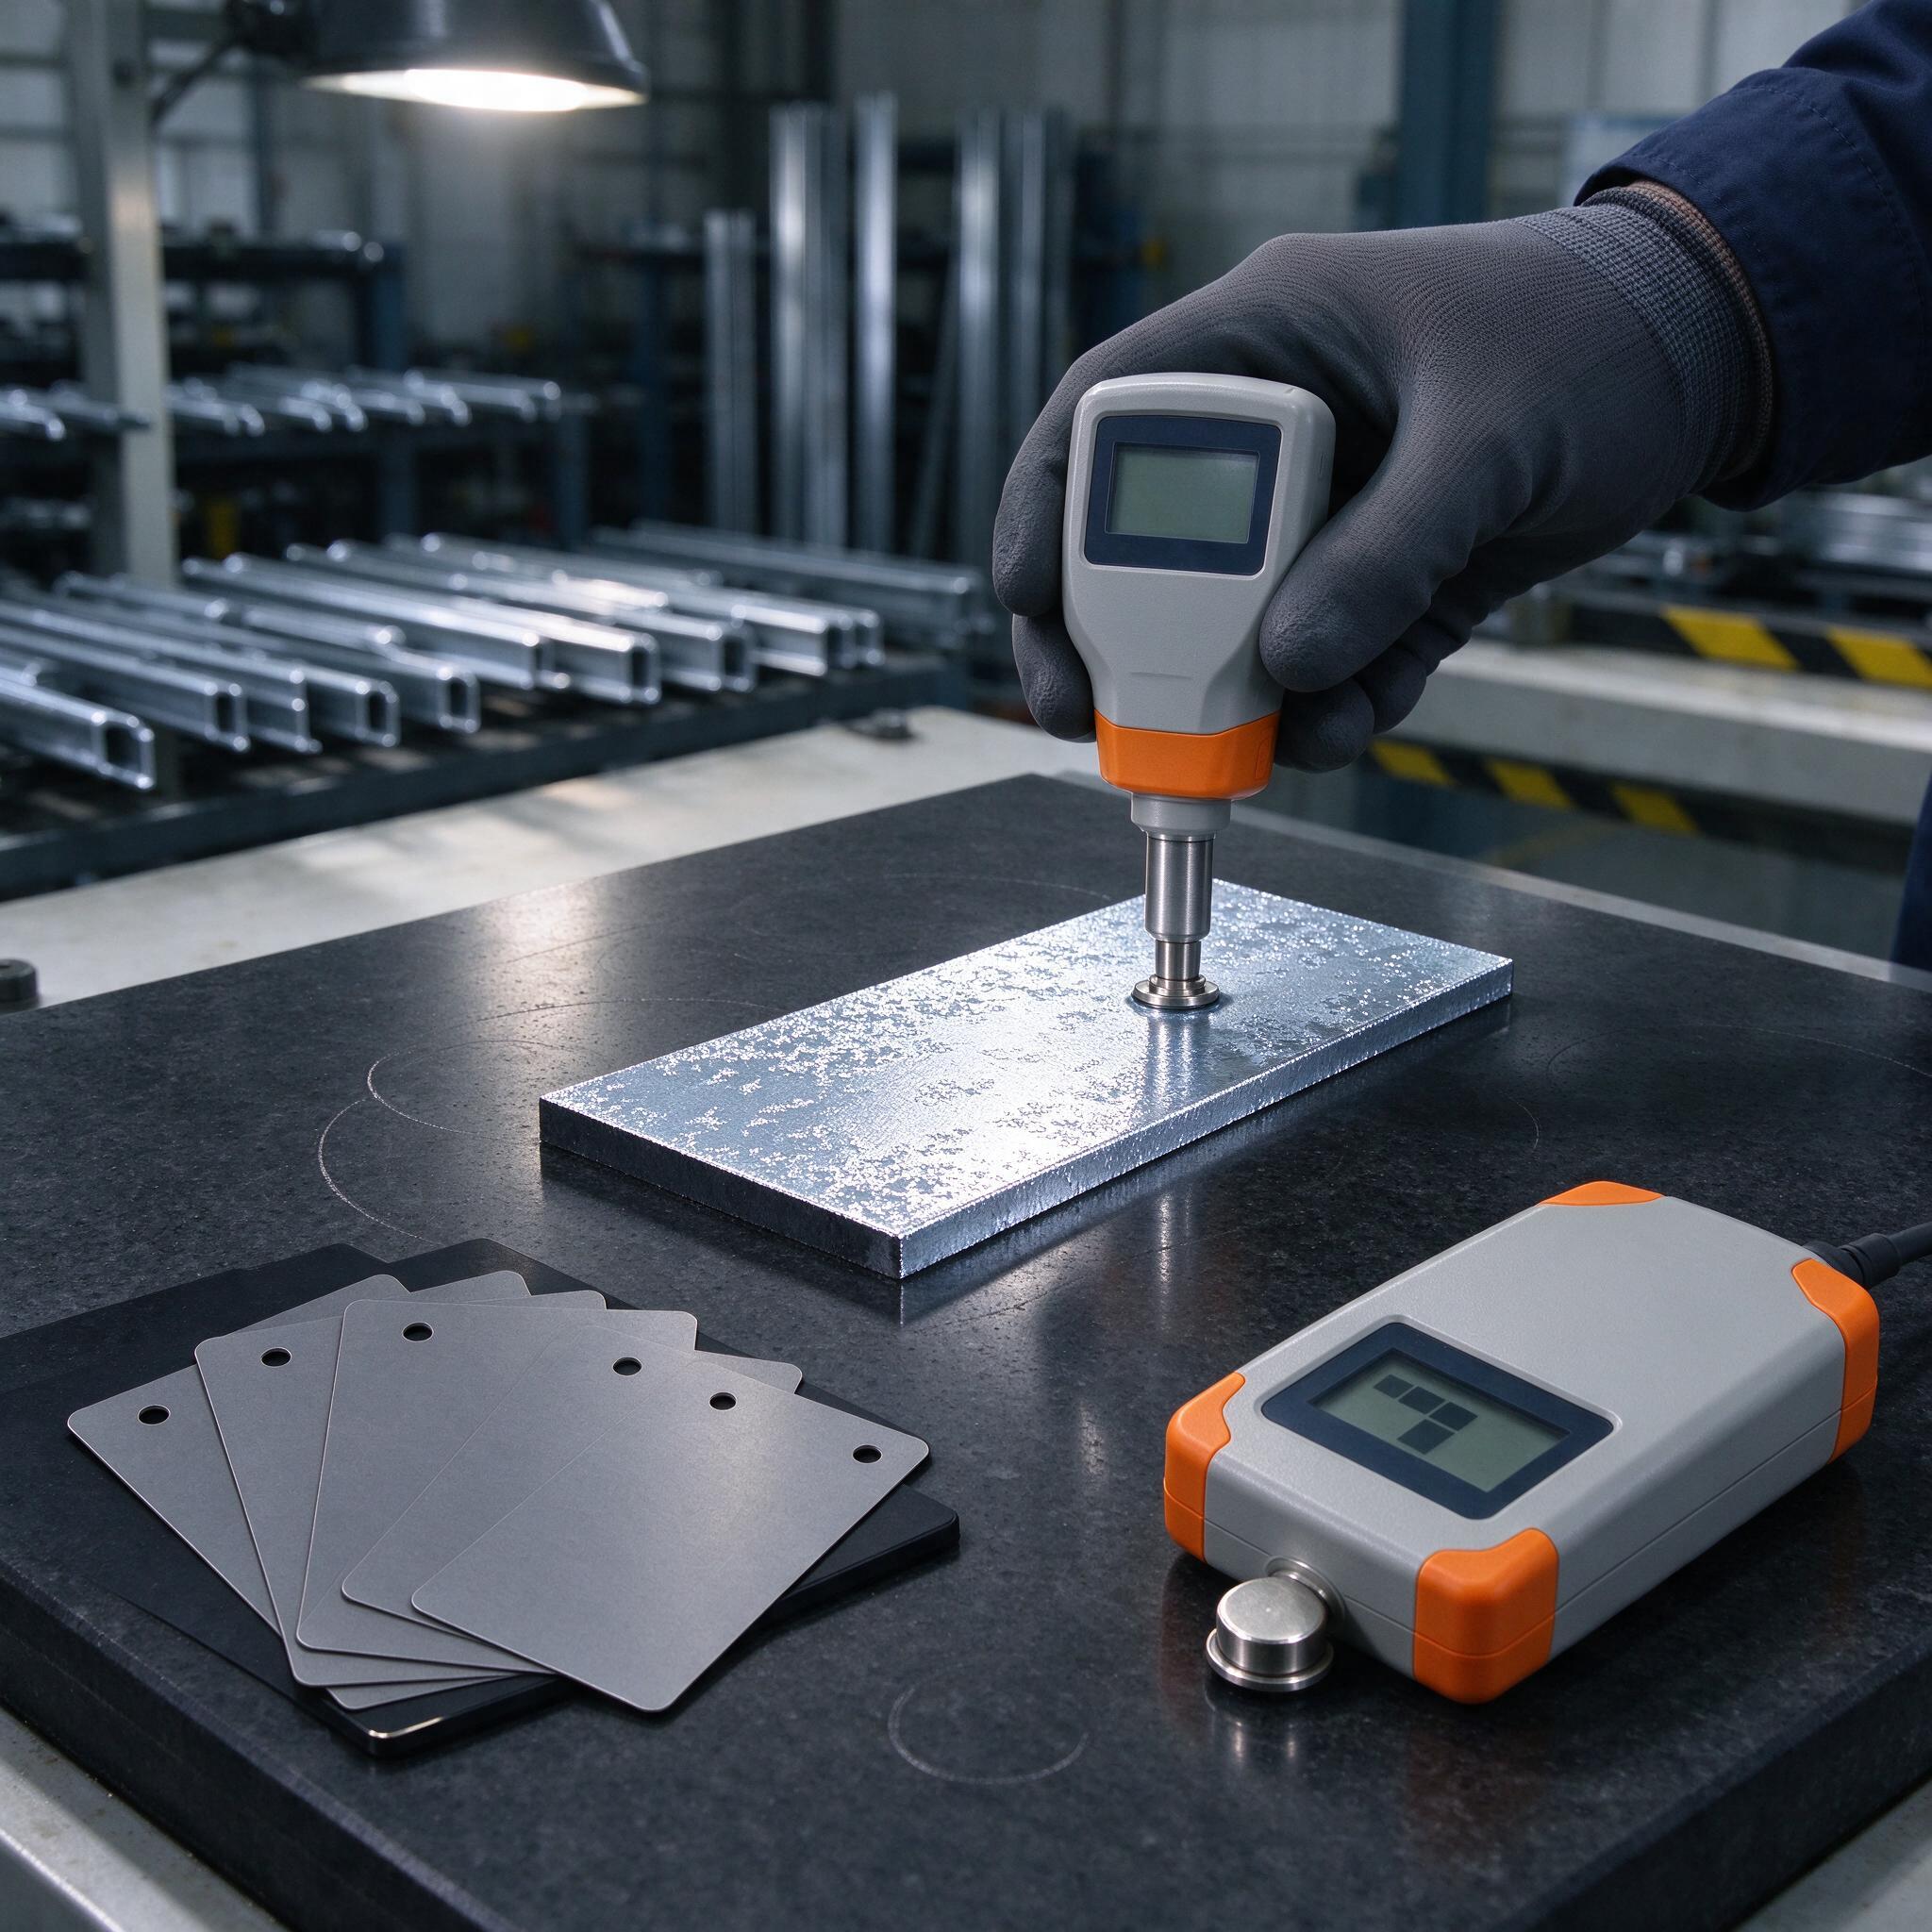
На фото — наша измерительная зона, как она есть каждый день: гранитная плита, вихретовой толщиномер с накладным датчиком, комплект калибровочных пластин рядом и вторая база с выносным датчиком для габаритных профилей. На заднем плане — стеллаж со свежеоцинкованным профилем, который как раз ждёт контроля. Свет направленный, сверху — без него на блестящем цинке показания снимают «вслепую», датчик скользит по кавернам, и всё — погрешность в плюс-минус 5 мкм гарантирована.
Вихретовой или магнитный: что мерить на стали с цинком
Начнём с главного, потому что мастера путают это постоянно. Цинк на чёрном металле — это неферромагнитное покрытие на ферромагнитной основе. Значит, базовый метод — магнитный, по ГОСТ 9.302 п. 5.3 (неразрушающий контроль по изменению магнитных свойств). Вихретовой метод тоже работает на неферромагнитных покрытиях, но его точность зависит от удельной электропроводности покрытия, а у цинка она стабильная — метод отлично тянет диапазон 5–200 мкм, особенно с 20 мкм и выше. На тонких слоях, 5–10 мкм, магнитный индукционный прибор надёжнее.
Как мы делаем на практике: на гальванике, где слой 6–25 мкм, стоит вихретовой толщиномер с датчиком на ферромагнитные основы — например, ТТ220 или Константа К-5 с преобразователем соответствующего типа. На горячем цинковании, где слой 40–120 мкм и поверхность «в наростах», работаем магнитным с выносным датчиком. Есть комбинированные приборы (Const-2, Terma-Tech FN Max), где оба метода в одном корпусе — дороже, но участок экономит на походах к разным коробкам.
Диапазон 5–200 мкм — рабочий для обоих методов. Выше 200 мкм магнитный метод уже «плывёт» из-за накопленной погрешности и кривизны поверхности, там честнее взять микрометр с грубым замером или разрушающий контроль по торцу образца-свидетеля.
Калибровка по эталонам — та самая плата за достоверность
Прибор без калибровки — это градусник, лежащий на батарее. Мы калибруемся дважды за смену: утром после прогрева прибора и после обеда, если датчик били часто. Процедура простая, но её нарушают чаще всего:
- выбираем эталон из комплекта плёнок (обычно 10, 25, 50, 100, 200 мкм) ближайший к ожидаемой толщине;
- меряем по негальванизированной пластине того же материала и шероховатости — это ноль;
- затем плёнка на той же пластине — настройка наклона;
- контрольный замер на образце-свидетеле с известной толщиной.
Ключевое слово — «той же шероховатости». На листе после прокатки (Ra 1,6) и на литье с Ra 12,5 датчик даст разницу в 10–15 мкм при одинаковом реальном цинке. Поэтому у нас комплект эталонных основ по каждому типу поверхности, и на фото слева видны именно такие пластины с отверстиями под подвеску — они висят на каждой ванночке.
Плёнки со временем изнашиваются, истончаются в месте контакта датчика. Раз в год — аттестованный комплект новых, старые — в расход. И поверка приборов: раз в год в ЦСМ, без вариантов. Свидетельство о поверке подрядчика просим вместе с протоколом контроля.
Аттестация по ГОСТ 9.302: как принимают партию
ГОСТ 9.302-88 задаёт не только методы измерения, но и схему выборки. По опыту, подрядчики любят мерить 3 детали с партии и радоваться. Правильно — по ГОСТ 9.302 с учётом требований ГОСТ Р ИСО 2178: точки замера распределяются по значимым поверхностям, не ближе 10 мм к кромке (у кромки цинк натягивается, там всегда завышение), не на отверстиях и внутренних радиусах меньше 25 мм. Средняя толщина по детали, минимумы и максимумы — всё в протокол.
Требования по толщине для горячих покрытий — из ГОСТ 9.307, для гальванических — ГОСТ 9.303. Уточним на цифрах: класс 15 по горячему цинкованию для мелких деталей — это 15 мкм среднее, локально не ниже 12. Гальваническое цинкование с хроматированием (цинк-ортофосфат или радуга) обычно заказывают 6, 9, 15 или 21 мкм в зависимости от группы условий эксплуатации по ГОСТ 15150.
Типичные ошибки, или один реальный случай
Однажды на участке мы поймали системный брак, который не находили полторы недели: толщиномер стабильно показывал на 8 мкм больше, чем у заказчика на приёмке. Виноват оказался не цинк и не прибор, а обезжиривание. Детали шли на контроль с остатками СОЖ на поверхности — эмульсия давала плёнку, датчик «висел» на масле, показания завышались. Протерли спиртом — расхождение ушло до 2 мкм. С тех пор правило: обезжирить, вытереть насухо, мерить.
Ещё пара граблей, на которые мы наступали или видели, как наступают другие:
- Замер на кривизне. Датчик на цилиндре R20 без поправки — минус 10–20% показаний. Либо поправка по прибору, либо шлифованная площадка.
- Замер на свинцованной стали или чугуне магнитным методом — структура основы «шумит», нужна многократная выборка усреднением (нормально, если прибор берет 5–10 отсчётов в точку).
- Датчик на горячей детали после ванны. Температурный дрейф. Ждём остывания до 40 °C максимум.
- Калибровка по плёнке на стекле, а замер на стали. Основа другая — всё насмарку.
Чек-лист: как выбрать толщиномер на участок
- Диапазон и погрешность: для цинка 5–200 мкм достаточно ±(1 + 0,03·h) мкм. Меньше — платить за избыточность.
- Тип датчика: совмещённый удобнее, выносной — для габаритных профилей и трудодоступных мест.
- Есть ли память, статистика, USB. Ручной протокол на бумажке — источник ошибок.
- Поверка и наличие сервисной метрологии в регионе. Иначе прибор будет лежать больше, чем работать.
- Комплект эталонов в поставке. Плёнки 25–100 мкм обязательно, лучше сразу два комплекта — один рабочий, один контрольный.
Частые вопросы
Можно ли одним вихретовым прибором мерить и гальванику, и горячее цинкование?
Можно, если датчик перекрывает диапазон до 200 мкм и прибор калибруется отдельно под каждую основу. Но если горячее цинкование с крупными наростами и грубой кромкой — точность упрётся в геометрию поверхности, а не в метод. Там магнитный с усреднением честнее.
Хватит ли заводской калибровки прибора, или обязательно по эталонам?
Нет, это не сработает. Заводская калибровка сделана по гладкой пластине идеального качества. Ваша сталь — своя структура, своя шероховатость, своя геометрия. Без настройки по эталонам на вашей основе погрешность легко уходит за ±15%, а на тонких слоях 5–10 мкм это уже принятие брака.
Обязательно ли разрушающий контроль, если есть вихретовой?
Нет, если вы системно контролируете толщину неразрушающими методами и раз в квартал-полгода подтверждаете арбитраж одним разрушающим замером по ГОСТ 9.302 (растворение или металлография торца). Это страховка на случай спора с заказчиком — без неё протокол вихретовика суд или комиссия могут развернуть.
Вместо резюме
Толщина цинкового покрытия — параметр, который дешевле контролировать самому, чем оплачивать чужие ошибки. Вихретовой и магнитный толщиномеры, калибровка по эталонам дважды в смену, свежие плёнки, отбракованные кромки и честная выборка по ГОСТ 9.302 — вот и весь секрет. Всё остальное — попытка сэкономить копейку на контроле и потерять заказ на десятки тысяч деталей. Проверено на себе.