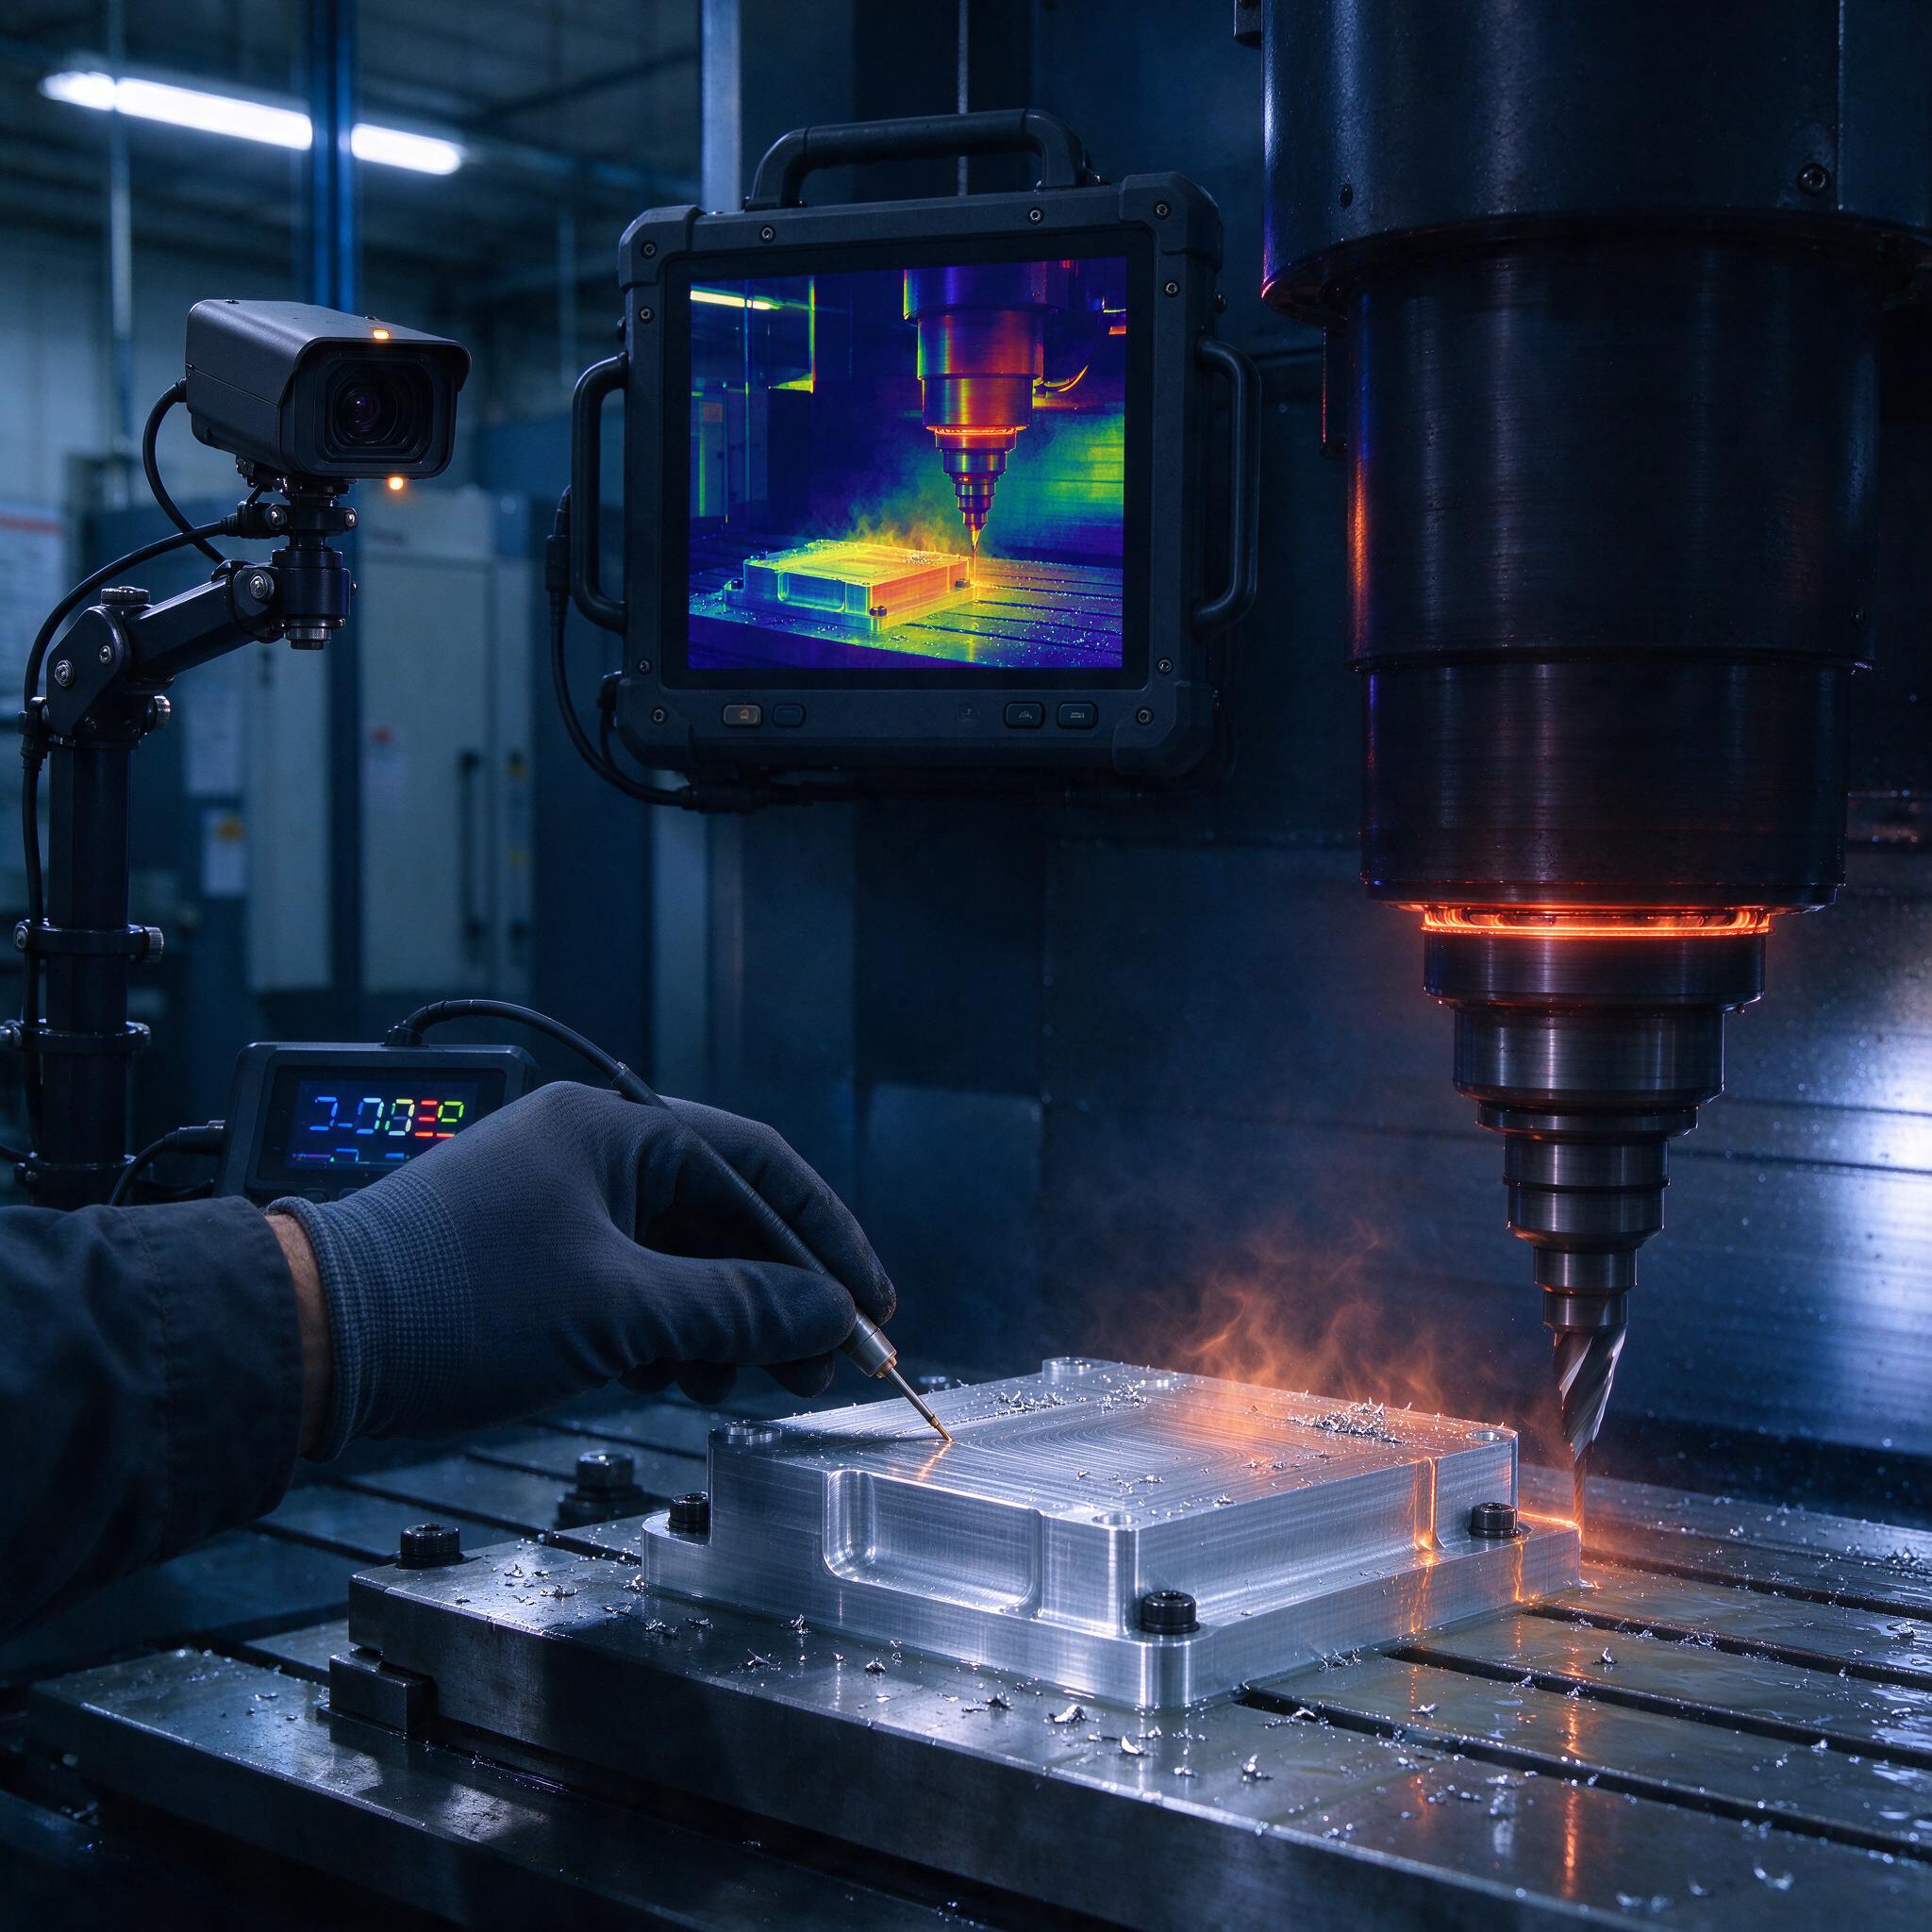
На фото — наша реальность последних лет: крупногабаритная алюминиевая базовая деталь на столе обрабатывающего центра, шпиндель только что вышел из зоны резания и от него ещё «идёт» жар, оператор с контактным термощупом проверяет температуру плиты, а рядом на кронштейне висит тепловизор — на его экране вся картина как на ладони: зона шпинделя горит красным, деталь тёплая, стол холодный. Именно так мы сейчас и работаем, когда речь заходит о точности на длинных циклах. Потому что тепловая деформация — это тот враг, который не стучит, не звенит и не искрит. Он просто тихо уводит размер.
Разберём, как мы строим температурные карты, зачем обязателен прогрев шпинделя и как правильно делать коррекцию по базе, чтобы крупногабаритные детали выходили в допуск с первого прохода, а не с третьего перемера.
Откуда уводит размер: физика, которую никто не отменял
Шпиндель на 12 000 об/мин греется неизбежно — подшипники, ротор двигателя, потери в системе смазки. Температура передней опоры за первый час работы легко уходит на 15–25 °C выше цеховой. И вот тут начинается самое интересное: корпус шпинделя удлиняется, ось выдвигается вниз. На алюминиевой плите длиной 1200 мм коэффициент линейного расширения ~23×10⁻⁶ 1/°C — то есть перепад всего на 8 °C по заготовке даёт уход по длине порядка 0,22 мм. Половина длины! Для размера с допуском ±0,05 мм это катастрофа. А ведь деталь во время обработки ещё и сама греется — резание, СОЖ, неравномерный съём.
Искажение коварно ещё и тем, что оно нелинейное. Первые 40–60 минут станок «плывёт» активно, потом выходит на квазистационарный режим. Поэтому обработка точных поверхностей «на холодном станке» после часового простоя — это лотерея.
Температурные карты: снимаем, а не гадаем
Первое, что мы сделали на участке — перестали спорить и начали измерять. Тепловизор (хватит и бюджетного с разрешением 160×120) навешивается на магнитный кронштейн сбоку от зоны резания и снимает кадры по таймеру каждые 5 минут. За смену набирается полная картина: где греется шпиндель, куда растекается тепло по станине, как нагревается деталь от СОЖ и резания.
Контактный щуп — для точных значений в контрольных точках: торец шпиндельного гильзы, посадочные поверхности приспособления, три зоны самой детали. Тепловизор может «врать» на глянцевом алюминии — коэффициент эмиссии скачет, и яркое пятно на экране порой просто блик от лампы. Поэтому связка «тепловизор + контактный замер» обязательна.
По результатам снимаем температурную карту станка: что и сколько градусов набирает на типовом цикле. У нас на одном 5-осевом центре передняя опора стабилизировалась на +18 °C к цеху через 75 минут работы. Эти цифры — основа всех дальнейших решений.
Прогрев шпинделя: скучно, но работает
Правило простое: никакого точного резания на холодном шпинделе. Перед ответственной операцией — программа прогрева: 10–15 минут на холостом ходу со ступенчатым набором оборотов (2000 → 5000 → 8000 об/мин), либо «в воздухе», либо лёгким резанием по черновому припуску. Ставим прогрев в начало смены автостартом, чтобы к приходу станочника шпиндель уже вышел на рабочий режим.
По опыту, мастера часто путают прогрев шпинделя с прогревом всего станка. Это не одно и то же. Оси тоже греются — шарико-винтовые пары, направляющие, двигатели. Для портала и продольной оси на длинных перемещениях добавляем прогонную программу: 15 минут перемещений по всей длине хода на рабочей подаче. Дешевле прогнать лишние 15 минут, чем потом сидеть над картой дефектации.
Коррекция по базе: ловим остаток в деталях
Даже после прогрева остаточная деформация есть. Добиваем её технологическими приёмами:
- Черновое и чистовое разделяем с выдержкой. После чернового съёма 70–80 % припуска даём детали 30–60 минут отстояться и выровнять температуру, чистовое ведём уже по остывшей заготовке. Да, цикл длиннее. Зато брака нет.
- Повторный обдув базовой поверхности перед чистовым проходом. Чистый воздух или туман вместо обильной СОЖ на финишном проходе — меньше локальный перепад температуры по длине детали.
- Коррекция в УП по фактическому замеру. Между черновым и чистовым — выход в точку контроля, замер щупом или выносной индикаторной головкой, ввод коррекции на длину инструмента и смещение по осям. Современные стойки (Heidenhain TNC 640, Siemens 840D, Fanuc 31i) это позволяют штатно, лишь бы в УП заложили точки перемера.
- Привязка к «тёплой» базе. Базирование и обнуление выполняем после прогрева станка, а не до. Иначе всё нулевое смещение уедет вместе с растущим шпинделем.
На особо критичных плитах практикуем компенсацию в самой УП: замеряем увод оси на тестовой детали после известного времени работы и вносим табличную поправку в кадры чистового прохода. Грубо, но на стабильном станке с повторяемостью 0,01–0,015 мм работает как часы.
Сравнение подходов к компенсации
| Подход | Что даёт | Ограничения |
|---|---|---|
| Прогрев шпинделя и осей | Снимает до 70–80 % увода | Не ловит нагрев самой детали |
| Выдержка между черновым и чистовым | Убирает температурные градиенты в заготовке | Удлиняет цикл на 30–60 мин |
| Замер и коррекция в УП | Компенсирует остаток по факту | Нужны точки перемера и дисциплина |
| Активная термокомпенсация стойки | Автоматический пересчёт по датчикам | Только на новом дорогом оборудовании |
Случай, который нас многому научил
Однажды на участке мы поймали брак из-за того, что чистовой проход по пазу крупной станины выполнялся в конце восьмичасовой смены, а обнуление делали утром, на холодном станке. За смену шпиндель «накрутил» увод оси на 0,04 мм вниз — и все пазы партии ушли в плюс по глубине. Терпимо для многих деталей, но у нас был допуск ±0,03 мм. Сорок плит под перемер, две — в излишек. С тех пор на этом станке правило железное: обнуление и контрольные замеры — только на прогретом станке, точное фрезерование — не в последний час смены «на уставшем» шпинделе.
Как выбрать станок и подрядчика под точную работу: чек-лист
- Термодатчики в шпинделе. Спросите, есть ли контроль температуры опор и штатная термокомпенсация в стойке. Для прецизионных работ — must have.
- Просите протокол теплового теста. Серьёзный производитель (DMG MORI, Okuma, Makino) даёт графики увода оси во времени. Нет протокола — значит, сами и будете искать этот увод.
- Проверьте симметрию конструкции. Симметричная станина и охлаждение вокруг шпиндельной опоры — половина проблемы решена конструктивно.
- Уточните, как подрядчик работает с прогревом. Если в техпроцессе нет ни слова про прогрев и термостабилизацию — бегите.
- Спросите про щуп в шпинделе. Измерение прямо на станке между проходами — обязательный элемент для допусков жёстче ±0,05 мм.
FAQ
Можно ли обойтись без тепловизора, просто по опыту?
Нет. Опыт подсказывает, что что-то не так, но цифру он не даст. Увод в 0,03–0,05 мм на глаз не виден ни на слух, ни на ощупь, а скупой тепловизор за 100–150 тысяч рублей окупается одной спасённой партией.
Поможет ли обильная СОЖ против тепловой деформации детали?
Частично, но с оговорками: СОЖ снимает тепло из зоны резания, но сама имеет температуру на 5–10 °C выше цеховой после циркуляции, и неравномерный полив крупной плиты создаёт градиент — деталь «ведёт» бочкой. Лучше работать с термостатированием СОЖ и равномерным спреем, чем лить «на глазок».
Есть ли смысл покупать станок с активной термокомпенсацией?
Да, если делаете точные детали серийно и цена ошибки высока: стойка с датчиками на опорах и wine-моделями увода держит позиционирование в пределах 0,005–0,01 мм весь день. Если же ваша точность — ±0,1 мм и грубее, не переплачивайте: прогрев и коррекция по базе закроют вопрос за копейки.
Вместо выводов
Тепловая деформация — не приговор, а управляемый фактор. Снимите температурную карту своего станка, поставьте прогрев в регламент, разделите черновое и чистовое и не ленитесь перемерять по базе между проходами. Это скучная, рутинная работа, но именно она отличает участок, где сдаю партии с первого раза, от участка, где вечные перемеры и разборки с ОТК.