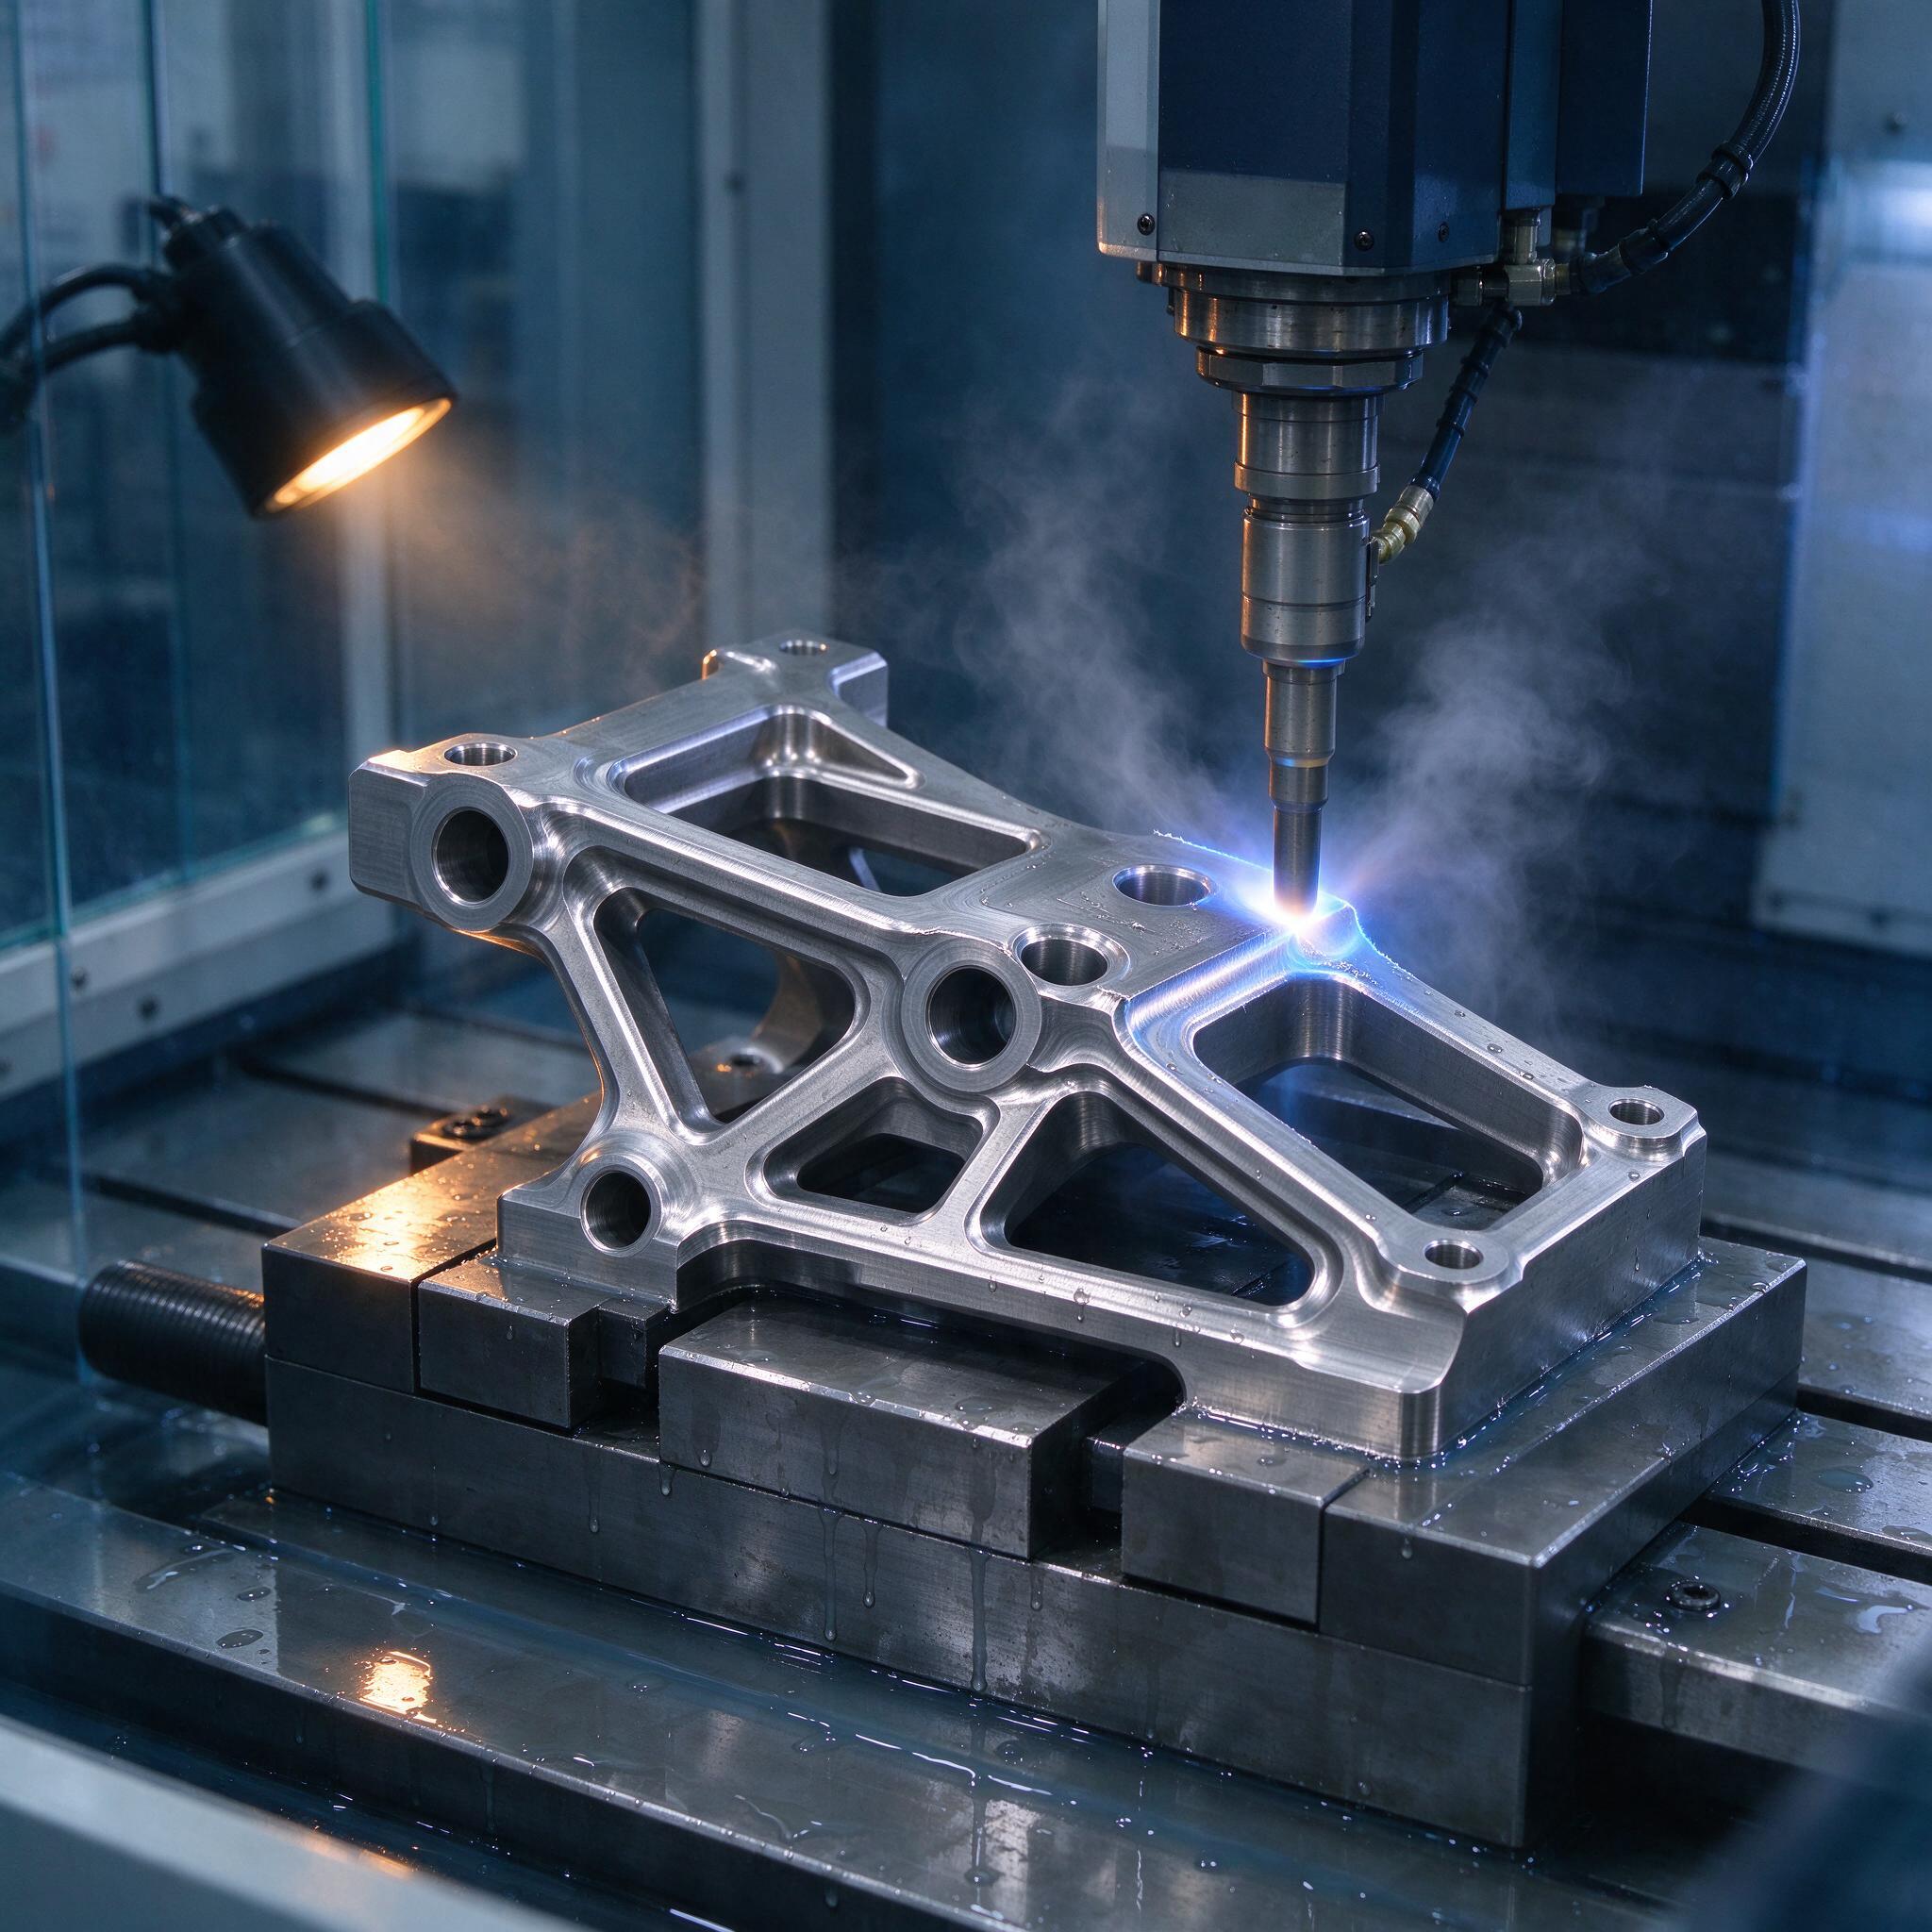
Ситуация, знакомая каждому, кто гонит алюминиевые корпусные детали на пятиосевике: деталь вышла из станка красивая, кромки теоретически острые, заказчик требует R0,2, а у нас между фрезеровкой и отгрузкой — дыра в технологической цепочке под названием «заусенцы». Ручная зачистка надфилем съедает человека за смену и всё равно даёт разброс. На фото выше — как раз наш участок: электролитически-плазменная установка в работе, шпиндель с электродом-инструментом наводит разряд на кромку корпусной детали из АМг6, вокруг пар от рабочего раствора, станина мокрая — это нормально, процесс идёт в ванне с электролитом локально, в зоне контакта. Ни на одном фрезерном центре такой картинки не увидишь. Разберём, как мы ушли от напильников к кромкам 0,05–0,3 мм за один переход.
Что такое заусенец на самом деле и почему его нельзя «просто снять»
Заусенец — это не мусор, это вытесненный металл. Когда концевая фреза диаметром 8 мм по D15 (типа Garant Master Steel, Vc = 250 м/мин, подача на зуб fz = 0,08 мм) выходит из кармана, пластический деформации вытягивает металл на кромку. На алюминии получаются «пиявки» высотой до 0,3–0,5 мм, на легированных сталях 40Х — хрупкие иглы, которые ломаются и разлетаются по каналам. По опыту, мастера часто путают заусенец и грат после электроэрозии — это разные враги, грат плотнее и его плазма берёт дольше.
Проблема не в эстетике. Заусенец в гидроканале корпусной детали = забитый жиклёр, отслоившаяся «пиявка» в масляной магистрали насоса = гарантийный случай. Поэтому заказчики всё чаще пишут в чертеже не «заусенцы удалить», а конкретный радиус кромки и шероховатость сопрягаемых поверхностей. И вот тут ручной deburring не проходит по стабильности.
Электролитически-плазменная зачистка: суть процесса без зауми
Если коротко: между электродом-инструментом (катод) и деталью-анодом в узком зазоре с рабочим электролитом возникает парогазовая оболочка, по которой бьёт искровой разряд. Микроучасток металла на кромке мгновенно разогревается до тысяч градусов, заусенец — тонкий, с малым сечением — испаряется или оплавляется, а основная масса детали остаётся холодной. Плюс на аноде идёт анодное растворение, которое и формирует радиус. Кромка получается скруглённой 0,05–0,3 мм в зависимости от времени выдержки и плотности тока. Никакого механического контакта, никакой силы резания — тонкостенные детали и детали с экранно-вакуумной теплоизоляцией по геометрии не ведёт.
На фото как раз виден момент работы: электрод висит над кромкой на зазоре примерно 0,5–1 мм, в точке разряда — характерное голубое свечение, над деталью пар. Раствор — это не СОЖ в привычном смысле, а слабоконцентрированный водный раствор солей (у нас карбонат натрия, 3–5 %), температура поддерживается около 60–80 °C. В отличие от классической электрохимической зачистки (ЭХЗ) в НАС-станках, здесь не нужна идеальная герметизация — локальный электрод обрабатывает только зону кромки.
Наши режимы — выжимка из журнала наладки
| Материал | Напряжение, В | Ток, А | Время на кромку, с | Радиус кромки |
|---|---|---|---|---|
| АМг6, Д16Т | 100–140 | 15–30 | 3–6 | R 0,1–0,2 мм |
| Сталь 40Х, 38ХН3МФА | 120–160 | 25–40 | 6–12 | R 0,15–0,3 мм |
| Титан ВТ20 | 90–120 | 10–20 | 5–10 | R 0,05–0,15 мм |
Шероховатость сопряжённых плоскостей после процесса держится на исходной — Ra 0,8 не уходит в Ra 1,6, если электрод не «завис» над поверхностью. Скорость перемещения электрода по контуру программируем, как траекторию в УП: у нас это смещение по G-коду, где за строку G01 с подачей F2000 электрод проходит 33 мм кромки.
- Зазор электрод–деталь — 0,5–1,0 мм, стабильность даёт копир или датчик касания.
- Подача электролита — прокачкой через сопло, расход около 5–10 л/мин.
- Перед циклом деталь обезжириваем, иначе разряд «гуляет» по масляной плёнке.
- После — промывка в тёплой воде и пассивация, особенно для алюминия, иначе через сутки полезут белые окислы.
Однажды мы поймали брак: чему научились
История из практики. Партия кронштейнов из Д16Т, 60 штук, все кромки по чертежу R0,2±0,05. Один оператор вместо подрезки выхода фрезы на выходе кармана прогнал чуть больший слой — заусенцы пошли двойной высоты. Плазменная установка, честно отработав штатное время, сняла верх, но на паре десятков деталей на углах карманов остались недооплавленные «нагары» — локальные утолщения оплавленного металла. ОТК поймал уже на сборке, когда «пиявка» не встала в ответную проточку. Разбор дал два вывода. Первый: плазменный deburring снимает стандартный заусенец, но не чинит грубую ошибку фрезеровки — мусор надо убирать до него, а не надеяться на чудо. Второй: время выдержки надо привязывать не к материалу вообще, а к высоте заусенца в конкретной зоне, и для проблемных выходов мы теперь добавляем второй короткий проход с заниженным током на 20 %.
Плазма, электрохимия, щётка, кость — сравниваем честно
- Ручной инструмент (надфиль, шversовальная кость, щётка): копеечно на старте, но разброс радиуса от оператора к оператору плюс-минус целый миллиметр, усталость, микрориски на Ra 0,4.
- Электрохимическая зачистка (ЭХЗ, катодная оснастка по контуру): точность отличная, но дорогая специфичная оснастка на каждую деталь, гербицидный «букет» электролитов, утилизация.
- Термический (DEB) в камере высокого давления: быстрый, снимает всё сразу со всей детали, но на корпусной геометрии с тонкими рёбрами есть риск подпломления кромок и оплавления тонких стенок.
- Электролитически-плазменная с локальным электродом: золотая середина — программная траектория без спецоснастки под каждый типоразмер, стабильный радиус 0,05–0,3 мм, минимальный расход химии.
Как выбрать станок или подрядчика: наш чек-лист
- Спросите, как задаётся траектория электрода. Если ответ «вручную по копиру» на деталях со сложной геометрией — бегите, вам нужна ЧПУ-обработка по G-код или G-подобной программе.
- Попросите обработать вашу деталь и измерить радиус кромки профилометром минимум в трёх зонах: выпуклая кромка, внутренний угол, выход фрезы. Разброс больше ±0,03 мм — повод насторожиться.
- Уточните, что делается с электролитом: есть ли система регенерации и куда девается шлам. Слив «в канализацию» — это ваши риски в будущем.
- Проверьте, как подрядчик защищает сопряжённые поверхности с чистовой шероховатостью и посадочные отверстия — нужна защита (технологические заглушки, локальная маскировка) или перенастройка процесса.
- Спросите про промывку и пассивацию после процесса. Без этого через месяц на алюминии будете иметь белые разводы и рекламацию.
FAQ: отвечаем как на совещании
Можно ли гнать деталь после закалки и шлифовки?
Можно, но с оговорками. Закалённая сталь 40Х HRC 45+ зачищается нормально, радиус формируется. А вот если поверх есть шлифованный размер Ra 0,32 с допуском 0,005 — мы заклеиваем или вносим его в зону без обработки. Разряд локально может поджечь микрорельеф, и вместо Ra 0,32 получите Ra 0,8 в одном пятне.
Не «поплывут» ли тонкостенные детали от нагрева?
Нет, не сработает на вас, если это опасение — повод отказаться. Тепло локализовано в зоне разряда, основная масса детали холодная, термометр на столе показывает рост на 5–10 градусов за цикл. Но если у вас стенка 0,3 мм и кромка на её торце — обязательно программируйте заниженный ток, потому что на тонком сечении разряд «прогрызает» металл глубже.
Почему бы просто не фрезеровать сразу без заусенцев — острая кромка, чистовая фреза, всё дела?
Категорически нет. Кромка после фрезы — это не радиус, а точка. Даже идеальный чистовой проход с Vc = 400 м/мин и подачей на выхаживании оставляет у алюминия выходной заусенец 0,1–0,3 мм, потому что металл при выходе зуба вытягивается, а не срезается. Deburring-переход нужен как отдельная операция, и никакая магия в фрезеровке его не заменит.
Вместо заключения
Заусенец — не мелочь, а последний размер в цепочке допусков. Мы перевели участок с ручной зачистки на плазменную пару лет назад, и количество брака по кромкам упало практически до нуля, а оператор-напильник переквалифицировался в оператора ЧПУ-установки. Технология рабочая, оборудование на рынке есть, порог входа ниже, чем кажется. Начните с одной проблемной детали и измерьте радиус профилометром — цифры убедят скептиков быстрее любых статей.