Отчего у кузова по весне «зацветает», или Разбираемся в катафорезном грунте
Вспомнил недавно историю: привозят нам на garantie кронштейн из сварной рамы прицепа — покрытие вздулось пузырями, под ним ржавая каверна, металл «ел» насквозь. Заказчик орет, что краска плохая. А краска тут ни при чем. Деталь крашеная «порошонкой» по голому металлу, без нормальной подготовки, без фосфатирования — и толку от такой антикоррозийной защиты ноль. Порошок красиво, пока сухо. Первый же скол до металла — и коррозия ползет под слоем, как грибница. Вот об этом и поговорим: что такое катафорезное покрытие, почему оно стало стандартом для автопрома, чем 15–25 мкм такого грунта лучше «горячего» цинка, и где катафорез не спасет. Статья для тех, кто сам стоит у ванны, а не читает пресс-релизы производителей ЛКМ.
Что такое катафорез и почему он работает «наоборот»
Катафорез — это электроосаждение. Классический электрофорез наоборот. Деталь подключается к «плюсу» (анод), ванна — это водорастворимая эпоксидная смола с пигментом, заряженная отрицательно. Включаем выпрямитель, смола мигрирует к детали и осаждается на ней ровным слоем, потому что там, где пленка уже наросла, сопротивление растет и ток туда просто не течет. Отсюда главный козырь технологии: процесс самозатухающий, слой получается равномерный и на плоскости, и в скрытых полостях, и на кромках. Ни один краскопульт в труднодоступные карманы и внутренности короба не залезет — катафорез залезает.
Толщина держится в окне 15–25 мкм. Это не «краска», это грунт — база под финишное покрытие. Режимы тоже вполне конкретные: напряжение на ванне 150–250 В, время выдержки 2–3 минуты, температура состава 25–30 °C. После ванной деталь промывается ультрафильтратом (чтобы не выносить смолу в канализацию), потом ополаскивается деионизованной водой и идет в печь на 160–180 °C минут на 20–30. Сушить меньше — пленка не сшивается, мы потом поим адгезию «поперек надреза» на двойку.
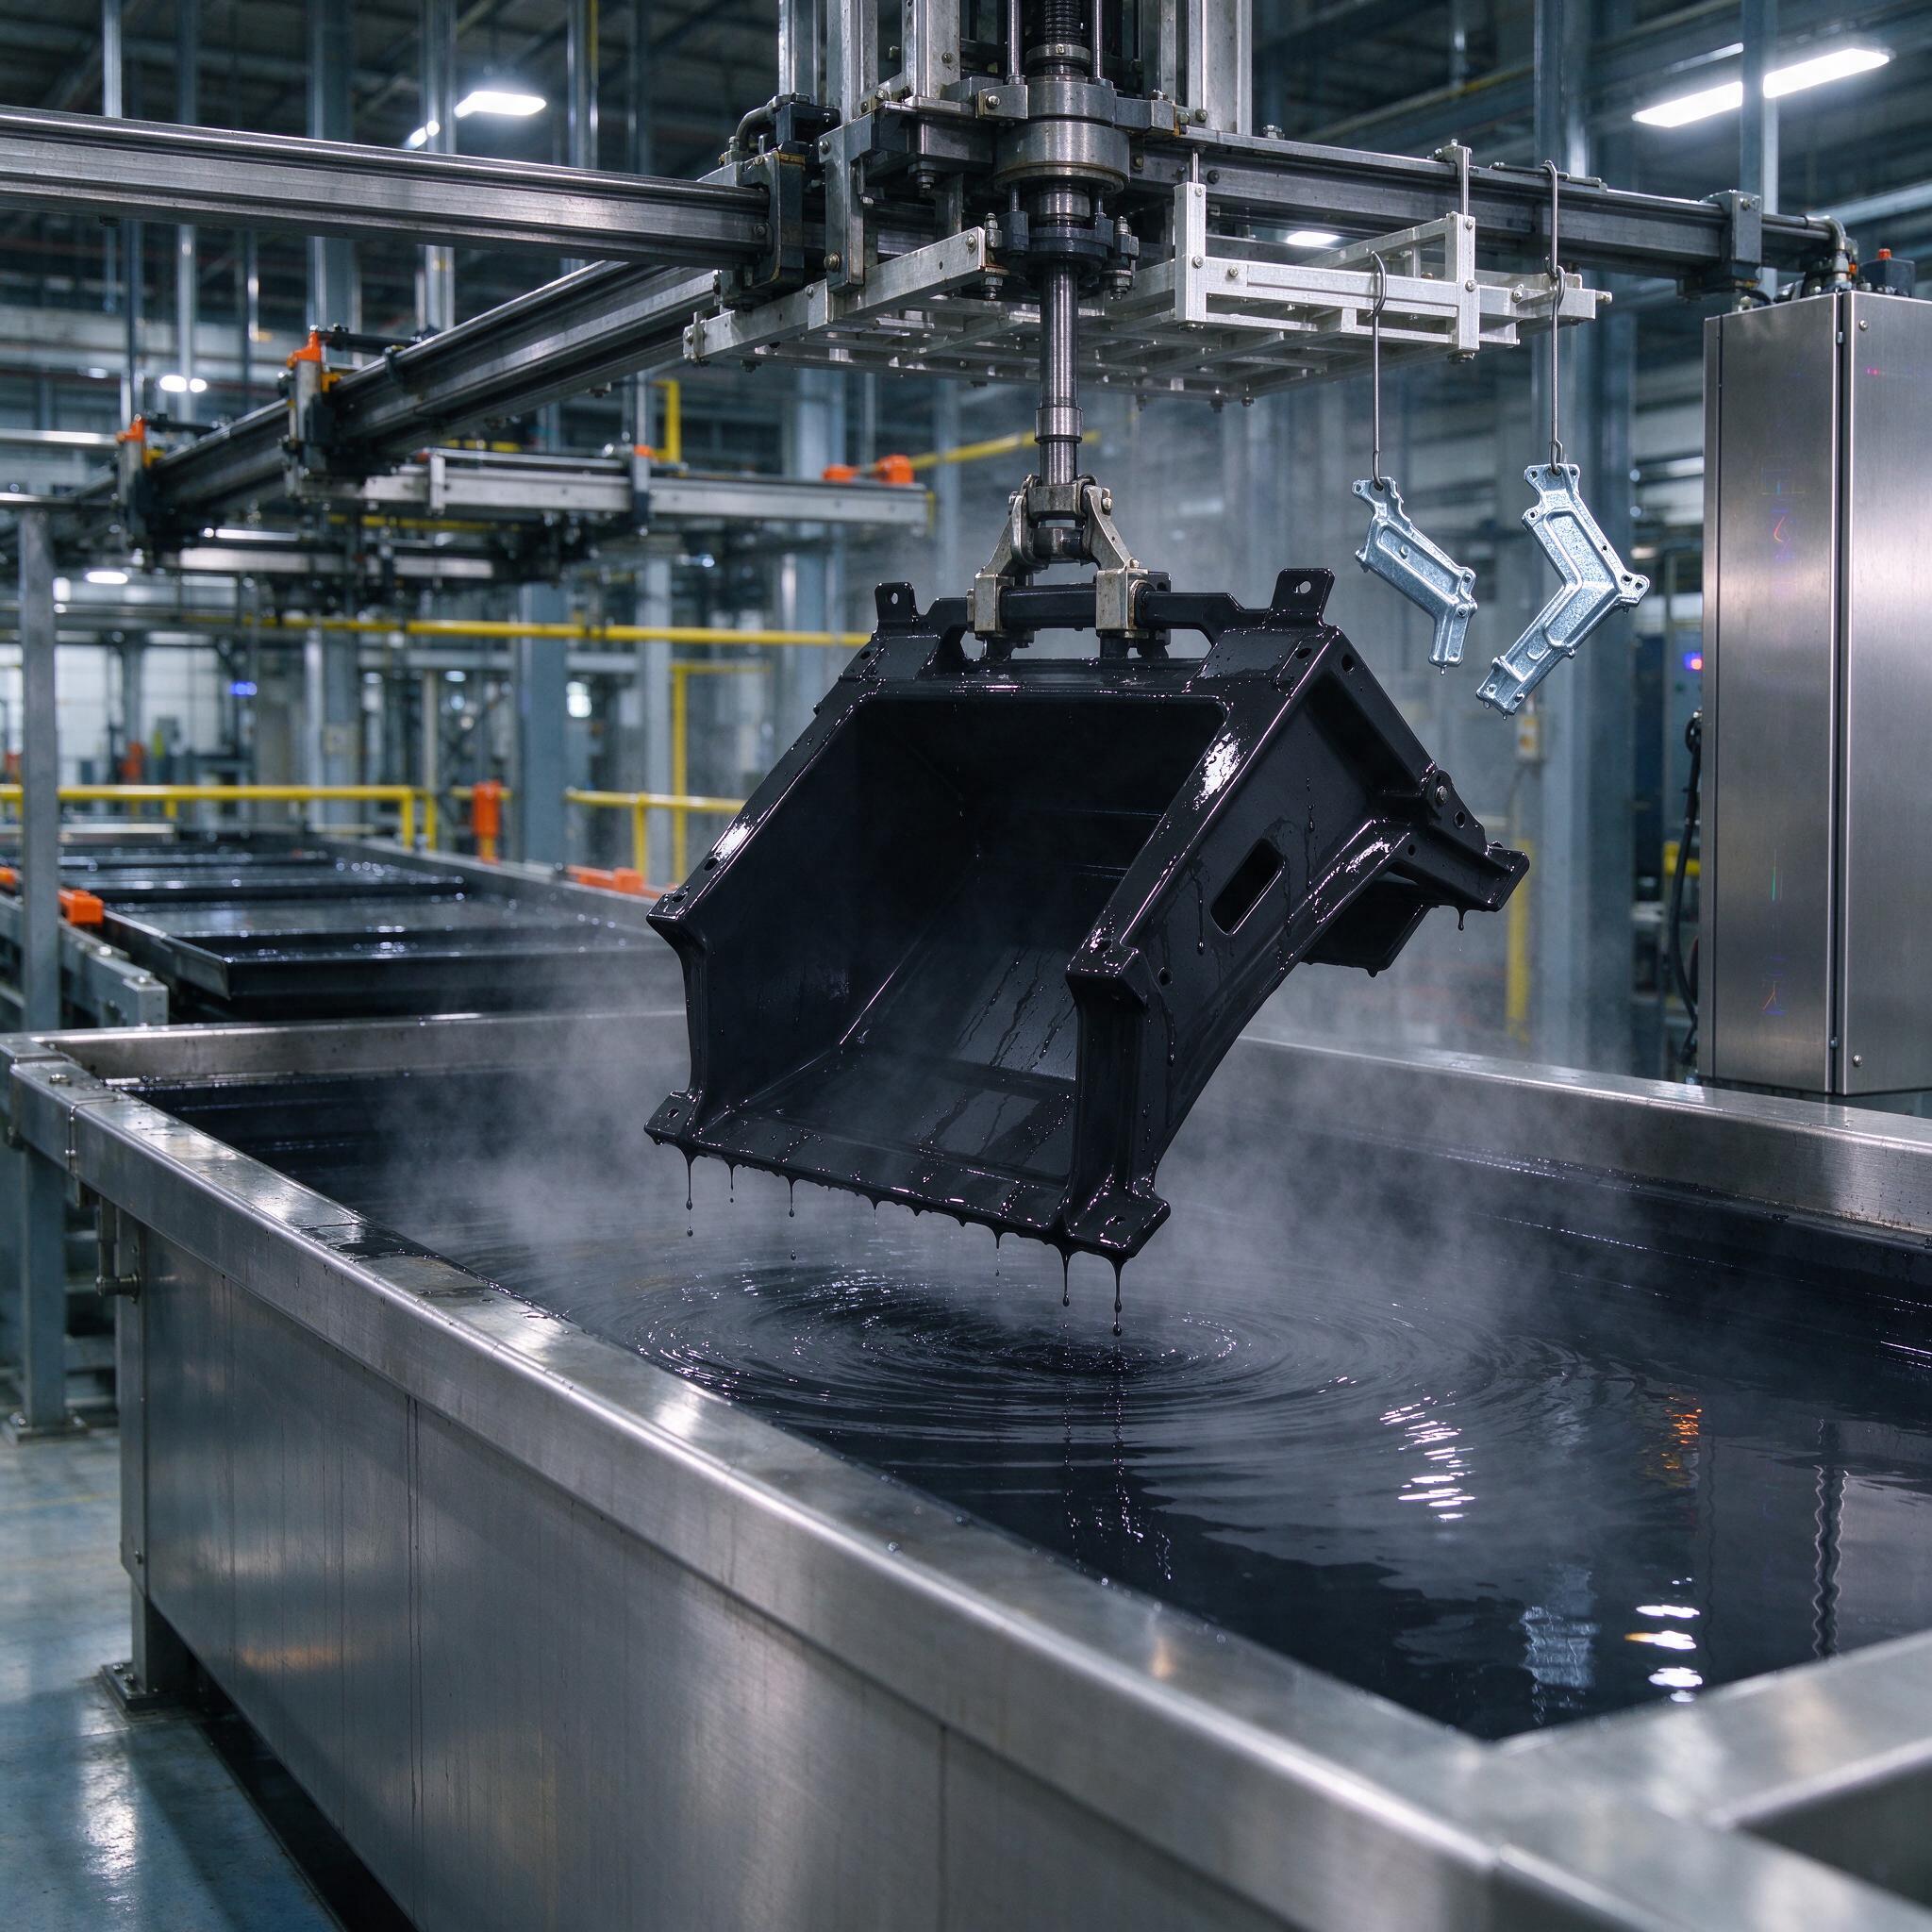
Кто ходил на наши линии, видел картинку: над стальными ваннами в парах висит на подвесе траверсы черная литая деталь — жидкая пленка с нее стекает каплями обратно в зеркало ванны, а рядом на тех же крюках — мелкие кронштейны с сине-белым блеском цинкового покрытия. Удобная иллюстрация двух соседних технологий, которые заказчики почему-то все время ставят друг против друга. Об этом ниже.
Толщина 15–25 мкм: много это или мало?
Смотрим цифры. По saltspray-тесту (камера с 5% NaCl, ISO 9227) качественный катафорезный грунт держит 720–1000 часов без распространения коррозии от риски, а по соляному туману с последующим тестом на деламинацию — и того больше. Для сравнения: слой порошковой окраски той же толщины сдувается в камере за 240–360 часов. Секрет — в химии. Эпоксидная пленка после сшивки — практически диффузионный барьер, плюс она ложится на фосфатный конверсионный слой, и сцепление идет по всему объему, а не только механически.
Важный момент: 15–25 мкм — это не «защита сам по себе». Это грунт-электроизолят под верхний слой. В автопроме поверх катафореза идет база и лак, суммарный пирог 100–120 мкм. Катафорез без финиша — временное покрытие, оно потемнеет под УФ и через пару сезонов начнет мелить. Так что не верьте продавцам «черного покрытия без покраски».
- Тонкий слой = минимальное влияние на допуски и резьбу. Гайки после катафореза не «закисают», резьба М6–М12 остается рабочей.
- Равномерность по профилю — 80–90% средней толщины даже в глухих отверстиях и на внутренних полостях. Порошок в таких местах дает прослойку 3–5 мкм, а то и непокрытие.
- Низкая пористость пленки — электролитический процесс «выталкивает» воздух и не оставляет кратеров, как напылитель.
- Расход материала минимальный — осаждается только то, что досталось током. Потери на туман и стекание почти нулевые, плюс замкнутый цикл ультрафильтрата.
Катафорез против цинкования: где чья территория
Заказчики любят спрашивать: «А почему не горячецинковать?». Отвечаю, как на планерке, цифрами:
| Параметр | Катафорез (эпоксидный грунт) | Горячее цинкование | Гальванический цинк (желтый/белый) |
|---|---|---|---|
| Толщина слоя | 15–25 мкм | 50–150 мкм и выше | 5–15 мкм |
| Равномерность | Очень высокая, самозатухающий процесс | Низкая, натеки, наплывы на кромках | Хорошая, но тонко |
| Скрытые полости | Прокрашивает насквозь | Часто не проливает | Плохо проливает |
| Влияние на геометрию | Нет, тонко и равномерно | Есть: тонкостенные детали «ведет», резьбы требует калибровки | Минимальное |
| Термическое воздействие | Сушка 160–180 °C | Погружение в расплав ~450 °C | Комнатная температура |
| Коррозионная стойкость (чистая, без финиша) | Средняя по железу, отличная как барьер | Очень высокая (жертвенный слой) | Средняя |
| Стоимость партии | Выгодно от средних серий | Дорого в мелких сериях | Дешево |
Грубое правило, которое я говорю заказчикам: если деталь механическая, с допусками, резьбами, поверхностью под Ra 1,6–3,2 — цинкование горячим способом вам не подойдет, ее поведет и зарастет кромка. Если это сварная рама, кронштейн, элемент ограждения, который будет жить под дождем десятилетиями и где допусков нет — ГЦ честно выигрывает. А лучший вариант для автомобиля — вообще бутерброд: гальванический цинк или цинк-никель на крепеж + катафорезный грунт на кузовной панели + верхний слой. Так и делают конвейеры мировых автозаводов.
Технологическая цепочка: где мы чаще всего и ловим брак
Собственно линия выглядит так (плюс-минус, у всех схожее):
- Загрузка и подвеска. Крюки — святое. Плохой контакт крюка с деталью = пропуск осаждения, деталь выйдет «леопардом».
- Обезжиривание, щелочное, 50–70 °C.
- Травление/активация.
- Триплексное или цинк-фосфатное фосфатирование — конверсионный слой, который держит пленку.
- Промывки каскадные, минимум две.
- Ванна катафореза, 2–3 минуты при 180–220 В.
- Ультрафильтрат и DI-вода.
- Печь полимеризации.
Однажды на участке мы поймали брак из-за обезжиривания. Смена удлинилась, ванна обезжиривания отработала на нижней границе концентрации, кто-то не досдал щелочь — и все, партия пошла дальше с остаточной пленкой прокатного масла. Катафорез лег, визуально все красиво, глянец черный, никто не заметил. Через месяц адгезия по крестовому надрезу отвалилась пластами, заказчик вернул машину кузовных деталей. С тех пор у нас жесткое правило: САМКО-контроль контактного угла смачивания после фосфатирования и ежедневный титр ванны — не обсуждается. Дешевле пересдать смену, чем возвращать партию.
По опыту, мастера часто путают анодный (катафорез) и катодный (анофорез) процесс. У нас на производстве до сих пор спорят, но факт такой: массово используется катодный вариант — деталь под «минусом», что снижает наводороживание и растравливание основного металла. Хотя термин «катафорезный грунт» в народе закрепился за обоими. Не путайте в техдокументации — это разные ванны и разные смолы.
Типичные ошибки: один случай из практики
Как-то привезли нам на обработку сварные корпуса редукторов. Деталь — с глубокими глухими карманами, в которые после сверления на станке набились чугунная стружка и остатки СОЖ. Технолог заказчика уверял, что «мы продули, чего вы паритесь». Продули. В карманах осталась пленка эмульсола — та самая, что применяют в токарных и фрезерных операциях на станках с ЧПУ. При погружении в ванну эмульсол вышел пузырями через пленку — в пленке образовались «кратеры» и непрокрасы размером с копейку. Вся партия в брак, перекрасить нельзя, пришлось травить и запускать заново. Мораль простая: между механообработкой и катафорезом должна быть честная моечная операция, а не «продули сжатым воздухом». Если деталь приходит с линии с СОЖ — ее нужно мыть отдельным щелочным циклом, и это стоит копейки по сравнению с повторным циклом.
Вторая боль — подвеска. Если деталь висит «карманом вверх», в глухом объеме запирается воздух, и там непокрытие. Грамотный технолог всегда смотрит на деталь и развешивает ее так, чтобы воздушные карманы выходили, а стекание раствора шло вниз без «мешков». Кто это игнорирует — платит дважды.
Как выбрать участок катафореза: чек-лист
- Анализ ванны. Спросите, как часто контролируется pH, проводимость и содержание растворителя в ванне. Серьезный участок делает титрование минимум раз в смену и держит журнал.
- Подготовка поверхности. Есть ли полноценная линия подготовки (обезжиривание, травление, фосфатирование) или только «протер — окунул»? Второй вариант — фуфло, пленка сойдет.
- Ультрафильтрат и DI-вода. Если промывка идет технической водой — на пленке будут солевые пятна и точечная коррозия.
- Контроль толщины. Толщиномер на каждой детали или выборочно на партии — должно быть в операционном контроле. 15–25 мкм — окно, за пределами которого либо перерасход, либо недокрытие на кромках.
- Сертификация. Автопром требует соответствия по стандартам заказчика (например, спецификации автоконцернов на солевой туман и адгезию). Если подрядчик не может предъявить протоколы камерных испытаний — бегите.
FAQ
Можно ли наносить катафорез на алюминий?
Нет, классический эпоксидный катафорез на алюминий без специальной конверсионной подготовки не ложится нормально — адгезия низкая, пленка сходит пластами. На алюминии сначала идет хроматное или хром-фосфатное конверсионное покрытие, и только потом электроосаждение по специальным составам. Прямое окунание — деньги на ветер.
Катафорез заменяет покраску?
Нет. Это грунт. Без финишного слоя он темнеет на солнце, мелится и через 1–2 года выглядит плачевно, хотя коррозионную функцию частично сохранит. Для автомобилей и техники, работающей на улице, катафорез — первый слой пирога, а не последний.
Что выгоднее для мелкой партии деталей — катафорез или цинк?
Гальванический цинк. Катафорезные линии окупаются на серийности, потому что подвески, трафареты и настройка ванны съедают экономию. Мелкая партия в 50–100 деталей ляжет на цинк с барабана дешевле и быстрее, чем поедет по цепному конвейеру катафореза с часовым тактом.
Заключение
Катафорезное покрытие — не панацея, но на сегодня лучший грунт для сварных и штампованных кузовных деталей, где важна равномерная антикоррозийная защита в скрытых полостях при малой толщине. Цинкование берет там, где нужны допуски и резьбы, или наоборот — где нужна толстая жертвенная защита на сварной раме. Выбирайте по геометрии, серийности и условиям эксплуатации, а не по прайсу за квадратный метр. И мойте детали перед ванной. Серьезно. Мы на этом уже обожглись, не повторяйте.