Почему фланец «потеет» и что с этим делать
Ситуация знакомая, наверное, каждому, кто хоть раз сдавал узел трубопровода гидроиспытанию: опрессовка на 40 бар, и через час на нижней кромке фланца — слезка. Не течь, не свищ, просто влага проступает по кругу в зоне уплотнительной проточки. Разбираем узел, смотрим — а валик, которым заваривали микротрещину или компенсировали усадку после механической обработки, сделан «на глазок», вручную, ММА-электродом диаметром три двойки. Под валиком — шлаковые включения, по краям — подрез. Вот вам и герметизация. На нашем участке мы давно ушли от такой «лечилки» и перевели наплавку герметизирующих валиков на фланцы из 09Г2С на импульсную аргонодуговую наплавку — TIG с импульсным током 2–5 Гц и проволокой Св-08ХГ2СМФТ. О том, как это устроено, какие режимы держим и почему контроль разбрызгивания оказался не менее важен, чем сам ток — рассказываю как есть, без глянца.
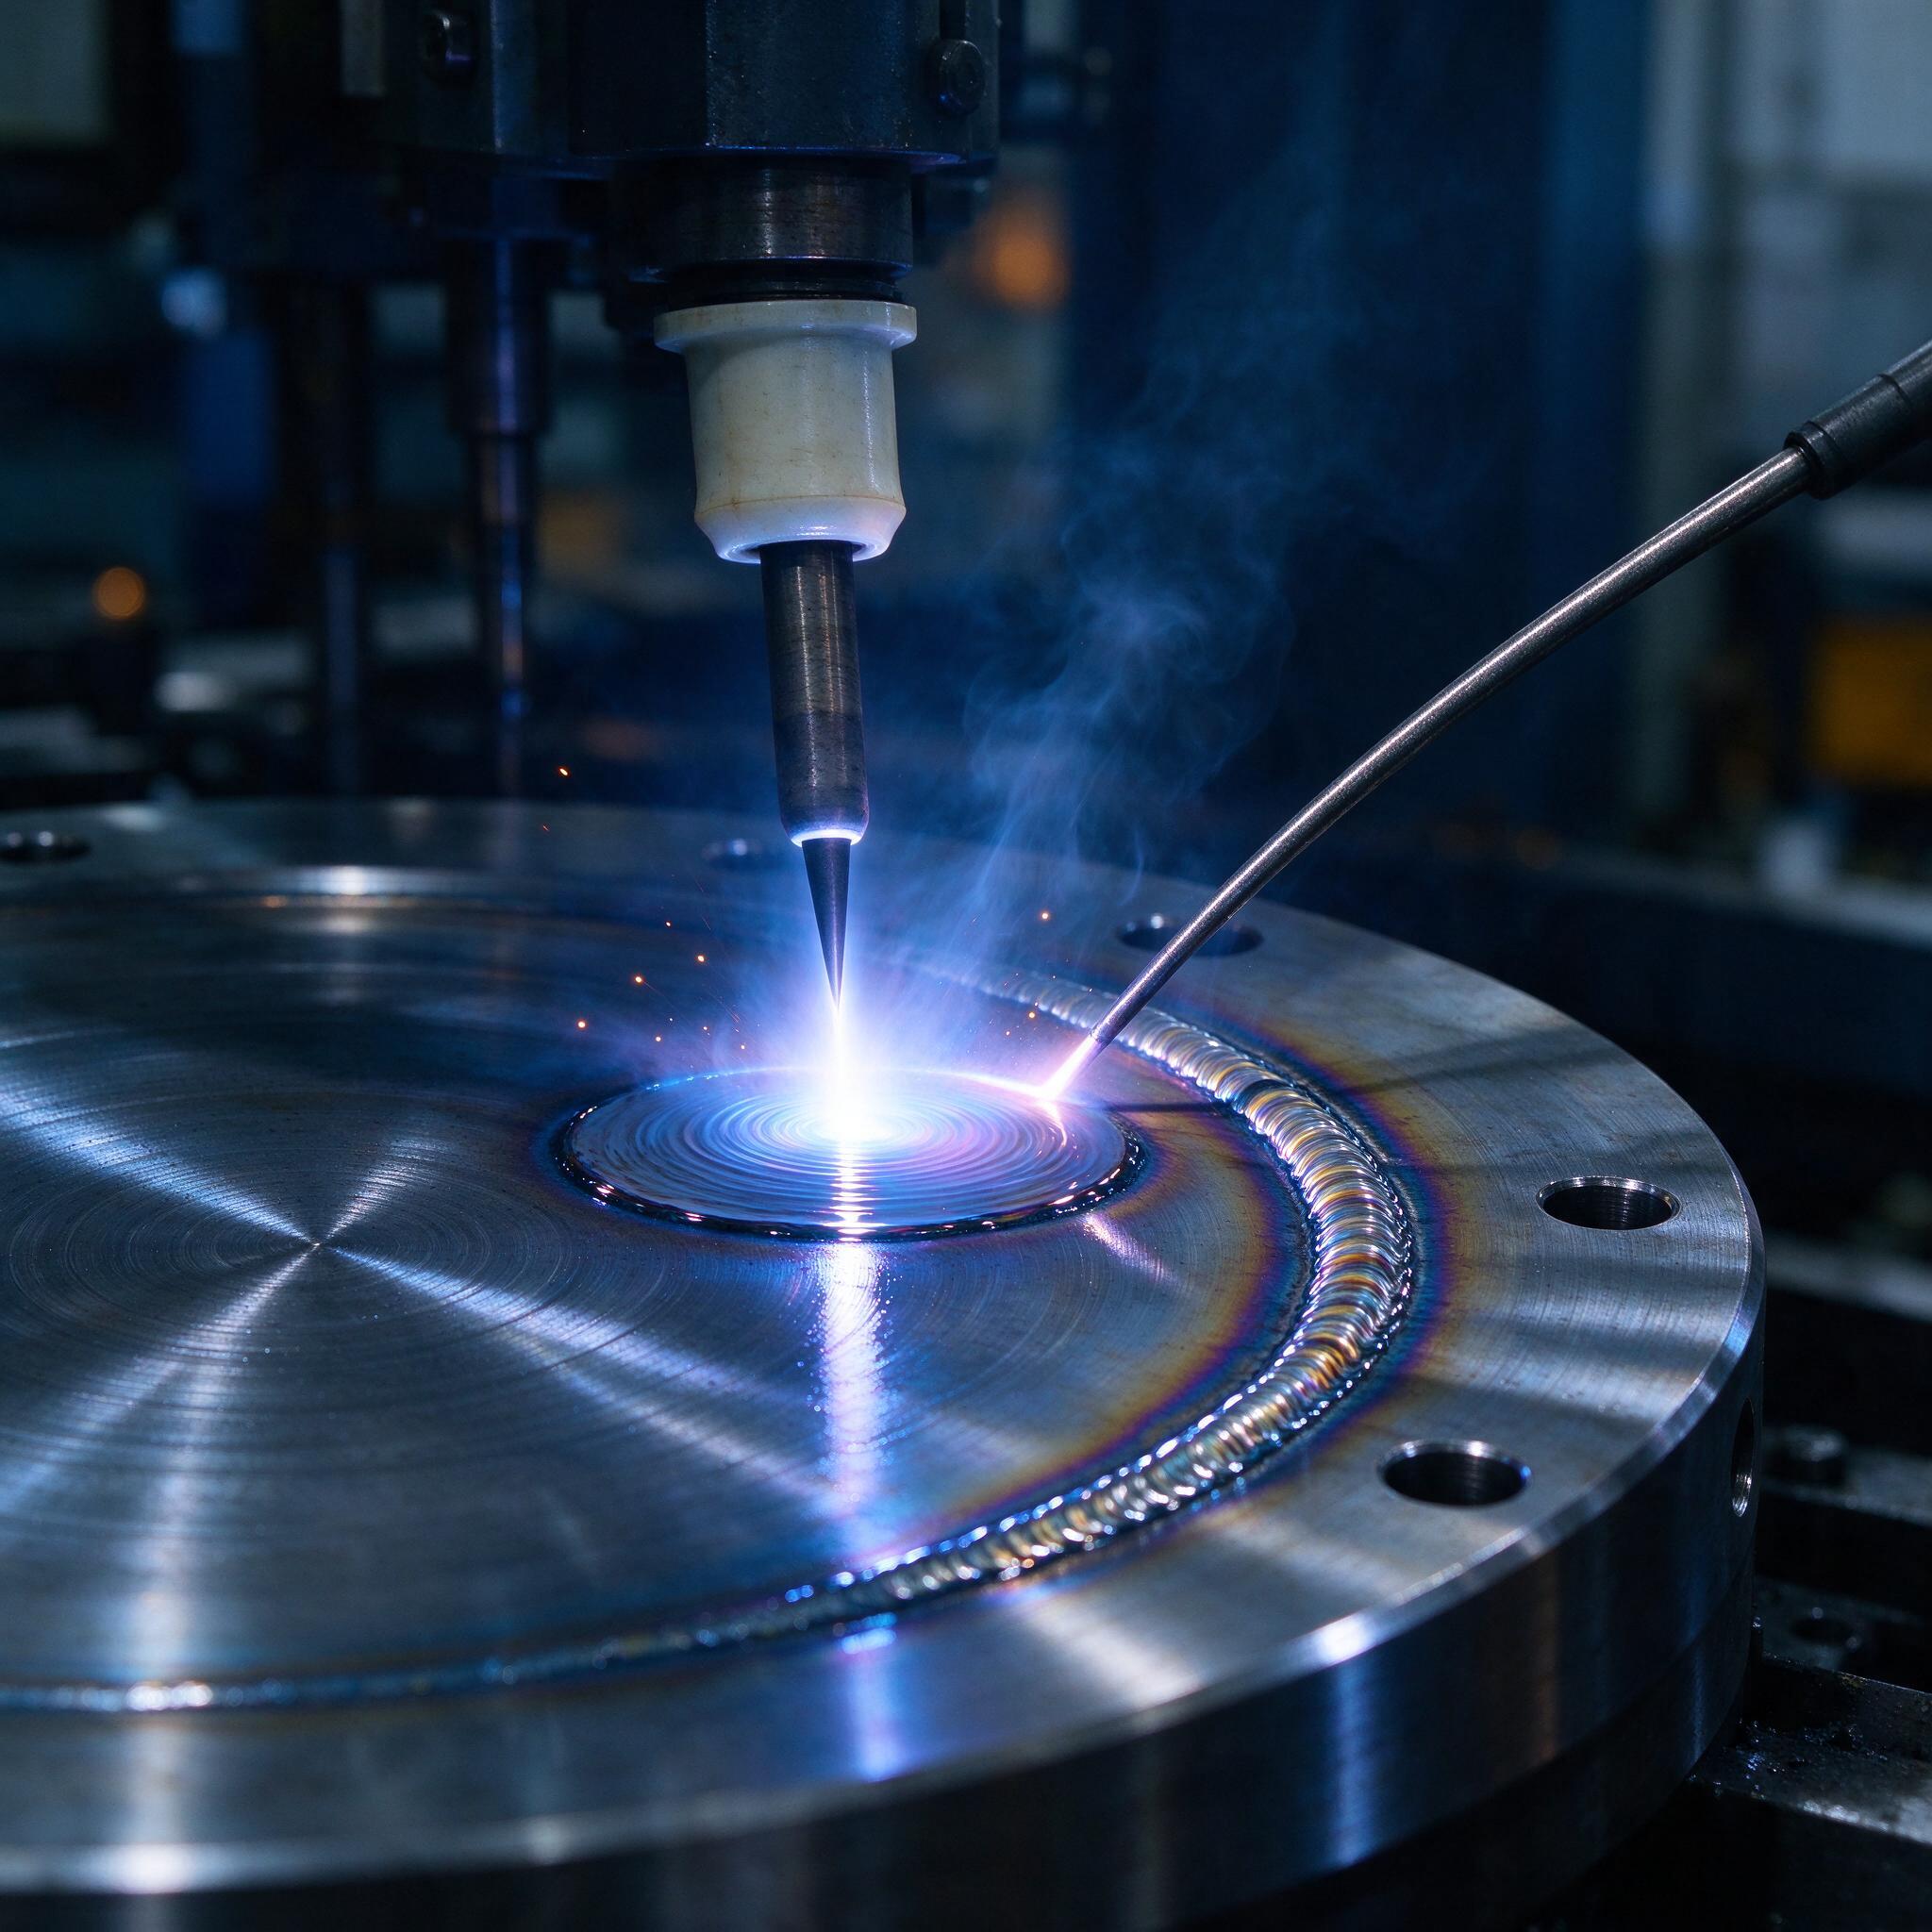
На иллюстрации к статье — ровно наш процесс, только «нарядный» кадр: горелка TIG с керамическим соплом и заточенным вольфрамовым электродом висит над торцом фланца, закрепленного на поворотном столе. Присадочная проволока подается сбоку, под углом градусов 30–40 к оси ванны, и видно, как дуга в импульсе прожигает лужицу расплава. Справа — уже остывший участок валика с характерной «чешуйкой» и цветами побежалости от соломенного до сине-фиолетового. Обратите внимание: ни капли СОЖ рядом, это не механообработка, зону дуги защищает только аргон. И валик идет по окружности, где потом ляжет прокладка — ровно, без «плюсы» и «минусы» по высоте.
Импульс — это не понты, а геометрия ванны
Сначала про физику. Сталь 09Г2С — низколегированная конструкционная, с хорошей свариваемостью, но и с привычкой к росту зерна в зоне термического влияния, если ее долго греть. Сплошная дуга на токе 150–180 А на фланце толщиной 40–50 мм разогревает пятно до состояния, когда ванна начинает течь в стороны — получаем наплыв с одной стороны, несплавление с другой, особенно на вертикальных и наклонных участках окружности. Импульсный режим решает это элегантно: на импульсе (пиковый ток) ванна прожигается и перемешивается, на паузе (базовый ток 30–50% от пика) она кристаллизуется и не растекается. Ванна дышит с частотой импульсов — и мы эту частоту и выставляем.
Наши рабочие режимы для валика высотой 2–3 мм на проточке фланца:
- частота импульсов F: 2–3 Гц на подложке толстого сечения (медленный «прожиг», глубокое сплавление), 4–5 Гц на финишном слое и на кромке, где нужен узкий валик;
- пиковый ток Ip: 130–160 А, базовый Ib: 60–80 А, соотношение держим примерно 40–50%;
- вольфрам — WT20, диаметр 2,4 мм, заточка на конус ~30°, вылет из сопла 4–5 мм;
- аргон чистый, расход 10–12 л/мин, сопло №7–8;
- проволока Св-08ХГ2СМФТ диаметром 1,2 мм, подача синхронно с импульсом — кусочек на каждый пульс.
Про проволоку отдельно. Св-08ХГ2СМФТ — это наша легированная палочка-выручалочка: хром и молибден дают прочность и стойкость к отпуску, титан из группы «ФТ» раскисляет металл ванны и, что важно, связывает азот — шов получается плотный, без пор, даже когда в цеху сквозняк от ворот. По механике наплавленный металл спокойно держит то, что требует ГОСТ 33259 для фланцев на PN40 и выше. Мастера часто путают ее с обычной Св-08Г2С — «да та же проволока, только дороже». Не та же. Св-08Г2С без молибдена и титана на 09Г2С при циклических температурах поддает: твердость валика ниже, износ уплотнительной кромки быстрее, и после пары температурных прогонов фланец опять «потеет».
Почему 2–5 Гц, а не 20 и не 0,5
Вопрос, который нам задают молодые сварщики постоянно. Логика простая. Ниже 1–1,5 Гц ванна успевает не только кристаллизоваться, но и остыть настолько, что следующий импульс бьет по частично застывшему металлу — получаем чешуйку с плохим сплавлением между «островками», на микрошлифе видны оксидные пленки между слоями. Выше 5–6 Гц на наших токах ванна уже не успевает сформироваться в диск — импульсы сливаются, режим фактически превращается в сплошную дугу, и весь смысл пропадает. А смысл — в управляемой кристаллизации: за одну паузу ванна застывает ровно настолько, чтобы следующий импульс дал чистую «каплю» с чешуйкой 2–2,5 мм. Шаг чешуйки на фото как раз такой — если присмотритесь к валику справа.
Есть и второй эффект, о котором редко пишут: импульс снижает общее тепловложение процентов на 25–30 при той же площади наплавки. Для 09Г2С это значит меньше подкалка в ЗТВ, меньше поводка фланца после наплавки. А поводка на уплотнительной поверхности — это смерть: торцевое биение более 0,1 мм — и прокладка никогда не сядет равномерно. Мы после наплавки всегда прогоняем фланец на планшайбе с индикатором, и на импульсном режиме биение стабильно в пределах 0,03–0,05 мм. На сплошной дуге ловили до 0,12 — фланец на перешлифовку.
Контроль разбрызгивания: где рождается брак
Теперь про то, что в заголовке звучит скромно, а на практике — половина качества. Разбрызгивание в TIG-наплавке — это когда из ванны при импульсе вылетают микрокапли металла и застывают либо в самом валике (шарик под чешуйкой — будущая несплошность), либо рядом на детали, либо — хуже всего — на вольфраме. Электрод «схватил» каплю — и все: дуга гуляет, пятно плавится криво, валик идет горбами. Нагар и брызги на электроде мы видим сразу по характеру дуги: она начинает звенеть и блуждать, синяя струя рассыпается.
Откуда брызги берутся, если аргонодугу классически считают «чистым» процессом? По нашему опыту, три причины в 90% случаев:
- Перекачанный пиковый ток. Настроил 190 А «чтобы жгло» — ванна закипает, марганец и углерод выгорают с выбросом капель. Держите 130–160, а если не проплавляет — увеличивайте время импульса, а не ток.
- Короткая дуга и мокрая проволока. Электрод до ванны меньше 3 мм — капли летят на вольфрам. А проволока, которая лежала в сыром складе без упаковки, дает всплеск за счет влаги на поверхности — титановые раскислители это частично гасят, но не до нуля.
- Загрязненная кромка. Масло с механообработки, антикоррозийка, следы СОЖ после предыдущей операции. Не протер — поймал каверну и нагар. Мы протираем торец ацетоном и проходятся щеткой из нержавейки, без вариантов.
Контроль у нас двухступенчатый. Первое — визуал в процессе: если на импульсе ванна поднимается «грибом» и вокруг летят искры (на фото они, кстати, видны — мелкие оранжевые точки вокруг дуги), режем ток на 10–15 А. Несколько искр при входе импульса — норма, «салют» на каждом пульсе — перебор. Второе — после прохода: валик должен иметь ровную чешуйку без приварившихся шариков. Любой шарик диаметром больше 0,5 мм на уплотнительной дорожке — точка зачистки и повторный контроль ВИК. Это муторно, но дешевле, чем вернуть узел с объекта.
Однажды на участке мы поймали брак из-за…
…партии проволоки. Классика, но со специфическим поворотом. Пришел новый мотив Св-08ХГ2СМФТ без сопроводительного сертификата, «с посредников, дешевле на четверть». Первые два фланца сварили — валик красивый, чешуйка как с обложки. На капиллярном контроле — россыпь пор по телу валика. Стали разбираться: повышенный азот и следы влаги, металл при плавке был раскислен не полностью, титана в реале — вполовину от марки. Проволоку выкинули (точнее, вернули), а в технологическую карту вписали пункт, который теперь нерушим: входной контроль каждой партии — пробная наплавка на пластину 09Г2С 20 мм, контроль ВИК и капиллярка, и только потом — в производство. По опыту, экономия на проверке мотива оборачивается дороже всего остального в техпроцессе.
Таблица: что чем наплавлять на 09Г2С
| Материал | Твердость наплавки (HV) | Поры/нагар | Когда берем |
|---|---|---|---|
| Св-08Г2С | ~180–220 | Средне, без раскислителя-связывателя азота | Технологические валики, не уплотнение |
| Св-08ХГ2СМФТ | ~260–300 | Мало, плотный шов | Герметизирующие валики, рабочие проточки |
| Порошковая ПП-Нп-25Х5ГМ | ~450+ | Шлаковый слой, нужна зачистка | Износостойкие поверхности, не герметизация |
Поясню, зачем порошковая в таблице: ее нам периодически предлагают «раз уж все равно заказывать наплавку — сделайте и твердым». Не надо. Для герметизирующего валика твердость выше 300 HV — вред: кромка становится хрупкой, при затяжке и температурных циклах на ней появляются микротрещины. Герметизация — это пластичный, плотный металл, а не износостойкий.
Как выбрать оборудование и исполнителя: чек-лист
Если решаете ставить импульсную TIG-наплавку валиков на фланцы у себя или искать подрядчика, вот пять пунктов, по которым сразу видно, знают ли люди, что делают:
- Источник с честными регулировками Ip/Ib и F отдельно. Аппараты уровня Fronius MagicWave или EWM Tetrix с импульсным модулем, где частота задается в герцах, а не «тумблер импульс/нет». Дешевые инверторы с «имитацией» импульса — мимо.
- Поворотное приспособление с плавным приводом. Наплавка по окружности вручную — это лотерея. Нужен позиционер или стол с регулировкой скорости об/мин, синхронизированной с подачей проволоки.
- Сертификаты на проволоку и входной контроль. Спросите, как проверяют мотив. Если ответ «да он весь одинаковый» — уходите.
- Аттестация по НАКС (СКО, ВО) на сварщиков и техпроцесс. Фланец трубопровода — это ответственный узел, без аттестованной технологии (РД, КТС) заказчик вправе завернуть работу.
- Контроль готового валика. ВИК — минимум, капиллярка на уплотнительной дорожке — правильный ответ. Если подрядчик предлагает «на глаз и стукнуть молотком» — вы знаете, что делать.
FAQ
Можно ли заменить Св-08ХГ2СМФТ на нержавейку Св-06Х19Н9Т, чтобы не было ржавчины на валике?
Нет, не сработает. Аустенитная наплавка на 09Г2С — это разнородное соединение с риском образования закалочных структур в переходной зоне и различным коэффициентом теплового расширения: при температурных циклах валик «воюет», и герметичность как раз теряется. Ржавчина на легированном валике — поверхностная, она герметичности не мешает.
Не проще ли фрезеровать проточку заново, чем наплавлять валик?
Если усадка или дефект съели меньше 2–3 мм на сторону — наплавка выгоднее в разы: фланецDN150 весом под два десятка килограммов не надо менять, ремонт занимает пару часов вместе с контролем. Но при глубоком дефекте, трещине через тело или биении больше допуска — только замена, наплавка трещины через сечение — это не ремонт, а отложенная авария.
Почему нельзя просто увеличить расход аргона до 20 л/мин и забыть про сквозняки?
Перебор газа на сопле №8 начинает турбулизировать струю — воздух подсасывается в зону дуги уже от самого потока, плюс это выдувание ванны и рост разбрызгивания. Держите 10–12 л/мин, а от сквозняков закрывайтесь щитами — дешево и работает.
Вместо вывода
Импульсная TIG-наплавка на 2–5 Гц с Св-08ХГ2СМФТ — не самая дешевая и не самая быстрая технология, но это единственный способ из тех, что мы пробовали, который дает на фланцах из 09Г2С стабильную герметичность и торцевое биение в пределах сотки без перешлифовки. Режимы выше — наша рабочая практика, а не перепечатка из справочника: начинайте с 3 Гц и 140/70 А, смотрите на чешуйку и на ванну, режьте ток при «салюте». И проверяйте проволоку на входе. Остальное — техника.