Дефект по гильзам, который стоит дороже ремонтов
Позвонили нам в понедельник с соседнего мотороремонтного: «Расточили, отхонинговали, а мотор через 40 моточасов взял масло». Разбирают — на стенках цилиндров не сетка, а намыто-заглаженное зеркало, масло на удержании не держится, кольца работают по сухому. Классика. Хонингование сделали как «до блеска», а надо было как до чертежа. Вот про это и поговорим: что такое правильная сетка хона, зачем нужны Ra 0,1 и суперфиниш, и как мы это всё контролируем у себя на участке.
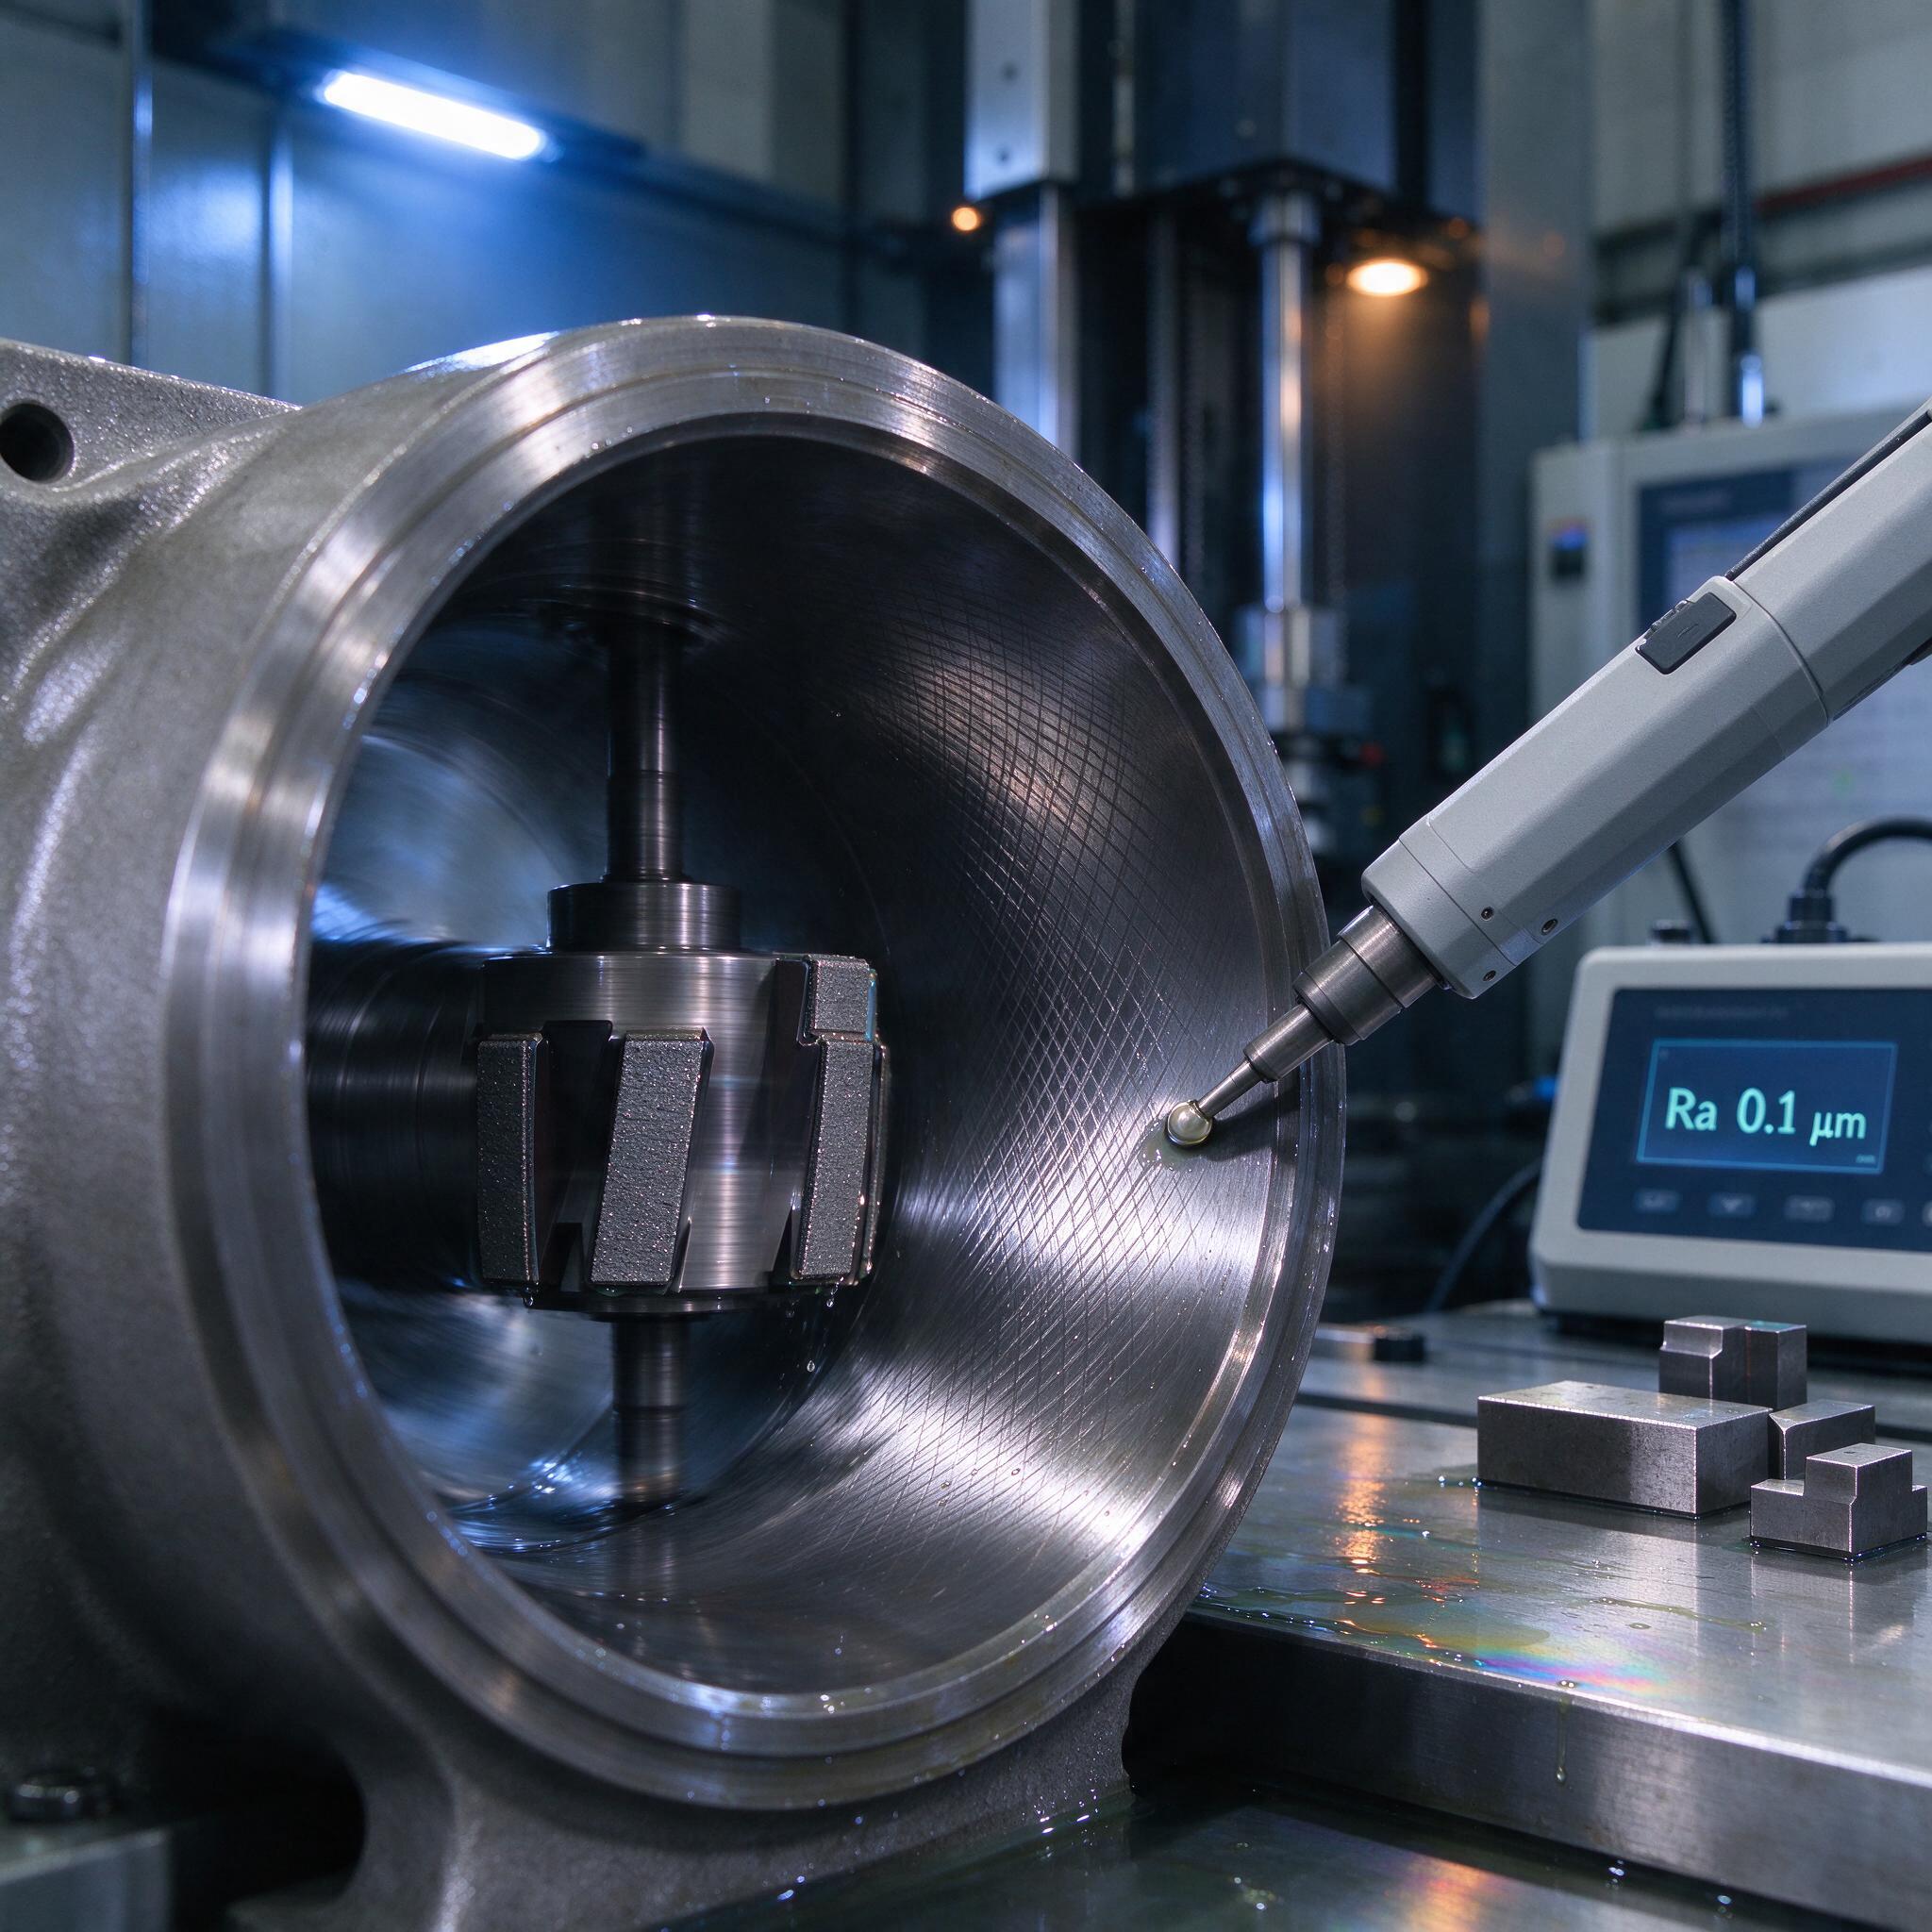
На фото у нас, кстати, типичная картина с участка: хонинговальная головка с брусками стоит в гильзе крупного дизеля, на стенке видна та самая перекрёстная сетка, а щуп профилометра с шариковым наконечником скользит по поверхности, на дисплее — Ra 0,1 мкм. Стол мокрый от СОЖ, на заднем плане колонна станка. Рабочий день, ничего постановочного.
Сетка Хона: почему «до зеркала» — это брак
Сетка хона — это не украшение. Это система масляных канавок под углом (обычно 120° ± разнесение), которая удерживает масло на зеркале цилиндра. Угол пересечения рисок регулируется соотношением частоты вращения шпинделя и числа двойных ходов. Формула простая, её должен знать каждый оператор: угол зависит от V вращения и скорости возвратно-поступательного движения. На практике для дизельных гильз держим угол пересечения 120–140°, для форсированных моторов — ближе к 120°, чтобы масло лучше «запиралось».
По опыту, мастера часто путают две вещи: чистовую расточку и хонингование. Хон — не размерная операция «добираем 20 микрон», хон — это формирование геометрии и микрорельефа. При этом допуск на диаметр у нас жёсткий: после хонингования гильза садится в поле допуска 0,015–0,02 мм, овальность и конусность — не более 0,008 мм на длине зеркала. Станок, который «не тянет» по жёсткости, эту геометрию не выдаст — уйдёт конусом, и никакая таблица режимов не спасёт.
- Черновое хонингование: бруски 100/120, съём 0,03–0,05 мм, задача — исправить бочкообразность и конус после расточки.
- Получистовое: 220/240, съём 0,01–0,015 мм, формируем базовую сетку.
- Чистовое: 400–500, съём 3–5 мкм на сторону, выходим на Ra 0,32–0,63.
- Суперфиниш (если требует ТУ): бруски 800–1200, почти без съёма, доводим до Ra 0,1–0,16, «сглаживаем» пики профиля, не заваливая канавки.
Суперфиниш и Ra 0,1: что реально даёт выглаженный профиль
Тут важно понимать физику. Износостойкость определяется не средним арифметическим отклонением профиля само по себе, а отношением опорной длины профиля. Правильно сделанный суперфиниш даёт плато — гладкие площадки между глубокими канавками. Опорная способность на уровне 50–70% (кривая Аббота–Файрстоун) — вот это и есть цель. Двигатель прирабатывается за считанные часы, а не «обкатывается» 50 часов за счёт ресурса колец.
Мы на участке суперфиниш гоним при низком давлении брусков (0,1–0,3 МПа), обильной подаче маловязкой СОЖ — чистое масло с противозадиркой, никакой эмульсии: эмульсия на суперфинише мыляет, брусок «засаливается», и вместо выглаживания получаем натир. Vc на чистовых переходах порядка 40–60 м/мин, осевая скорость снижена, чтобы риски не тянулись длинными нитями. Шпиндель звенит на высоких оборотах — это нормально для чистового хона, звук должен быть ровным, без «провалов».
Типичные ошибки: реальный случай, а не теория
Однажды на участке мы поймали брак из-за того, что новый оператор после чистового перехода не сменил СОЖ на маловязкое масло и погнал суперфиниш на той же эмульсии, да ещё с брусками 600 вместо 1000. Внешне гильзы — зеркало, блестят. А профилометр показал Rpk зашкаливающее: пики не сглажены, канавки завалены. Моторы тогда сдали заказчику, и через два месяца came обратно три из шести — задиры в верхней зоне. С тех пор у нас железное правило: переход — своя жидкость, свой брусок, свой протокол измерений. И замер Ra делаем минимум в трёх поясах — верх, середина, низ зеркала, потому что конус после хона «любит» прятаться у торцов.
Ещё одна засада — нагар и шлам в канавках. После хона гильзы надо мыть, причём не ветошью с керосином, а в моечной машине с фильтрацией до 5 мкм. Каверны и поры чугуна забиты абразивом, и этот абразив первые часы работы мотора работает как притирочная паста. Убили мотор такой «экономией» — попотели.
Оборудование и режимы: что стоит на участке
Работаем на хонинговальных станках с вертикальным шпинделем (типа Sunnen SV-1015 и аналоги для крупногабарита), для длинных гильз — станки с нижним приводом раскатки. Бруски — алмаз и эльбор: алмаз для чугуна с перлитной структурой, эльбор держит стабильнее на легированных гильзах с азотированием. Таблицу по зернистости держим прямо на стене у станка:
| Переход | Зернистость | Съём на диаметр | Ra на выходе |
|---|---|---|---|
| Черновое | 100/120 | 0,03–0,05 мм | 1,6–3,2 |
| Получистовое | 220/240 | 0,01–0,015 мм | 0,63–1,0 |
| Чистовое | 400–500 | 3–5 мкм | 0,32–0,63 |
| Суперфиниш | 800–1200 | 0–2 мкм | 0,10–0,16 |
Контроль — профилометр с шариковым щупом (как на фото), плюс пневматический нутромер по трём поясам и двум взаимно перпендикулярным направлениям. Сетку проверяем визуально по эталонам под лампой и, на спорных гильзах, профилограммой с расчётом Rpk/Rvk — эти параметры куда информативнее голого Ra.
Как выбрать станок или подрядчика: чек-лист
- Спрашивают ли про угол сетки хона и умеют ли его измерять? Если «сделаем красиво» — мимо.
- Есть ли профилометр с расчётом Rpk/Rvk, а не только Ra? Замер «на глаз по блеску» — признак кустарщины.
- Разделены ли черновые и чистовые переходы по СОЖ и брускам?
- Жёсткость станка: добиваются ли они допуска 0,015 мм на длинномерной гильзе, есть ли протоколы овальности/конусности?
- Мойка после хона с фильтрацией — входит ли в процесс или «заказчик сам промоет»?
FAQ
Можно ли одним бруском 400 сразу выйти на Ra 0,4 и нормальную сетку?
Нет, не сработает. Крупный абразив, который снимает 10–20 мкм, оставляет глубокие риски, брусок 400 их физически не «вычистит» за один проход — получите заваленные канавки и вонючий профиль по Rvk. Только последовательность переходов.
Чем суперфиниш отличается от полировки войлоком с пастой?
Всем. Полировка пастой глушит канавки, затирает масляную систему сетки, оставляет натертый металл с остаточными напряжениями. Суперфиниш бруском снимает пики и сохраняет структуру профиля. Полировка на зеркало цилиндра — прямой путь к «жору» масла.
Обязательно ли Ra 0,1 для всех гильз?
Нет. Для большинства серийных дизелей достаточно Ra 0,16–0,32 с хорошим Rpk. Ra 0,1 — требование либо форсированных моторов, либо ТУ заказчика. Гоняться за цифрой на дисплее без понимания кривой опорной способности — трата времени и брусков.
Вместо заключения
Хонингование и суперфиниш — это не «последний шкурочный переход», а отдельная технология со своей логикой, своими жидкостями и своим контролем. Сетка хона, правильный Rpk, чистая мойка — вот три вещи, которые отделяют гильзу, отходящую 10 000 часов, от гильзы, которая встанет на ремонт через сезон. Считайте сами, что дешевле.