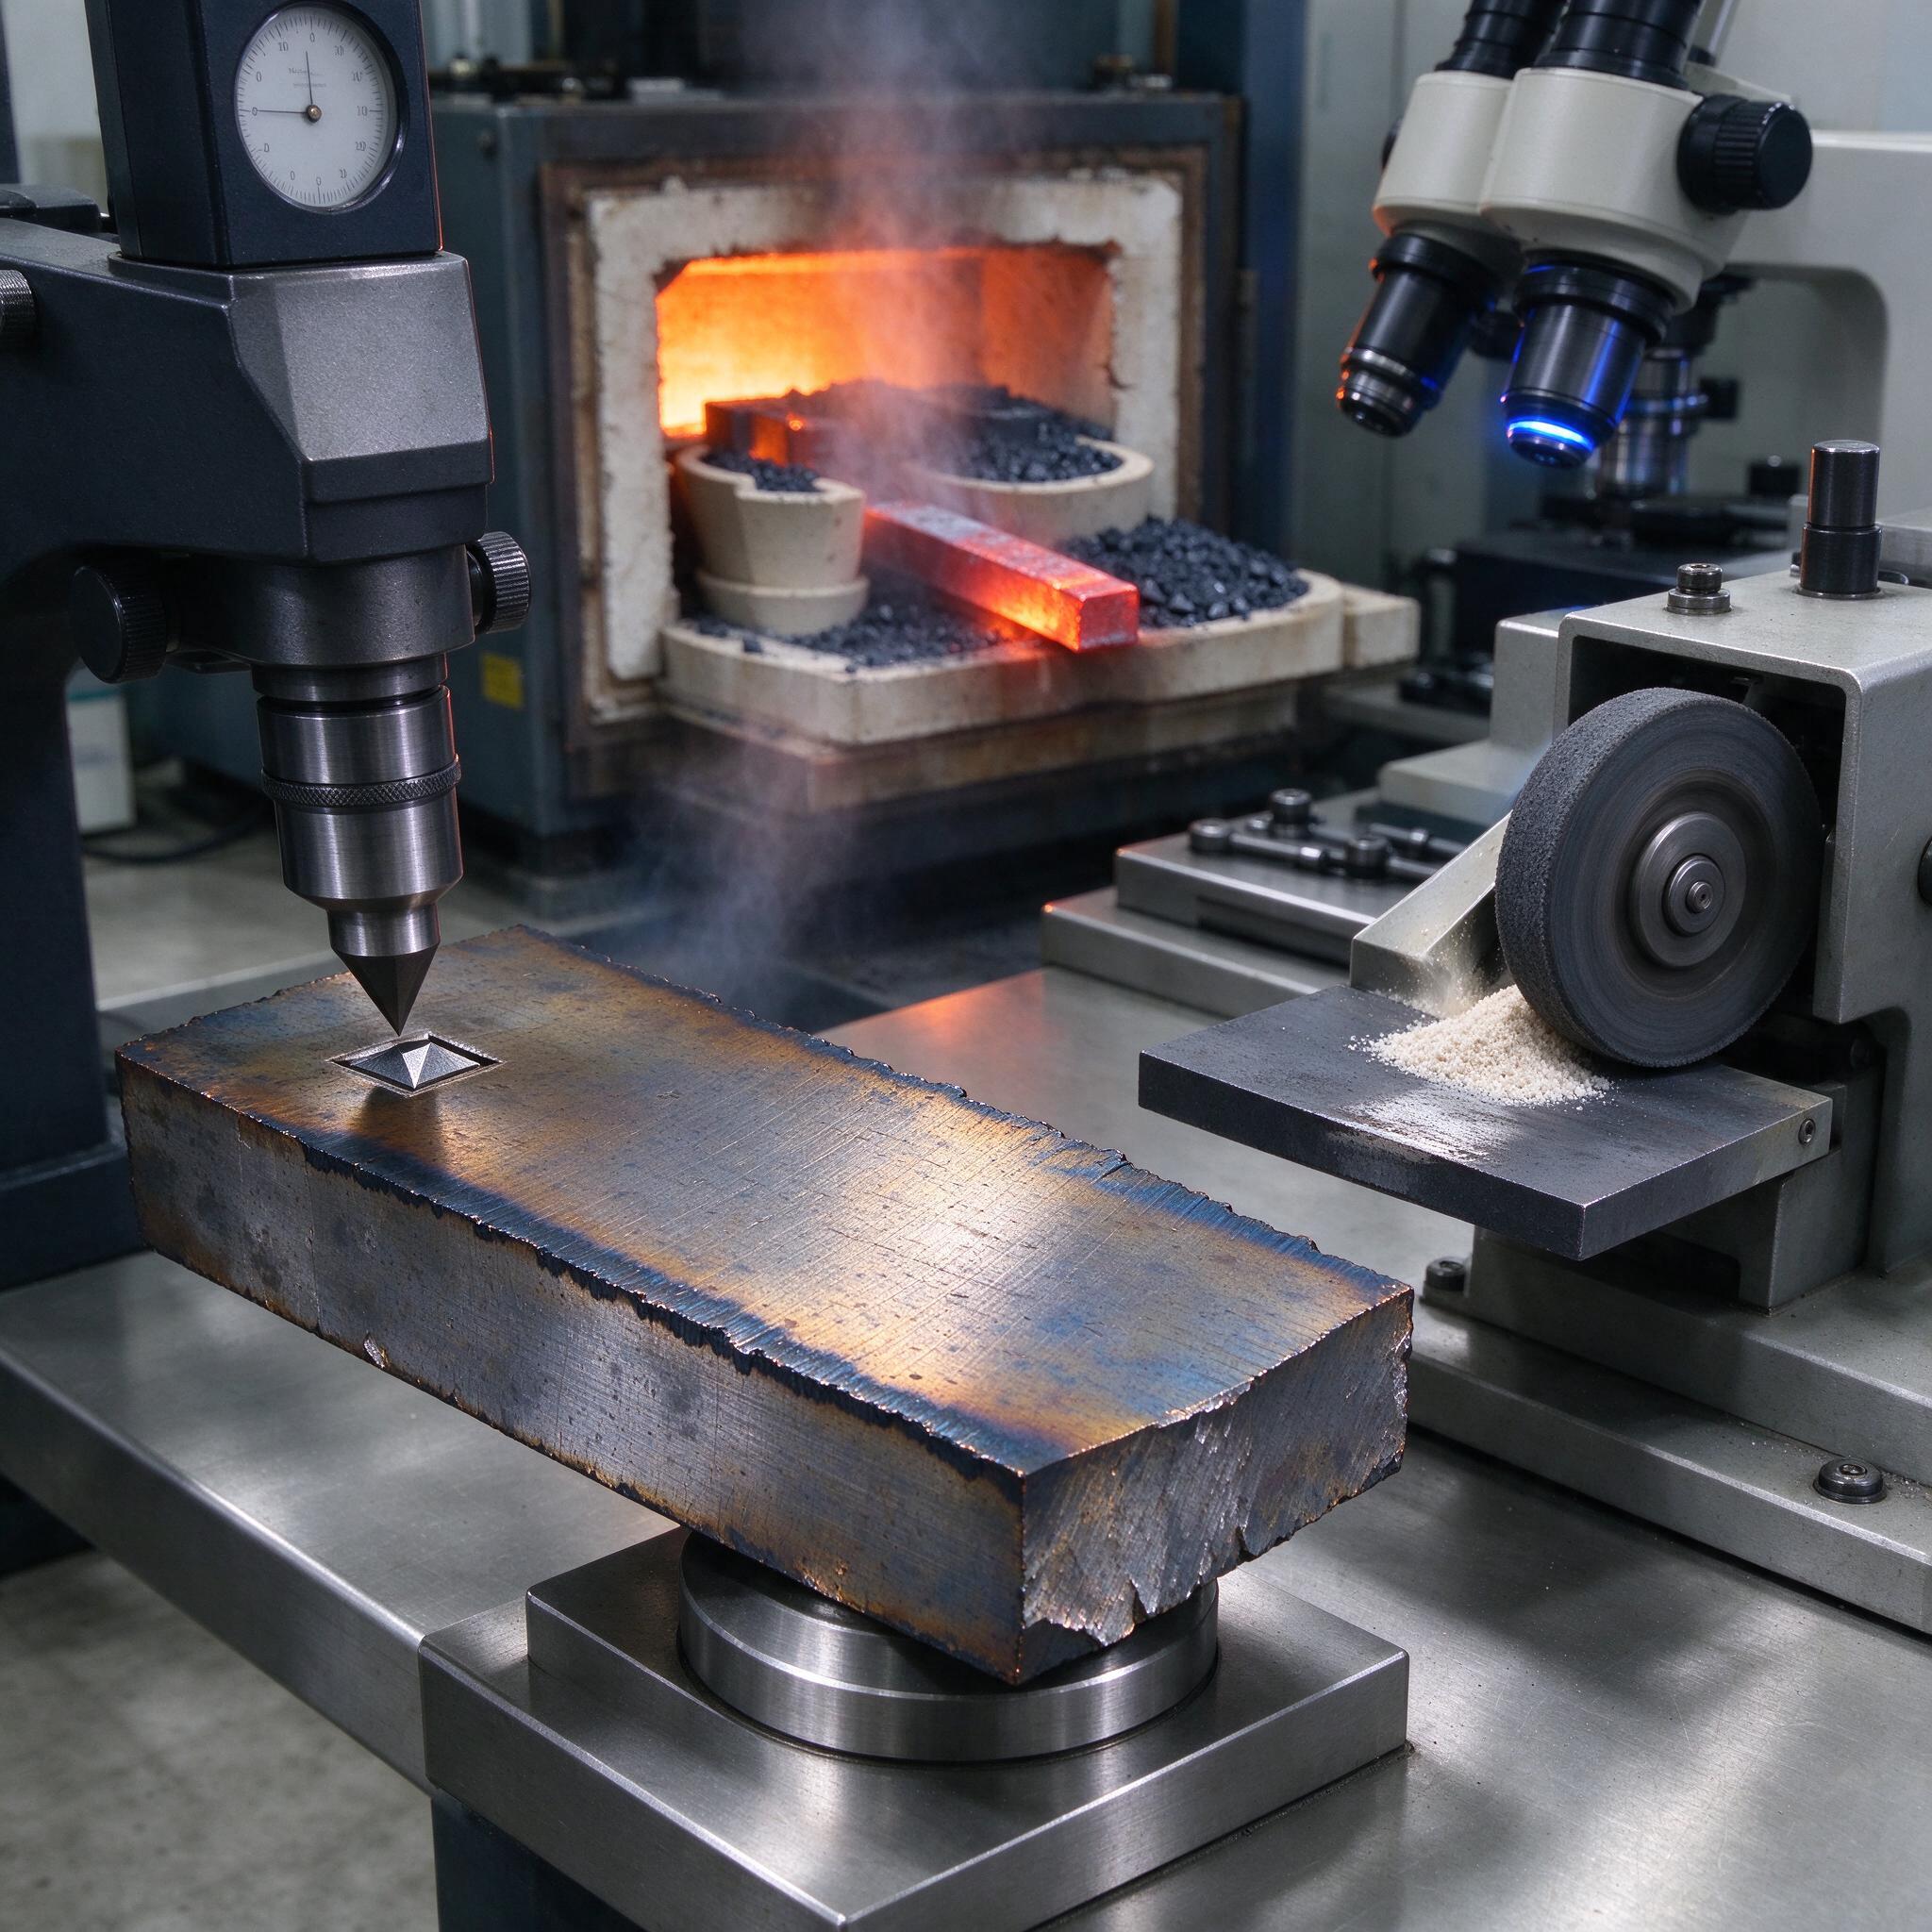
Образец после борирования лежит на столике твердомера, алмазная пирамидка вжалась в поверхность и оставила отпечаток — рядом муфельная печь с ковшом порошковой смеси, внутри оранжевое свечение и раскалённая бобышка. На заднем плане металлографический микроскоп, справа отрезной станок с абразивным кругом. Обычная картина нашего термического участка: печь — микроскоп — твердомер, вот и весь контроль качества слоя боридов. И поверьте, отпечаток на образце рассказывает о партии куда больше, чем любой сертификат подрядчика.
Начну с боли. В прошлом году нам принесли матрицы штампа из стали 40Х — деталь работает по абразивной пыли, живёт две недели, потом кромка «съедена» и готово. Цементация? Хрупковато по кромке при тонких сечениях. Азотирование? Твёрдость 700–900 HV — абразив такого не боится. Мы поставили их на борирование, и ресурс вырос с 14 дней до четырёх месяцев. Вот об этом процессе — химико-термической обработке насыщением бором — и поговорим: какие слои получаются, почему до 2000 HV, где грабли, и как не купить у подрядчика кота в мешке.
Что такое борирование и почему слой твёрже карбида вольфрама по ощущениям
Суть простая: деталь нагревают в контакте с борсодержащей средой (порошковая смесь, расплав буры с восстановителем, газовая среда из BCl3 и водорода, паста), атомарный бор диффундирует в сталь и образует на поверхности игольчатые бориды — FeB и Fe2B. Твёрдость Fe2B — порядка 1600–1900 HV, FeB — до 2000 HV и выше. Для сравнения: закалённая 45-я тянет максимум на 600 HV, нитридный слой — 900 HV. Абразив из кварца (1000–1100 HV) боридный слой просто не царапает. Поэтому стойкость к абразивному износу после борирования вырастает в 3–8 раз, а на грунте, песке и шламе — вообще на порядок.
Типовая толщина диффузионного слоя — 0,05–0,3 мм. Это не то же самое, что цементация на 1,5 мм, но не спешите хоронить технологию: бориды работают там, где нужна твёрдость поверхности, а не глубина. Иглы Fe2B растут перпендикулярно поверхности, сцепление с сердцевиной металлическое, отслаивание — редкость, если процесс не запорот.
Технология в цифрах: режимы, среды, оборудование
Мы работаем в основном с порошковым борированием в контейнерах — оно не требует дорогих газовых станций и хорошо масштабируется на старом парке печей. Классическая смесь: B4C (карбид бора) 5–10 %, криолит или бура как активатор, окись алюминия как разбавитель. Режимы:
- Температура — 900–980 °C. Ниже 850 °C процесс идёт мучительно долго, выше 1000 °C растёт доля хрупкого FeB и ловим растрескивание.
- Время выдержки — 2–8 часов в зависимости от требуемой толщины. Ориентир: при 950 °C за 4 часа получаем слой 0,12–0,18 мм на малоуглеродистой стали.
- Охлаждение — с печью или на воздухе. Для среднеуглеродистых сталей часто совмещаем с последующей закалкой сердцевины: бориды при 1000 °C не перегреешь, они стабильны.
Есть нюанс, о котором молчат учебники: легирующие элементы тормозят диффузию бора. Хром, молибден, вольфрам в составе стали — слой получается тоньше и жёстче по морфологии. На стали 20 за 4 часа налетает 0,2 мм, на 40Х13 при тех же режимах — 0,06–0,08 мм. Поэтому маршрут на партию составляем по марке, а не по справочнику «в среднем по больнице».
| Марка стали | Толщина слоя за 4 ч, мм | Твёрдость слоя, HV | Особенности |
|---|---|---|---|
| Ст3, 10, 20 | 0,15–0,22 | 1700–1900 | Самый быстрый рост, ровные иглы Fe2B |
| 45, 40Х | 0,10–0,16 | 1800–2000 | Совмещаем с закалкой сердцевины после борирования |
| У8, У10 | 0,07–0,12 | 1900–2000+ | Следим за хрупкостью, снижение FeB обязательно |
| 5ХНМ, 3Х2В8Ф | 0,05–0,10 | 1900–2100 | Дорогой инструмент — окупается полностью |
Геометрия игл, монолитная зона и каверны: что смотрим под микроскопом
Смотрите на фото: справа стоит металлографический микроскоп, и без него никуда. Шлиф на отрезном станке (тот круг слева на снимке), запрессовка, полировка до Ra 0,05, травление пикралом или ниталем — и под объектив. Слой боридов на шлифе — это светлая зона с характерными иглами, уходящими в сердцевину. Под иглами часто тянется обогащённая бором переходная зона, у хромистых сталей она смотрится как тёмная сетка. Вот она, кстати, может работать как зародыш трещин, если слой перекален — поэтому читаем не толщину, а морфологию: ровный зубчатый фронт Fe2B без сплошной FeB-корки — идеал.
По опыту, мастера часто путают двухфазный слой с браком. Сплошная FeB-фаза сверху — это не «более лучший слой», это хрупкая корка, которая скалывается при ударных нагрузках. Для штампов и пуансонов мы всегда просим у подрядчика однофазный Fe2B — это регулируется составом смеси (меньше B4C, больше инертного разбавителя).
Однажды на участке мы поймали брак — вот как
Партия роликов из стали 45 ушла на борирование к новому подрядчику — сманили ценой, на 20 % ниже нашей. Слой по сопроводиловке — 0,15 мм. Детали пришли на сборку, парочка роликов при посадке дала сколы кромок. Вскрыли: под маслянистой поверхностью — сплошной FeB толщиной почти в полслоя плюс сетка микротрещин от охлаждения после борирования, а закалку сердцевины подрядчик не сделал вовсе. Сердцевина — 20 HRC, ролик проминался под нагрузкой, боридная корка ломалась, как глазурь на плохом прянике. Переделали у себя: борирование в размягчённой смеси, закалка с 840 °C в масле, отпуск 180 °C — и вопрос закрылся навсегда. Мораль: борирование без оценки сердцевины — деньги на ветер.
Типичные ошибки, которые я видел своими глазами
- Борирование без отпуска и закалки сердцевины. Слой 1800 HV на сердцевине 20 HRC — это яичная скорлупа. Лопается при первом же ударе.
- Завышенная температура ради скорости. Печь на 1020 °C, «чтобы быстрее» — и получают FeB-корку с трещинами. Экономия шести часов оборачивается браком партии.
- Борирование деталей с острыми кромками без фасок. Углы — концентраторы, слой там толще и всегда с наклёпом трещин. Режем фаску 0,3–0,5 мм до отправки в печь.
- Оценка толщины «на глаз» по цвету побежалости. Нет. Только микрошлиф, только твердомер по Виккерсу с нагрузкой 0,5–1 кг. Отпечаток, как на образце на фото, — единственный честный документ.
- Забывают про коробление. 950 °C — это не «на воздухе остынет и поедет». Тонкие длинномеры после борирования правим или закладываем припуск под шлифовку — а шлифовать бориды алмазом, эльбором, и медленно.
Как выбрать подрядчика на борирование: чек-лист
- Просят ли у вас марку стали и условия работы детали. Если на ТЗ «сделаем слой 0,2 мм всем» без вопросов — это не подрядчик, а печь с прорабом.
- Есть ли своя металлограгафия. Микроскоп, микротвердомер, фото шлифа в отчёте. Измерение слоя «по косому срезу на глаз» мимо кассы.
- Регулируют ли фазовый состав. Умение дать однофазный Fe2B или двухфазный слой по запросу — признак того, что смеси составляют, а не сыпят из мешка.
- Сертификаты на порошковые смеси и запись режимов. Печь с регистратором температуры, а не «мастер смотрит через глазок».
- Опыт по вашей номенклатуре. Штампы, валки, ролики, направляющие — попросите реальные примеры и цифры ресурса, а не «клиенты довольны».
FAQ
Можно ли борировать нержавейку?
Технически можно, но почти бессмысленно для 12Х18Н10Т: хром и никель душат диффузию, слой выйдет 0,02–0,05 мм, плюс коррозионная стойкость упадёт в разы. Если нужна износостойкость на нержавейке — смотрите в сторону азотирования или наплавки, это честнее.
Борирование или цементация — что выбрать для шестерён?
Для тяжело нагруженных шестерён с контактными напряжениями — цементация, без вариантов: ей нужна глубина 1–1,5 мм, бориды на 0,15 мм продавятся. Борирование берёт своё на абразиве, в парах трения скольжения, на штамповой оснастке и режущем инструменте.
Как обрабатывать деталь после борирования?
Шлифовать — только алмазным или эльборовым кругом, на малых съёмах 0,005–0,01 мм за проход, с обильным СОЖ, иначе слой точечно прижжёте. Врезаться твёрдосплавной пластиной на 100+ м/мин — слой её и съест, не он слой. Финишное хонингование для пар трения допустимо и полезно.
Резюме у нас на участке звучит коротко: бориды дают до 2000 HV и живучесть на абразиве, слой 0,05–0,3 мм, технология — печь плюс дисциплина. Не гонитесь за максимальной толщиной, держите контроль фазового состава и не забывайте про сердцевину. Тогда борирование отбивает вложения с лихвой — проверено на собственных матрицах.