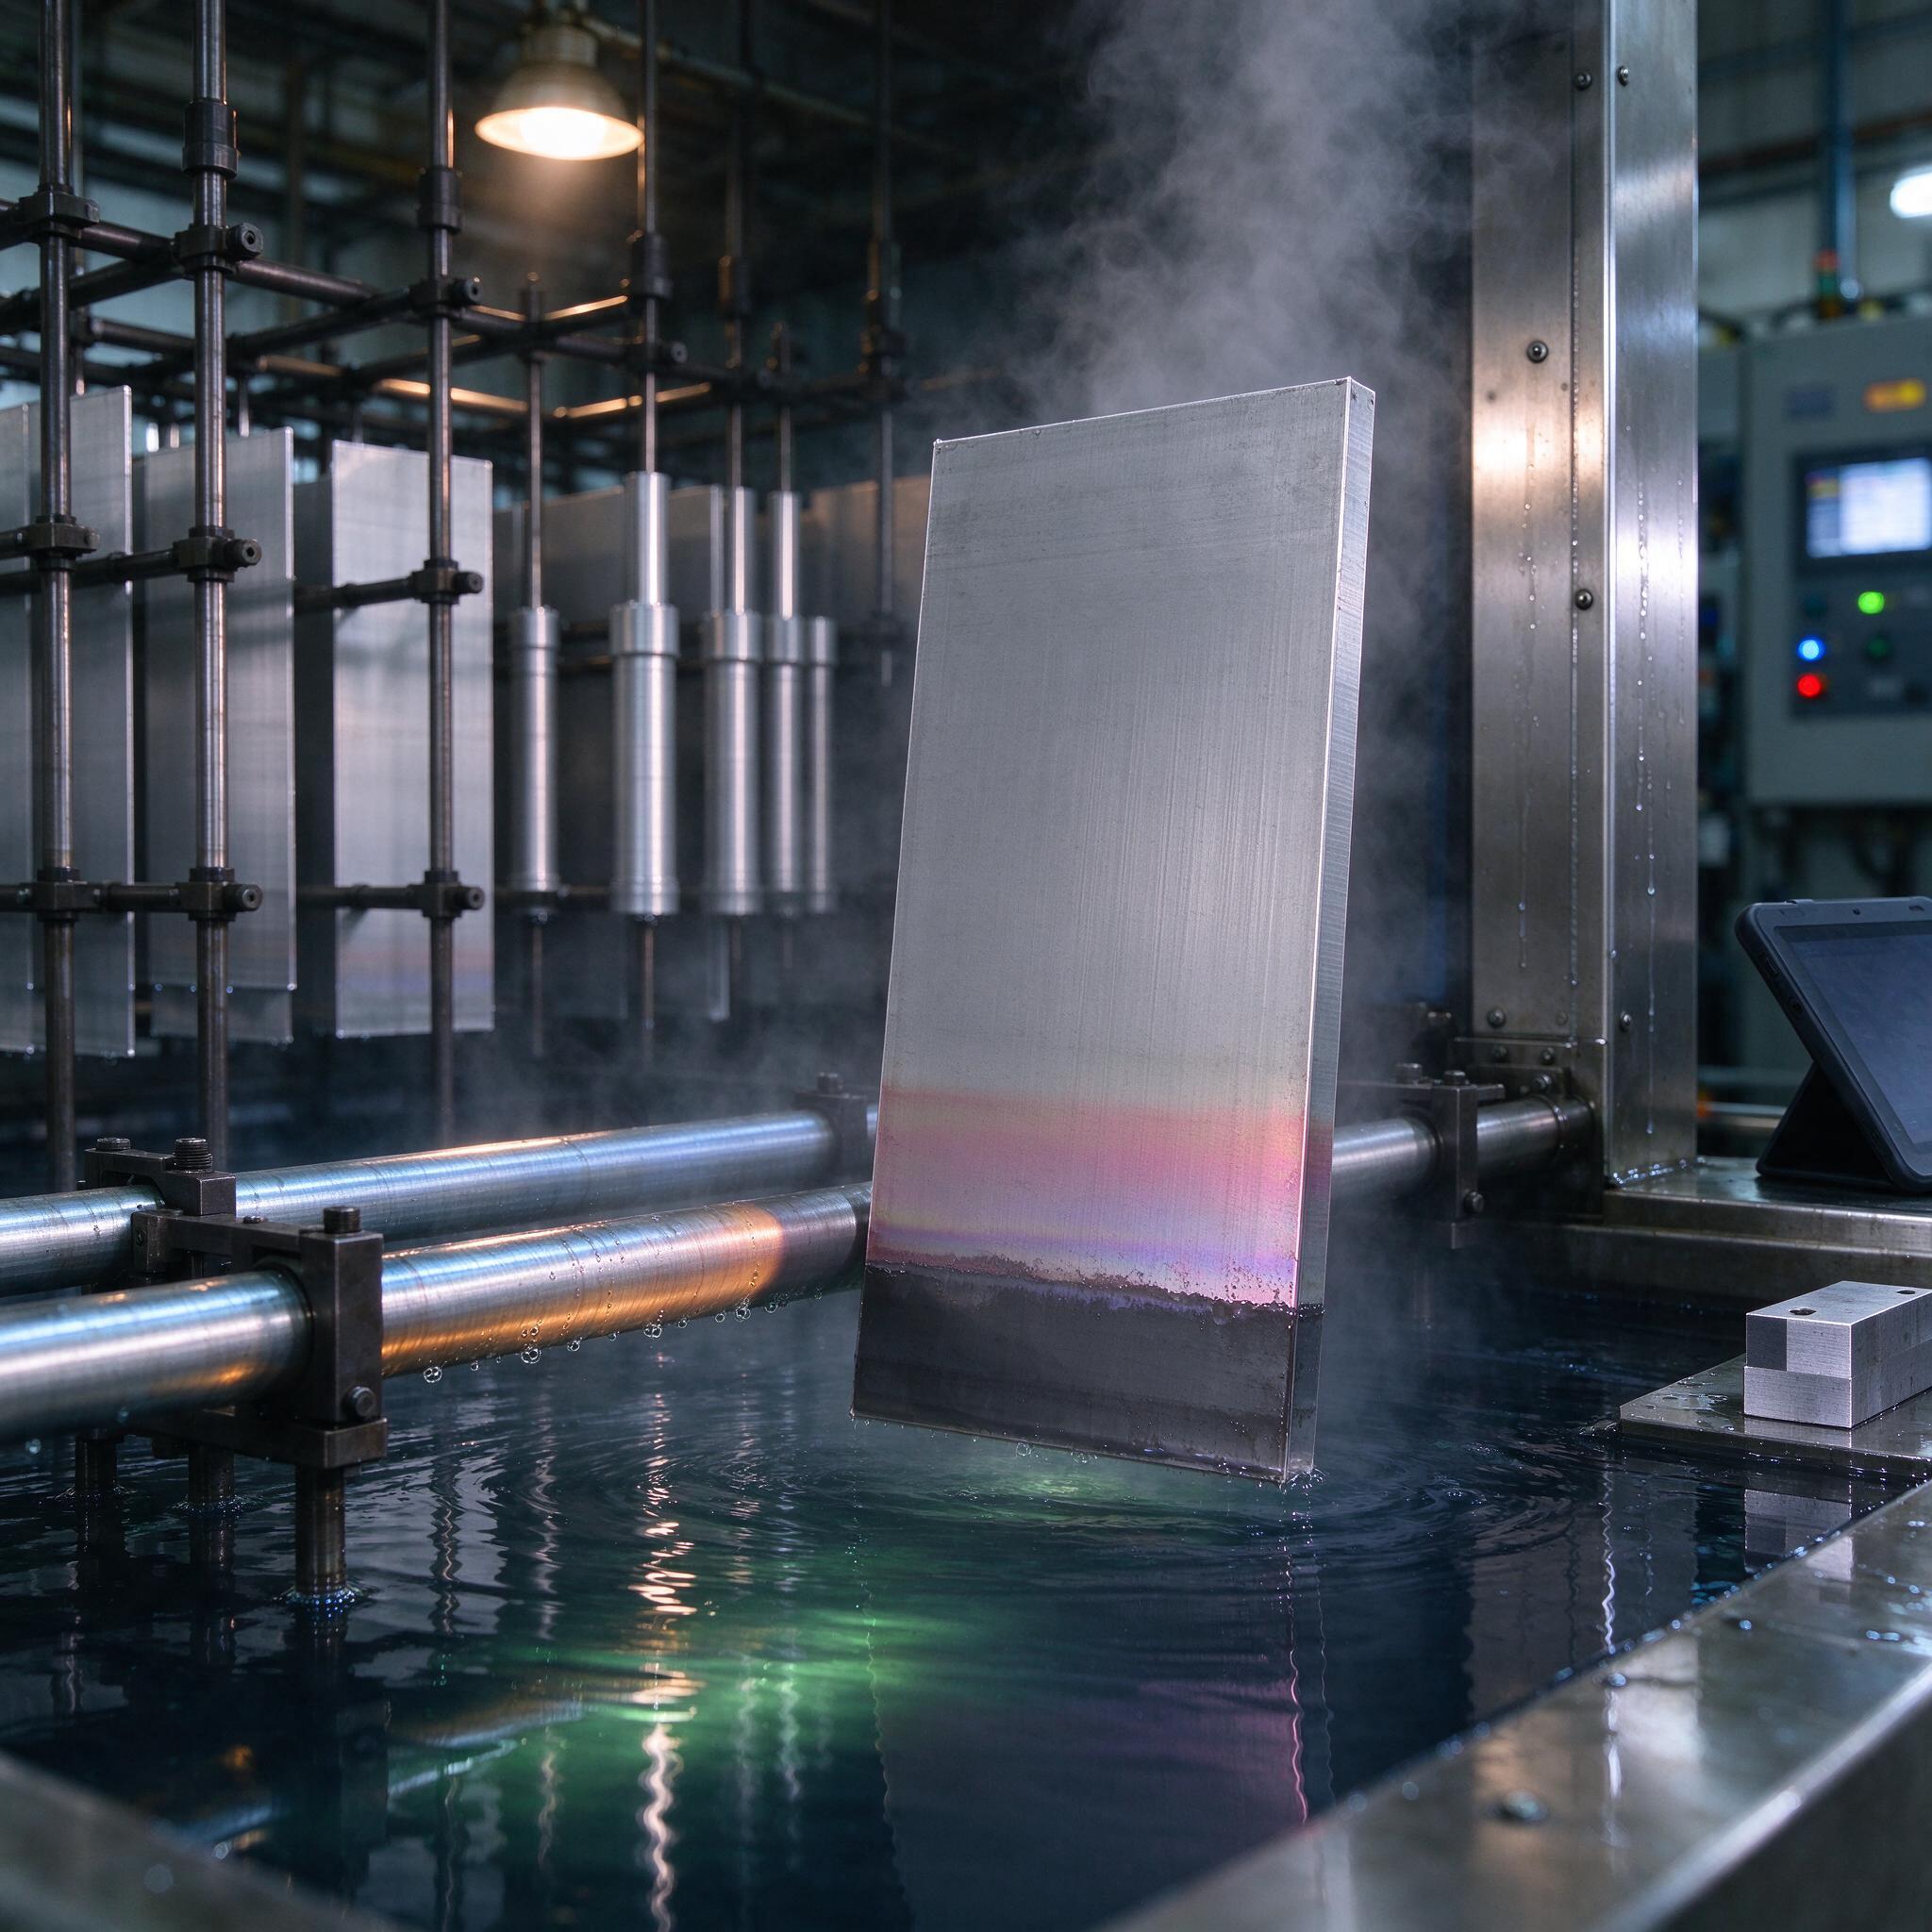
На фото — классическая картинка с нашего гальванического участка: подвеска с плитой из АД31 только что вышла из ванны твердого анодирования, пар столбом, катоды по бокам, на планшете у ванны — журнал режимов. Нижняя кромка плиты переливается радужным — это переходная зона, где покрытие еще «дорастает» до нужной толщины. Плита АД31 — 6063-й аналог, чистая техническая пластилина-медь, идеальный кандидат под анодирование. А вот с АМг все интереснее — магний в сплаве ведет себя в электролите иначе, и об этом ниже.
Анодирование алюминия: что реально происходит в ванне
Анодирование — это не покраска и не напыление. Это управляемое окисление поверхности в электролите под током. Деталь — анод (отсюда и название), электролит — серная кислота 180–220 г/л, температура 18–22 °C, плотность тока 1,5–2,5 А/дм², напряжение 12–18 В. Пленка растет внутрь металла, примерно половина толщины уходит в основу. Поэтому на «чистовых» размерах мы всегда закладываем припуск: покрытие 10 мкм съест с диаметра до 10 мкм — половина наружу, половина внутрь.
Пленка пористая, и это не баг, а фича: поры позволяют окрашивать, наполнять маслом, водой, хроматами. Поромытая и уплотненная пленка держит коррозию годами.
Толщина покрытия 5–20 мкм: где какая нужна
Стандартный разброс по ГОСТ 9.301 для декоративно-защитных покрытий:
- 5–8 мкм — декоративное, анодированное под окраску или лак. Интерьер, панели, шильдики. Под навесом на улице — уже слабовато.
- 10–15 мкм — рабочая лошадка. Корпуса приборов, кронштейны под навесом, детали внутри сухих помещений с повышенными требованиями. Сюда же — Хим.Окс.хр. по ГОСТ 9.306, если анодирование нельзя (крупногабарит, сборка из разных металлов).
- 20 мкм — наружная эксплуатация, морская атмосфера, контакт с АМг. Минимум для улицы без дополнительной защиты.
Химическое оксидирование (Хим.Окс) — отдельная история. Толщина — доли микрона, 0,5–3 мкм максимум, покрытия хроматные или фосфатно-хроматные. Для деталей, которые нельзя гонять под током, для тонкостенных гофр и сеток — самое то. Но коррозионную стойкость анодной пленки 10 мкм оно не заменит, не путайте.
Твердое анодирование: 40–60 HV и зачем платить больше
Твердое анодирование — тот же сернокислый электролит, но режим зверский: температура минус 2…+5 °C (иногда до −5), плотность тока 2,5–4,5 А/дм², напряжение разгоняется до 40–60 В, обязательно с охлаждением и барботажем. Микротвердость пленки на АД31 выходит 40–60 HV по перекрестному методу (а по факту на микро-твердомере под нагрузкой 50–100 г — часто 350–500 HV в самой пленке, но в техдокументации по-разному пишут, смотрите на методику). Износостойкость в разы выше обычной пленки, пористость меньше.
Мы на своем участке гоним твердое на направляющие, кулачки, ответные части оснастки — все, где трение. Плюс античное свойство: пленка твердая, но хрупкая, на кромках может «стрелять» сколами, поэтому фаски 0,3–0,5 мм обязательно. И еще нюанс — твердое покрытие растет сильнее внутрь, примерно 2/3 в основу. Положите на чертеж покрытие 50 мкм — ждите уменьшения размера на 33 мкм на сторону. Мы однажды поймали брак именно на этом: партия втулок из АД31 ушла в минус по посадке, потому что технолог предыдущей компании написал «покрытие 50 мкм» без указания направления роста. Пересортили, пилой подрезали, деньги заплатили. С тех пор на чертежах всегда пишем «покрытие h.50, рост в тело».
АД31 vs АМг: таблица, которую стоит держать под рукой
| Параметр | АД31 (аналог 6063) | АМг (АМг3–АМг6) |
|---|---|---|
| Состав | Al-Mg-Si, магния ~0,7% | Al-Mg, магния 3–6% |
| Качество пленки при анодировании | Отличное, прозрачная, ровная | Хорошее, но матовая, сероватая пленка |
| Макс. толщина без «жжения» | До 25–30 мкм без проблем | Выше 20 мкм — риск пробоя, «каверн» |
| Твердое анодирование | Идеально, 40–60 HV стабильно | Возможно, но твердость и равномерность ниже |
| Хим. оксидирование | Нормально | Хорошо, но активный магний жрет раствор быстрее |
| Типичное применение покрытий | Профили, декор, корпуса | Сварные емкости, судовые детали |
Высокомагниевые АМг5/АМг6 при анодировании склонны к локальному разогреву и «выгоранию» — на поверхности появляются кратеры-каверны. Лечится снижением плотности тока до 1,2–1,5 А/дм², усилением перемешивания и жестким контролем температуры. Медь в сплаве — враг номер один: Д16 анодируется в темную, но это уже другая марка.
Контроль по ГОСТ 9.301: что реально проверяем
ГОСТ 9.301 задает требования к покрытиям, а контроль толщины — по ГОСТ 9.302. Наша ежедневная практика:
- Визуальный осмотр под лампой — пленка должна быть сплошной, без пробоев, задиров, «пятен просвета». Радужные разводы на кромках, как на фото — норма зоны перехода, а не брак.
- Толщина — вихретоковым толщиномером (типа Константа или ТТ220), точка-к-точке, не меньше 5 измерений на деталь. Для仲裁ных споров — металлографический шлиф.
- Твердость твердого покрытия — микротвердомер под нагрузкой 50–200 г, или по образцу-свидетелю из той же ванны.
- Коррозионная стойкость — камера солевого тумана по ГОСТ 9.308, 500 часов для покрытия 20 мкм на АД31.
- Адгезия/сплошность — капельные пробы, на твердом — царапание иглой под нагрузкой.
Типичные ошибки: реальный случай из курилки
К нам обратился заказчик: партия профилей из АД31 после анодирования пошла пятнами — матовые разводы на глянце. Предыдущий подрядчик грел электролит выше 23 °C летом, у него просто не было чиллера, и вместо плотной защитной пленки получалась рыхлая, пористая, «снежная». Перепассивировать нельзя, только смывать и переделывать. Мораль: контроль температуры — святое. Без чиллера не беритесь ни за твердое, ни за обычное летом. Вторая болячка — плохая промывка после травления: остатки щелочи тащат в ванну, электролит загрязняется, пленка идет с темными полосами. Промывка — три ванны, горячая вода последней, и не «на глазок», а по индикатору pH слива.
Как выбрать участок или подрядчика: чек-лист
- Оборудование термостатирования. Чиллер или теплообменник на ванну анодирования обязательны. Летом проверьте — прогоните пробную партию.
- Контрольно-измерительная база. Толщиномер, микротвердомер, испытательная камера — свои или по договору с лабораторией. Если говорят «померяем на глаз» — уходите.
- Работа по ГОСТ 9.301 и оформление протоколов. Спрашивайте сертификат на каждую партию, а не «всем всё понятно».
- Понимание марки сплава. Нормальный технолог на вопрос «а как поведет себя АМг6 при 20 мкм» отвечает без паузы и говорит про плотность тока.
- Подвеска и контакты. Смотрите, как цепляют деталь: контакты должны быть затянуты, а точка подвеса — согласована с вами. След от контакта на чистовой поверхности — это брак, который потом не вывести.
FAQ
Можно ли анодировать сварную конструкцию из АМг с швами?
Можно, но шов и зона термического влияния анодируются иначе — пятно будет видно всегда, особенно на неокрашенном. Для декоративных поверхностей — сначала механическая зачистка шва, потом анодирование, и согласуйте, что валик будет отличаться по тону. Полностью убрать контраст не получится, физику не обманешь.
Обязательно ли греть уплотнение в бихромате?
Нет. Горячее уплотнение в воде при 96–100 °C или холодное в солях никеля — оба варианта работают. Бихромат — старый способ, эффективный, но экологическая цена сегодня неоправданная. Мы перешли на холодное никелевое — не хуже по камере солевого тумана.
Правда ли, что твердое анодирование делает деталь «вечную»?
Нет, это не сработает, потому что пленка хрупкая и держит только компрессионные нагрузки. Ударная нагрузка — скол, знакопеременный изгиб — растрескивание. На изнашиваемых поверхностях — да, ресурс возрастает в разы. Но на кромке, которую бьют молотком, твердое покрытие отвалится, и не потому что плохо сделали — просто это не его задача.
Вместо заключения
Анодирование и оксидирование АД31 и АМг — не магия, а химия с электричеством, где все решает дисциплина режимов: температура, плотность тока, промывка. Разберитесь с толщиной заранее, заложите припуск на рост пленки в тело, требуйте протоколы по ГОСТ 9.301 — и покрытие отработает свои 20 лет. Мы свою партию втулок — выучили. Больше не пишем «покрытие 50 мкм» без указания, куда оно растет.