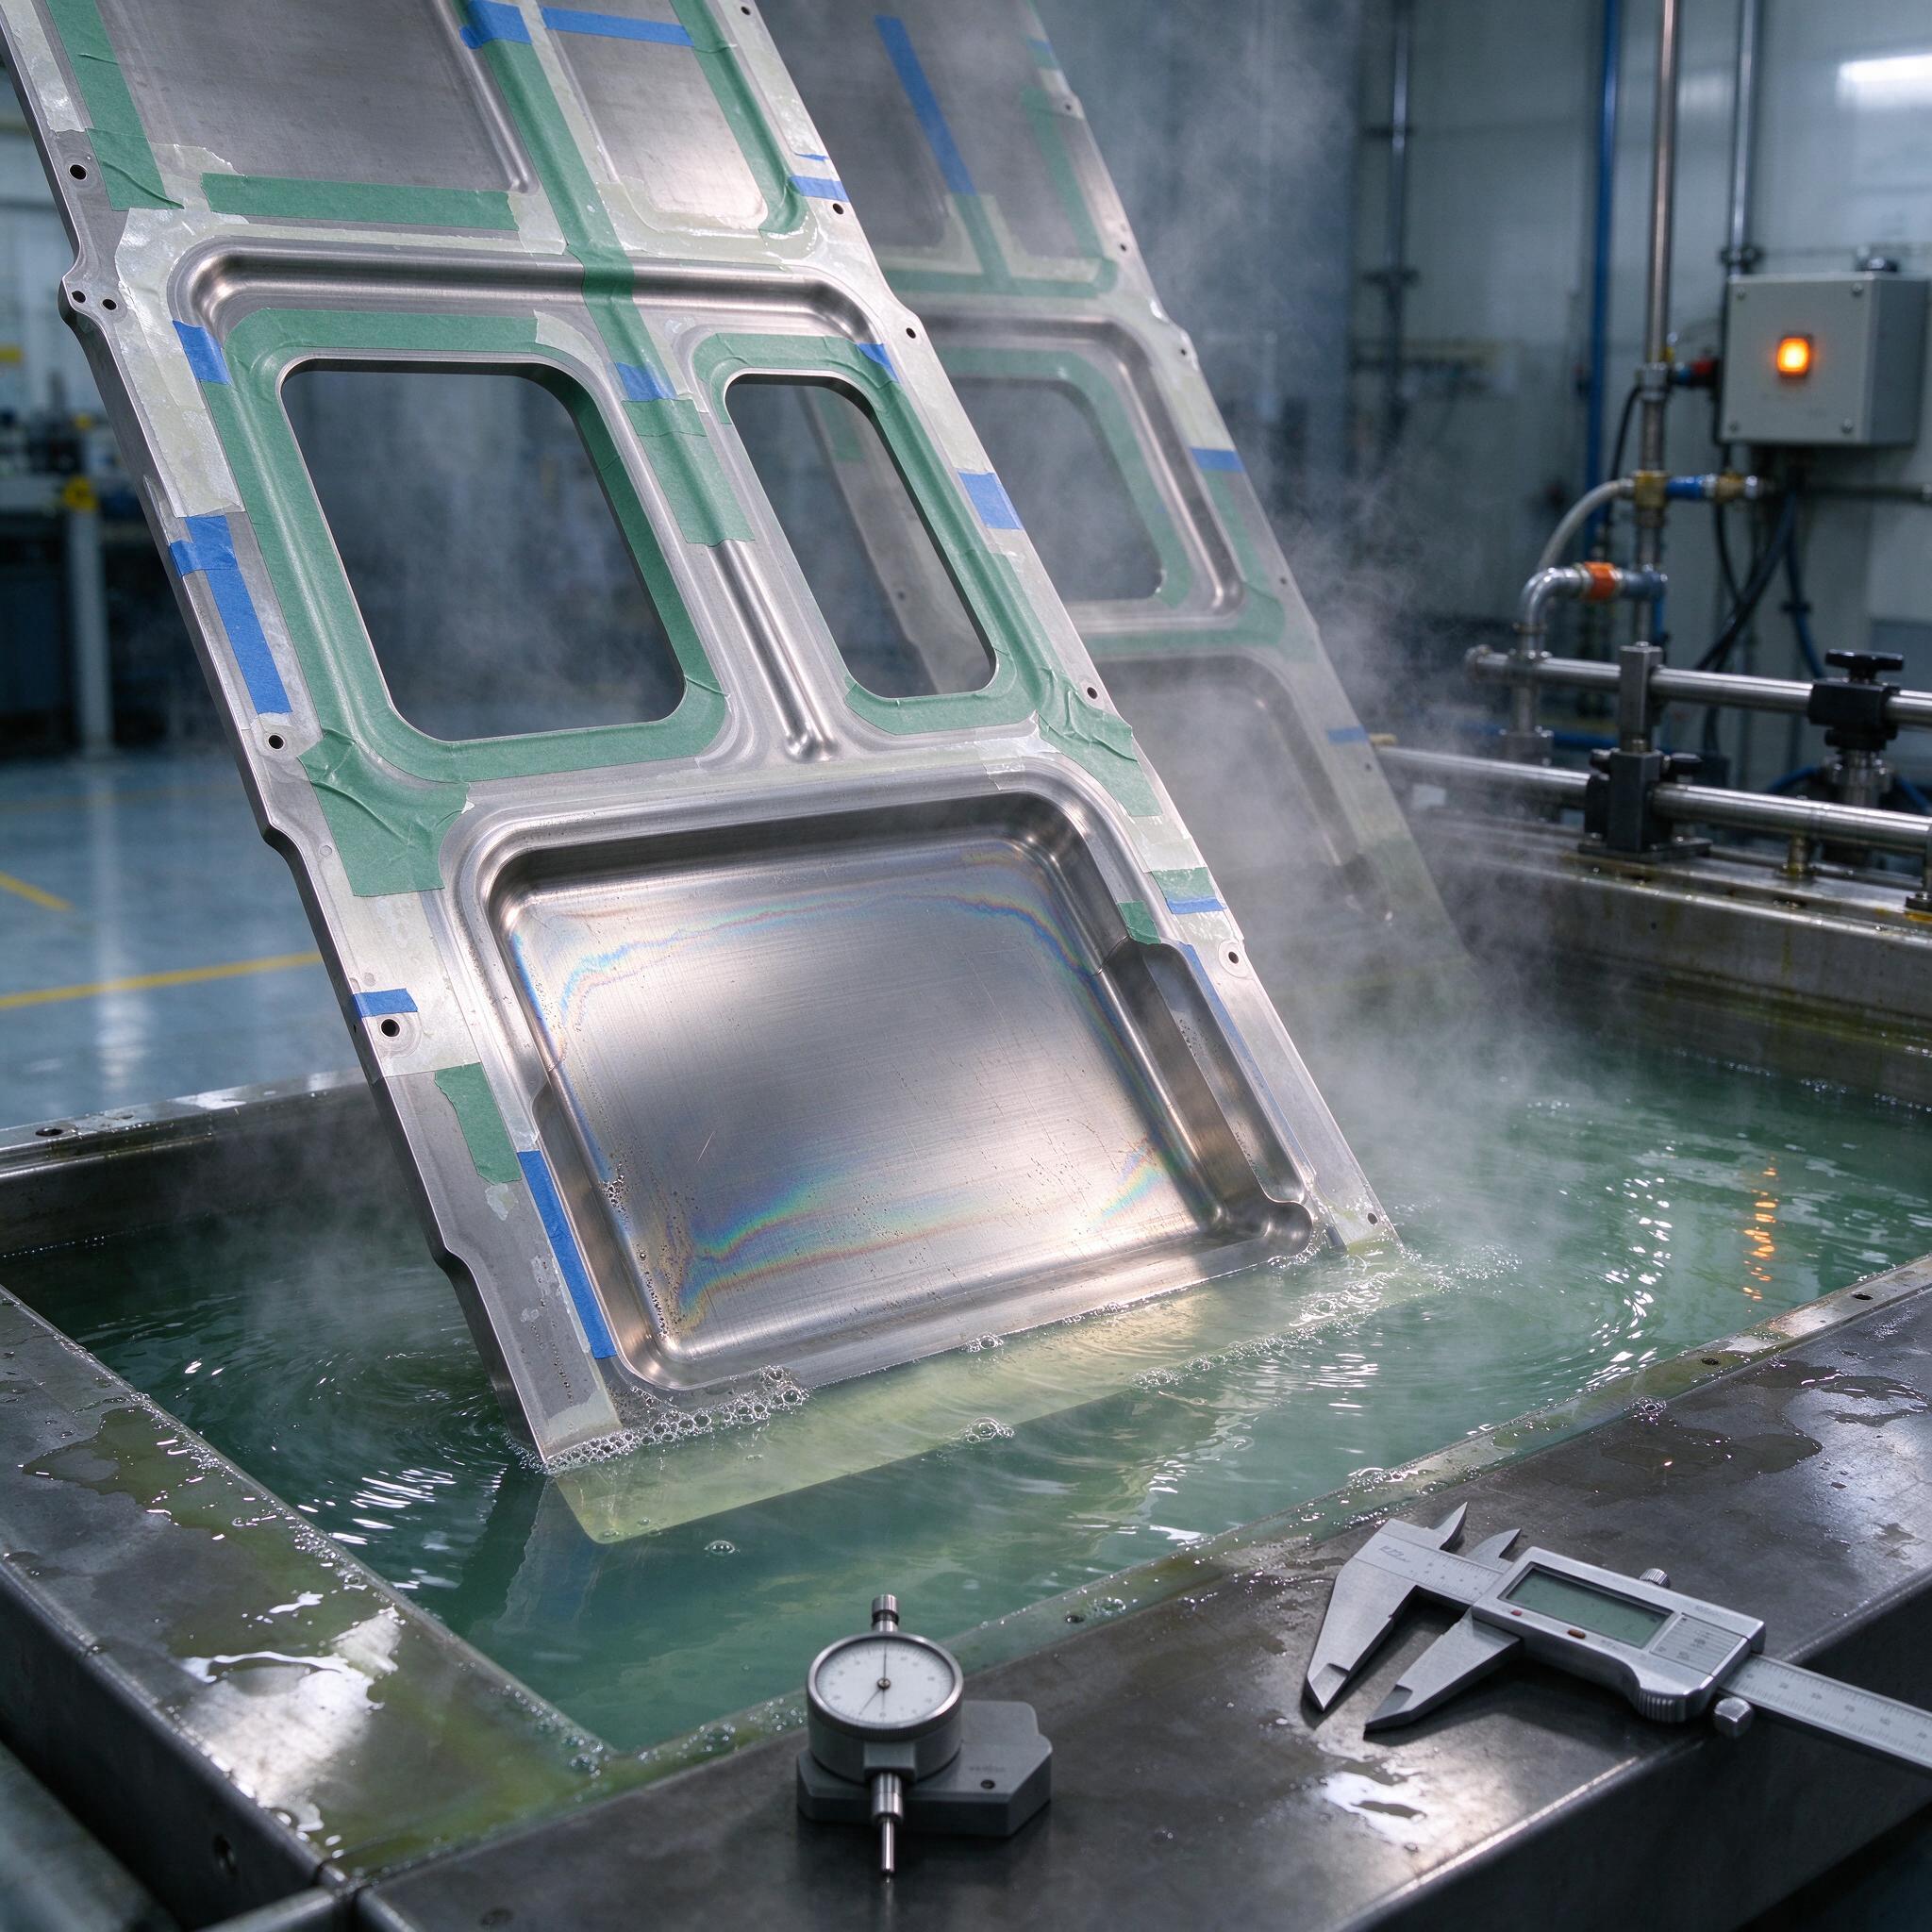
На фото — классическая картина с нашего участка химической обработки: крупногабаритная панель из титанового сплава только что вынута из ванны травления, маска из зелёной и синей креокой ленты ещё держится, над зеркалом травления валит пар, а на борту ванны лежат цифровой штангенциркуль и индикатор часового типа. Радужные разводы на свежетравленой поверхности — это оксидная плёнка, и по её цвету опытный травильщик читает историю процесса, как по спидометру. Именно об этом — о химическом фрезеровании титана, о съёме от 0,05 до 2 мм, о маскировке и о том, как не поймать межкристаллитную коррозию, — и поговорим.
Почему это болит? Да потому что фреза по титану — это вечная головная боль: инструмент жрёт, шпиндель звенит, станок не тянет, а тонкостенную панель после фрезеровки ведёт винтом. Химическое фрезерование снимает металл без сил резания. Никаких внутренних напряжений, никаких заусенцев, никакая геометрия не «уплывает». Но цена ошибки — ванна кислоты, и ошибка там стоит дороже, чем сломанная пластина на фрезере.
Суть процесса: что происходит в ванне
Химическое фрезерование (chemical milling) — это контролируемое растворение металла с защищённых маской участков... нет, наоборот: растворяется всё, что маска НЕ закрыла. Титан травят, как правило, в смеси азотной и плавиковой кислот. Азотка окисляет, фтороводник растворяет оксидную плёнку, и цикл идёт по кругу. Классическое соотношение для ВТ1-0 и ОТ4 — HF 3–6% и HNO3 15–30% по объёму, температура 40–55 °C. Скорость травления — 0,02–0,08 мм на сторону в зависимости от концентрации, температуры и марки сплава. Для двухфазных сплавов типа ВТ6 (Ti-6Al-4V) скорость ниже, чем для технического титана, — альфа-фаза травится охотнее.
Важно понимать: съём металла идёт равномерно по всем открытым поверхностям, в том числе по противоположной стороне детали и по торцам. Поэтому в карте технологического процесса всегда закладывают двусторонний съём, а заготовку делают с припуском под него.
Диапазоны съёма: 0,05 мм и 2 мм — это две разные технологии
Малый съём, до 0,2 мм на сторону, — это по сути калибрующее травление. Убираем обезуглероженный слой, альфированный слой после горячей штамповки, диффузионный слой после сварки, доводим толщину обшивки до допуска. Скорость на этом этапе не гоним: травим при 40 °C, контролируем время по секундомеру, выдерживаем допуск ±0,03 мм.
Большой съём, до 1,5–2 мм суммарно, — это уже полноценное химическое фрезерование карманов. Здесь главный враг — неравномерность травления по площади. Карман большого размера «проваливается» быстрее у кромок: свежая кислота подходит к краю легче, чем в центр, и получается блюшка с завышенным съёмом по периметру. Борются с этим перемешиванием ванны — барботаж сжатым воздухом или циркуляция насосом, плюс качание подвески с деталью. По опыту, без принудительной циркуляции разнотолщинность на кармане 400×400 мм легко выходит 0,1 мм и больше — это брак при допуске ±0,05.
Маскировка: половина качества делается до ванны
Маска — это душа химического фрезерования. Титан травим в кислотах, работающих при 50 °C и выше, и не всякая плёнка это переживёт. Варианты:
- Скотч-маска (креповая лента, ПВХ-лента). То, что на фото. Быстро, дёшево, для съёмов до 0,5 мм и мелких серий. Но пар при 55 °C отклеивает края — обязательна прикатка роликом и двойной контур по границе.
- Жидкие маски — виниловые и эпоксидные лакокрасочные (типа掩护ных эмалей на основе ПВХ-смол). Наносятся окунанием или пульверизатором, сушатся, затем по шаблону вырезается рисунок. Держат 2 мм съёма и температуры до 70 °C. Ступенчатые многопроходные карманы без жидкой маски не сделать.
- Неорганические покрытия и оксидные маски — редко, под специфические задачи.
По опыту, мастера часто путают шагень травления: подрез маски — это не «чуть-чуть съест кромку». Etch factor — отношение глубины травления к величине бокового подреза — у титана примерно 1:1. То есть карман глубиной 1 мм «расползётся» на 1 мм в каждую сторону сверх рисунка маски. Это надо закладывать в чертёж и в шаблон сразу, иначе потом резать нечего.
Межкристаллитная коррозия: как не угробить деталь
Вот тут самое интересное. МКК на титане — это не то, что на нержавейке, картинка другая. Проблема arises при нарушении соотношения HNO3:HF и при перегреве ванны. Если азотки мало, фторид агрессивно идёт по границам зёрен, особенно в бета-сплавах и в ВТ6 с высоким содержанием бета-стабилизаторов. Поверхность становится матово-серой, шершавой, под микроскопом — каверны по границам зёрен. Водородонасыщение заодно растёт: водород в титане диффундирует при травлении, и если водород превысит 0,015–0,013% (для ВТ6 — 0,015%), деталь под закалку и сварку не годится — водородная хрупкость.
Контроль простой, но обязательный:
- Контроль соотношения кислот. Анализ ванны титриметрией раз в смену. Соотношение HNO3:HF держим не ниже 8:1 — на нашем опыте, ниже 6:1 уже рискуем.
- Контроль температуры. Выше 60 °C — МКК и водород лезут лавинообразно. Термопара, сигнализация, журнал.
- Металлографический контроль. Свидетельные образцы травим вместе с партией, шлиф под микроскоп на 100–200х — смотрим границы зёрен.
- Водородный анализ. Газоанализатором, от партии — обязательно для ответственных деталей.
- Промывка и пассивация. Сразу после травления — каскадная промывка, затем пассивация в азотной кислоте 20–30% при комнатной температуре. Запоздалая промывка = потёки, выцветы и точечная коррозия.
Радужные пятна, которые видны на панели на фото, — это интерференционная окраска оксидной плёнки. Сами по себе не брак, но если цвет неравномерный и есть тёмно-синие или серые участки — это сигнал: где-то локальный перегрев или загрязнение поверхности. Такие зоны шлифуем и перепассивируем, а если каверна глубже 0,05 мм — деталь идёт в изолятор.
Сравнение сплавов: что как травится
| Марка | Скорость травления, мм/сторона | Риск МКК | Особенности |
|---|---|---|---|
| ВТ1-0 | 0,04–0,08 | Низкий | Технический титан, травится ровно, прощает ошибки |
| ОТ4-1 | 0,03–0,06 | Низкий | Хорошая равномерность, слегка темнеет |
| ВТ6 (Ti-6Al-4V) | 0,02–0,05 | Средний | Альфа- и бета-фазы травятся по-разному, опасность водородонасыщения |
| ВТ22 | 0,02–0,04 | Повышенный | Бета-фаза — приоритетная зона растворения, строгий контроль |
Типичные ошибки: случай из практики
Однажды на участке мы поймали брак из-за того, что партия панелей из ВТ6 пролежала после фрезерной подготовки два дня без промывки. На поверхности остались следы подтравливания от переходной зоны, но главное — маску нанесли поверх следов пальцев и остатков СОЖ от предыдущей механической обработки. Ванне всё равно, чем смазана лента: под ней осталась плёнка, травление в этих пятнах приостановилось, съём вышел 0,12 мм вместо 0,25. Десять панелей, каждый весом восемь килограммов, в изолятор. С тех пор у нас железное правило: перед маскировкой — обезжиривание в щелочной ванне и сушка, никакой протирки «на скорую руку» растворителем из бутылки.
Вторая ошибка, которую видим регулярно у подрядчиков: замер толщины до травления штангенциркулем. Штанген даёт ±0,05 мм на хорошей руке. При съёме 0,15 мм это 30% погрешности. Только микрометр или ультразвуковой толщиномер, и только по пяти точкам на карман, с картой замеров.
Чек-лист: как выбирать подрядчика или оборудование
- Ванны с подогревом и терморегуляцией. Без термопары и автоматики — не химическое фрезерование, а лотерея. Спросите, чем мешают раствор: барботаж, циркуляция или «мастер палочкой».
- Лаборатория или договор на анализ электролита. Титриметрия кислот — раз в смену. Нет анализа — нет управления процессом.
- Вытяжная вентиляция и нейтрализация стоков. Пары HF и азотки — это не «невыносимый запах», это охрана труда и экология. У нормального цеха всё разрешено и документировано.
- Контроль качества. Спросите, как меряют съём, есть ли металлография, как контролируют водород. Ответ «на глазок» — разворачивайтесь.
- Опыт именно по титану. Химическая обработка сталей и алюминия — своя кухня. Титан требует другой ванной, другой маски и других допусков. Спросите, какие сплавы и какие съёмы они реально делали.
FAQ
Можно ли травить титан в соляной кислоте, чтобы не возиться с плавиковой?
Нет, это не сработает. Солянка без фторида упирается в прочную оксидную плёнку TiO2 и либо не травит вообще, либо травит дико неравномерно с точечной коррозией. Плавиковая кислота в смеси обязательна — она растворяет именно оксид. Без неё никак.
Какой точности можно добиться химическим фрезерованием?
На малых съёмах — до ±0,03 мм на сторону при жёстком контроле ванны. На глубоких кармнах 1,5–2 мм честный допуск — ±0,07–0,1 мм. Шероховатость после травления Ra 1,6–3,2, зависит от структуры проката. Кто обещает Ra 0,8 «химическим фрезерованием» — либо врёт, либо после травления ещё шлифует.
Правда ли, что после травления титан обязательно надо вакуум-отжигать?
Не обязательно, но водород проверить надо всегда. Если газоанализ показал в пределах допуска по марке — отжиг не нужен. Если выше — вакуумный отжиг при 650–700 °C, 2–4 часа, и повторный анализ. Отжиг «на всякий случай» — это лишние деньги, но для ответственных авиадеталей заказчик часто его прописывает в ТУ, и тогда это не вопрос обсуждения.
Вместо заключения
Химическое фрезерование титана — технология простая по сути и требовательная к дисциплине. Держите соотношение кислот, температуру, маску чистой, замеры честными — и станок вам не понадобится: ванна снимет то, что фреза снять не может, не поведя деталь и не убрав инструмент. Всё, что не контролируется, — брак. Контролируйте.