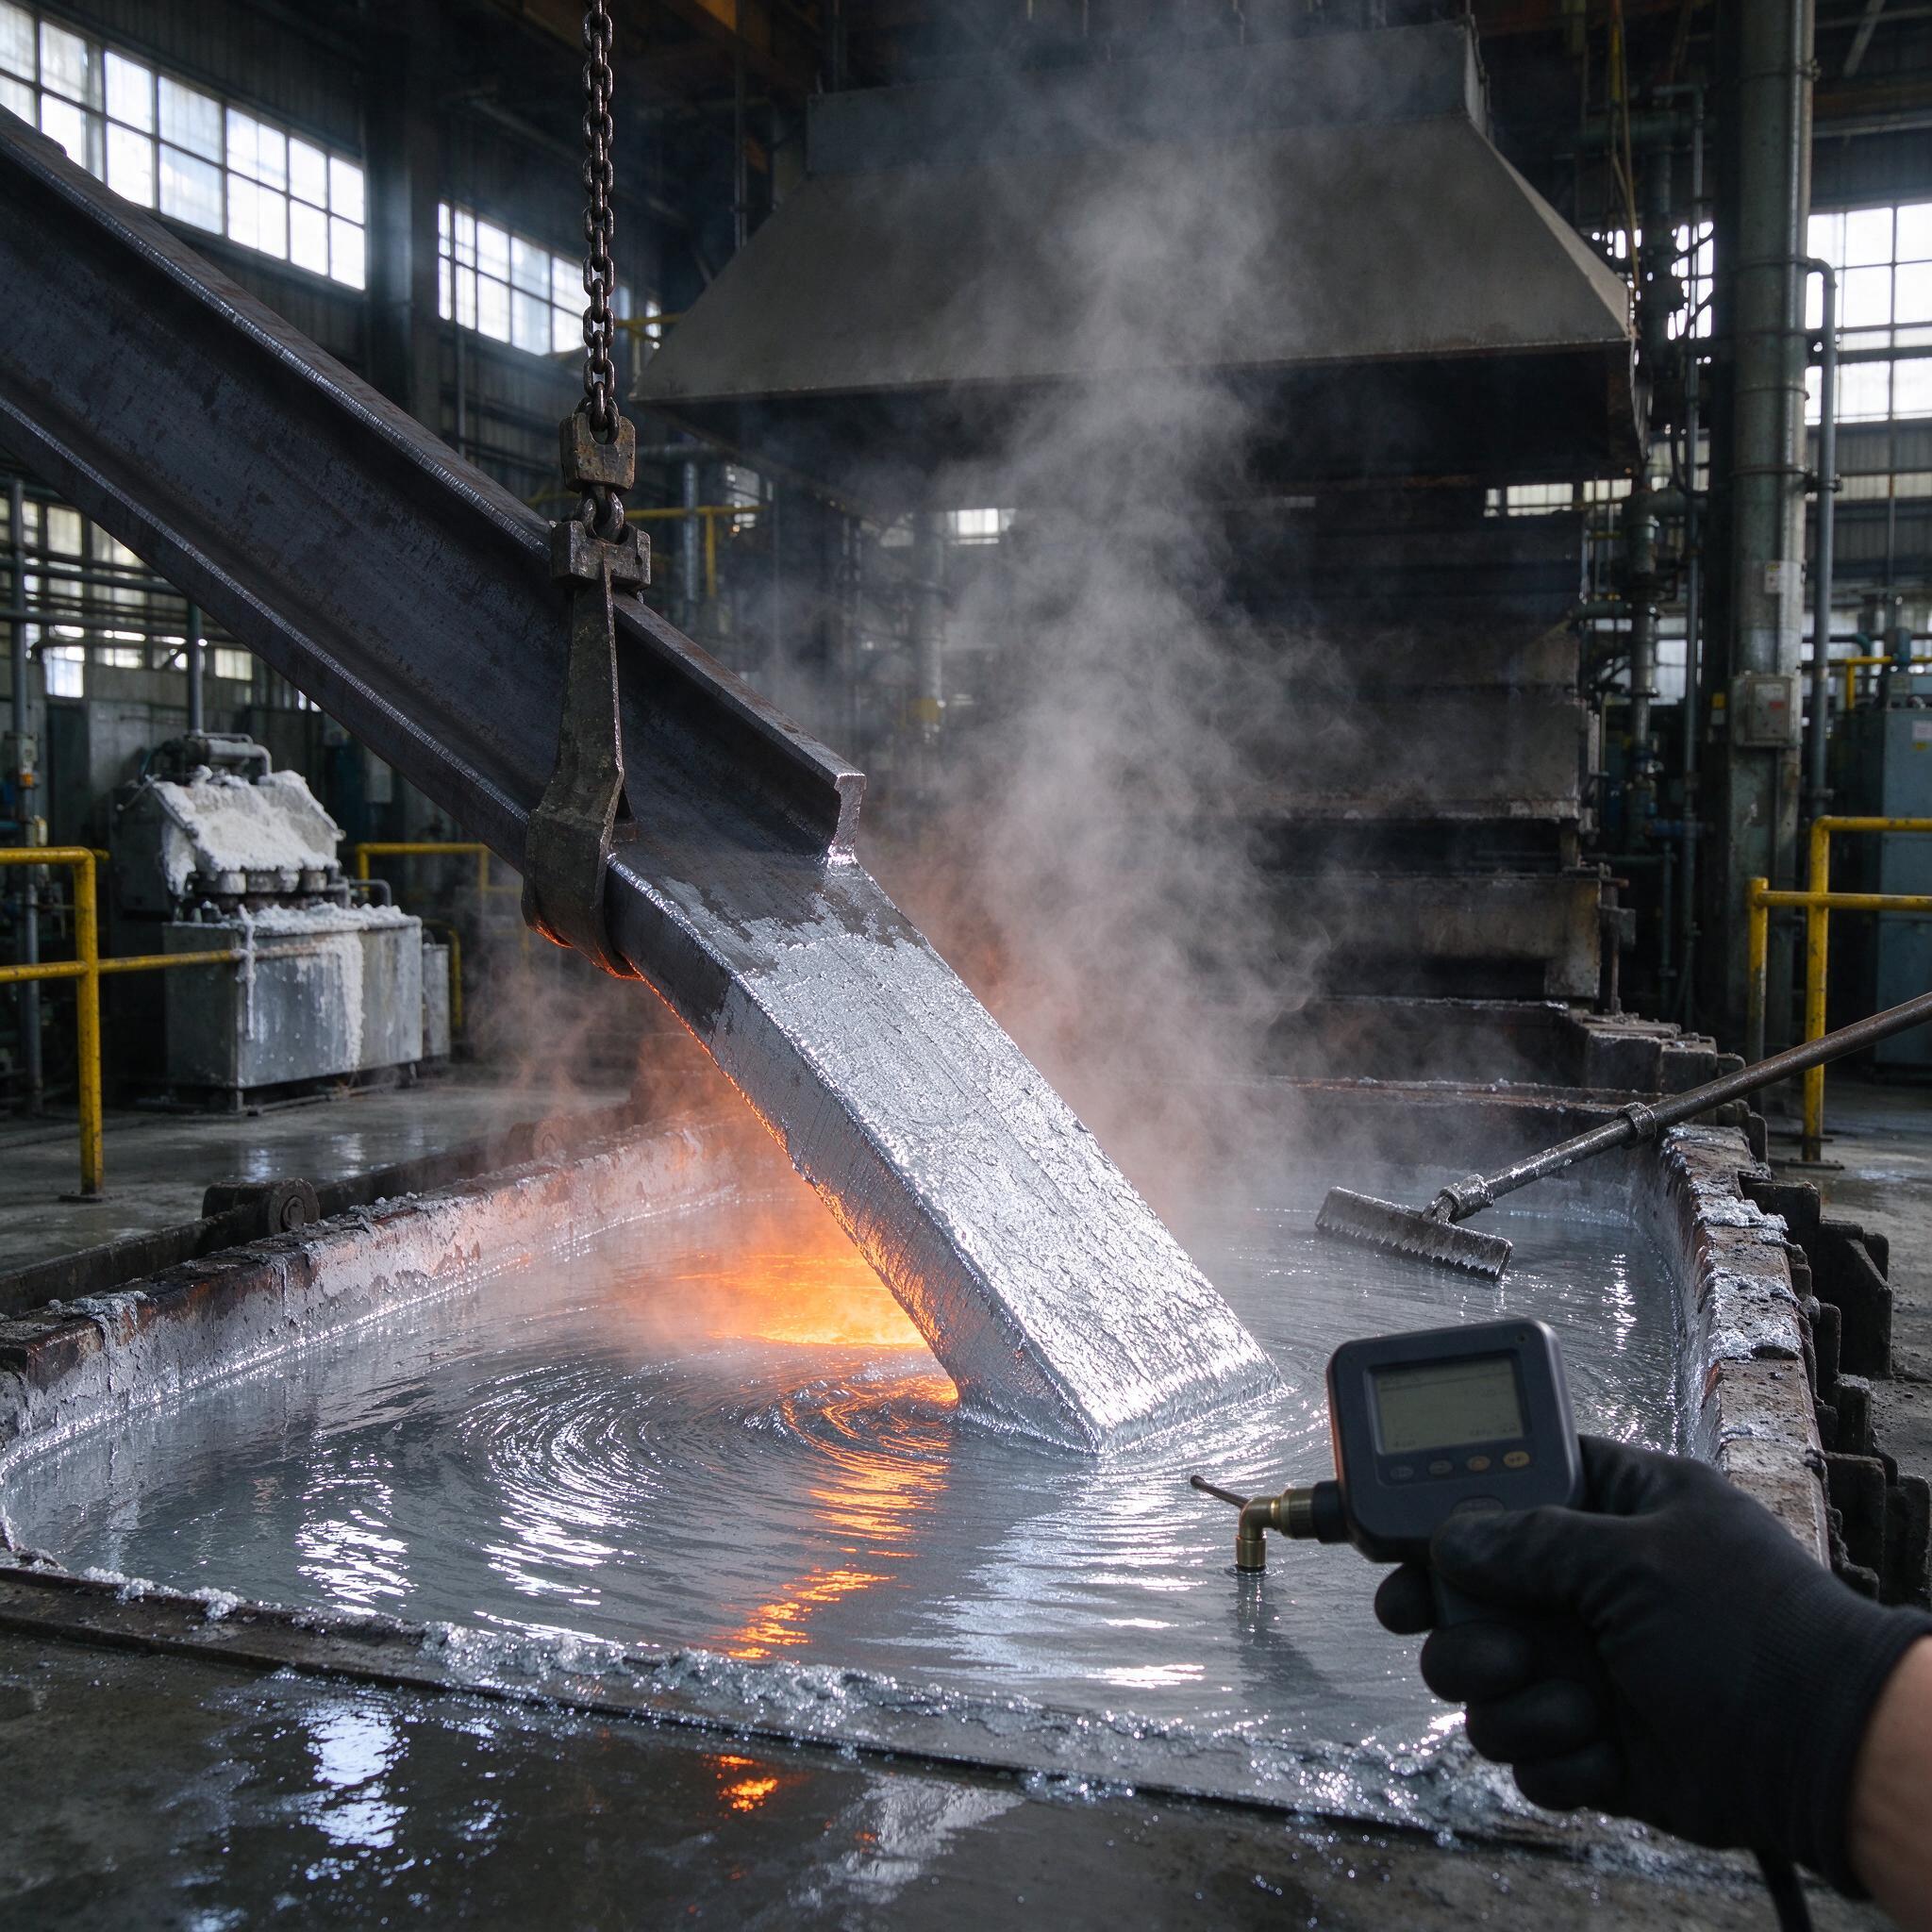
На фото — классическая картина нашего цеха: балка на траверсе уходит в расплав, зеркало ванны в паре и рябь от погружения, слева — ванна флюсования, на стенках — белый налет. В руке у технолога — цифровой термометр с зондом, щедро обмазанный цинковой «грязью». Лопатой-скиммером снимаем замерший на поверхности цинка — дросс. Если бы каждое такое погружение заканчивалось нормально, я бы эту статью не писал. Но каждый месяц нам приносят на входной контроль партии, где «горячее цинкование» — это натеки, серая губчатая поверхность и толщина 25 микрон вместо 80. Разберем, как делается покрытие правильно: расплав Ц0, температура 450–460 °C, флюсование, контроль по ГОСТ 9.302 и живые ошибки, которые мы сами поймали на своем участке.
Почему горячее цинкование до сих пор никто не похоронил
Металлоконструкции на открытом воздухе живут в аду: перепад температур, влага, реагенты зимой. Краска — это расходник, ее перекрашивают каждые 5–8 лет. Цинковое покрытие работает иначе: цинок жертвует собой — он анод по отношению к железу, и пока покрытие есть, сталь не трогает коррозия. Толщина 100 мкм в среде средней агрессивности (C3 по классификации) — это 30–40 лет жизни без обслуживания. Ни один ЛКП в этой нише даже близко не стоит. Плюс покрытие образуется металлургически: железо и расплав образуют слой Fe–Zn (фазы гамма, дельта, дзета), который не отслаивается при ударе и изгибе, как отслаивается гальваника. Вот за это технологи горячанку и любят.
Оборотная сторона — температурная деформация. Любая несимметричная балка после ванны приходит «винтом». Мы это закладываем в технологию заранее, иначе заказчик не примет консоль длиной шесть метров.
Технология погружения: шаг за шагом, без рекламы
Процесс — это не «окунули и достали». Цепочка жесткая, и каждое звено оставляет след на покрытии.
- Обезжиривание. Щелочной раствор, 60–80 °C, 10–20 минут. Масло на поверхности — и флюс не возьмется, будет «чернота» и непокрытые пятна.
- Травление. Соляная кислота 120–180 г/л с ингибитором. Ключевое — не перетравить! Перетравленная поверхность дает крупнозернистое, пористое покрытие. Кислоту контролируем титрованием, концентрацию железа в травилке держим ниже ~15–20 г/л — дальше она работает как болото.
- Промывка и флюсование. Хлористый цинк-аммоний, плотность раствора по ареометру порядка 1,15–1,2 г/см³. Флюс — это «мост» между холодной деталью и расплавом: он сгорает в момент погружения, очищая поверхность под слоем. На фото как раз эта ванна — белый налет на стенках никуда не денется.
- Сушка. Обязательная. Мокрую деталь в расплав — это всплеск цинка на 180-й градус и риск для тех, кто рядом с ванной. Сушим при 120–160 °C.
- Погружение. Расплав Ц0 (99,97–99,99 % Zn, добавки Al 0,005–0,01 % и Pb в пределах нормы), температура 450–460 °C. Медленно заводим, выдерживаем до прогрева и реакции (для балки — 5–12 минут), вынимаем со скоростью 1–1,5 м/мин. Скорость извлечения — главный регулятор толщины: тянешь быстро — слой жидкого цинка не успевает стечь, получаешь толстый, но с натеками; тянешь медленно — тонкий и ровный.
- Охлаждение в воде и пассивация. После извлечения поверхность можно пассивировать, чтобы уберечь свежий слой от «белой ржавчины» при хранении во влажном складе.
Толщина покрытия по ГОСТ 9.302 для деталей толщиной свыше 6 мм — минимум 70–100 мкм (в зависимости от норматива заказчика и класса покрытия). Реально при правильных режимах с Ц0 на спокойной стали получаем 80–140 мкм, до 200 на резьбах и кромках, где цинк собирается.
Расплав Ц0 и почему мы следим за ним как за рассадой
Цинк в ванне — не вечный. Железо из деталей и корзин растворяется, образует дросс (FeZn₇), он ложится на дно и плавает глыбами. Алюминий выгорает. Если ванна «сожралась» железом и перегрета выше 470 °C — покрытие выходит матово-серым, толстым и хрупким, дзета-фаза растет неконтролируемо. Поэтому у нас дисциплина такая: термопара в расплаве постоянно, контроль выгорания алюминия раз в смену, skimmet дросса перед каждым погружением (та самая лопата на фото), химанализ ванны раз в неделю. И главное — не «перекислять» расплав солями флюса: ванна кипит, дым коромыслом, а покрытие — решето.
Кремний в стали — отдельная песня. Сталь с Si выше ~0,3 % (санделин-зона 0,04–0,12 % тоже коварна) дает взрывной рост дзета-фазы, покрытие толще 200 мкм, серое, рыхлое. Мы заранее спрашиваем у заказчика плавку. Если металл «санделиновый» — меняем режим: температура выше (короткая выдержка, чтобы дзета не успела), либо договариваемся о приемке с завышенной толщиной, потому что иначе никак.
Контроль по ГОСТ 9.302: что проверяем и чем
ГОСТ 9.302 — настольная книга. Без нее любой спор с заказчиком превращается в обмен мнениями. Что реально меряем:
- Толщина — магнитный толщиномер (типа постоянных магнитов и электронных, например МТ-50ЦТ или аналоги), по 5 точкам на поверхности, среднее арифметическое должно попадать в норматив. Если спор — металлофаграфия или поперечный шлиф под микроскопом.
- Внешний вид — покрытие сплошное, без голых пятен, наплывов, шлаковых включений. Небольшие натеки, не мешающие сборке, — допустимы по нормам отбора проб, и не дайте заказчику забраковать всю партию из-за капли.
- Адгезия/сплошность — простукивание, проверка на отслоение. Легкая шероховатость и «потеки» — не брак. Пузырь и отслоение — брак, точка.
- Документы — сертификат на цинк, паспорта на партию, протоколы контроля.
По опыту, мастера часто путают два понятия: «непокрытое место» (там, где флюс не сработал — брак) и «натек» (лишний цинк, который стечет при погружении следующей партии или убирается шабровкой — не брак, если не мешает). Из-за этой путаницы мы один раз перемывали на свой страх целую партию кронштейнов, хотя 90 % замечаний были именно натеками. Теперь у нас на участке висит плакат с фотографиями «брак/не брак».
Типичные ошибки — реальный случай
Расскажу про историю, после которой у нас появился регламент сушки. Партия сотовых рам для опор ЛЭП. Флюсование прошло нормально, а сушилку в ту смену разгрузили под другой заказ — и рамы пошли в расплав влажными, с остатками раствора в углах решетки. Результат предсказуем: в момент погружения влага взорвалась паром, вокруг мест с капиллярами (узлы решетки) — непокрытые каверны, а часть флюса выгорела неравномерно, оставив пятна. Входной контроль у заказчика это поймал, партия вернулась, мы все перецинковали за свой счет, плюс неделя простоя ванны на переливку. С тех пор сушка — не «желательно», а обязательная точка контроля с подписью оператора в журнале. Мелочь? Нет, пятьсот тысяч рублей.
Вторая болячка — перетрав. Молодой мастер держит детали в травилке «пока не заблестят», ингибитор недосыпает, и поверхность становится рыхлой. Покрытие на такой стали — толстое, серое, при изгибе трещит. Лечится дисциплиной: время травления по журналу, ингибитор по рецептуре, кислота по титру.
Как выбрать подрядчика на горячее цинкование
Чек-лист, который мы сами используем, когда отдаем сторонние объемы:
- Есть ли работающая линия обезжиривание–травление–флюс–сушка–ванна, и в каком состоянии флюсовая ванна (загляните: если там болото — уходите).
- Кто-то контролирует температуру расплава в цифре или «на глаз по цвету»? Просите журнал температур за последнюю неделю.
- Какой цинк заливают — Ц0 или вторичный с сомнительным сертификатом? Это напрямую влияет на пластичность покрытия.
- Проводится ли контроль толщины по ГОСТ 9.302 на выходе и выдают ли протокол, или «поверьте на слово»?
- Как решаются вопросы с деформацией: знают ли технологи про хрупкую зону, про санделиновую сталь, про подвеску, или «как положили, так и висело»?
Частые вопросы
Можно ли цинковать сварные узлы?
Да, но с оговорками. Швы должны быть сплошными, без пор и подрезов — в порах останется флюс и кислота, вылезут пятна через месяц. Сварку делаем до цинкования, зачищаем шлак, и желательно избегать односторонних прерывистых швов во внутренних полостях — там кислота запрется и «съест» покрытие изнутри.
Цинковать или красить?
Если конструкция живет на улице больше 10 лет — цинк. Если это интерьерная решетка или деталь с высокими требованиями к эстетике — краска или комбинированная система «цинк + ЛКП» (duplex), которая служит в полтора-два раза дольше, чем сумма сроков каждой системы по отдельности.
Почему у покрытия разная толщина на разных поверхностях?
Потому что это не гальваника, а металлургическая реакция плюс стекание расплава. На кромках, в углах и на резьбе слой толще — цинк туда «затекает» и держится; на плоских горизонтальных поверхностях, с которых расплав стекает при извлечении, — тоньше. ГОСТ это знает и нормирует не максимум, а минимальную толщину, так что переживать не о чем.
Вместо заключения
Горячее цинкование — технология старая, но прощающая мало. Расплав 450–460 °C на Ц0, честное флюсование, обязательная сушка, скорость извлечения как главный регулятор толщины и жесткий приемочный контроль по ГОСТ 9.302 — вот весь секрет. Соблюдаем — металлоконструкции стоят десятилетия, и покрытие помнит каждый наш промах. Хотите без брака — считайте, что контроль начинается не на выходе из ванны, а в травилке.