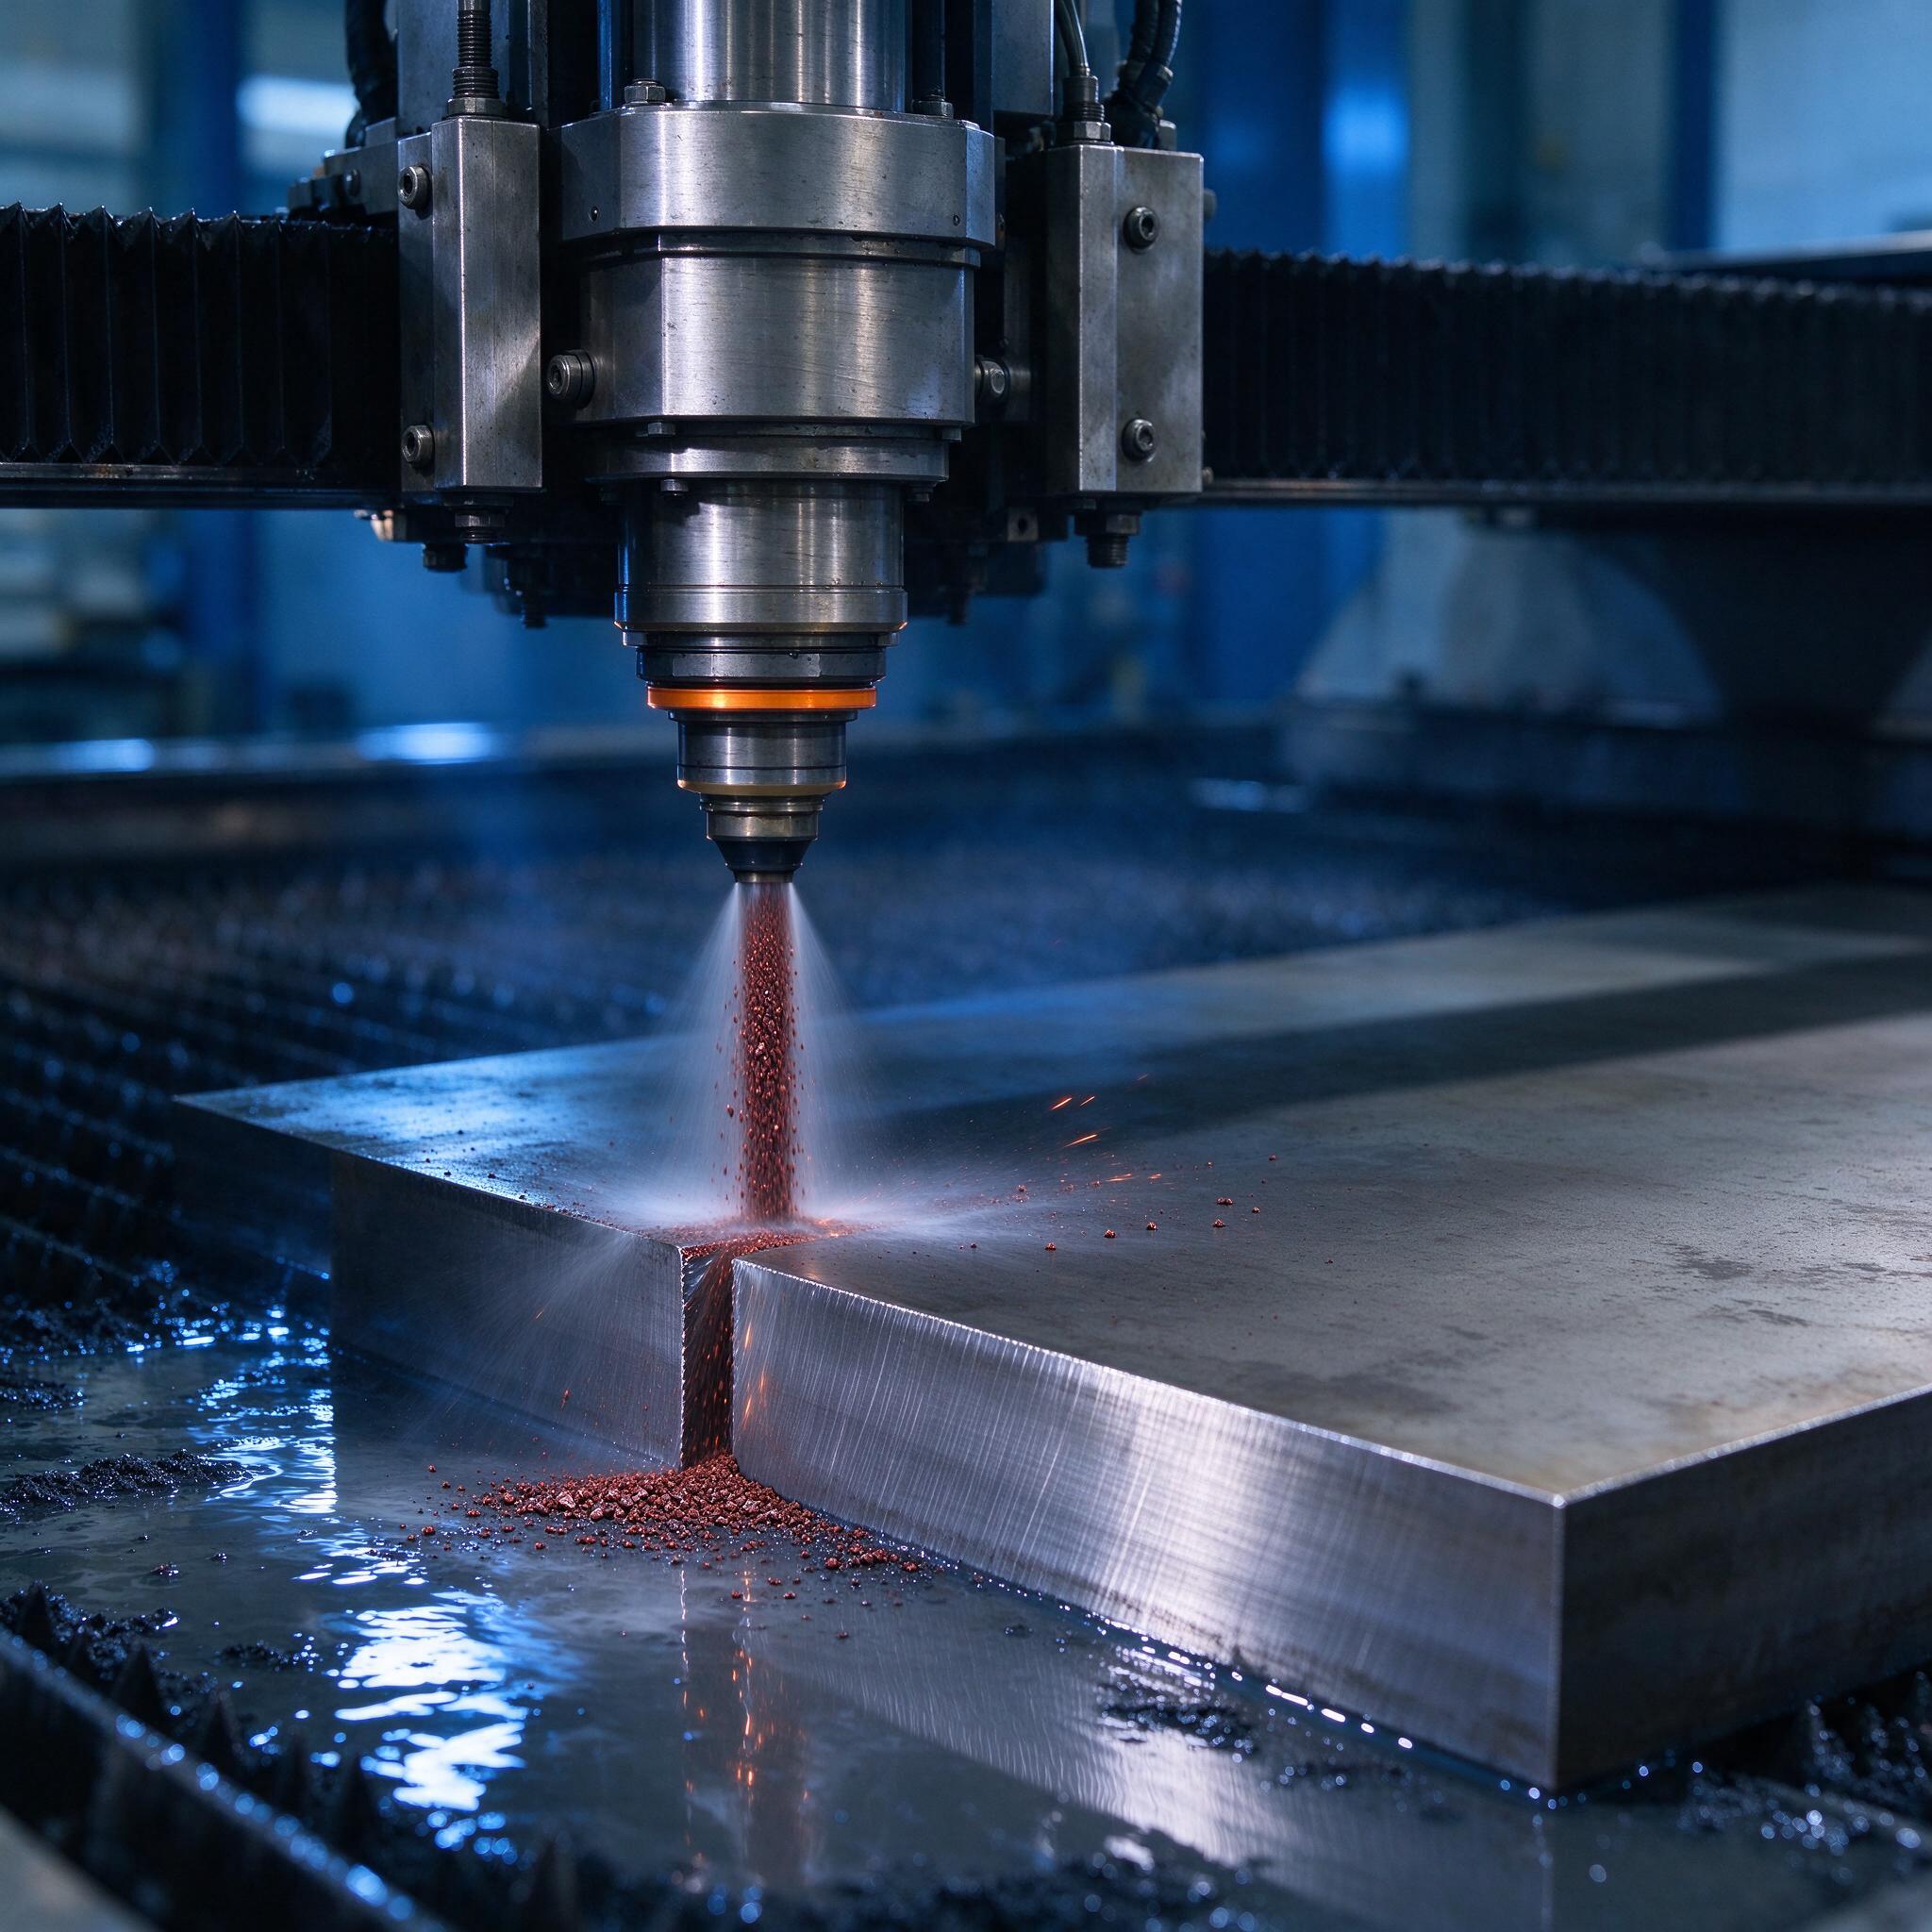
На фото — наша вечерняя смена: режущая головка гидроабразивного станка висит над толстым листом, из сопла бьет конус водяной струи с абразивом, красноватый гранат уже насыпался по кромке реза, вокруг ванна с водой и шламом, в глубине синий свет цеха. Обычная картина. Но именно в такие моменты, когда режем толщины за 100 мм, и всплывают все вопросы, о которых пойдет речь: сопла, абразив, скорость и та самая точность 0,2 мм, которую заказчик хочет слышать в договоре.
Почему гидроабразивная резка, а не плазма или лазер
Лазером 40 мм нержавейки — можно, но кромка подгорает, и по титану начинаются пляски с защитным газом. Плазма на 100 мм — уже не рез, а анекдот. А водяная струя с абразивом берет спокойно 150 мм и больше, не греет металл — температура в зоне реза редко поднимается выше 60–80 °C, значит, никакой зоны термического влияния, никакой поводки листа. Для композитов, углепластика, сэндвич-панелей это вообще безальтернативный метод: попробуй прожги лазером стекло- углепластик так, чтобы смола не вспузырилась. Не выйдет.
Мы на участке держим два станка: Omax 55X100 с насосом на 380 МПа и Flow Mach 4. Оба «тянут» 150 мм уверенно, но по-разному — об этом ниже.
Сопла: где рождаются копейки и куда улетают деньги
Схема простая, но дьявол в деталях. Вода давлением 380–400 МПа проходит через сапфировое или алмазное сопло (orifice) диаметром 0,25–0,35 мм, разгоняясь до скорости порядка 900 м/с. Дальше в смесительной камере в эту струю подсасывается абразив, и уже она, превратившись в абразивный «карандаш», проходит через фокусирующую трубку — фокус диаметром 0,76–1,02 мм и длиной 76–152 мм. Именно фокусирующая трубка и есть то, что все называют «соплом».
- Orifice из алмаза живет 500–1000 часов, сапфир — 100–200. На гранате 80 mesh сапфир «подъедает» быстрее.
- Фокусирующая трубка (обычно карбид вольфрама) — расходник на 40–80 часов чистого реза. Стоит 4–8 тысяч рублей. Многие пытаются «дожать» — получают конус на кромке и зарез дуги.
- Смесительная трубка и уплотнения насоса — по регламенту, но проверяем визуально каждую смену.
Признак умирающего фокуса один: струя «распушается», рез расширяется книзу, на нижней кромке появляется конус больше 0,5 мм, и качество поверхности резко падает. Мастера часто путают это с «плохим абразивом» — а надо просто менять трубку.
Абразивный гранат 80 mesh: главное, что нужно понимать
80 mesh — это зернистость примерно 180–212 микрон. Золотая середина: и производительность, и приемлемая шероховатость. Гранат берем индийский или австралийский, твердость по Моосу 7,5–8. Расход — вещь болезненная: на 150 мм стали при фокусе 1,02 мм уходит порядка 0,5–0,7 кг на минуту реза. Умножьте на смену — и поймете, почему себестоимость метра реза толщины 150 мм начинается от нескольких тысяч рублей.
| Марка материала | Толщина, мм | Скорость, мм/мин | Шероховатость Rz, мкм |
|---|---|---|---|
| Ст3, лист | 20 | 180–250 | 80–120 |
| 09Г2С | 60 | 60–90 | 150–250 |
| Нержавейка 12Х18Н10Т | 100 | 25–40 | 200–300 |
| Титан ВТ20 | 50 | 45–70 | 120–200 |
| Углепластик | 15 | 300–500 | 60–100 |
Цифры ориентировочные, при 380 МПа и фокусе 1,02 мм. Кто-то режет 150 мм стали на скорости 15 мм/мин — процесс небыстрый, заготовка может идти сутки, и это нормально: за то и платят.
По опыту, мастера часто не следят за влажностью граната. Набрал мешками на склад, где сырость — комки, которые забивают подачу абразива, струя «захлебывается», и на детали выскакивает зарез или непрорез в самом неожиданном месте. Ситуация, когда абразив сыпется на дно ванны красной горкой (как на снимке у кромки реза) — это нормально, это отработанные зерна. А вот если струя идет «водянистая» без плотного абразивного конуса — ищите проблему в подаче.
Точность 0,2 мм: за что реально платим
Заявленный производителями допуск ±0,1–0,2 мм достижим, но не на любой толщине и не на любой траектории. Конусность струи — главный враг: на 20 мм она почти незаметна, на 150 мм нижняя кромка может «отъехать» на 0,5–1 мм, если вести рез слишком быстро или не выполнять опережение наклона головы (dynamic taper compensation). У Omax и Flow это решается программным наклоном резака по траектории — голова реально «заваливается» в повороты. Без этого на толстых деталях с острыми внутренними углами ловим скругление снизу.
Однажды на участке мы поймали брак из-за банальной вещи: программщик задал точную геометрию, но не учел отдачу материала при пробивке на толщине 120 мм — первая пробивка «повело», деталь сдвинулась на 0,4 мм, вся партия под повторную резку. С тех пор на толщинах свыше 80 мм у нас правило: пробивка в технологическом отверстии вне контура, зажим, контроль нуля, потом рез.
Типичные ошибки: реальный случай вместо банальностей
Классика жанра — история с фланцами из 09Г2С на 90 мм. Заказчику нужны были шпильки под болты М24, допуск на межцентровое — ±0,2 мм. Резали «на оптимистичной скорости», которую дал каталог поставщика. Итог: по верху все красиво, а на нижней трети толщины струя отставала — окружности ушли в «улитку», размер внизу уплыл на +0,8 мм. Пересверливать — дороже, чем резать заново.
Разбор полетов дал три вывода, которые мы теперь держим на стенде:
- Скорость реза на толщинах свыше 70 мм снижаем на 25–30% от табличной и проверяем конусность на тестовой пластине перед партией.
- Фокусирующую трубку меняем не «когда умрет», а планово через 60 часов — стоимость замены несопоставима с браком.
- Каждую смену проверяем давление насоса на холостом ходу: просело на 20 МПа — ищем утечку или изношенный плунжер.
Как выбрать станок или подрядчика: чек-лист
- Давление насоса честные 380 МПа и выше — на 300 МПа толщина 150 мм превращается в мучение.
- Спросите, есть ли динамическая компенсация конусности. На толстых листах без нее не поговорили.
- Уточните, откуда гранат и как контролируется его качество (просев, влажность). Серый порошок «когда как» — признак экономии на всем.
- Попросите тестовый рез на вашем материале вашей толщины и замерьте конусность и Rz сами, штангенциркулем и профилометром.
- У подрядчика должен быть график плановой замены фокусов и система ЧПУ, которая считает фактический ресурс сопла.
FAQ: коротко и по делу
Можно ли резать 150 мм на скорости из каталога производителя?
Нет, это не сработает, потому что табличные скорости даны для качественного реза на типовых толщинах до 50 мм. На 150 мм струя теряет энергию по глубине, и вам либо гарантированный конус, либо непрорез. Снижайте подачу и делайте тестовую пластину.
Гранат 120 mesh быстрее, чем 80 mesh — мельче же зерна?
Нет, все наоборот. Мелкий абразив дает лучшее качество поверхности, но режет медленнее — меньше энергия каждого зерна. 80 mesh — это про производительность, 120 mesh — про чистоту на тонких материалах. Для 150 мм только 80 mesh.
Правда ли, что гидроабразивная резка не оставляет заусенцев?
Правда наполовину. Заусенца как на фрезеровке нет, но на нижней кромке толстых заготовок остается грат — «бахрома» из абразива и металла, которая снимается пескоструйкой или крацеванием за пару минут. На 150 мм это неизбежно и учтено в себестоимости.
Резюме простое: гидроабразив берет то, что не могут другие, — толстый лист, композиты, нетермические кромки. Но точность 0,2 мм — это не магия из брошюры, а дисциплина: свежие фокусы, сухой гранат 80 mesh, тестовые пластины и честные скорости. Кто экономит на расходниках — платит за брак. Проверено на своей шкуре не раз.