Почему толстый лист — это отдельная наука
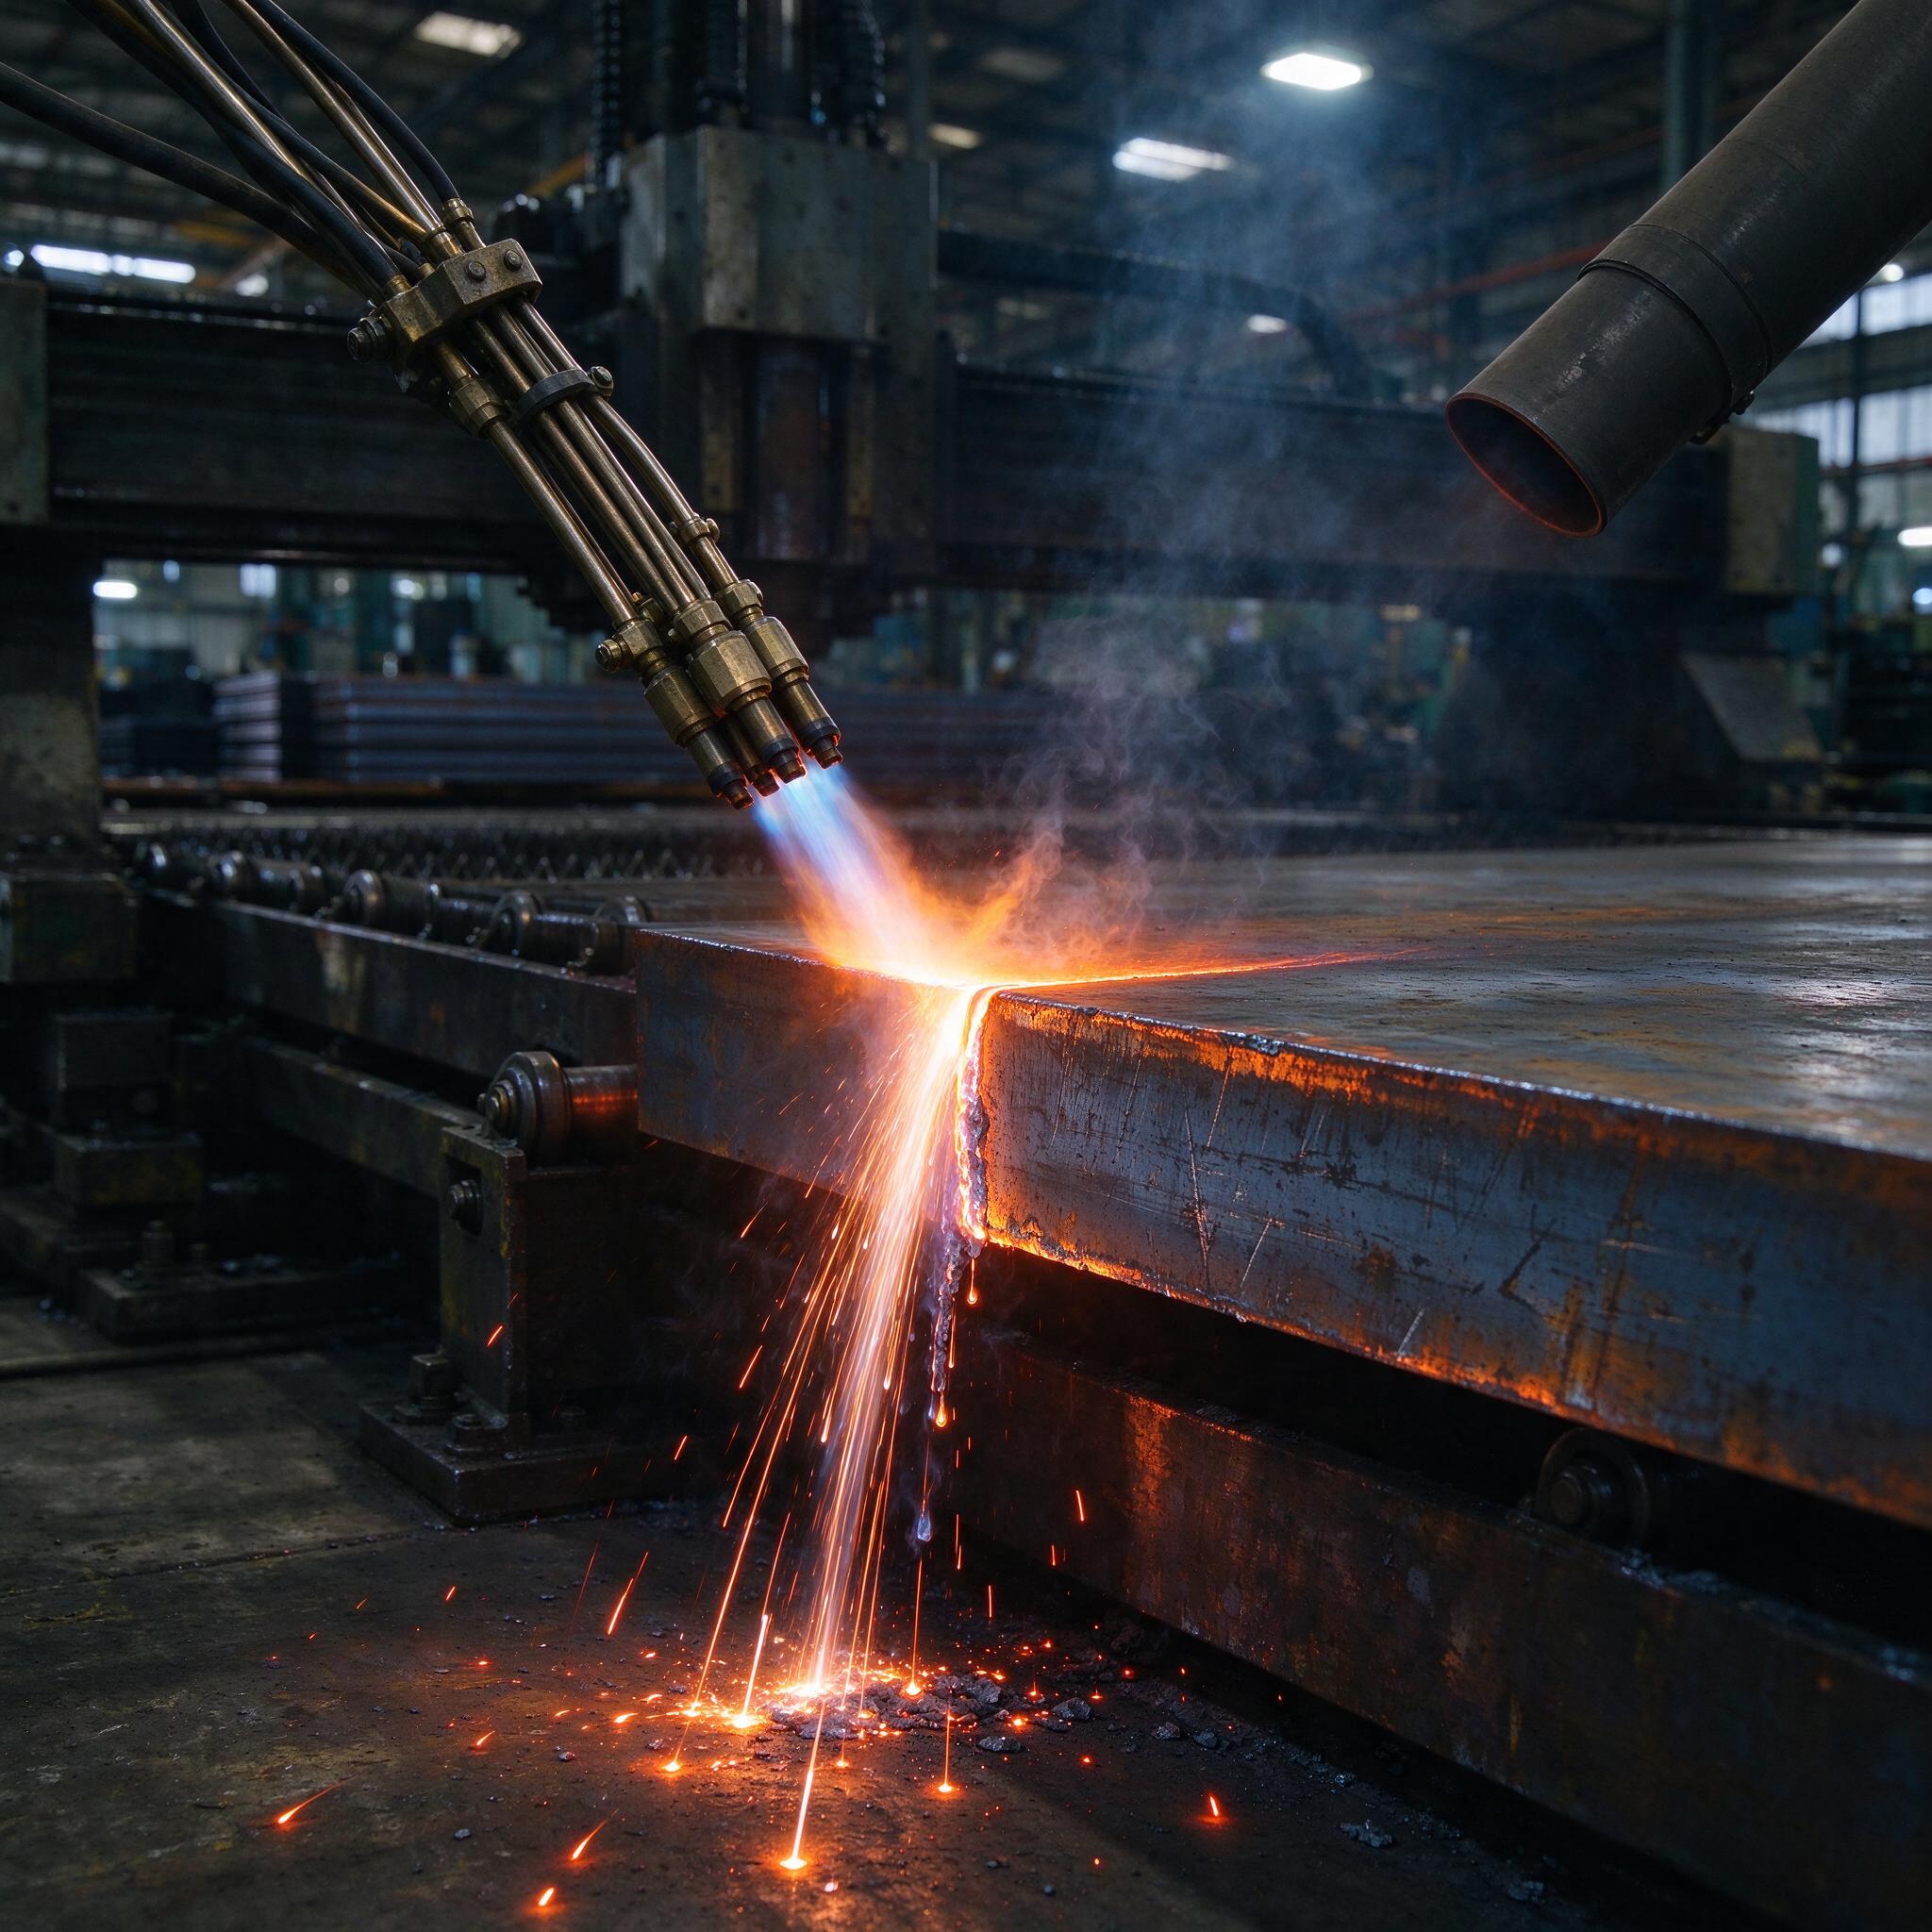
На фото — наш термический участок, газорезательная машина порталового типа с многосопловым резаковым блоком. Как раз тот момент, когда машина режет лист толщиной под 200 мм: видно, как струя расплавленного металла и шлака уходит вниз, кромка светится до соломенно-оранжевого, а рядом на стеллаже лежит катаная труба — металлопрокат на очереди. Внизу лужа остывшего гратa. Знакомая картина до боли.
Казалось бы, газовая резка — технология из позапрошлого века. Но как только лист переваливает за 50 мм, начинается настоящее колдунство: скорость падает, кромка «плывёт», внизу появляются каверны, а незатянутый гранат выдирает куски металла из зоны реза. Клиент требует прямую кромку с отклонением ±1 мм на метр и шероховатостью не хуже Rz 80. И мы должны это выдать. Разберём, как это делается на Ст3 и 09Г2С, какие резаки ставим и почему подогрев кромок — это не роскошь, а половина успеха.
Физика процесса: что вообще происходит в резе
Многие думают, что газовая резка — это «прожигание» металла. Нет. Это непрерывное окисление железа в струе режущего кислорода. Ацетилено-кислородное пламя только разогревает кромку до температуры воспламенения (~1100–1200 °C для низкоуглеродистых сталей), дальше кислород сам окисляет железо, тепло этой реакции плавит оксиды, а скоростной поток струи выметает шлак вниз. Лист 100 мм мы режем на скорости 200–260 мм/мин, 200 мм — уже 110–140 мм/мин, и это при идеально настроенной геометрии резака. Станок не тянет длину реза на стабильной скорости — вся кромка в ступеньках, дальше можно даже не смотреть, брак.
Для 09Г2С всё чуть жёстче: легирующие добавки марганца и кремния сдвигают температуру воспламенения вверх, шлак получается более вязким и охотнее нависает на нижней кромке. Поэтому для 09Г2С мы всегда берём режущий кислород с давлением на 10–15% выше, чем для Ст3 той же толщины, и медленнее скорость — процентов на 5–10. Плюс жёстко контролируем мощность подогрева, иначе по верхней кромке получаем оплавление и скругление радиусом в пару миллиметров.
Резаки и мундштуки: что стоит на наших машинах
Ставим в основном резак инжекторного типа РЗ-П-2-01А и его машинные аналоги, на порталах — блоки с мундштуками внутреннего смешивания. Сопла — щелевые и ступенчатые. Номер сопла подбирается строго под толщину, и вот тут по опыту: мастера часто путают номера, ставят сопло «на размер больше», дескать «вернее прожжёт». В результате перерасход ацетилена, перегрев кромки и грата, который потом часами скалывают.
| Толщина листа, мм | Сопло / номер | Давление O2 (режущее), МПа | Давление ацетилена, МПа | Скорость реза, мм/мин |
|---|---|---|---|---|
| 50 | № 2 | 0,45–0,55 | 0,03–0,05 | 330–400 |
| 100 | № 3 | 0,55–0,70 | 0,03–0,05 | 200–260 |
| 200 | № 4 | 0,70–0,90 | 0,04–0,06 | 110–140 |
| 300 | № 5 (ступенчатый) | 0,9–1,1 | 0,04–0,06 | 70–90 |
Это ориентировочные режимы для Ст3. Для 09Г2С корректируем, как писал выше. Ключевой момент — соотношение мощностей подогревающего и режущего потоков. Пламя должно быть строго нейтральным: ядро — ярко-голубой конус длиной 3–5 мм, без перьев и копоти. Если пламя окислительное (избыток кислорода) — кромка становится твёрдой и хрупкой, потом резчик проклинает нас на сверловке. Если науглероженное — рез «не зажигается» по ходу, начинаются несрезанные кромки и пузыри грата на нижней плоскости.
Подогрев кромок: зачем и как мы это делаем
Толстый лист — это огромный аккумулятор холода. Подводишь резак к кромке и сразу пускаешь режущий кислород — на 50 мм ещё прокатит, а на 200 мм начало реза просто «утонет»: кислород окисляет только верхний слой, внизу получается каверна с несрезанным металлом. Поэтому на толстолистовом прокате мы всегда начинаем с подогрева точки врезки 8–15 секунд (для 300 мм — до 20), и обязательно стартуем с кромки, а не из середины поля. Врезка с кромки — струе есть куда «разгоняться», металл уже прогрет по всей высоте.
На машинах, где режем пачками длинных заготовок, для Ст3 до 100 мм иногда стартуем от заранее прожжённого машинным способом отверстия, но на 09Г2С этого избегаем — зона отверстия перегрета, кромка вокруг получается рваной. Подогревающие сопла наклоняем вперёд по ходу реза на 5–10°, они как бы «бегут впереди» и греют металл перед струёй кислорода. На толстых листах наклон резака назад недопустим — шлак заливает нижний срез, и грат прикипает намертво.
- Перед резкой лист в зоне старта зачищаем от ржавчины и окалины — окалина съедает часть тепла и даёт брызги.
- Расстояние сопла от металла — 1,5–3 мм, следим за обгоранием сопел: обгоревший мундштук ловит «хлопки» и обратные удары.
- Рукава и балонная рампа проверяются еженедельно — обратный удар на линии с несколькими резаками это не шутка, а ЧП.
Типичные ошибки: случай, который мы помним до сих пор
Однажды на участке мы поймали брак на партии из 09Г2С, листы 180 мм, заготовки под рёбра жёсткости для мостовых конструкций. Резчик поставил режим «как для Ст3»: скорость 130 мм/мин, подогрев по максимуму. Снаружи кромки выглядели прилично. Но при УЗК заказчик поймал зоны разупрочнения вдоль кромки — подогрев оказался избыточным, локальный нагрев свыше 650 °C с медленным остыванием толстого массива дал участки, где ударная вязкость просела. Партию под ковку. С тех пор у нас правило: для 09Г2С мощность подогрева — минимум из диапазона, а не максимум, и температуры кромки контролируем пирометром, а не «на глаз по цвету». Глаз резчика обманывает, особенно в тёмном цеху под лампами, как на нашем фото — казаться будет горячее, чем есть.
Ещё две классические беды: первая — экономия на качестве кислорода, когда контора берёт технический O2 99,2% вместо 99,7%. На тонком металле незаметно, на 200 мм скорость реза падает на 20%, грат висит сосульками. Вторая — ленивая выверка перпендикулярности резака: на толстом листе отклонение струи на 1° на глубине 250 мм даёт увод кромки почти на 4–5 мм. Заказчик меряет, требует переделку, а переделать уже нельзя — размеры ушли.
Как выбрать станок или подрядчика для газовой резки толстолиста: чек-лист
- Максимальная реальная толщина реза на конкретной машине — не паспортная, а подтверждённая пробниками. Пусть покажут образец реза 200 мм и торец кромки.
- Система ЧПУ с режимом плавного разгона/торможения на углах — рывок скорости на 100 мм стали сразу виден на кромке.
- Регулировка высоты по копиру или емкостному датчику: на катаном листе с коробоватостью 5 мм на метр это спасает рез.
- Наличие второго (подогревающего) ряда сопел и возможность их наклона — без этого толстолист не осилить с приличной кромкой.
- У подрядчика — протоколы контроля: замеры перпендикулярности, шероховатости, наличие балонной рампы или кислородного генератора с запасом по давлению. Если резак «подыхает» к концу длинного реза из-за просадки давления — вся деталь в мусор.
FAQ
Можно ли резать 09Г2С пропаном вместо ацетилена?
Можно и часто выгодно — пропан дешевле, температура пламени чуть ниже (~2800 °C против 3150 °C у ацетилена), но на толстолисте это значит увеличить время подогрева и снизить скорость на 10–15%. Для Ст3 до 100 мм — нормальная практика. А вот для тонких сложных контуров ацетилен держим: у него выше скорость нагрева, меньше зона термического влияния.
Правда ли, что на 300 мм газовая резка всё равно хуже плазмы?
Да, для 09Г2С и ответственных конструкций плазма и лазер дают более узкую зону термического влияния и ровную кромку. Но плазмы на 300 мм серийно почти не существует, а лазер такой толщины — это космос по деньгам. Газовая резка остаётся единственным массовым способом, вопрос только в правильных режимах и последующей зачистке.
Что делать с нависающим гратом на нижней кромке?
В первую очередь смотреть режим, а не хвататься за молоток: правильные давления кислорода и скорость убирают 90% грата. Остатки снимаем на краце-машине или узкой ленточной шлифовке. Если грат приходится отбивать вручную — режим настроен неверно, ищи причину в давлениях и чистоте сопла, а не в работяге.
Вместо заключения
Газовая резка толстолистового проката 50–300 мм — это работа с допусками на каждом шаге: чистота кислорода, состояние мундштука, время подогрева, скорость. Станок на фото отрежет и Ст3, и 09Г2С — но ровно ту кромку, которую мы ему настроим. Настройка занимает час. Переделка партии — неделю. Выбирайте, что дешевле.