Болты вышли голубыми — и это была не та голубизна
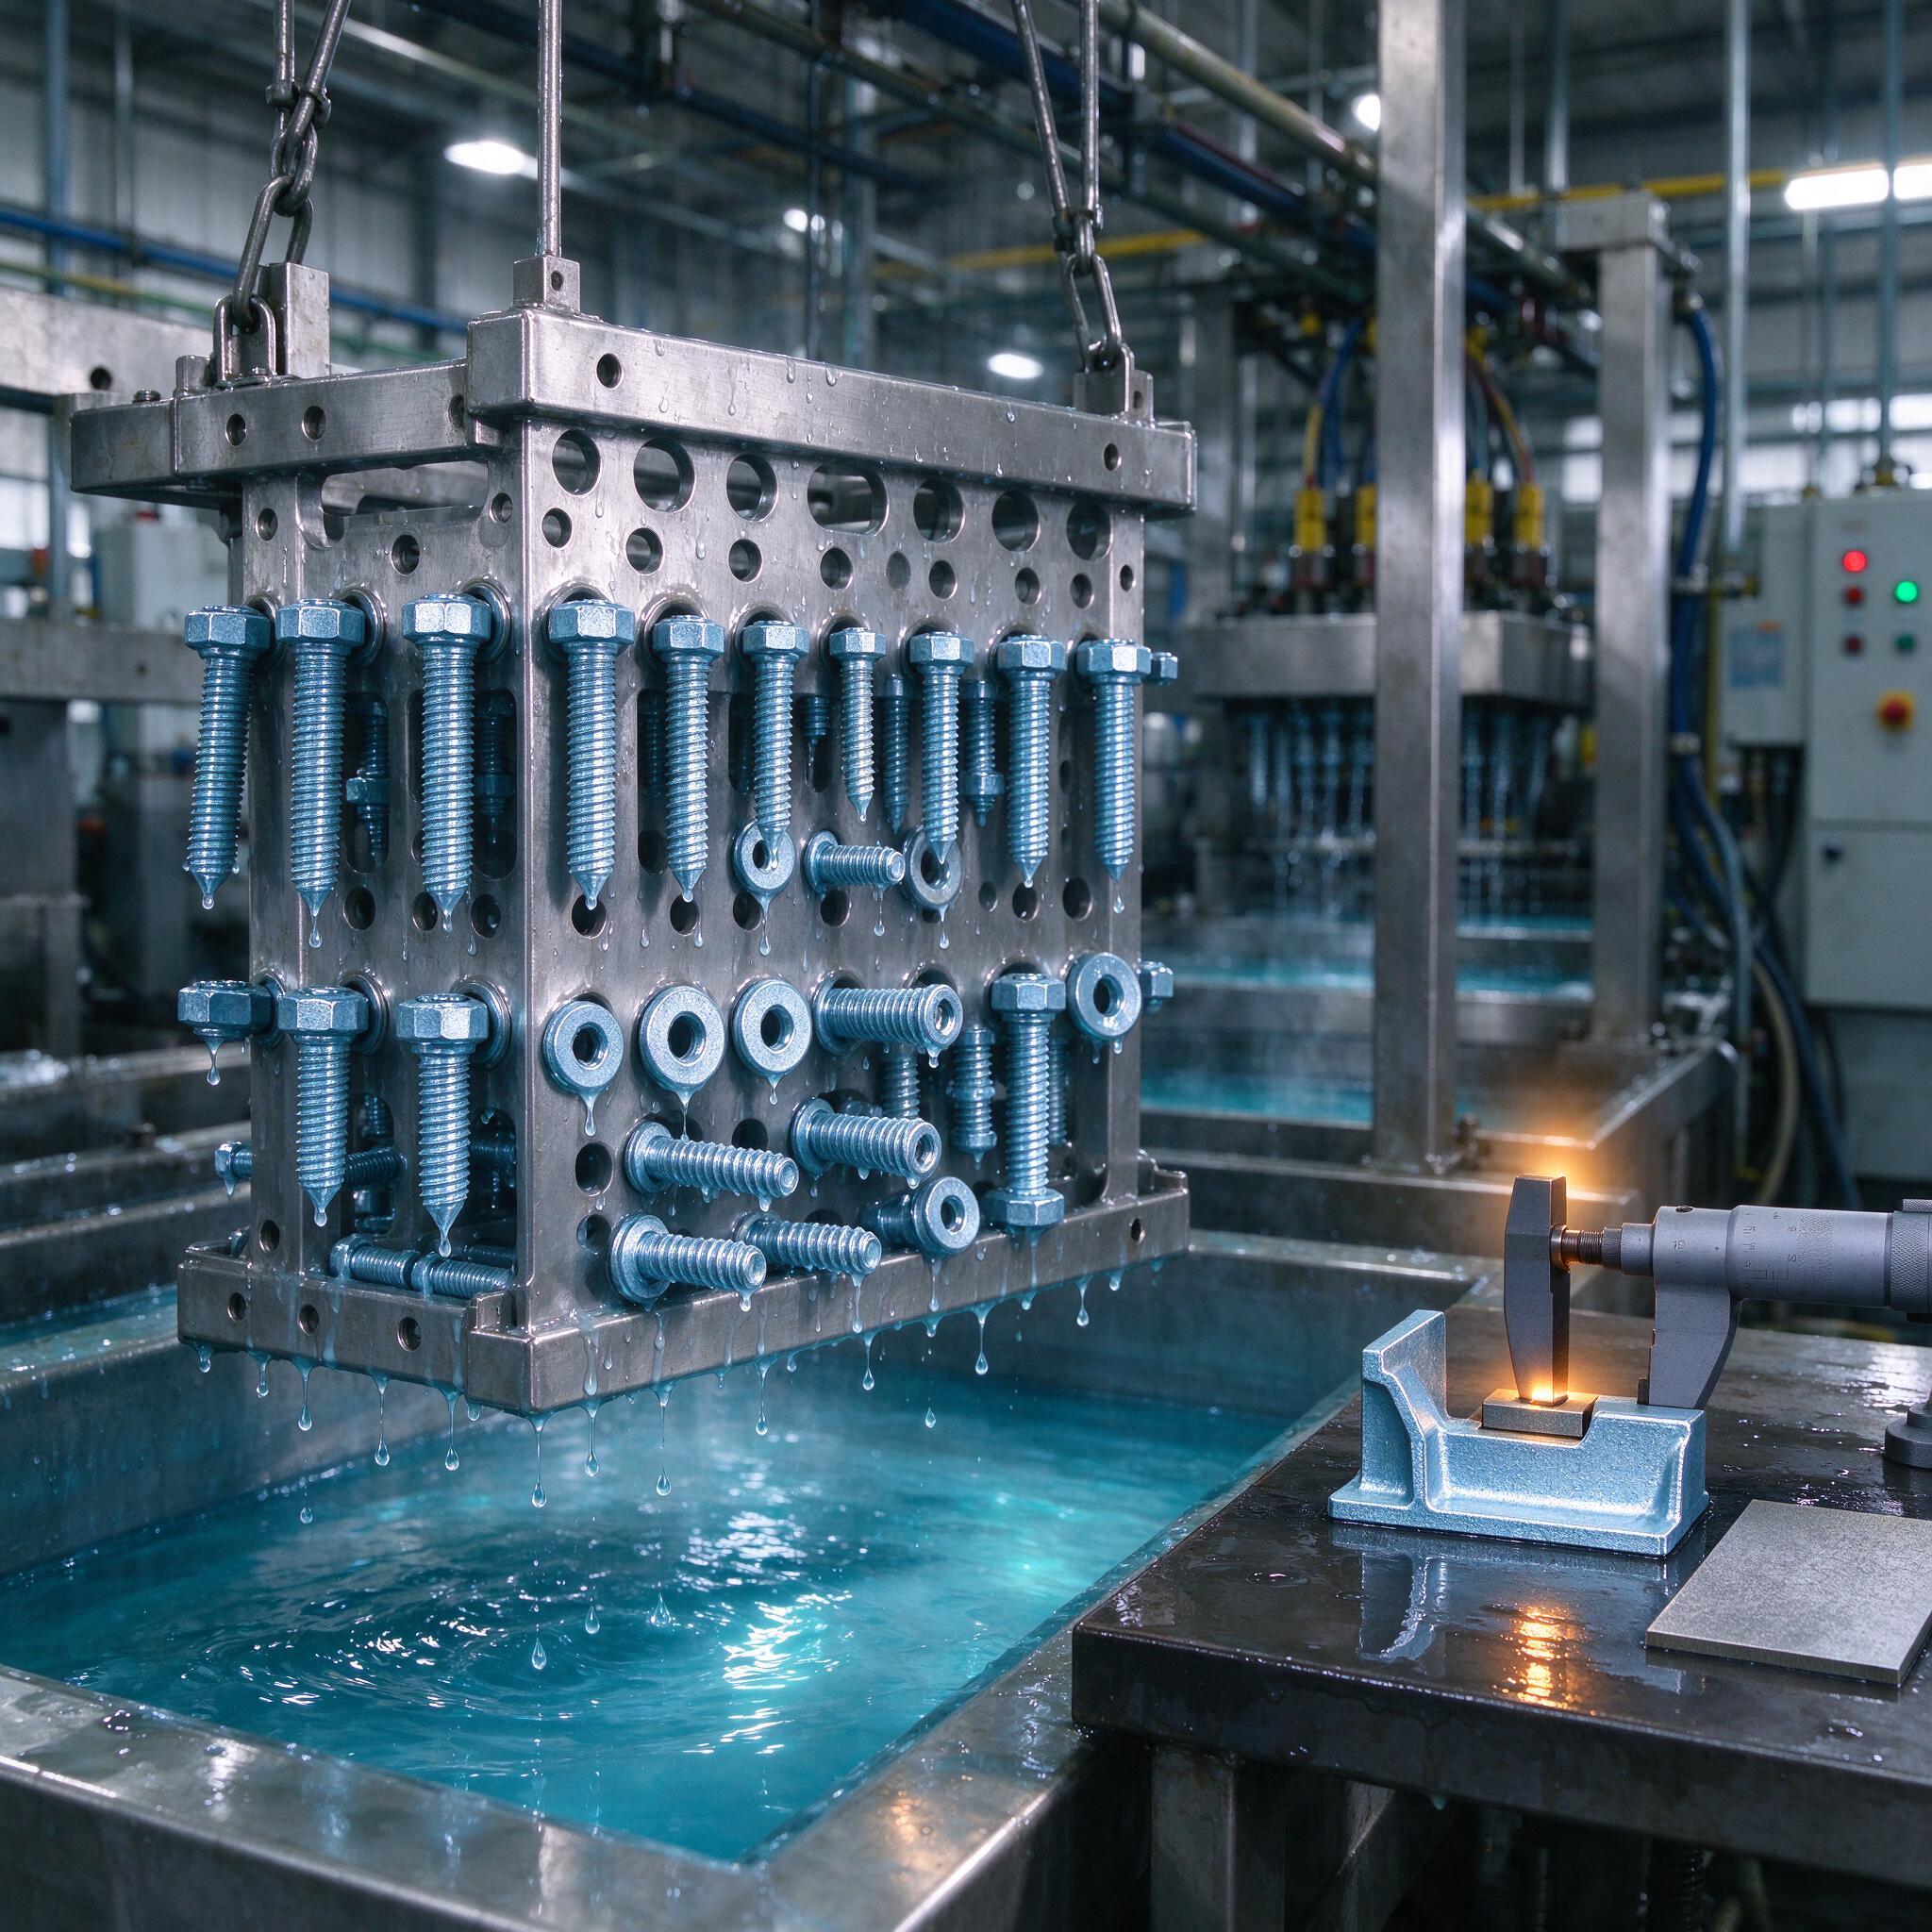
История с иллюстрации — как раз наша. Подвеска с болтами М12 вылетает из ванны, электролит капает на пол, а рядом на столе микрометр и эталон из ГОСТовской пластинки. Казалось бы, рабочая рутина. Но именно в такие моменты всплывают все косяки: где-то недоцинковали на резьбе, где-то — рябь и каверны. Партия брака. Претензия от сборочного цеха. И разговор с начальником участка по понедельникам. Про то, как мы этот брак вылечили, — и поговорим: разберем гальваническое цинкование, толщину покрытия от 5 до 25 мкм, сравним с термодиффузионным и пройдусь по контролю, который предписывает ГОСТ 9.306.
Что такое гальваническое цинкование на пальцах, но по уму
Классическая технология: деталь — катод, цинковый анод, электролит. Вешаем крепеж на подвеску или сыплем в барабан, гоняем ток, цинк осаждается. Ключевые параметры, которые реально управляют качеством, — плотность тока (для барабанов обычно 0,5–2 А/дм², для подвесок 1–4 А/дм²) и температура электролита 18–25 °C. Электролиты три основных вида, и они дают разный результат:
- Кислый (хлораммонийный, сульфатный) — рабочая лошадка для крепежа. Блестящие осадки, высокая скорость, до 1 мкм за 2–3 минуты. Минус: неравномерность на сложном профиле.
- Цианистый — лучшая рассеивающая способность, но с ним связана вся печаль по экологии и цианистые стоки. Дорогое обезвреживание.
- Слабокислый цинкатный — компромисс, сейчас большинство новых линий ставят именно его.
Сразу за цинкованием идет хроматирование — пассивация. Без нее «голый» цинк на открытом воздухе живет плохо. Трехвалентный хромат дает 120–240 часов по соляному туману (ГОСТ 9.308), шестивалентный с радужной пленкой — до 500, но он уже почти под запретом по экологии.
Толщина покрытия 5–25 мкм: сколько вешать в граммах
Толщина — это не «на глазок», а конкретный класс по ГОСТ 9.306-85 (а актуальная редакция — ГОСТ 9.306-2015, где покрытие обозначается, например, Ц15.хр). Требование «Ц15.хр» означает: минимальная толщина цинка 15 мкм на основных поверхностях, дальше хроматирование. Раскладка по классам, с которой мы работаем постоянно:
| Обозначение | Толщина, мкм | Где применяем | Защита на улице (ориентир) |
|---|---|---|---|
| Ц5 | 5 | Крепеж в сухих отапливаемых помещениях, внутри корпусов | до 1–2 лет |
| Ц9 | 9 | Крепеж под капотом, в производстве, склады без отопления | 2–5 лет |
| Ц15 | 15 | Металлоконструкции, дороги, наружный монтаж | 5–10 лет |
| Ц24 / Ц30 и выше | 24+ | Агрессивные среды, промышленная атмосфера | 10+ лет |
Важно понимать: 25 мкм для гальваники — почти предел разумного. Дальше осадок становится рыхлым, на резьбе начинаются проблемы с навинчиванием, растут внутренние напряжения. Захотели больше — переходите на другой способ. И еще нюанс, который по опыту, мастера часто путают: 15 мкм — это МИНИМАЛЬНАЯ толщина на основном участке. Средняя может быть 20+, и это нормально, ГОСТ 9.306 проверяет именно минимум.
На резьбу крепежа цинк садится неравномерно — на вершинах профиля толще, во впадинах тоньше. Поэтому под гальванику резьбу либо режем с учетом напуска, либо после покрытия калибруем. Болты М10–М16 с покрытием 12–15 мкм калибровкой еще спасаются, выше — уже лотерея.
Гальваника против термодиффузионного цинкования — где кого хороним
Термодиффузионное цинкование (ТДЦ) — это не электролиз, а нагрев деталей с цинкосодержащей шихтой в контейнере при 380–450 °C. Цинк диффундирует в сталь, образует слой железо-цинковых фаз (Γ, δ, ζ-фазы). Слой — не «штукатурка», а сплав. Отсюда вся разница.
| Параметр | Гальваническое цинкование | Термодиффузионное цинкование |
|---|---|---|
| Толщина покрытия | 5–25 мкм (практически до 30) | 30–110 мкм, контролируется точно |
| Равномерность на резьбе и в глухих отверстиях | Хуже, в глухих зонах бывают «слепые» места | Отличная, покрывает все, куда добралась шихта |
| Внешний вид | Блеск, декоративность, любые пассивации | Матовый серый, без вариантов |
| Твердость слоя | Мягкий цинк | 400–500 HV, износостойко |
| Температура процесса | 20–25 °C, деталь не коробится, водородное охрупчивание риск | 400+ °C, снимает внутренние напряжения, но отпускает изделия с ТВЧ |
| Адгезия | Требует подготовки, срывается при деформации | Металлургическая связь, не отслаивается |
| Цена за тонну крепежа | Дешевле, если тонны и простая геометрия | Дороже на 30–70%, но эффективнее на сложном профиле |
Практический вывод простой: масса, крупные партии стандартного крепежа, нужна красота и резьба без пескоструйки — гальваника. Анкерные шпильки, закладные, все что работает на излом и в грунте, — ТДЦ. Мы, кстати, оба процесса держим, и заказчики, которые «а можно чуть-чуть и того, и того», получают отказ — смешивать нельзя, брак гарантирован.
Контроль по ГОСТ 9.306 и что мы реально меряем
ГОСТ 9.306 — это система обозначений и требований к металлическим и неметаллическим неорганическим покрытиям. По нему проверяем:
- Толщину. Три рабочих метода: магнитный толщиномер (для нас — типовой МЭТ или аналоги, погрешность ±5%), кулонометрия для арбитража, и микрошлиф на выборку. На резьбе меряем по средней линии профиля, не по вершине.
- Адгезию. Царапание, сетка, термопроба. Для цинка — простой тест на изгиб образца-свидетеля 90°, покрытие не должно отслаиваться.
- Внешний вид. Блеск, отсутствие наростов, рябь, каверны, «деревья» — дендриты от высокой плотности тока. Сравниваем с образцом-эталоном.
- Коррозионную стойкость. Камера солевого тумана по ГОСТ 9.308. Свидетельские образцы идут партиями, время — по требованию заказчика: 96, 240, 480 часов до появления белой коррозии.
- Водородное охрупчивание. Для крепежа классов прочности 10.9 и выше — обязательная термообработка после гальваники: 190–220 °C, 4–8 часов, в течение 4 часов после покрытия. Пропустили — рискуете поймать хрупкое разрушение под нагрузкой. Это не теория, это реальные аварии.
Покрытие в чертеже пишем как «Ц15.хр» или «Ц9.б» (блестящее, без хроматирования). Если заказчик пишет «цинк просто» — не берем, все равно придем к расшифровке через спор.
Однажды на участке мы поймали брак из-за…
…непромытых деталей после обезжиривания. Массовая партия — 40 тысяч самонарезающих винтов, барабанная линия, кислый электролит. Через двое суток заказчик прислал фото: на половине винтов — точечные каверны и черные точки. Диагноз: остатки щелочного обезжиривателя в глухих углах головки. Электролит их «проехал», цинк не осадился, а пассивация легла поверх активной стали и через пару дней начала ржаветь. Партию переделали, и с тех пор у нас железное правило: после обезжиривания — двойная промывка каскадом и визуальный контроль смачиваемости поверхности. Вода должна стекать сплошной пленкой, а не собираться в капли. Если собирается каплями — жир на поверхности, в гальванику не идти.
Вторая засада, которую мы периодически ловим у подрядчиков-однодневок: они меряют толщину на шляпке болта, где цинк садится легко, и не меряют во впадинах резьбы. А там при 15 мкм заявленных бывает 6–8 фактических. Соляной туман такое покрытие прогоняет за 50–80 часов, и заказчик получает ржавый крепеж через полгода монтажа.
Как выбрать подрядчика по цинкованию: чек-лист
- Смотрите протоколы контроля. Нормальный гальванический цех сдает партию с указанием толщины по 3–5 точкам на деталь, результатом по соляному туману и методикой. «Цинк нанесен, протокол не положен» — бежать.
- Спросите про термообработку после покрытия. Для крепежа 10.9 и выше отсутствие водородного отпуска — дисквалификация подрядчика сразу.
- Проверьте оснащение лаборатории. Магнитный толщиномер калиброван? Есть камера соляного тумана? Если только «микрометр и глаза» — для ответственного крепежа этого мало.
- Оцените подготовку поверхности. Травление, обезжиривание, промывка — это 70% успеха. Посмотрите ванны: если в обезжиривании плавает жирная пленка, дальше можно не смотреть.
- Поговорите с технологом, а не с менеджером. Нормальный технолог на вопрос про цианистый или цинкатный электролит, про плотность тока и температуру отвечает без пауз. Менеджер отвечает «у нас все хорошо».
FAQ: отвечаем прямо
Можно ли гальваническим цинкованием получить 30–40 мкм, как у горячего?
Нет, это не сработает, потому что осадок выше 25–30 мкм становится рыхлым, пористым, с большими внутренними напряжениями, а на резьбе крепежа вы просто перестанете накручивать гайки. Нужна большая толщина — идите на термодиффузионное или горячее цинкование, это разные технологии под разные задачи.
Можно ли гальванику наносить на детали после закалки ТВЧ до 50 HRC?
Опасно. Высокопрочная сталь (твердость выше ~34 HRC) — кандидат на водородное охрупчивание при электролизе. Обязателен отпуск после покрытия в пределах 4 часов, а лучше — заранее согласовать с заказчиком, потому что некоторые высоконагруженные изделия вообще нельзя цинковать электролитически, только термодиффузией или цинк-ламельными системами.
Почему после гальваники на деталях появились белые пятна через месяц?
Это не брак нанесения, а коррозия самого цинка — белая ржавчина. Значит, пассивация либо не сделана, либо сделана плохо, либо детали хранились в сырой таре. Проверяйте этап пассивации: хроматирование (лучше трехвалентное с герметиком) должно идти сразу после промывки, и складировать детали нужно в сухом проветриваемом помещении, а не в полиэтиленовых мешках.
Вместо итога
Гальваническое цинкование — дешевая, технологичная и понятная антикоррозионная защита, если вы знаете, что просите, и контролируете то, что получили. Толщина 5–25 мкм по ГОСТ 9.306, правильная пассивация, водородный отпуск для высокопрочного крепежа, и адгезия/равномерность по факту, а не по протоколу «все хорошо». Термодиффузионное цинкование берите там, где нужна толщина и жесткая эксплуатация. Остальное — дисциплина на участке, промывка и толщиномер. На этом все. Идите проверяйте, что у вас там с пассивацией на прошлой партии.