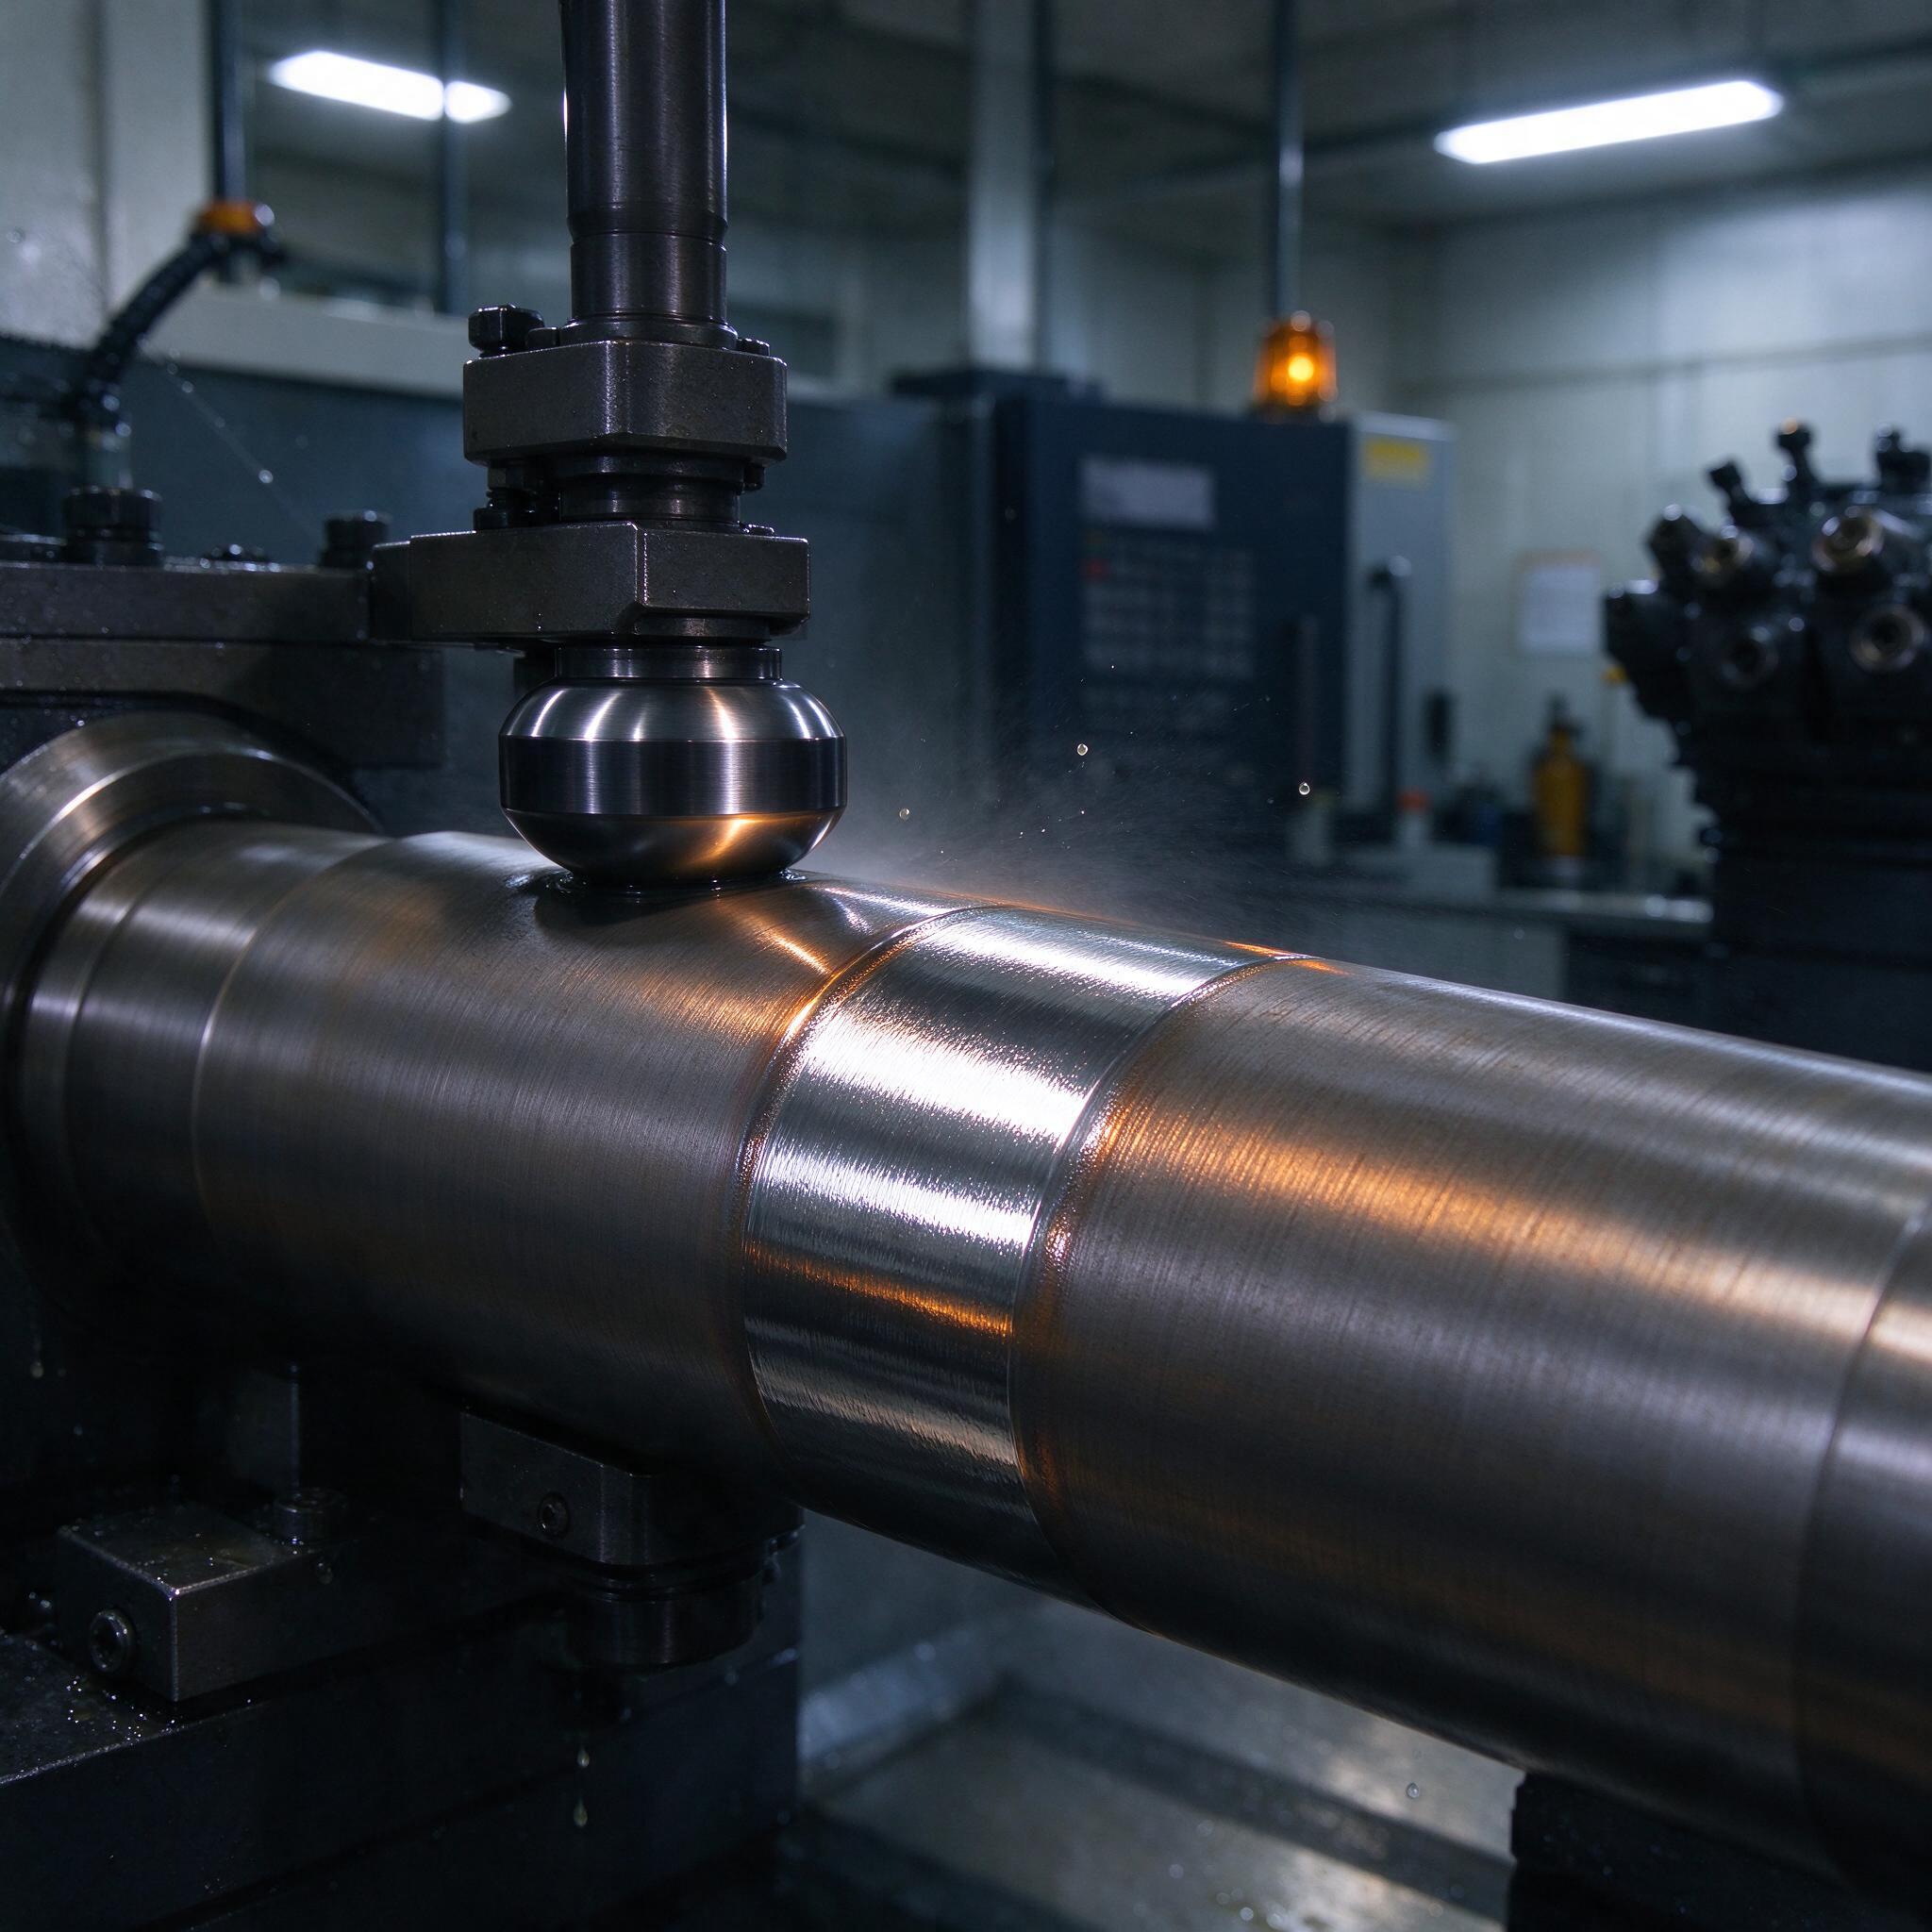
Вал шейдит, изделие летит — знакомо?
Расскажу историю, с которой на нашем участке сталкивались все, кто занимается валами и штоками. Гидроцилиндр металургического пресса, шток 40Х, закалка ТВЧ, всё по чертежу. Через полгода эксплуатации — усталостная трещина, задиры, клиент на горизонте машет прейскурантом на рекламацию. И самое обидное: геометрия идеальная, шероховатость после шлифовки Ra 0,63, термообработка в норме. А живёт деталь мало. Почему? Потому что после шлифования в поверхностном слое остались растягивающие остаточные напряжения, и никакая твёрдость их не спасает. Именно здесь в игру вступает поверхностное пластическое деформирование — обкатка роликом, простая, как лом, и настолько эффективная, что прирост усталостной прочности доходит до 30–50%. Разберём, как это работает, на каких режимах гонять и где обычно набивают шишки.
Что физически происходит под роликом
Фрикционно-механическая обработка — это когда мы давим роликом на вращающуюся деталь с усилием, превышающим предел текучести материала в тонком поверхностном слое. Металл течёт. Волокна сминаются, кристаллическая решётка искажается, зерна дробятся — это и есть наклёп. Микротвёрдость поверхности растёт на 20–40%, а главное — в слое глубиной 0,3–2 мм формируются сжимающие остаточные напряжения, до 800–1200 МПа. Усталостная трещина почти всегда зарождается с поверхности и растёт именно под действием растяжения. Сжимающие напряжения её просто закрывают, как крышку гроба.
Параллельно происходит выглаживание: микронеровности от точения (Ra 1,6–3,2) сглаживаются до Ra 0,1–0,4. И это не шлифовка, где мы снимаем металл и поднимаем прижоги, а деформирование — вершины вплавляются во впадины. Никакого теплового воздействия, никакой белой стружки, никакой СОЖ в объёмах, как на шлифовке — хотя, если смотреть на фото процесса, мелкодисперсный туман от смазки там всё-таки есть: на снимке видно, как над зоной контакта ролика с валом висит облачко масляной аэрозоли, а отполированная дорожка на шейке отблескивает тёплым отсветом под лампами цеха. Обкатка идёт на токарном станке с ЧПУ — на заднем плане различается револьверная головка с инструментами и блок ЧПУ, всё как у нас на участке: обычный станок, обычный вал, только резец заменён на обкатной ролик на оправке.
Режимы: где деньги, а где брак
Мастера часто спрашивают: «Какое усилие ставить?» Универсального ответа нет, но рабочий коридор такой:
- Усилие обкатки P: 1–5 кН на ролик для валов диаметром 50–200 мм. Точнее — по формуле из справочника Кудрявцева, но на практике калибруем по образцу.
- Скорость вращения V: 60–150 м/мин. Выше — ролик греется и «подхватывает» поверхность, ниже — производительность падает.
- Подача S: 0,05–0,15 мм/об. Меньше — лучше качество, дольше работа. Больше 0,2 — получите огранку и винтовую дорожку.
- Число проходов: 1–2. Третий проход почти ничего не даёт, наклёп уже вышел на насыщение.
- Радиус ролика: 10–30 мм, ролики из ШХ15 или Х12М, твёрдость 60–64 HRC, полированная дорожка.
| Материал | P, кН | S, мм/об | Ожидаемое упрочнение |
|---|---|---|---|
| Сталь 45 | 1,5–2,5 | 0,08–0,12 | +30% микротвёрдости, предел выносливости +40% |
| 40Х (закалённая) | 2–3,5 | 0,06–0,1 | +25%, предел выносливости +30–50% |
| ШХ15 | 2,5–4 | 0,05–0,08 | +20%, критично против контактного выкрашивания |
| Алюминиевые сплавы (АК6, Д16) | 0,5–1,2 | 0,1–0,15 | +35%, но легко пережать |
Важно: жёсткость системы «станок — приспособление — деталь» должна быть приличной. Если шпиндель звенит и станок не тянет — обкатка превратится в вибронаклёп с рваной каверной на поверхности. Тогда добро пожаловать на переделку.
Однажды мы поймали брак — рассказываю, чтобы вы не повторили
Случай с штоками гидроцилиндров. Новый обкатчик, толковый парень, но торопился. Поставил усилие «на глазок», по максимуму — «чтобы наклёп наверняка сел». Результат: на партии из 20 штоков после обкатки полезла сетка микротрещин — переупрочнение, металл поверхностного слоя просто пересыщен дефектами и начал разрушаться. Внешне дорога выглядела зеркальной, красота. А под магнитопорошковым контролем — ёлка из индикаций. Весь брак — в измельчитель. С тех пор у нас правило: любое новое сочетание «материал + диаметр + режим» сначала гоняем на образцах и проверяем твёрдомером и профилометром, а если деталь ответственная — то и дефектоскопией. Плюс смазка: обкатка без смазки — это гарантированный нагар на дорожке и микрозадиры. Масло индустриальное И-20 или специальная обкатная паста, наносим кистью тонко, без фанатизма.
И вторая классика: обкатывают деталь с исходной шероховатостью Ra 3,2–6,3 после чернового точения, надеясь «всё сгладить». Не сгладится. Исходник должен быть Ra 1,6–0,8 после чистового точения или шлифовки, иначе ролик просто вдавит гребешки и получите волнистость вместо зеркала.
Накатка роликом vs другие методы упрочнения
Честное сравнение, без маркетинга:
- Дробеструйное упрочнение — хорошо для сложного профиля и мелких деталей, но наклёп мелкий, 0,1–0,3 мм, и производительность на крупных валах никакая.
- Дорнование отверстий — своя ниша, для каналов, а не для наружных поверхностей.
- Химико-термическая обработка (азотирование, цементация) — глубина и стойкость выше, но цикл — часы и сутки в печи, плюс поводки. Обкатка — минуты прямо на станке.
- Обкатка/выглаживание роликом — минимальная стоимость оборудования (оправка с роликом стоит копейки против печи), работает на любом токарном станке, мгновенный результат.
Комбинировать тоже никто не запрещает: азотирование плюс обкатка — предел выносливости у некоторых пар растёт почти вдвое относительно одной ТО.
Чек-лист: как выбрать станок и инструмент для обкатки
- Жёсткость: люфты в шпиндельном узле не больше 0,01 мм, станок держит радиальное усилие 3–5 кН без отжима.
- Диапазон оборотов: минимум 500 об/мин для валов диаметром до 100 мм, иначе не наберёте скорость 60 м/мин.
- Ролик: радиус и профиль под геометрию детали, ШХ15 или Х12М, 60–64 HRC, дорожка полирована до Ra 0,05. Изношенный ролик с лунками — источник дефектов, замена по графику.
- Система контроля: профилометр и твёрдомер на посту, не «на глазок».
- Для подрядчика — запросите протоколы на аналогичные детали и поинтересуйтесь, как они контролируют остаточные напряжения. Если ответ «а что это?» — дальше не разговариваем.
FAQ
Можно ли обкатывать закалённую сталь твёрдостью выше 45 HRC?
Обычным роликом — нет. Ролик промнётся раньше, чем деталь. Для 45–58 HRC нужны ролики из твёрдого сплава (ВК6, ВК8) или алмазное выглаживание, и усилия меньше. Упрочнение есть, но скромнее, чем на конструкционке.
Обкатка заменит шлифование?
Нет. Обкатка не исправляет геометрию — ни конусность, ни биение, ни погрешность профиля она не убирает, а только копирует исходную поверхность с выглаживанием микрорельефа. Сначала точим/шлифуем в размер, потом обкатываем.
Сколько реально прослужит деталь после обкатки?
По нашей статистике на валах и штоках из 40Х — ресурс по усталости выше в 1,3–1,5 раза при грамотном режиме. На парах трения с контактными нагрузками выигрыш ещё заметнее. Но это при исходнике без дефектов: если под обкаткой сидит шлифовочный прижог, ролик его только законсервирует.
Резюме
Обкатка роликом — самая дешёвая из серьёзных технологий упрочнения: оправка с роликом, исправный токарный станок, отработанные режимы, контроль твёрдости и шероховатости. Плюс 30–50% к пределу выносливости, сжимающие напряжения в поверхностном слое, Ra 0,2–0,4 без шлифовального круга. Поставьте образцы на пробу — через неделю вы сами будете считать, сколько денег раньше отдавали рекламациям.