Титан не прощает спешки: с чего всё началось
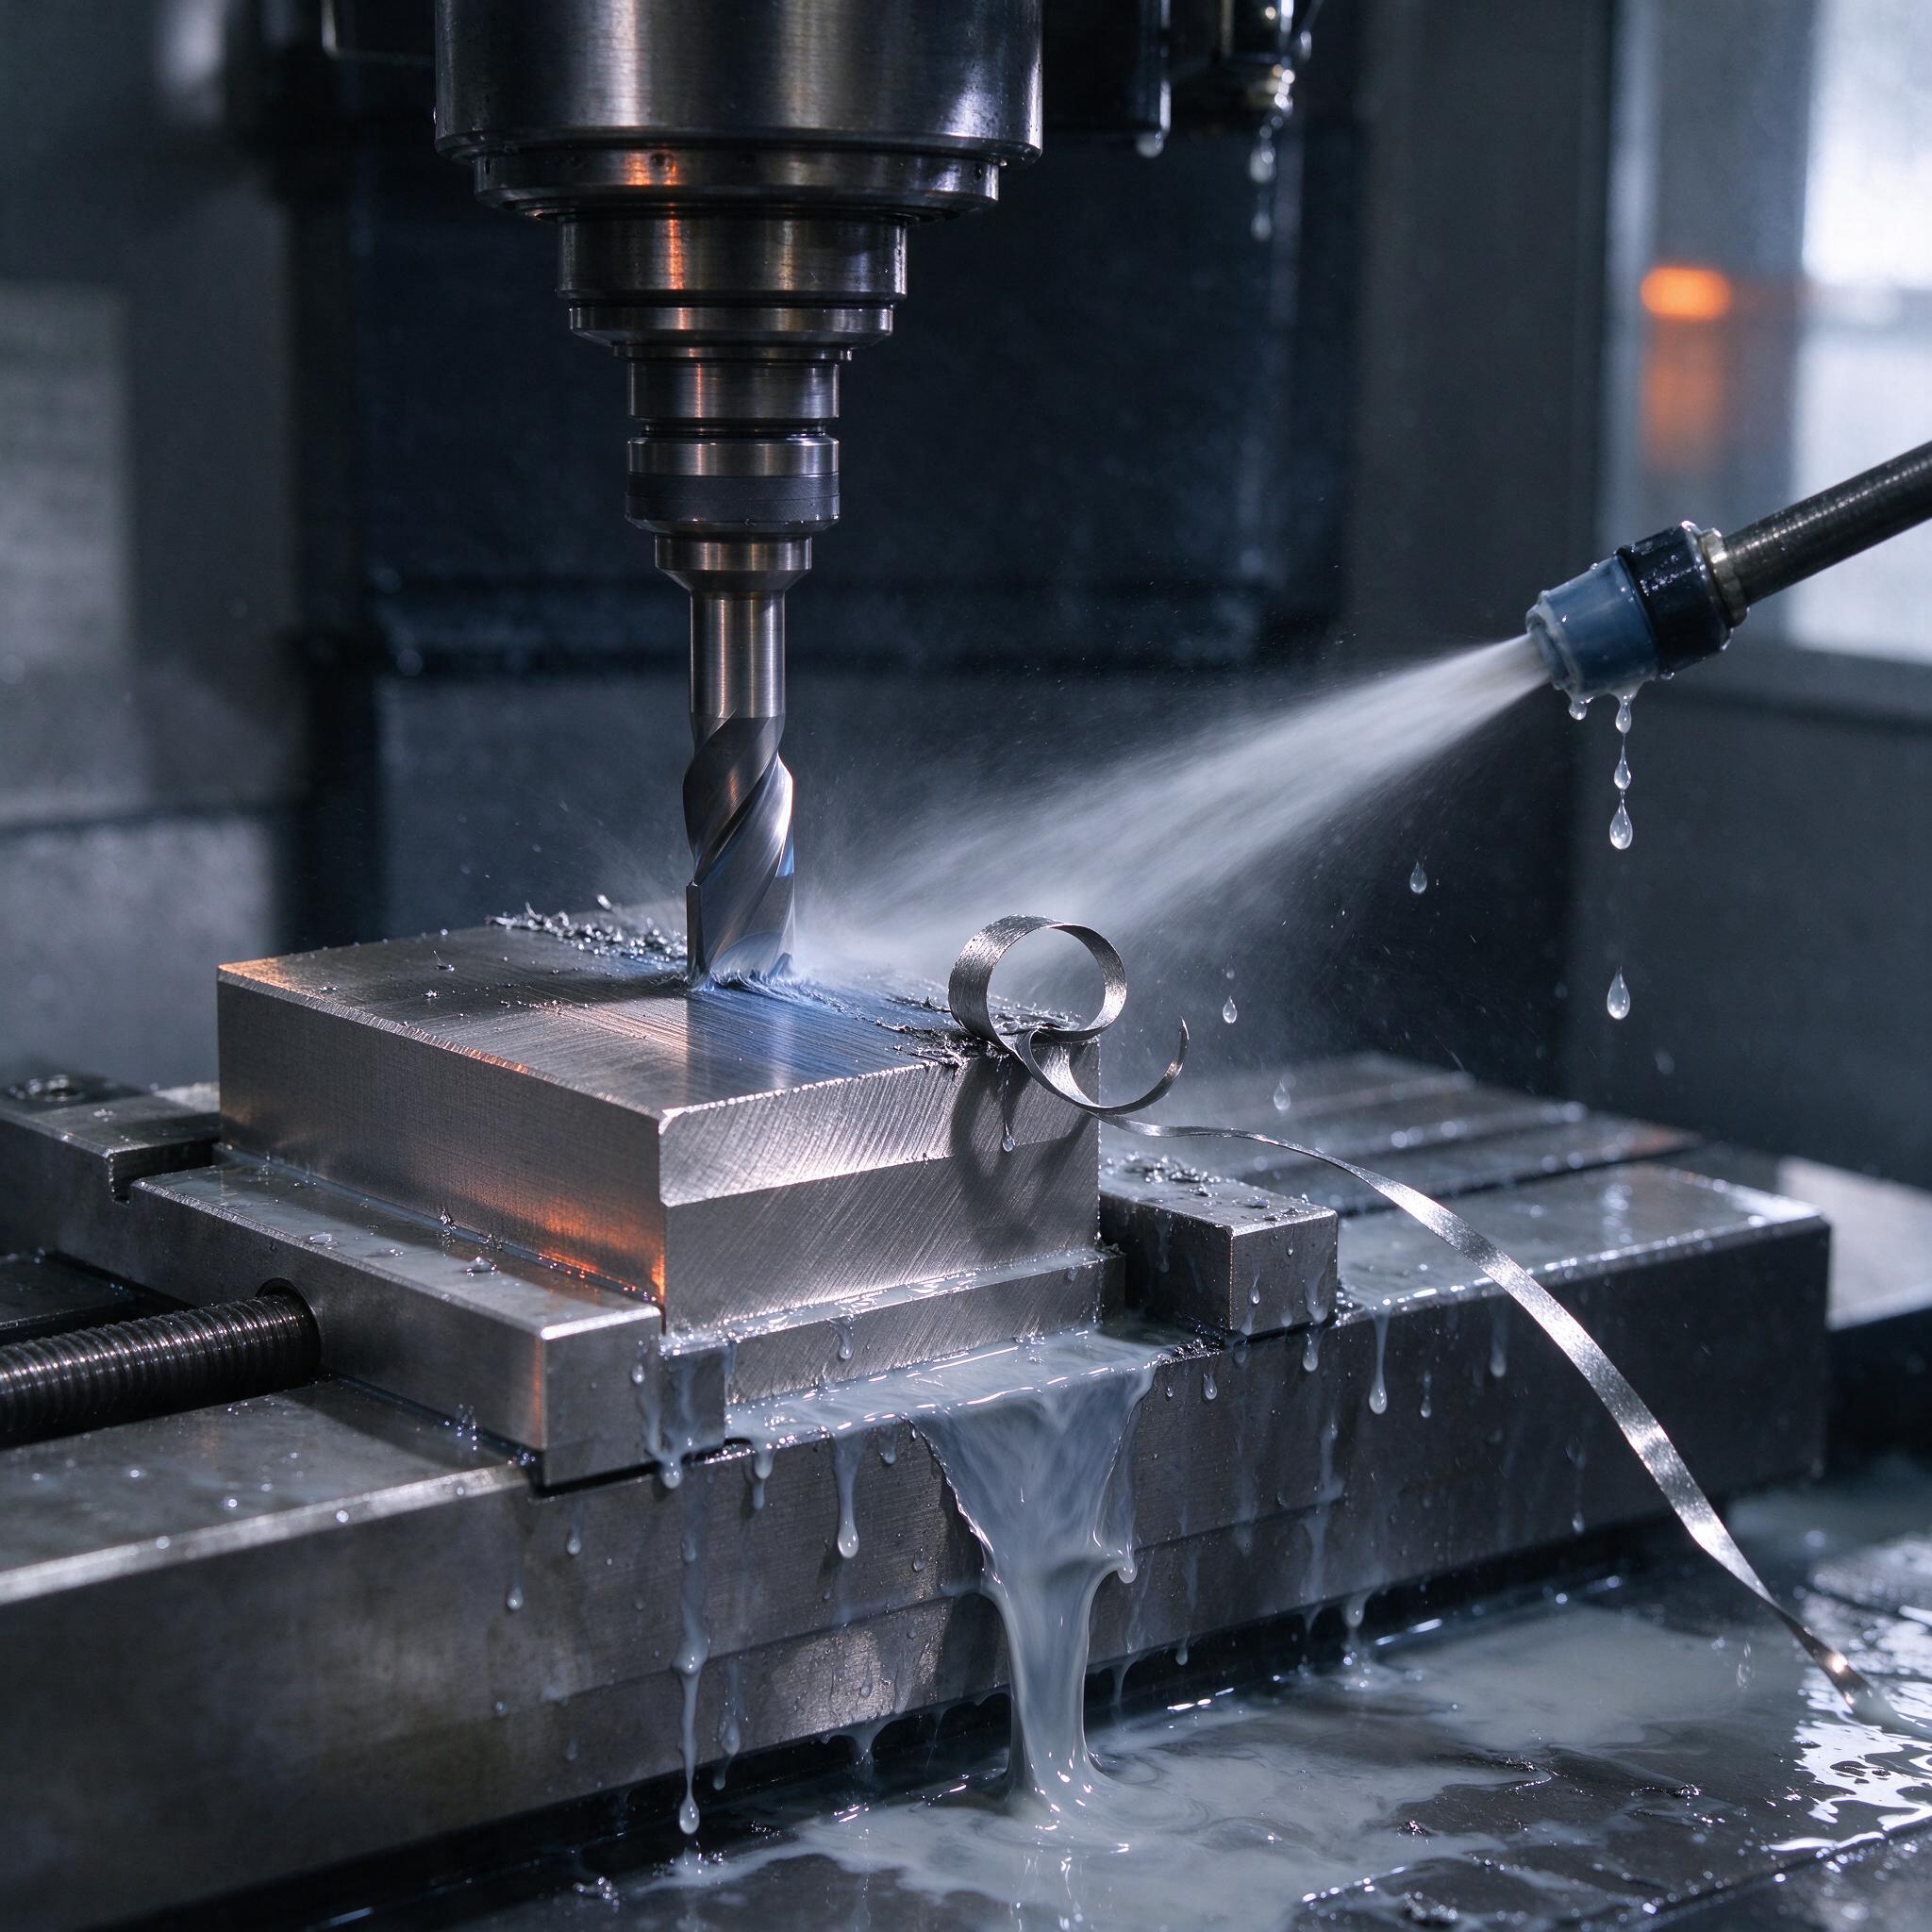
На фото — классическая картина с нашего участка: твердосплавная фреза врезается в призматическую заготовку, зажатую в тисках на столе обрабатывающего центра, а сопло под давлением бьёт струёй эмульсии прямо в зону резания. Стружка вьётся длинной лентой, станок залит белёсой СОЖ. Вроде бы ничего особенного. Но именно в таких переходах мы когда-то клали по три фрезы за смену, пока не разобрались, что титан — это не «просто ещё один металл», а отдельная философия обработки.
ВТ6 (аналог Ti-6Al-4V) и ВТ20 — наши постоянные гости: авиация, госзаказ, ответственные узлы. Проблема фрезерования титана известна всем, кто с ним сталкивался: низкая теплопроводность, почти всё тепло уходит в инструмент, стружка склонна к налипанию, и на задней поверхности появляется знакомый белый нагар. Плюс химическая активность при температуре — металл буквально начинает «съедать» твердосплавную матрицу. Добавьте упругость заготовки — и получите отжатие инструмента, зарез на контуре и капризную шероховатость. Вот об этом и поговорим: какие скорости резания реально держать, зачем нужна СОЖ под давлением 70 бар и как выжимать стойкость из фрез, а не из бюджета.
Режимы, которые работают: цифры с участка, а не из каталога
Каталожные цифры — это верхняя граница при идеальных условиях: жесткий станок, HSK, новый инструмент, вылет минимальный. На практике мы работаем так.
| Параметр | ВТ6 | ВТ20 |
|---|---|---|
| Скорость резания Vc | 60–90 м/мин (черновая), до 110–120 м/мин на чистовой с малым съемом | 70–120 м/мин (облегчённая геометрия лезвий) |
| Подача на зуб Sz (фреза D10) | 0,08–0,12 мм/зуб | 0,10–0,14 мм/зуб |
| Глубина черновая | 0,5–1×D, шаг 6–10% D на трохоиде | аналогично, чуть агрессивнее по ап |
| Шероховатость на чистовой | Ra 0,8–1,6 | Ra 1,6 |
ВТ20 благодаря добавке циркония и молибдена чуть лучше обрабатывается черновым фрезерованием, но по чистовой может «плавить» размер на длинных контурах — упругость даёт о себе знать. ВТ6 жёстче на износ лезвий: при Vc выше 100 м/мин обычная фреза без покрытия начинает сыпаться уже через 15–20 минут. С AlTiN-покрытием и острой заточкой на высокоскоростном обрабатывающем центре с подачей F 2500–3200 мм/мин мы стабильно получаем 45–60 минут стойкости на черновой фрезе D12. Не рекорд. Но предсказуемо, а предсказуемость на серийной детали дороже рекордов.
По опыту, мастера часто путают мощность шпинделя и жесткость. Титану нужен не столько крутящий момент (съем там небольшой), сколько бесшумный, звенящий шпиндель без люфтов. Если станок не тянет по жесткости — никакие режимы не спасут, фреза будет молотить по заготовке и вибрационно выкрашиваться.
СОЖ под давлением 70 бар: не роскошь, а необходимость
Когда мы впервые поставили станок с внутренним подводом СОЖ через шпиндель и давлением 70 бар, эффект заметили сразу. Струя сбивает стружку из канавки фрезы мгновенно — а в титане повторный рез по срезанной стружке это приговор лезвию. Плюс локальное охлаждение зоны резания: нагар на задней поверхности уменьшился в разы, каверны на кромках стали появляться не через 20, а через 50 минут.
- Стружка дробится и вымывается — не наматывается на фрезу, не царапает обработанную поверхность.
- Температура в зоне резания падает на 15–20%, стойкость растёт в 1,5–2 раза против полива сверху.
- Каналы глубоких карманов можно фрезеровать без вытаскивания инструмента — заготовка не «варится» в собственных отходах.
Эмульсию держим концентрацией 9–10%, не как на черной стали. Слабая эмульсия на титане — это задиры и налипание. Раз в месяц анализ: если pH уполз ниже 8,5 — меняем, экономия тут мнимая.
Типичные ошибки: реальный случай, а не теория
Однажды на участке мы поймали брак на партии корпусов из ВТ6 — ушки контура уходили на +0,06 мм, при допуске ±0,03. Думали, температурные деформации, прогревали станок часами — не помогало. Вскрылось простое: технолог поставил черновую и чистовую фрезы с одинаковым вылетом, но чистовую из другой партии — с чуть большим радиусом при вершине. На чистовом проходе при остаточном припуске 0,15 мм упругая деформация титана «отжимала» фрезу по-разному в зависимости от износа кромки. Сменили связку: черновая R1,2 на трохоиде, чистовая острая R0,4, припуск 0,25 мм, две черновые на деталь со сменой по времени, а не «пока не заглохнет» — и брак исчез. Мораль: стойкость фрезы надо планировать по времени, иначе поймаете плавающий размер на последних деталях серии.
Ещё одна болячка — охлаждение «через раз». Мастер включает сопло 70 бар только на черновой, на чистовой жалеет эмульсию, чтобы деталь выходила сухой. В итоге кромка перегревается, покрытие деградирует, и на чистовой фрезе за два часа налетают каверны. Чистовая в титане — это тоже тяжёлый режим, просто с малым съемом. СОЖ должна лить всегда.
Как выбрать станок и подрядчика для титановых работ: чек-лист
- Шпиндель: 12 000–15 000 об/мин достаточно, важнее момент — от 50 Н·м на низах и датчик вибрации/подстройки частоты от резонанса.
- Подача СОЖ: минимум 20 бар через шпиндель, 70 бар — отдельный насос для глубоких каналов. Спросите, откуда давление: штатный или «доппакет».
- Жесткость: портальные станки (например, серии с монолитной станиной и рабочим столом от 800 кг) предпочтительнее классических консольных.
- Инструментальная система: HSK-63 или Capto. cone SK с титаном работает, но на длинных вылетах дает вибрации.
- Опыт подрядчика: попросите показать протоколы на титановые детали и реальные данные стойкости, а не «работаем с титаном, всё делаем».
FAQ — отвечаем коротко
Можно ли фрезеровать ВТ6 на скорости 120 м/мин постоянно?
Нет, это не сработает, потому что на такой скорости тепло генерируется быстрее, чем 70-барная СОЖ успевает его снимать, и покрытие AlTiN деградирует за 10–15 минут. 120 м/мин — это чистовые проходы с малым ап и постоянным обильным охлаждением, не более.
Обязателен ли внутренний подвод СОЖ через шпиндель, или хватит внешних сопел?
На вылетах до 3×D внешние сопла под 20–30 бар ещё справляются. Глубже — только внутренний подвод: струя должна попадать точно в канавку на выходе, иначе фреза работает по собственным отходам и живёт вдвое меньше. На 70 бар внешним соплом вы просто зальёте весь станок, а зону резания не промоете.
Почему фрезы «сыпятся» первые минуты работы, хотя стойкость потом нормальная?
Это обычно хонингование кромки. Титану нужна кромка 8–15 мкм: заточите «в ноль» — выкрошится на входе, перезаточите с большой фаской — перегреете и получите налипание. Плюс проверьте биение в цанге: на D10 выше 0,01 мм один-два зуба будут забирать весь съем, и фреза умрёт раньше расчётного срока.
Вместо вывода
Фрезерование титана на высокоскоростном центре — это баланс: скорость резания 60–120 м/мин, честная СОЖ под давлением, дисциплина по стойкости и жесткий станок под рукой. Сэкономите на любом из пунктов — заплатите фрезами и браком. Мы прошли этот путь и не жалеем ни дня, когда ставили насос на 70 бар.