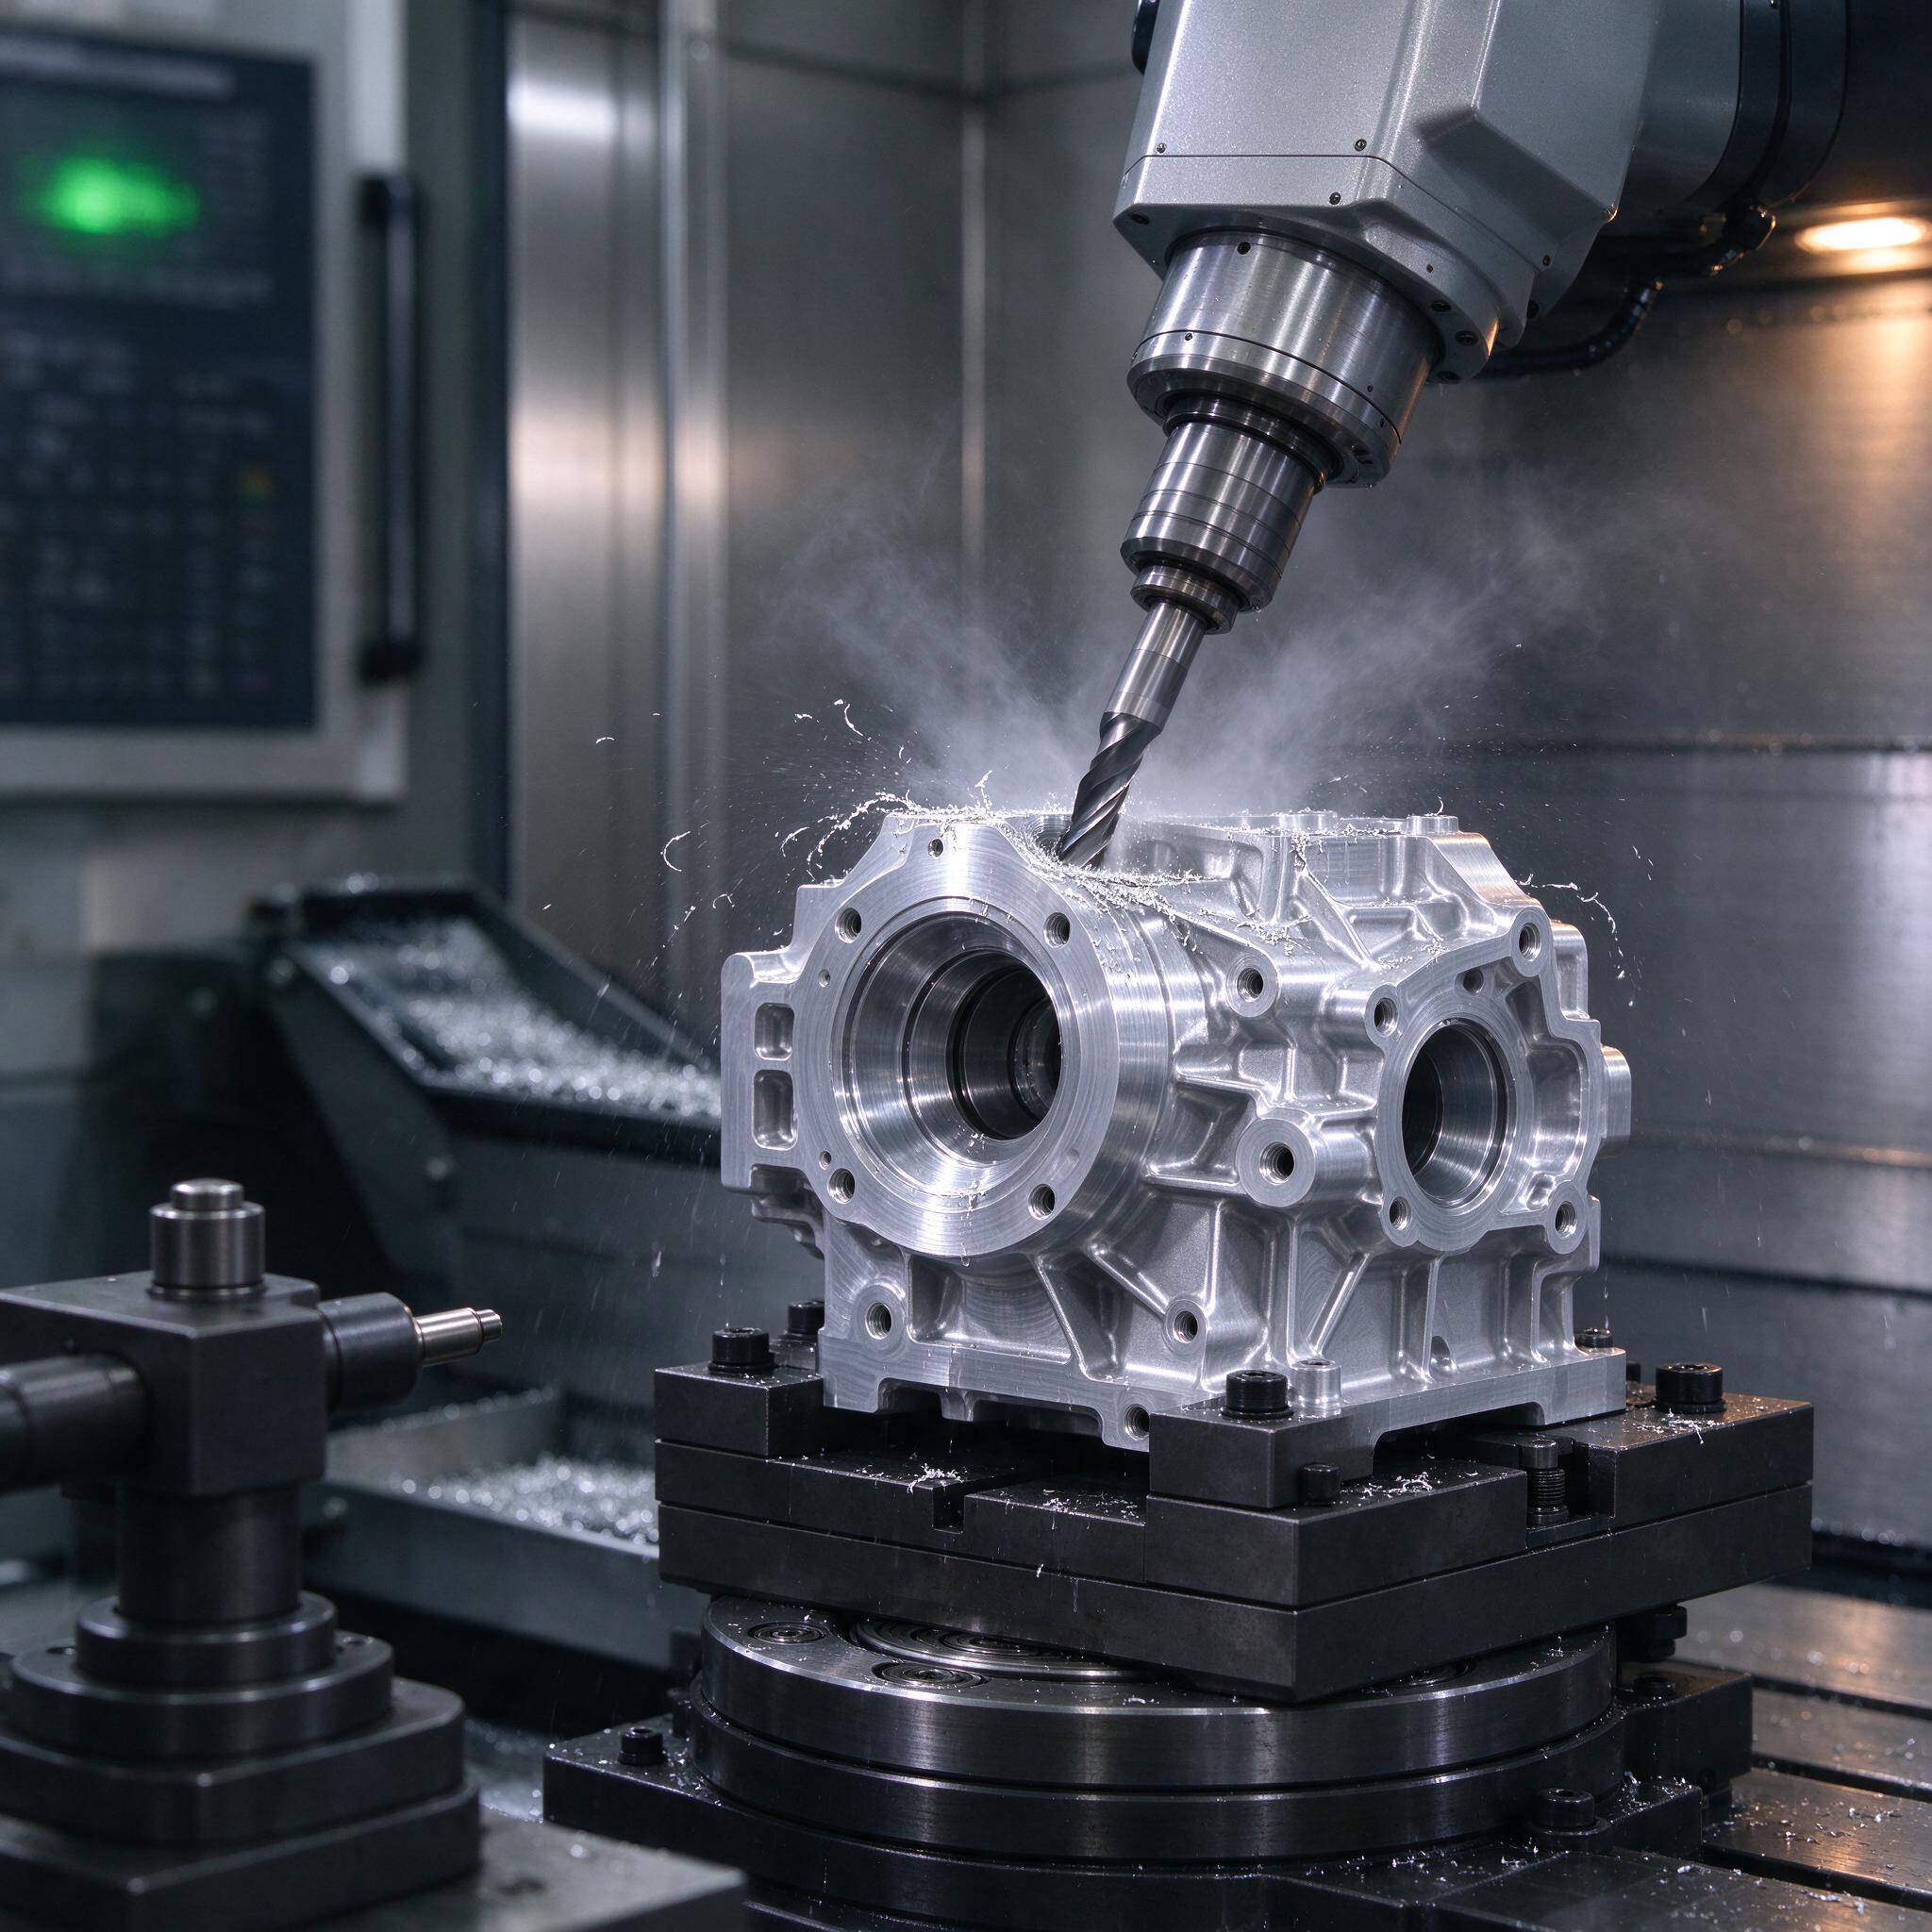
Классическая ситуация: корпус редуктора, литой алюминий, в нём два посадочных отверстия под подшипники, соосность — 0,01 мм. На трёхосном вертикальнике мы делаем одну сторону, переворачиваем заготовку, делаем вторую — и всё, база потеряна. Перекос в одну-две сотки, деталь на выброс. Клиент ждёт, план горит. Именно поэтому мы несколько лет назад перевели всю линейку сложных корпусов на 5-осевую обработку за одну установку, и в этой статье разберу, как выстроена наша стратегия CAD/CAM, где мы ловим эти несчастные 0,01 мм и на чём регулярно обжигаются те, кто покупает «пятый ось» просто потому, что модно.
Почему одна установка решает всё
Соосность 0,01 мм между двумя расточками — это не про точность станка в первую очередь. Это про базирование. Каждый перестрос заготовки — это новый набор погрешностей: приспособление, температурные деформации, руки наладчика. По опыту, на трёх перенаборах суммарная погрешность легко вылезает за 0,03–0,05 мм, и никакой суперточный шпиндель это не вытянет.
Когда мы обрабатываем корпус за одну установку на поворотном столе с осью А и поворотом С, обе расточки, торцы, резьбовые отверстия и уплотнительные канавки идут от одной базы. Оси станка переезжают с одной стороны детали на другую, а не деталь по столу. Погрешность переноса оси поворотного стола на наших машинах после компенсации — в пределах 5–8 мкм, и это уже закладывается в стратегию обработки.
Стратегия CAD/CAM: как мы готовим УП
Слепо верить CAM-системе нельзя. Постпроцессор — вот с чего начинается и заканчивается всё. У нас связка на базе PowerMill и Mastercam, и мы потратили не один месяц на вылизывание постпроцессора под конкретные модели обрабатывающих центров. Пока пост не скомпенсировал люфты поворотного стола и реальную точность RP-осей, любые красивые траектории в симуляции разбивались о реальную железку.
Типовая стратегия для алюминиевого корпуса у нас выглядит так:
- черновая обработка — динамическое фрезерование, концевая фреза Ø16 с радиусом 2, съём 0,5–1,0 мм на бок, Vc до 900 м/мин, подача F 4000–6000 мм/мин;
- получистовая — оставляем припуск 0,15 мм равномерно, иначе чистовая «гуляет»;
- чистовая расточка посадочных отверстий — борштангой, не фрезой. Фреза с радиусной вершиной на внутренней кривизне даёт отклонение профиля;
- чистовые плоскости — сглаженная спиральная траектория, шаг 0,2–0,3 мм, шероховатость Ra 0,8 на посадочных фланцах стабильно.
Отдельно про расточку. Многие технологи пытаются «дорезать» отверстие фрезой на 5 осях с наклоном — иногда это работает, но на отверстиях под подшипник с полем допуска P6 мы так не рискуем. Борштанга от Daewoo/Walter стоит денег, но она сама себя окупает первым же сезоном без брака.
СОЖ — через шпиндель, давлением 20 бар. С эмульсией «струйкой сверху» на глубоких карманах налипает стружка, потом инструмент её перерезает — и привет, зарез на чистовой поверхности. Мы на этом как-то поймали партию из восьми корпусов с задирами в канавке: налипшая стружка под распылителем, вернее сказать — струя СОЖ не вымывала карман. Поменяли сопла, добавили продув — проблема ушла.
Режимы и инструмент: наша шпаргалка
Алюминиевые сплавы типа АК7ч, АМг6 или литые силумины мы фрезеруем высоко, но без фанатизма. Ниже — реальная табличка с участка, не из каталога.
| Операция | Инструмент | S, об/мин | F, мм/мин | Vc, м/мин |
|---|---|---|---|---|
| Черновая, карман | Фреза Ø16 R2, 3z | 12000–15000 | 5000–7000 | 700–900 |
| Чистовая, плоскости | Фреза Ø12 R0,8, 4z | 16000 | 3500–4500 | 600–700 |
| Чистовая расточка Ø80 P6 | Борштанга, PCD-пластина | 4000–6000 | 80–120 | — |
| Сверление Ø8, глухое | Сверло внутр. СОЖ | 8000 | 600–800 | — |
Про перегрев. На высоких оборотах при малой подаче фреза по алюминию не режет, а «подтирает» — нарастает налип, появляются задиры, инструмент сгорает. Мастера часто путают причину: винят стойкость пластины, а надо просто поднять подачу на зуб и перестать жечь кромку. У нас было дело — партия фрез Ø12 ушла за неделю, пока не пересчитали подачу на зуб. Оказалось, наладчик вручную занижал F, боялся «поймать зарез». Обучение — дешевле, чем фрезы.
Типичные ошибки: случай из практики
История, которую мы до сих пор вспоминаем на совещаниях. Новый 5-осевой обрабатывающий центр, отладили УП, деталь — корпус насоса с наклонным фланцем. Симуляция в CAM — зелёная, столкновений нет. На станке первый же проход — удар фрезой по столу. Причина: в постпроцессоре не была учтена разница между деталью в CAM-системе и деталью на столе, смещение нуля после поворота стола. Плюс наладчик пренебрёл прогоном УП в эмуляции самой стойки — понадеялся на CAM.
Итог: сломанный инструмент, царапина на столе, два дня простоя. После этого у нас железное правило: любая новая УП на 5-осевой обработке идёт через верификацию на стойке с реальной кинематикой станка, с проверкой длины всех инструментов по датчику. Без исключений, даже если «тут же всё очевидно».
Как выбрать станок или подрядчика: чек-лист
- Кинематика. Стол-стол, голова-голова или голова-стол? Для крупных корпусов — стол-стол с осью С в столе, удержание момента на поворотной оси не ниже 500 Н·м.
- Точность осей А и С. Запросите протокол аттестации по ISO 230. Обещанные ±5 секунд дуги на бумаге и в металле — разные вещи.
- Жёсткость шпинделя. Если шпиндель звенит на черновой — станок не тянет ваши корпуса, как бы красиво продавец ни говорил про 24 000 об/мин.
- Постпроцессор и сервис CAD/CAM. Уточните, кто будет поддерживать пост. «Скачайте с сайта» — красный флаг.
- Проверка на вашей детали. Просите обработку пробника. Одна деталь на пробнике сэкономит вам месяцы и нервы.
FAQ
Можно ли добиться соосности 0,01 мм без 5-осевой обработки?
Да, можно, но только через калиброванные приспособления, базирование от уже расточенного отверстия и повторную выверку. Это дольше, дороже и зависит от рук. За одну установку на 5 осях 0,01 мм — это рутина, а не подвиг.
Нужна ли CAM-система, или можно писать УП вручную?
Для простых наклонных поверхностей — ручное программирование с циклами стойки ещё живо. Для сложного корпуса с десятками наклонных отверстий и сопряжёнными поверхностями — нет. Ручная УП там превращается в 2000 кадров, которые никто не может проверить, а отладка съедает неделю.
5 осей — всегда обрабатывать сразу по всем осям?
Нет. Мы 80% корпуса фрезеруем в режиме 3+2, а полноценные 5-осевые траектории используем только там, где без них никак — каверны, наклонные каналы, сложные радиусные переходы. Индексированная обработка проще, предсказуемее и жрёт меньше времени на расчёт.
Пятая ось — не волшебная палка. Волшебная палка — это выверенный постпроцессор, честная аттестация станка, нормальный инструмент и дисциплина на участке. Всё это вместе и даёт те самые 0,01 мм соосности, за которые потом заказчики возвращаются. Мы проверили на собственной шкуре.