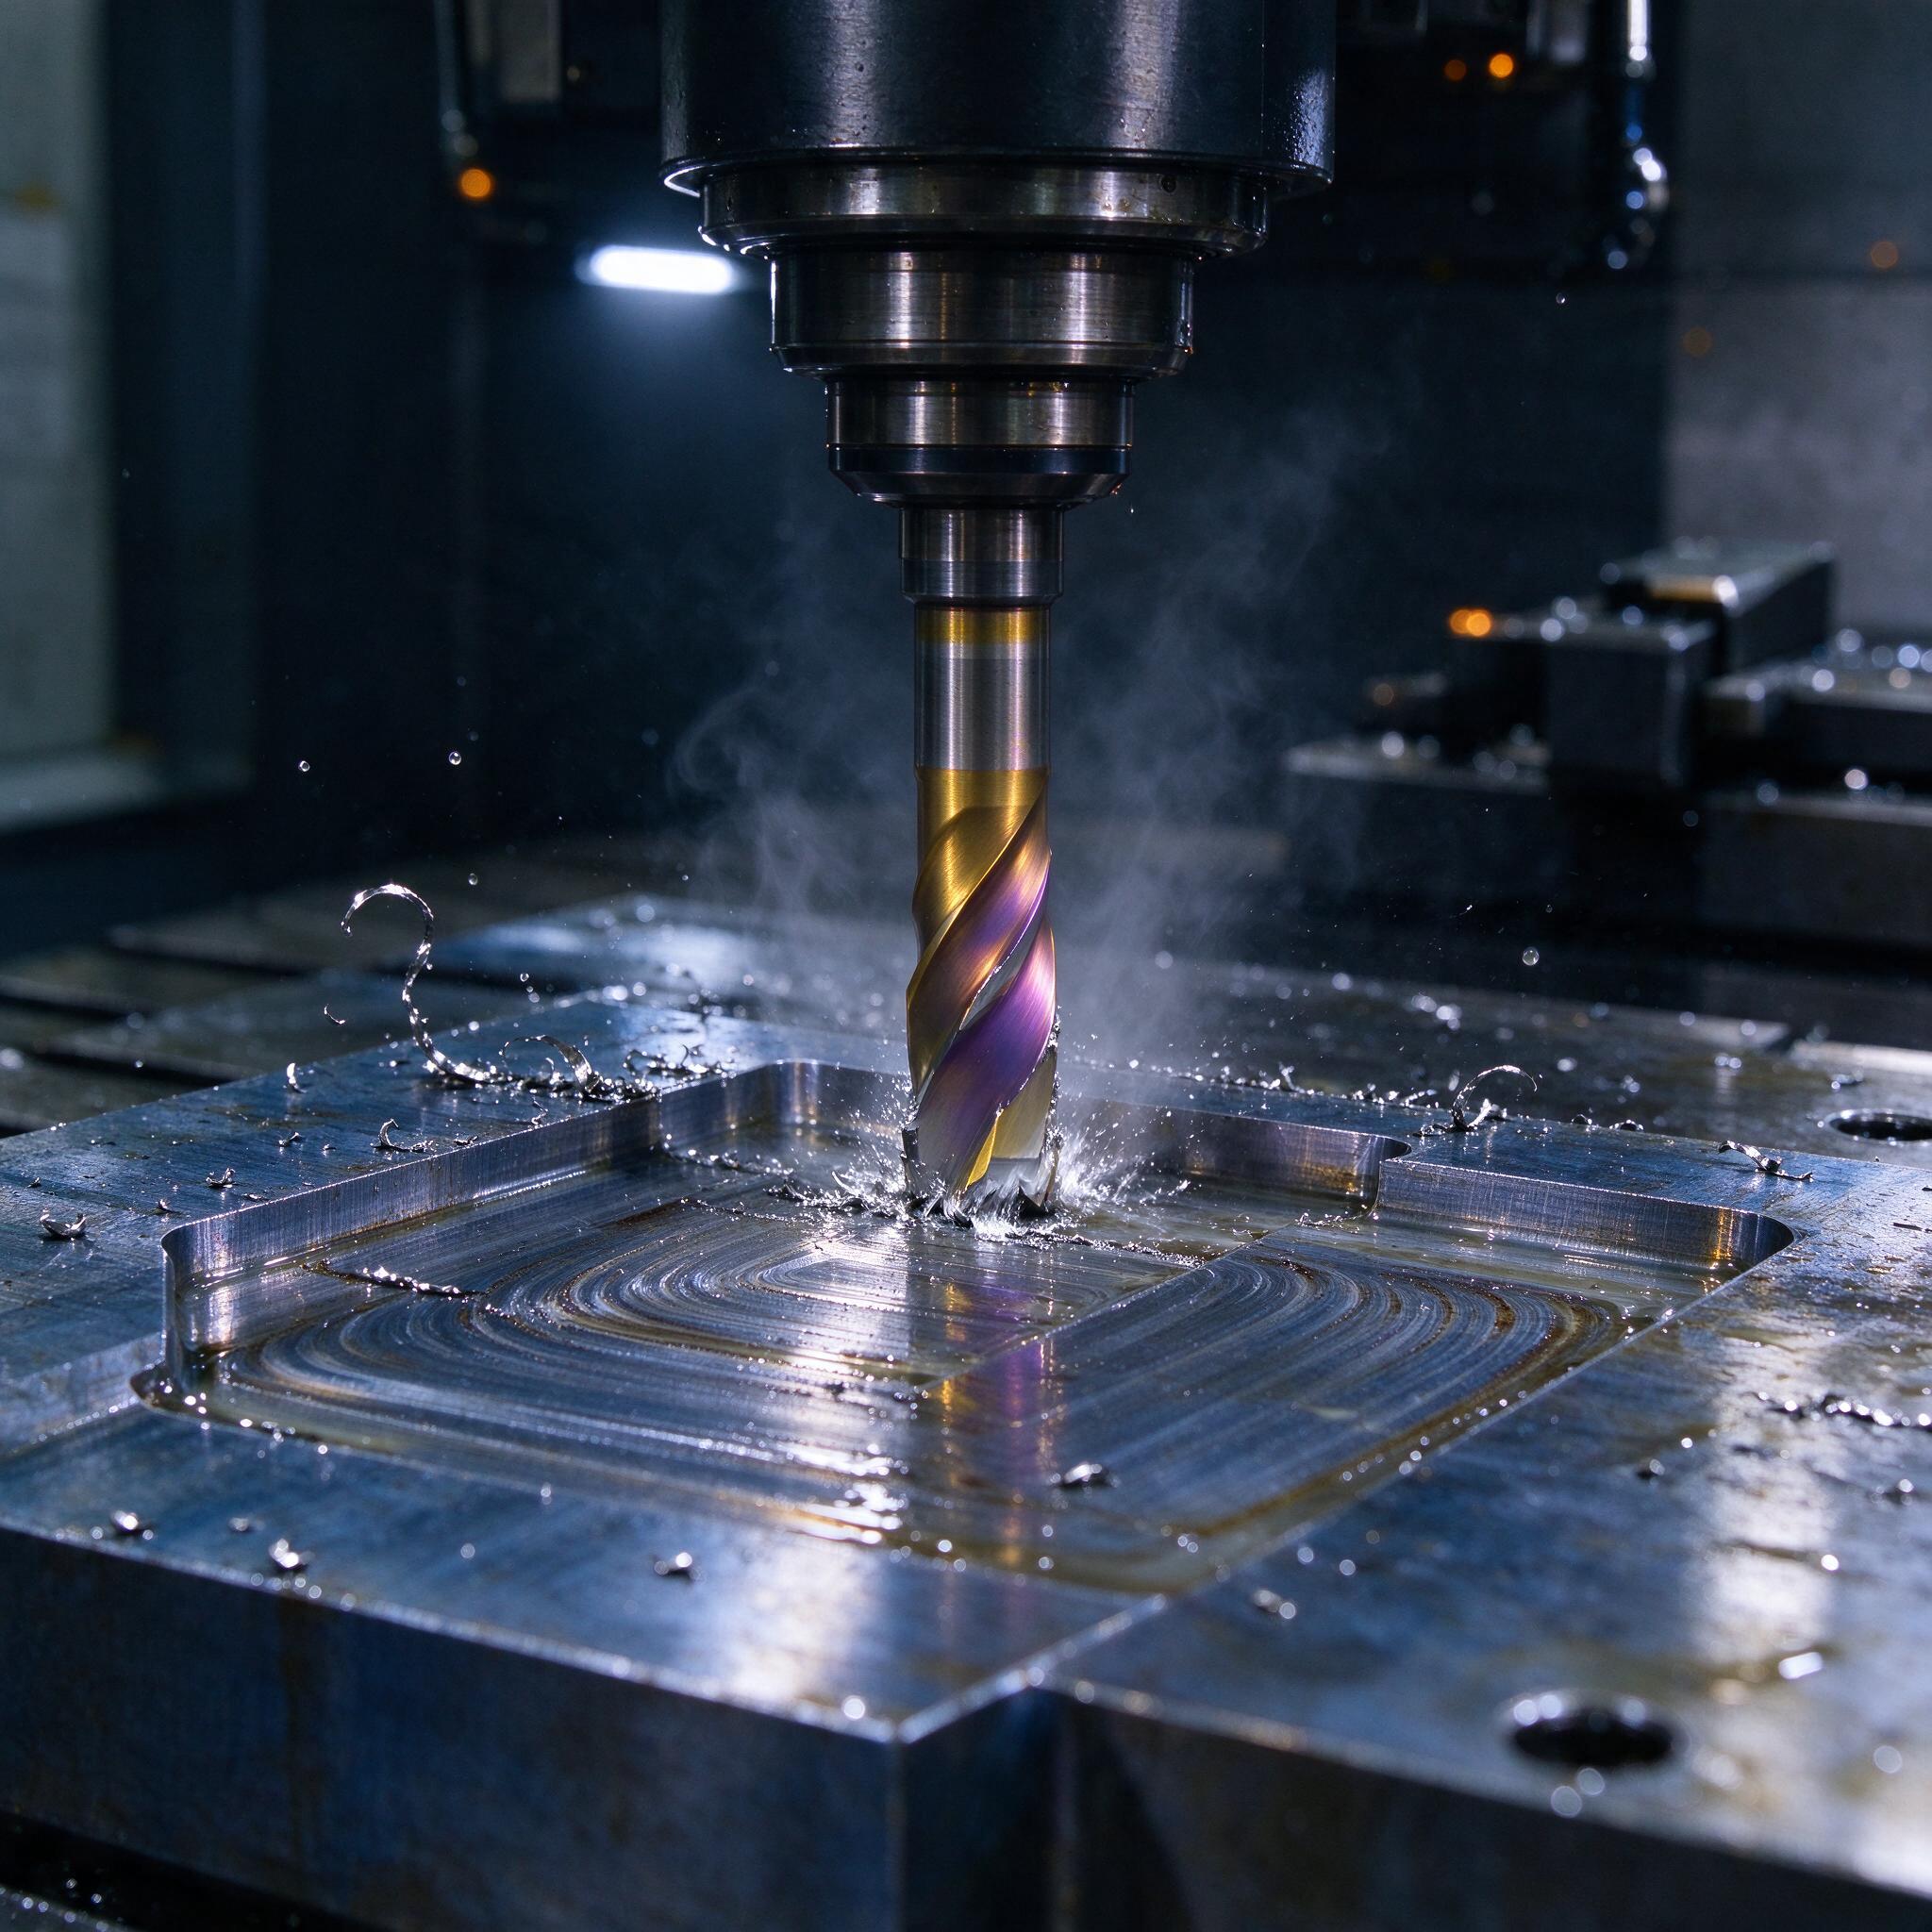
Почему карманы под вкладыши — это не «ещё одна выборка»
Позав quarter смена сдала деталь, контролёр БТК запустил щупом по дну кармана и вернул её нам: твёрдость поверхности подскочила, следы наклёпа видны даже на глаз — дно «зеркалит» и блестит, как полированное. А это вкладышевое гнездо в корпусе из ХН73МБТЮ, и к нему жесткое требование по твердости и микротвёрдости поверхностного слоя. По опыту, мастера часто думают, что наклёп — это про стали типа 40Х. На жаропрочных никелевых сплавах он ловится за один проход, если чуть поднять скорость резания или загнать изношенную фрезу «до последнего».
ХН73МБТЮ (он же ЭИ437Б, за рубежом близок к Nimonic 80A) — наш классический жаропрочный сплав для дисков, лопаток, корпусных деталей ГТД. Всё в нём против технолога: γ'-упрочняющая фаза держит прочность до 750–800 °C, теплопроводность в три раза ниже, чем у конструкционных сталей, и та самая особенность — интенсивное упрочнение при резании. Инструмент режет, а поверхность под ним «цементируется». Второй проход по наклёпанной корке — это уже не резание, а выглаживание с подгоранием кромки. Разберём, как мы фрезеруем карманы под вкладыши на таких деталях, с какими режимами живём и что реально помогает против наклёпа.
Что происходит в зоне резания, или почему шпиндель звенит, а фреза садится
Физика простая и беспощадная. При фрезеровании ХН73МБТЮ в стружку уходит порядка 60–70 % всего тепла (у углеродки — до 80 %), остальное сидит в кромке и на детали. Слой под дном кармана деформируется, температура в контакте подскакивает, и при выходе из зоны резания поверхностный слой закаливается — твёрдость с исходных 300–320 HB вырастает до 450–500 HB на глубине 0,05–0,15 мм. Это и есть наклёп, а заодно и остаточные растягивающие напряжения, которые потом вылезут усталостной трещиной в эксплуатации.
Плюс адгезия. Никель обожает сцепляться с кобальтовой связкой твёрдого сплава — на кромке растёт нарост, потом срывается и вырывает кусок покрытия. Мы называем это «фреза посыпалась». Дальше все по классике: износ по задней поверхности дошёл до 0,2 мм — сила резания выросла, детали пошли упругие отжатия, размер кармана по глубине «уплыл» на 0,03–0,05 мм, и вкладыш уже не садится с нужным натягом. Брак.
Однажды на участке мы поймали именно такой случай: партия корпусов из ХН73МБТЮ, чистовой проход по дну кармана делали фрезой, которая уже отработала два предыдущих чистовых перехода на черновике. Казалось бы, «ещё чуть-чуть пройдёт». Не прошла. Микротвёрдость на дне — под 480 HV вместо допустимых 380, и весь узел пошёл в ручное доводочное отделение выглаживать. Проще было выкинуть фрезу на полдороге, чем потом неделями разгребать.
Инструмент: AlTiN и ничего, кроме AlTiN
Для жаропрочных сплавов покрытие выбираем по теплостойкости. TiAlN хорош, но AlTiN (с повышенным содержанием алюминия, 60–67 % Al) держит оксидный слой до 900 °C и на никелевых сплавах живёт в полтора-два раза дольше. Что ставим:
- Черновая выборка кармана — концевые фрезы Ø10–16 мм из твёрдого сплава ВК10-ХОМ или аналоги типа H10F, покрытие AlTiN 3–4 мкм, 4–5 зубьев, геометрия с крупной стружечной канавкой под тяжёлую, вязкую стружку.
- Чистовая стенка и дно — Ø8–12 мм, 4 зуба, полированная канавка, покрытие AlTiN-на-нано-композите или AlTiCrN, углы при вершине с фаской 0,1–0,2 мм, чтобы кромка не выкрашивалась на «звенящих» проходах.
- Углы и радиусы кармана — с неперетачиваемыми радиусными пластинами или твердосплавными радиусными фрезами R2–R5, никакой «доработки напильником».
Радиусная фреза — вообще отдельная песня. Дно кармана под вкладыш обычно требует радиуса сопряжения со стенкой, и если фрезеровать его обычной концевой, кромка работает на самой носовой части, где максимальный износ и максимальный нагрев. Радиусная решает это геометрией — нагрузка распределяется по дуге.
Режимы: 25–45 м/мин и почему не надо гнаться за скоростью
Каталожные рекомендации производителей инструмента по Vc для никелевых жаропрочных сплавов часто 40–60 м/мин в оптимистичном варианте. На практике для фрезерования ХН73МБТЮ мы держим 25–45 м/мин, и вот почему это рабочий диапазон, а не перестраховка.
| Переход | Vc, м/мин | Fz, мм/зуб | Глубина за проход | Примечание |
|---|---|---|---|---|
| Черновая выборка кармана | 25–32 | 0,06–0,10 | 2–4 мм осевая | С СОЖ, обильная, через внутренний подвод |
| Получистовая стенка | 32–38 | 0,05–0,07 | 0,5–1,0 мм на сторону | Минимум 0,5 мм припуска под чистовую |
| Чистовое дно и стенки | 38–45 | 0,03–0,05 | 0,2–0,3 мм | Только свежая фреза, попутное фрезерование |
Для конкретики: фреза Ø12 мм, 4 зуба, Vc = 35 м/мин — это S ≈ 930 об/мин, при Fz = 0,06 мм/зуб подача F ≈ 220 мм/мин. Тонкие места такие: если шпиндель звенит на черновике — режьте площадь контакта трохоидальным циклом илиDynamic-миллингом, малой осевой и большой радиальной; станок, который «не тянет» и теряет обороты под нагрузкой, на ХН73МБТЮ просто убивает инструмент — кромка работает в режиме перегрев-охлаждение и трескается.
СОЖ — только эмульсия 8–10 % через внутренний подвод под давлением 10–20 бар, если станок позволяет. При сухом фрезеровании воздухом/туманой наклёп на дне у нас стабильно выходил глубже на 0,03–0,05 мм — проверено на контрольных шлифах. Обдувка воздухом подходит для чистовой на небольших карманах, но только при Vc ближе к 45 м/мин, когда стружка красно-соломенная и не налипает.
Стратегия против наклёпа: три кита
- Никогда не работаем изношенной фрезой на чистовом. Критерий износа по задней поверхности для чистовых переходов — hз = 0,15 мм максимум. Ведём учёт по счетчику минут резания в управляющей программе, а не «на глаз».
- Чистовой припуск съём за один проход, без повторных касаний. Каждое повторное касание наклёпанной поверхности — плюс микротвёрдость. Контур чистовой — одна траектория, одна фреза, один заход.
- Попутное фрезерование и стабильный съём. Встречное работает по накату — толщина стружки растёт от нуля, кромка «подскребает» наклёпанный слой, температура растёт. Попутное дает нормальное врезание.
Дополнительно — «пружинение» технологической системы. Жаропрочный сплав упругий, деталь на приспособлении должна быть зажата так, чтобы не «дышала»: четыре-пять точек базирования, динамометрический ключ на зажимах, никаких «от руки». Отжим на 0,02 мм на стенке кармана — это уже потеря допуска, а у нас типовой допуск на ширину кармана под вкладыш H7, то есть 0,018–0,022 мм в зависимости от размера.
Типичные ошибки, или реальный случай
Был показательный случай на соседнем участке. Мастер решил «ускорить процесс» и на чистовом кармане поставил Vc = 60 м/мин — «по каталогу же можно». Итог: три фрезы на пять деталей вместо одной на пятнадцать, а главное — на дне кармана пошла белая зона (закалённая корка) глубиной до 0,08 мм. БТК сняла микрошлифы, вся партия в изоляцию брака. Откатили на 38 м/мин — и та же фреза спокойно прошла остаток партии. Мораль не в цифре. Мораль в том, что каталоги пишут для идеальной жесткости системы и СОЖ под 70 бар. У нас реальный цех, и реальный режим всегда ниже бумажного.
Вторая ошибка — путать жаропрочные сплавы между собой. ХН73МБТЮ режется совсем не так, как ХН77ТЮР или ЭП742: у последнего γ'-фазы больше, сплав «дубовее», и режимы надо занижать ещё процентов на 10–15. Мастера, приходящие с «титановых» участков, особенно грешат этим — ставят режимы как для ВТ6 и удивляются, почему за смену «положили» три фрезы.
Как выбрать станок и подрядчика под такие детали
Если у вас нет своего парка и вы отдаёте корпуса из ХН73МБТЮ на сторону, вот чек-лист, по которому мы сами оцениваем исполнителя:
- Оборудование — обрабатывающий центр с жёсткой шпиндельной группой (не ниже HSK-63 / BT40), мощность шпинделя от 15 кВт, круговая подача не хуже 30 м/мин для трохоидальных циклов.
- Реальный опыт по никелевым жаропрочным сплавам — просят показать протоколы контроля микротвёрдости поверхностного слоя, а не только сертификаты на материал.
- Наличие обмера твердости наклёпанного слоя (микротвердомер) либо договоренность с метрологической лабораторией.
- Программа с контролем времени работы инструмента и принудительной заменой, а не «пока не затупится».
- Наличие ШХ или хотя бы кодированного учёта режущего инструмента — если подрядчик не может сказать, сколько минут резания выдержала фреза на детали, это не подрядчик, а рулетка.
FAQ: отвечаем коротко
Можно ли фрезеровать ХН73МБТЮ фрезами из быстрореза Р6М5К5?
Нет, это не сработает, потому что при Vc выше 10–12 м/мин Р6М5К5 теряет твёрдость уже при 600 °C в контакте, а на никелевом сплаве контакт всегда горячее. Разве что ручные доработки на токарном — и то с обильной СОЖ. Для карманов — только твёрдый сплав с AlTiN.
Что делать, если наклёп уже поймали — можно ли снять последующим проходом?
Можно, но не тем же инструментом и не «чуть-чуть». Наклёпанный слой снимаем отдельным переходом с глубиной, заведомо большей толщины упрочнённого слоя (минимум 0,2 мм), новой фрезой и на нижней границе Vc, около 25–30 м/мин. Если просто «пройти ещё раз по 0,05 мм» — только добьёте кромку и ещё сильнее наклепаете.
Правда ли, что для ХН73МБТЮ нужна СОЖ, а не обдув, как на титане?
Правда. Титан любит сухое резание и воздушные туманы из-за пожарной опасности, а вот никелевый жаропрочный сплав как раз нуждается в активном охлаждении зоны — теплопроводность низкая, всё тепло уходит в кромку. Внутренний подвод эмульсии — самый рабочий вариант, сухое фрезерование оставьте для мелких чистовых проходов с малой глубиной.
Вместо заключения
ХН73МБТЮ — не приговор. Мы на участке вывели его в разряд «плановой» работы: AlTiN-покрытие, 25–45 м/мин, дисциплина по замене инструмента, обильная СОЖ и один чистовой проход без повторных касаний. Всё остальное — наклёп, зарезы и брак — это цена экспериментов «на живую деталь». Считайте минуты резания. Копейки за фрезу экономят недели переделок.