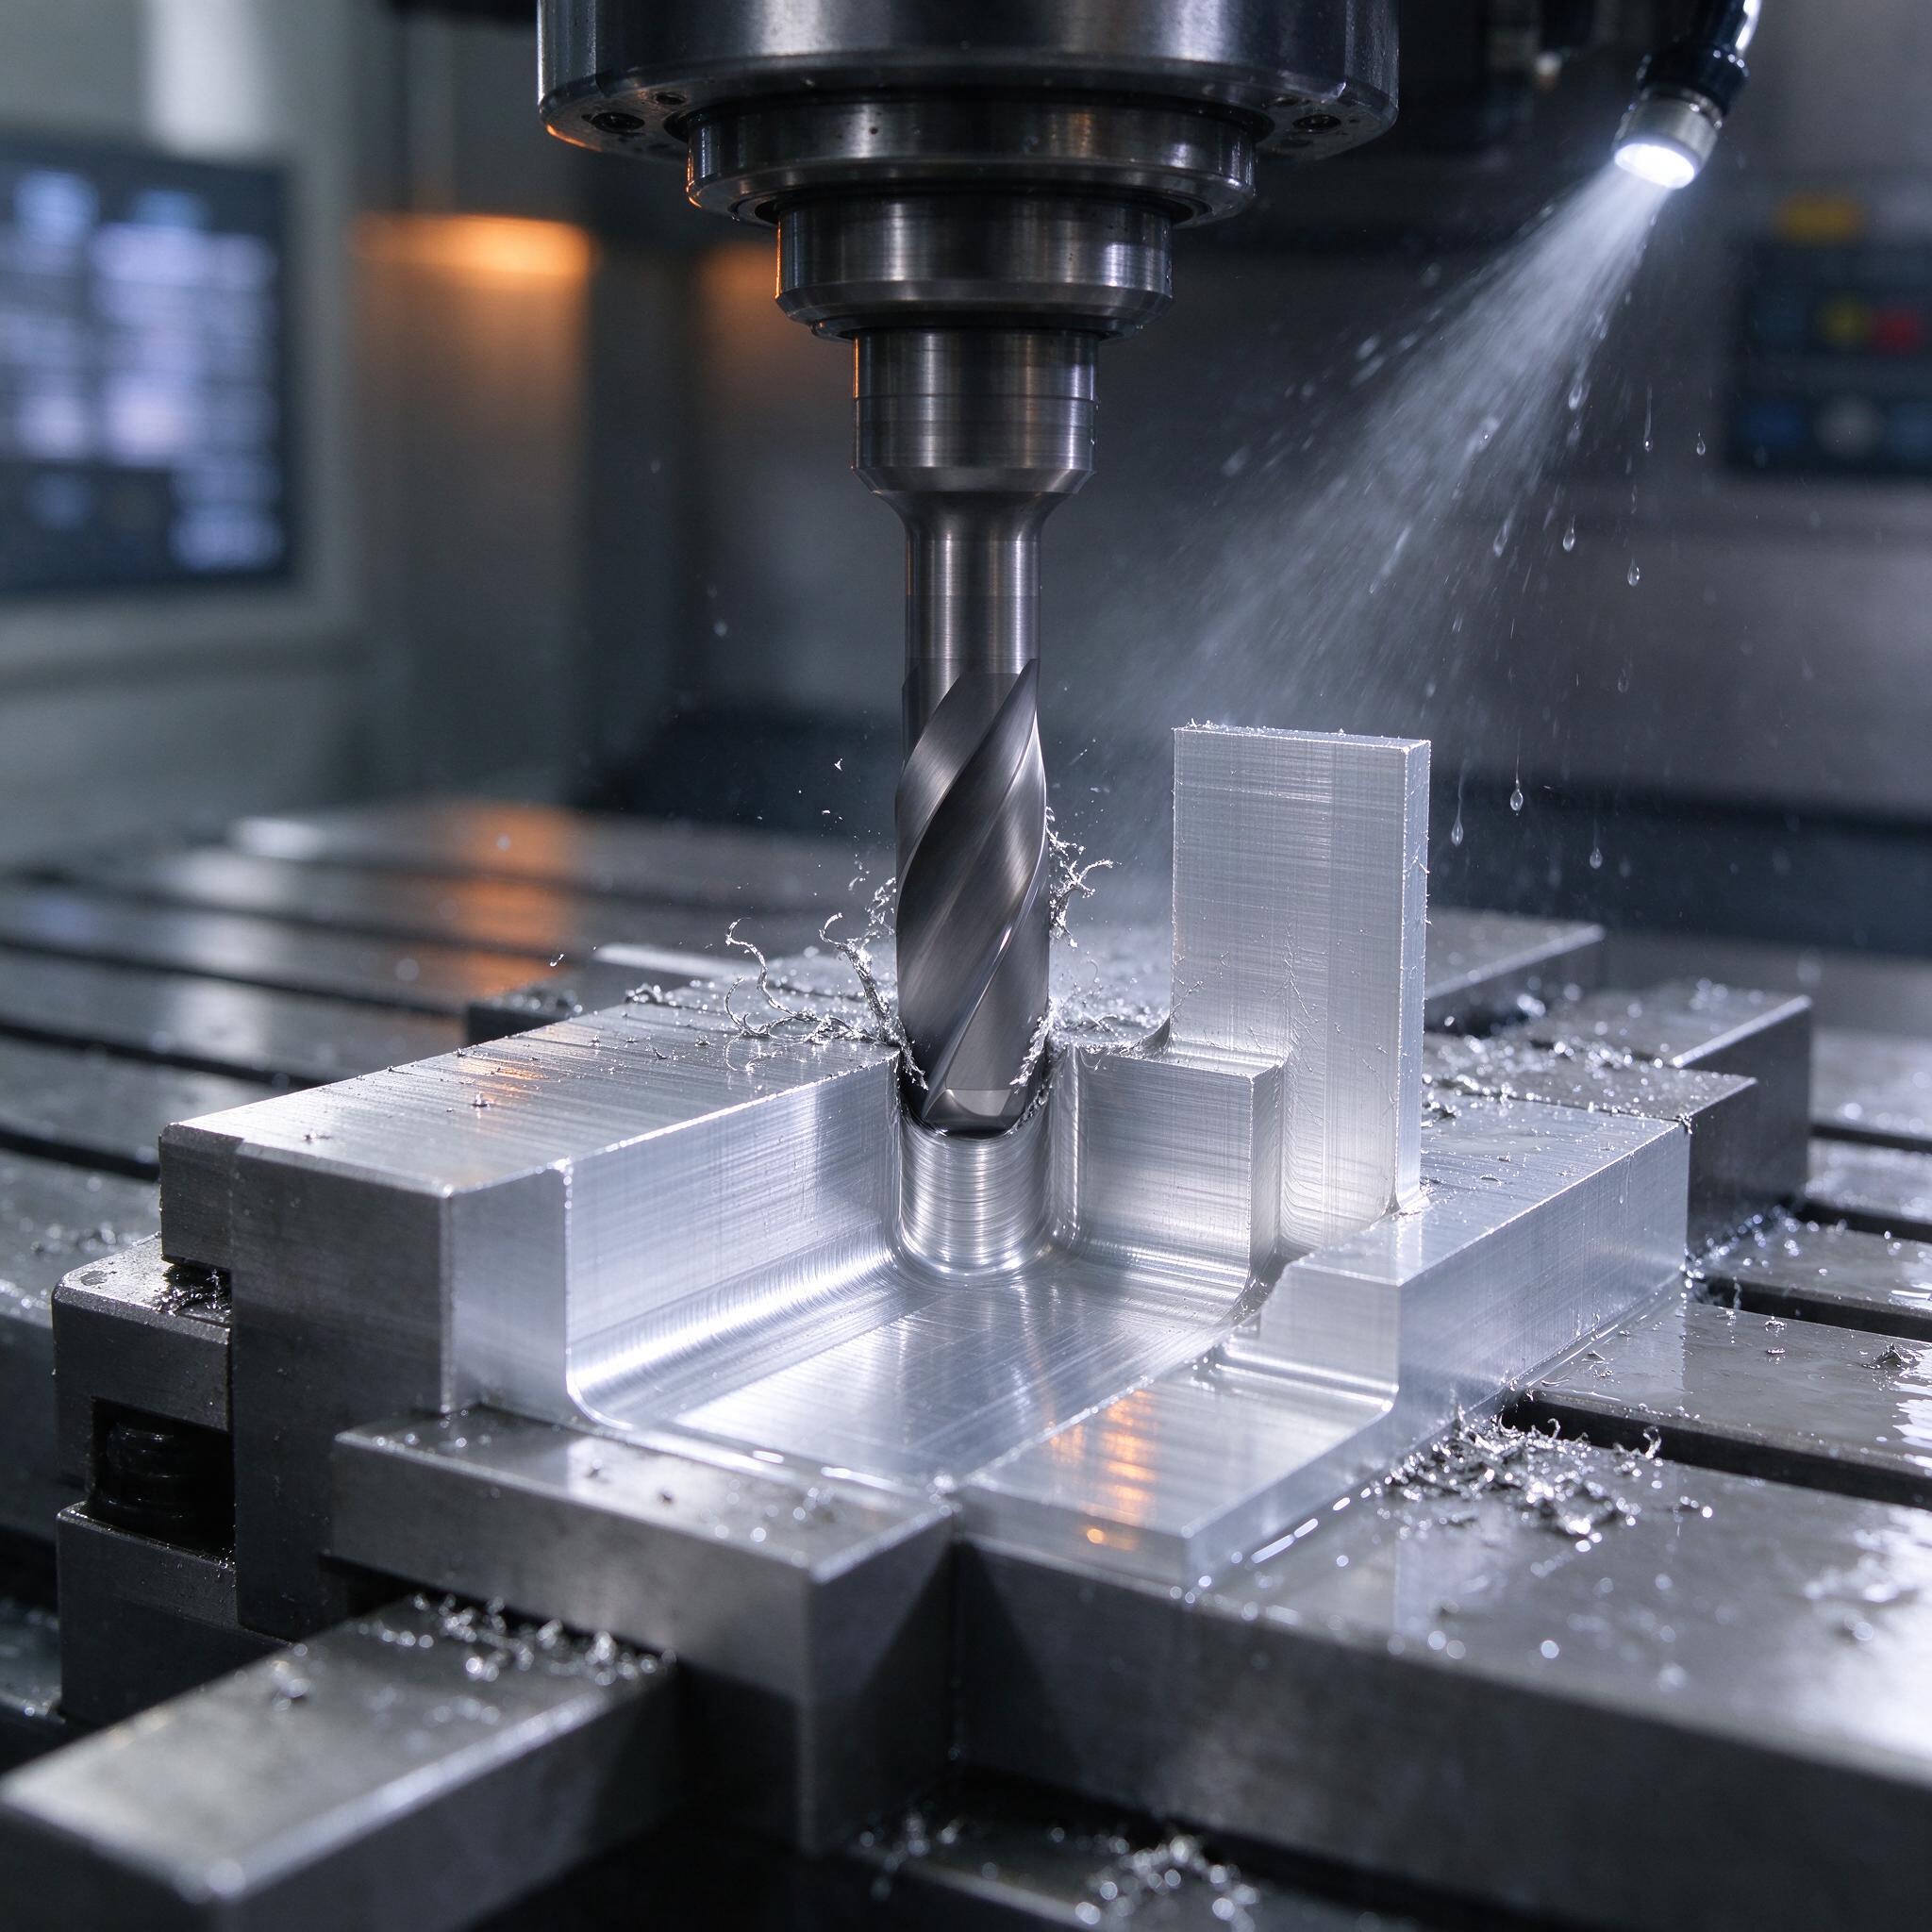
На фото — классическая картина с нашего участка: обрабатывающий центр с конусом BT40, монолитная твердосплавная фреза стоит в углу кармана алюминиевой плиты, сопло СОЖ бьет точно в зону резания, по периметру осталась недорезанная стенка. Обычный день. И именно в таких операциях — фрезерование карманов с тонкими стенками — мы теряем больше всего времени и денег. Не на супердорогих пятиосевиках, а вот на таких, казалось бы, рутинных переходах.
Расскажу, почему фреза «звенит» в углу, почему врезание плашмя убивает инструмент, и что мы реально делаем, чтобы получить стенку 1 мм с допуском ±0,05 и шероховатостью Ra 1,6 вместо волнистой «гармошки».
Почему карман — это не «просто выборка»
Кажется, что проще кармана ничего нет: контур, спираль, готово. Но у кармана две беды. Первая — закрытое пространство. Стружке некуда девать, СОЖ не всегда достает до дна, и как только мы получаем повторное резание стружки — пластина начинает работать по алюминию с оксидами, появляется нагар, а на нержавейке и вовсе наклепанный слой, который добивает кромку за минуты. Вторая беда — стенки. Чем глубже карман и тоньше перемычка, тем ближе мы к резонансу. И станок здесь вторичен: я видел, как Haas VF-2 с новым шпинделем выдает тряску, а старый DMG MORI с растянутой геометрией режет чисто — только потому, что технолог подошел к режимам головой, а не по табличке из каталога.
Еще момент, о котором часто забывают: у кармана есть углы. И именно в углах, где фреза резко меняет площадь контакта со стенкой, рождаются 90% проблем с вибрациями при фрезеровании. Об этом ниже.
Врезание фрезы: куда можно, а куда нельзя
По опыту, мастера часто путают тактику врезания. Ставят в CAM спираль или трохоиду «потому что так в ютубе», и удивляются, почему фреза умерла за полсмены. Разберем по-простому.
- Вертикальное врезание «в точку» — только для сверловых операций или очень мягких материалов. Монолитная фреза без стружкодробящих кромок при осевом врезании работает плохо: центральная кромка с нулевой скоростью резания мнет материал, фреза греется, на алюминии липнет налип.
- Врезание зигзагом (zig-zag) — терпимо для черновых выборок широких карманов, но каждый разворот — это удар по кромке. На твердых сталях и титане не рекомендуем вообще.
- Спиральное и трохоидальное врезание — наш выбор для 90% случаев. Постоянный угол вхождения зуба, равномерный износ, возможность снять большую осевую глубину при малой снимаемой ширине. На трохоиде мы спокойно гоним APKT-пластины в алюминии с осевой до 12 мм там, где обычная выборка «стучала» бы.
- Предварительное отверстие (pre-drill) — скучно, зато железобетонно работает на закрытых карманах в нержавейке и титане. Сверлим на 5–10% больше диаметра фрезы, и врезание перестает быть проблемой.
И главное правило, которое выбиваем с кулаками у новичков: черновая обработка — встречное и попутное в черновике не смешивать, а вот чистовой проход по стенке — всегда попутный. Попутное фрезерование дает стружку сверху вниз, минимальный задир и стенку без «выглаженного» наклепа.
Радиусные переходы: угол кармана — место рождения дребезга
Вот как это выглядит физически. Фреза диаметром 12 мм идет по прямой — в резании один зуб, нагрузка стабильная. Подходит к углу R6, и площадь контакта со стенкой мгновенно вырастает в два-три раза. Сила резания скачет. Если жесткость системы «шпиндель–патрон–инструмент–деталь» на пределе — шпиндель звенит, стенка получает волны, фреза ловит зарез в углу. Дальше брак, объяснения с ОТК и переделка.
Что мы делаем практически:
- Радиус кармана берем больше радиуса черновой фрезы. Чистовой инструмент идет по углу с постоянной серповидной зоной съема, а не «впритык». Идеал: карман R6 — черновая D10, чистовая D8. Фреза в углу разгружается, а не нагружается.
- Плавные петли в контуре вместо острых разворотов. В CAM ставим rollout — выход дугой с уменьшением подачи на подходе к стенке. Многие УП-писатели это игнорируют, а зря: G64/G61-подобная точность контура на Fanuc и Heidenhain с включенным look-ahead сглаживает траекторию, и станок не «клюет» на углах.
- Занижение подачи в углу. Старый добрый прием: в постпроцессоре ставим снижение F до 60–70% на дугах с радиусом меньше двух диаметров фрезы. Тупо, но работает даже на слабых стойках.
- Чистовой проход — тонкий, с постоянным припуском. Оставляем на стенку 0,3–0,5 мм, снимаем за один проход с большой апекс-высотой и малой шириной съема. Постоянство припуска — вот что убивает вибрации, а не «волшебные» антивибрационные оправки, которые всем обещают продавцы.
Кстати про оправки. Термоусадка и цанги ER — разные вселенные по биению. Цанга с биением 0,02 мм на вылете 60 мм превращает чистовой проход в генератор волн на стенке. На чистовых операциях у нас только термоусадка или фрезерные патроны Milling Chucks, биение не более 0,005 мм.
Тонкие стенки: вырезаем, но не убиваем
Тонкая стенка — это博弈 between съёмом металла и упругими деформациями. Стенка 1 мм из АМг или 12ХН3М ведет себя как камертон: фреза ее отклоняет, проходит мимо, стенка отпружинивает — и мы снимаем не там, где думали. Получается «бутылочное горлышко»: внизу стенка тоньше, вверху толще, конусность на глазок — 0,1 мм и больше.
Наши приемы, проверенные годами:
- Черновим симметрично: сначала одну сторону стенки, потом другую, оставляя «ребра жесткости» 2–3 мм. Снимаем их в последнюю очередь.
- Чистовой проход по стенке — с малой осевой и большой радиальной шириной? Нет, наоборот: малая радиальная (0,1–0,2 мм на сторону), осевая побольше. Меньше радиальная сила — меньше отклонение стенки.
- Идем снизу вверх при больших вылетах — снизу стенка жестче всего держится за массив, отгиб минимален.
- Для совсем тонких (0,5–0,8 мм) — заливка низкоплавким сплавом или подливка эпоксидкой с наполнителем вокруг детали в приспособлении. Звучит дедовски, но после двух дней борьбы с резонансом — самое дешевое решение.
- Оставляем технологический припуск на стенку и фрезеруем ее в два прохода с пружинным повтором — второй «выглаживающий» проход снимает отгруженный слой.
И режимы. Для алюминия типа 6061/АМг6 на монолите D10, 4 зуба: чистовая S12000–14000 об/мин, F2000–2500 мм/мин, снимаемое по радиали 0,15 мм. Для конструкционки типа 40Х или Ст3: Vc 180–220 м/мин на твердом сплаве, подача на зуб 0,05–0,08. Для нержавейки 12Х18Н10Т — Vc не выше 90–110, СОЖ обильная, эмульсия через внутренний подвод обязательно, иначе получаем налип и каверны на кромке за 20 минут.
Борьба с вибрациями: от простого к сложному
Вибрации при фрезеровании — это не мистика, а физика. Система имеет собственную частоту, и как только частота зубьев (S × число зубьев / 60) совпадает с собственной частотой оправки или детали — получаем регенеративный дребезг. Практические лекарства, по мере роста цены вопроса:
- Смена оборотов на ±15–20%. Самое дешевое. Звенит на S6000 — пробуем S4800 или S7200, выходим из резонанса.
- Уменьшение вылета. Каждые лишние 10 мм вылета — минус заметная доля жесткости. Часто проблема решается просто более короткой фрезой.
- Увеличение осевой глубины и уменьшение радиальной (высокоскоростное фрезерование, HSM-стратегии). Постоянный малый угол контакта зуба — меньше возбуждение.
- Демпфирующие оправки — Sandvik Silent Tools и аналоги. Дорого, но когда стоит титановая деталь за полмиллиона, окупается одной операцией.
- Проверка патрона и конуса. Забитый стружкой конус BT40 или разбитая цанга — источник 50% «непонятных» вибраций. Чистим конус каждую смену детали, протираем спиртом. Скучно, но работает.
Станок «не тянет» — отдельная песня. Если у машины линейные направляющие малой грузоподъемности и шариковые пары с люфтом, никакой CAM не спасет: на углах оси отрабатывают с перебегом, и мы ловим зарез уже не из-за резания, а из-за геометрии движения.
Сравнение марок инструмента: что реально стоит в наших шпинделях
| Марка | Что берем | Материал | Замечания из практики |
|---|---|---|---|
| Sandvik Coromant | Сборные фрезы CoroMill Plura HD, оправки Silent Tools | Нерж, титан | Дорого, но на сложных операциях — первая скрипка. Геометрия предсказуемая. |
| Iscar | Фрезы с пластинами HELIALU, MULTI-MASTER | Сталь, алюминий | Хорошее соотношение цена/качество, сменные головки экономят время на наладке. |
| Kennametal | Монолиты HARVI | Жаропрочные сплавы | Зуб с переменным шагом реально глушит дребезг на тонких стенках. |
| Ярославль (ЮСИ) | Монолиты ВК8/Т15К6, твердосплавные концевые | Сталь конструкционная | Для черновухи — норм. На чистовой по нерж у нас стабильнее зарубежные геометрии. |
| Guhring / Emuge-Franken | Монолиты для алюминия с полированными канавками | Алюминий, медь | Налип практически исключен, скорость съема — выше на 30% против ноунейма. |
Не гонитесь за брендом ради бренда. На черновой выборке алюминия фреза за 800 рублей отходит почти столько же, сколько «фирма» за 6000. А вот на чистовой стенке и глубоком кармане экономия на инструменте — это деньги, потраченные на брак.
Типичные ошибки: случай, после которого мы переписали техпроцесс
Однажды на участке мы поймали брак партией 40 штук: корпуса из АМг6 с карманом глубиной 45 мм и стенкой 1,5 мм. Технолог-новичок написал УП с врезанием зигзагом по всей длине кармана и чистовым проходом D12 на вылете 55 мм через цангу. Итог — волны на стенках по всей высоте, конусность до 0,12 мм, диаметры по нижнему пределу. ОТК завернул всю партию. Разбор показал: вибрации суммировались от мягкого закрепления (деталь держали на двух винтах через стол) и огромного вылета. Переделали: четыре винта + упор в противовес, термоусадочный патрон, чистовая D8 с петлями в углах, попутная схема, двойной проход со сниженной F. Тот же станок, тот же инструмент по маркам — стенка ровная, Ra 0,8. С тех пор у нас правило: любая УП на деталь с тонкими стенками сначала обкатывается на первом экземпляре с замером по пяти сечениям, и только потом — партия.
Еще частая ошибка — гонять СОЖ «для галочки». На фото хорошо видно, куда бьет сопло: точно в зону резания, смывая стружку из угла кармана. Если эмульсия льется «в районе станка», а не в резание, на дне кармана собирается шуга, фреза повторно ее режет, и мы получаем и нагар, и износ по задней поверхности одновременно.
Как выбрать станок или подрядчика под такие детали: чек-лист
- Шпиндель и конус. BT40/BT50 или HSK — узнавайте жесткость и заявленное биение. Просите обкатку на вашей детали, а не «демо-кружечку».
- Ось Z и вылет. Для глубоких карманов важен ход Z и возможность подвода СОЖ через инструмент. Без внутреннего подвода нержавейку глубоко не берем.
- Стойка и look-ahead. Fanuc 0i-MF, Siemens 828D, Heidenhain TNC640 — сглаживание траектории и контроль отклонений обязательны для чистовых контуров.
- Реальные замеры. Подрядчик должен показывать протоколы контроля: микрометр, нутромер, шарики-индикатор на конусность стенок. «На глаз нормально» — не ответ.
- Пилотная деталь. Любой адекватный цех согласуется на изготовление первой штуки с расширенным контролем. Отказ = красный флаг.
Вопросы и ответы
Можно ли убрать вибрации просто уменьшив подачу?
Нет, это не сработает, потому что вибрация при резании — регенеративная: волна от предыдущего зуба модулирует срезаемый слой. Меньшая подача не меняет частоту возбуждения, а иногда только усиливает эффект. Меняйте обороты или жесткость системы.
Что лучше для тонких стенок — попутное или встречное фрезерование?
Попутное, без вариантов. Встречное в начале контакта дает удар и подхватывание заготовки, на тонкой стенке это лишний отгиб и задир. Попутное входит в контакт плавно, радиальная сила меньше, стенка отгибается меньше.
Нужен ли предварительный сверлёный отверстие под врезание фрезы?
На алюминии — нет, трохоида справится. На нержавейке и титане в закрытом кармане — да, однозначно: осевое врезание монолитом там съедает кромку за один-два отверстия, а сверло стоит в разы дешевле фрезы того же диаметра.
Вместо заключения
Фрезерование карманов и тонких стенок на станках с ЧПУ — это не про «волшебный CAM» и не про дорогой инструмент. Это про жесткость системы, правильное врезание, радиусные переходы с разгрузкой в углах и дисциплину на наладке. Мы свои грабли уже собрали — забирайте опыт, считайте режимы, чистите конусы. И проверяйте первую деталь пятью замерами, а не одним.