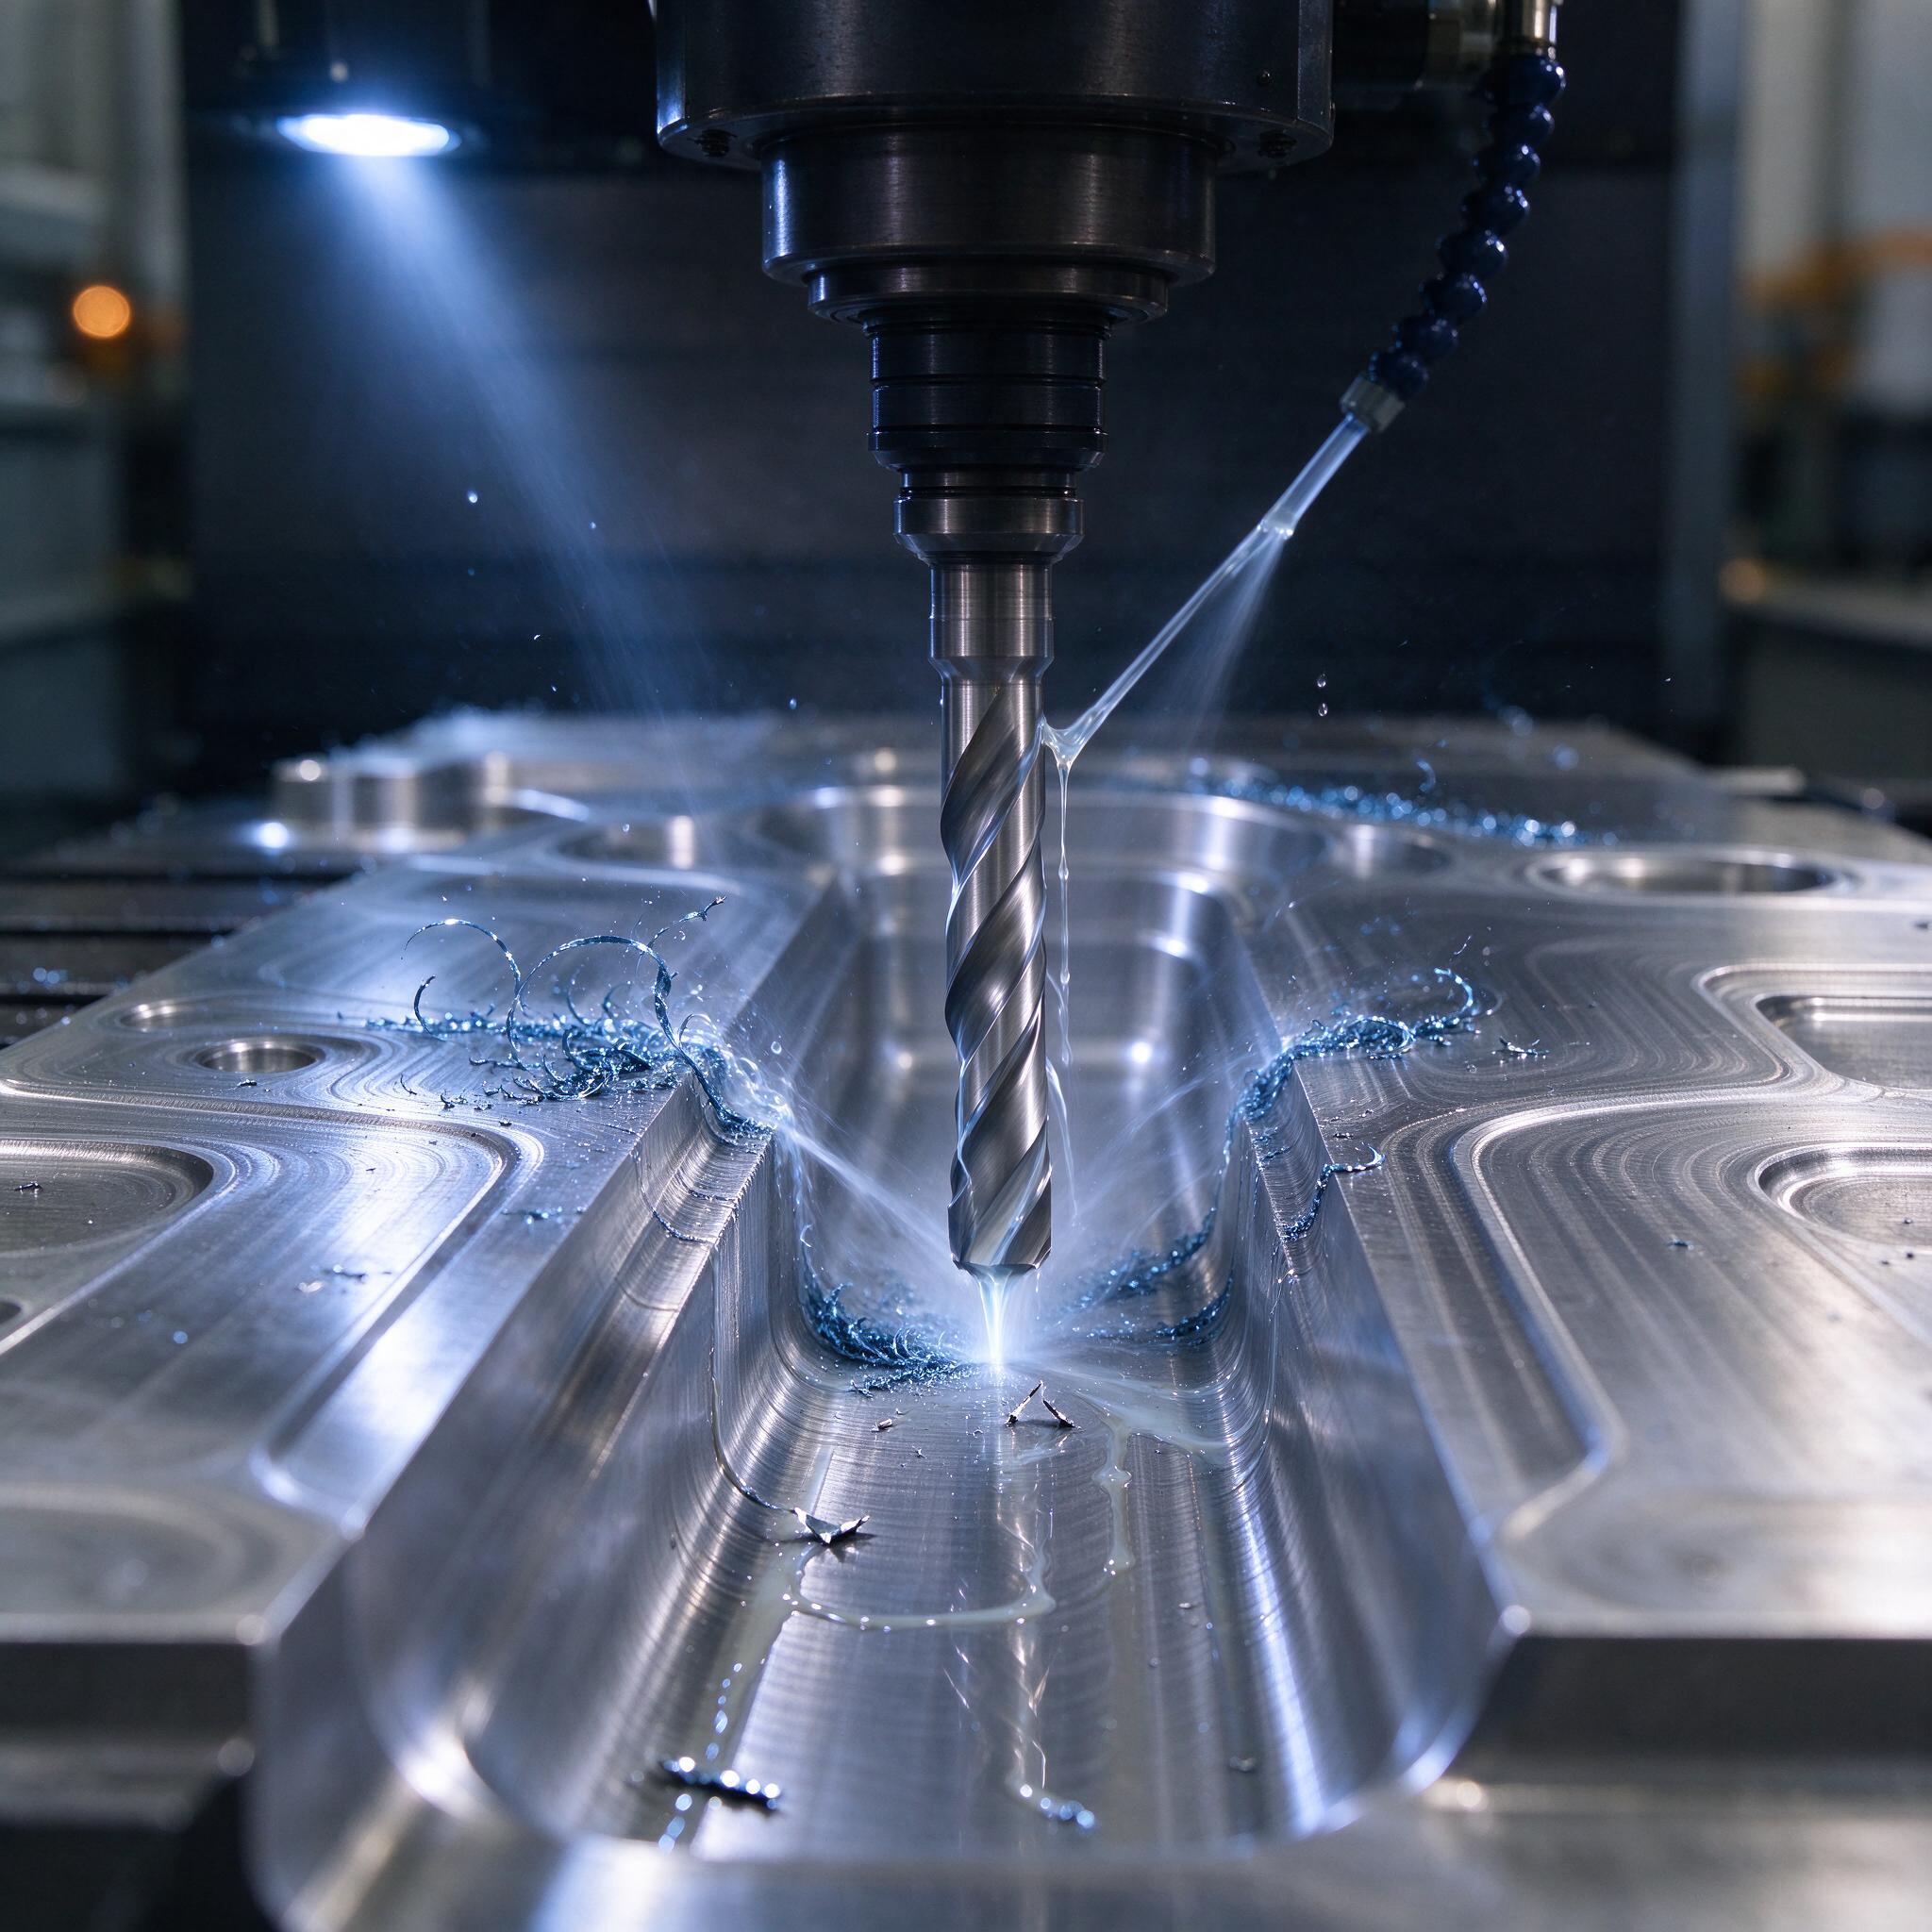
ГБЦ, литиевые картеры, пресс-формы с глубокими ложами — всё это мы фрезеруем не один год, и до сих пор ни одно совещание не обходится без споров про глубокое фрезерование. На фото — типичная наша картина: концевая фреза уходит в глубокий канал алюминиевой плиты, СОЖ льётся через сопло, вокруг вьётся сливная стружка. Красиво. Но за этой красотой — битва с отжимом инструмента, вибрациями и засорением канала стружкой. Разберём, как мы с этим живём.
Что такое L/D 8–12 и почему это уже не просто фрезеровка
Когда вылет фрезы превышает четыре диаметра, начинается другая физика. На L/D 8–12 жёсткость инструмента падает кубически — фреза диаметром 8 мм при вылете 90 мм ведёт себя как карандаш, а не как инструмент. Малейший рост силы резания — и инструмент отжимает от стенки, размер «уплывает», стенка кармана получается конусом. Мы ловили такое на каналах глубиной 60 мм при диаметре 8: низ кармана — 8,05, верх — 8,14, при допуске ±0,03. Хорошая деталь превратилась в разговор с ОТК.
Почему отжим так критичен именно здесь? При большой глубине длина контакта стружечной канавки со стенкой огромна, и сила, направленная в сторону от обработанной поверхности, суммируется по всей длине. Плюс концевые фрезы с L/D 8–12 обычно имеют переменный шаг и неравномерный подъём спирали — это спасает от вибраций, но частично съедает производительность. Компромисс, с которым приходится работать.
Инструмент: что реально берём
По опыту, мастера часто путают стандартные фрезы с длинной серией и специализированные deep-cut инструменты. Первые при L/D 10 живут в разы меньше, даже если продавец уверяет обратное. Наша сравнительная таблица по алюминию и мягкой стали (каналы 40–80 мм):
| Марка / серия | Материал | L/D | Покрытие | Наши замечания |
|---|---|---|---|---|
| Sandvik CoroMill Plura HD | Алюминий, латунь | до 12 | без покрытия / DLC | Отличный отвод стружки, но цена кусается |
| Guhring RF 100 Diver | Сталь до 45 HRC | до 12 | AlCrN | Рабочая лошадка, прощает ошибки режимов |
| Iscar Ball Deep | Сталь, чугун | до 10 | IC908 | Хороша на финишных проходах, на черновых не тянет |
| КЗТС, серия «длинные» | Алюминий | до 8 | — | Дешёво, но под переточку держим запас |
Важно: у фрез под глубокое фрезерование сердцевина тоньше, канавки глубже. Это сделано ради эвакуации стружки. Расплата — хрупкость. Режимы резания придётся снижать на 25–35% от табличных, иначе шпиндель звенит, а потом звенящий шпиндель превращается в тихий скрежет и слом.
Подача СОЖ через каналы фрезы — не опция, а необходимость
Без внутреннего охлаждения на L/D 10 можно работать только в алюминии, и то с хроническим недосыпом. СОЖ через каналы фрезы под давлением 20–70 бар выбивает стружку из дна зоны резания и создаёт там хоть какой-то теплоотвод. Наружное сопло, как на фото, физически не достаёт до дна канала глубиной 60 мм — жидкость разбивается о верхнюю кромку, а внизу идёт сухое резание и накал, который потом дают нагар и приваривание стружки.
Наши ориентиры: алюминий — 20–30 бар, эмульсия 8–10%; нержавейка — 40–70 бар, иначе каверны на дне от повторного резания стружки гарантированы. Через машины без шпинделя 40 bar (Haas VF-4 SS с опцией черезшпиндельной подачи, DMG MORI CMX 70 U с внутренним охлаждением 20 бар) глубокие каналы в нержавейке мы просто не берём — сарафанное «попробуем, может выйдет» всегда заканчивалось одинаково.
Ещё момент, о котором молчат каталоги: качество эмульсии. Загрязнённая СОЖ с металлическим шламом забивает каналы диаметром 1–2 мм во фрезе за одну смену. Фильтрация — не бюрократия, а условие работы инструмента.
Стратегия траекторий: как не отжать фрезу
Черновая обработка — только трохоидальная или адаптивная (Dynamic Milling в Fusion, trochoidal в PowerMill). Постоянная малая ширина фрезерования — 8–12% диаметра, большая глубина за проход. Осевая съёмка для фрезы D8 на L/D 10: до 1,5×D за черновой проход, подача F — 2000–2800 мм/мин, S — 9000–12000 об/мин по алюминию. По стали 40Х — S 3000, F 400–600.
- Финиш стенок — за один проход снизу вверх, снимая 0,2–0,3 мм, чтобы отжим компенсировался одинаково по всей глубине.
- Углы карманов — не полировать сразу, сначала рассверлить под угловую фрезу или оставить радиус побольше: резкий рост площади контакта в углу — главный источник отжима.
- Наклонный заход — только винтовой или пилообразный, вертикальное врезание длинной фрезой — издевательство.
- Проверяем фактический вылет в держателе: цанговый патрон на L/D 12 не держит, только термозажим или фрезерная головка с минимальным вылетом оправки.
Однажды на участке мы поймали брак из-за того, что оператор вытащил фрезу из оправки «на пару миллиметров больше» для смены обработки — вылет вырос на 15 мм, и весь размер по глубине ушёл в конус. С тех пор у нас правило: вылет фиксируется в карте наладки, менять его без технолога — нельзя.
Типичные ошибки, или История одной поломки
Реальный случай. Пресс-форма, канал охлаждения D6, глубина 55 мм — L/D 9,2. Молодой наладчик поставил длинную фрезу, задал табличные режимы от стандартной серии: S 12000, F 3500 по алюминию. Первые 20 мм — нормально. Дальше фреза начала отжимать, стружка на дне перемалывалась второй раз, температура подскочила, и на 40-м миллиметре инструмент свернулся в спираль внутри канала. Достать обломок из готовой на 80% детали — отдельная песня: электроэрозия, два дня, деталь еле спасли.
Разбор показал три ошибки сразу: режимы от другой серии, отсутствие внутреннего охлаждения (машина не была оборудована, но «решим наружным соплом»), и черновой проход с шириной 50% диаметра вместо 10%. Теперь у нас памятка для наладчиков: длинная фреза — это другой инструмент с другой физикой, а не «просто подлиннее».
Как выбрать станок и оснастку под глубокое фрезерование: чек-лист
- Подача СОЖ через шпиндель минимум 20 бар, желательно до 70 — уточняйте паспорт, а не слова поставщика.
- Шпиндель с плавным изменением оборотов и активным гашением вибраций — на высоких S длинная фреза «поёт», и это убивает кромку.
- Термозажимные патроны или фрезерные головки HSK — биение не более 0,005 мм, иначе на L/D 12 каждый микрон биения умножается.
- Жёсткая станина и хорошая эвакуация стружки из зоны карманов — промывка, конвейер, наклон стола.
- Системы мониторинга нагрузки шпинделя: рост тока на 15–20% — сигнал, что фрезу отжимает или стружка не уходит.
FAQ
Можно ли фрезеровать канал L/D 10 без внутреннего охлаждения?
Нет, это не сработает, если материал твёрже алюминия. СОЖ физически не долетает до зоны резания, стружка перемалывается на дне, кромка перегревается и садится. Максимум — один канал в спешке, потом повторная переточка и разбитый размер.
Почему нельзя просто взять фрезу подлиннее и работать на обычных режимах?
Потому что жёсткость падает нелинейно. Режимы для L/D 3 на L/D 10 дают силы резания, которые длинная фреза с тонкой сердцевиной не выдержит — отжим, вибрация, слом. Режимы снижаются на треть минимум, а лучше считать от модели инструмента в Vericut или в калькуляторе производителя.
Что лучше: одна длинная фреза или удлинитель-«ёлочка» со стандартной?
Для черновой — часто удлинитель с короткой жёсткой фрезой выигрывает: меньше вылет режущей части, больше сердцевина. Для финиша стенок длинная специализированная фреза незаменима. Мы держим оба варианта и подбираем по геометрии кармана.
Глубокое фрезерование — это не героизм, а арифметика жёсткости, стружки и давления СОЖ. Считайте вылет, снижайте режимы, не экономьте на фильтрации — и каналы будут выходить в размер без ночных звонков от наладчиков.