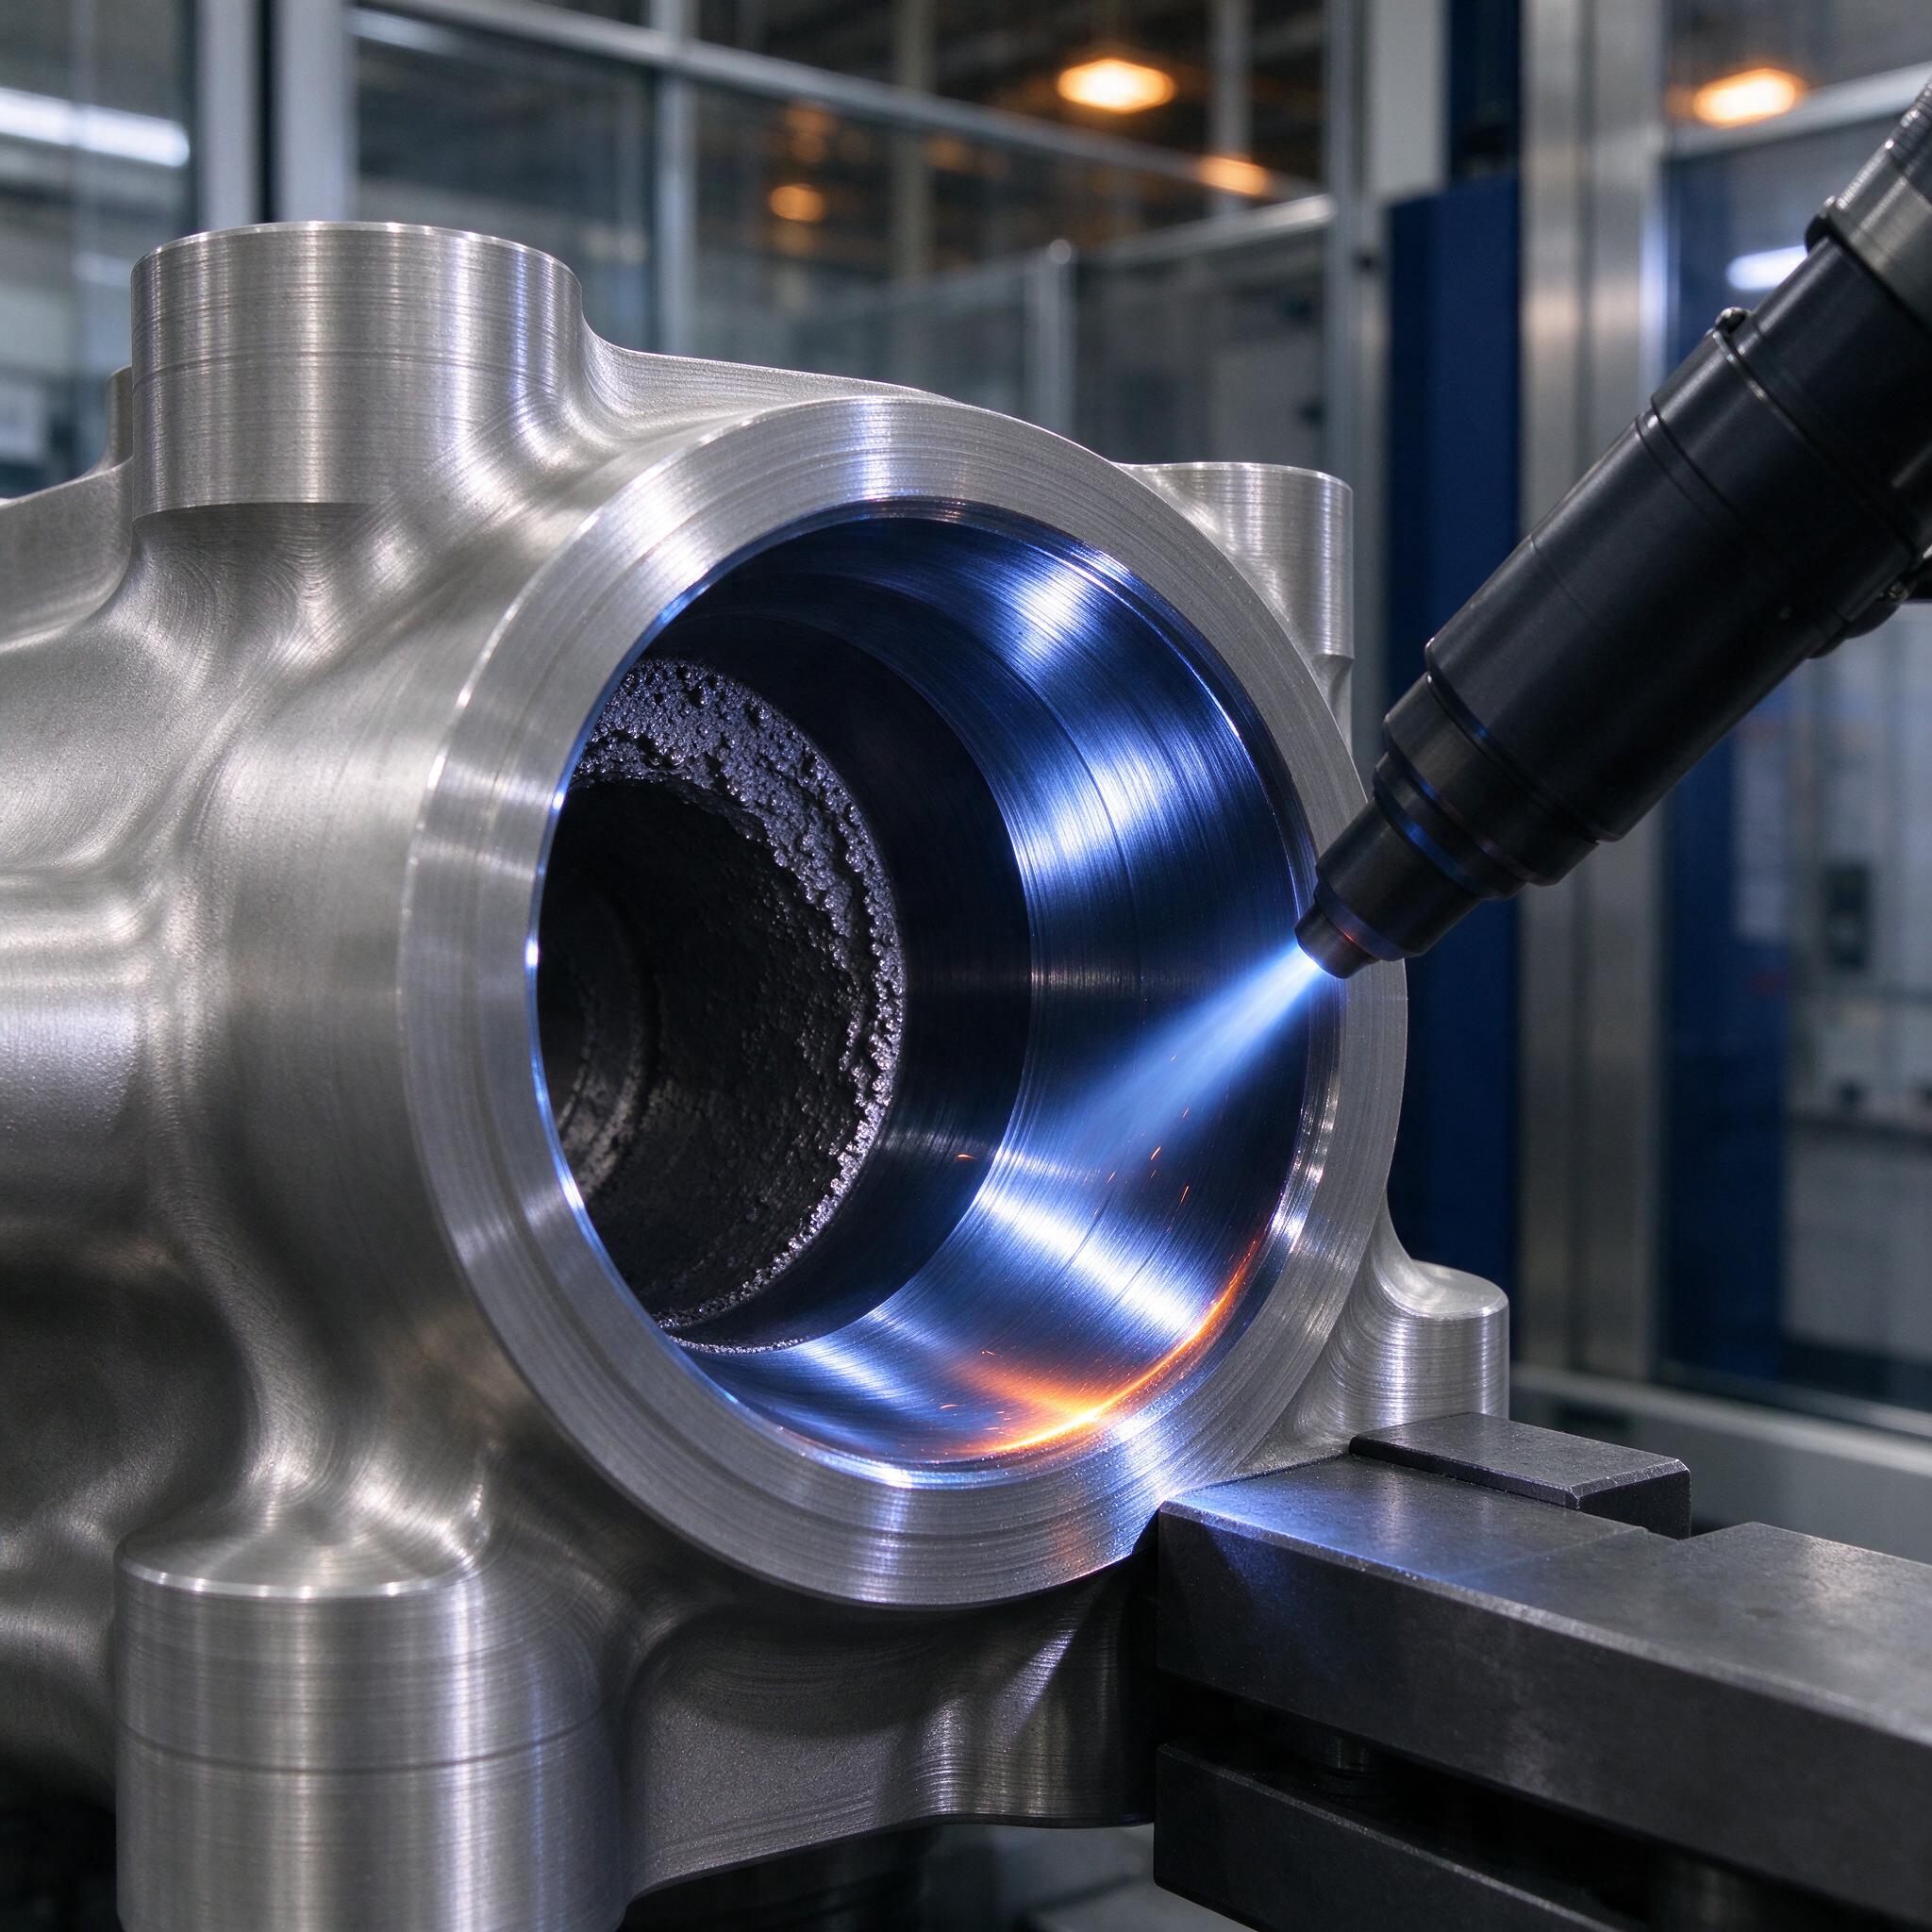
Корпус гидроцилиндра, напечатанный на SLM-установке, лежит на нашем участке третий день. Внутренний диаметр 180 мм, глубина обработки — 320 мм. Шероховатость после печати — Ra 9-11, местами до 14, где наплавка «плевалась» шариками. Заказчик требует Ra 0,8 на рабочей поверхности. Точить изнутри на такую глубину — резец не дотянется, хонинговать — каверны от непроплавов всё равно вылезут. Остается одно: финишная лазерная полировка. На фото как раз наш процесс — лазерная головка проходит внутреннюю расточку корпуса, видна граница между уже отполированной зеркальной зоной и нетронутым шероховатым поясом посередине, раскалённая дорожка расплава с искрами внизу. Деталь зажата в тисках внутри стеклянной камеры установки, глаза без очков туда лезть нельзя — отражение от зеркальной поверхности бьёт так же, как прямой луч.
Почему после ДГС и SLM поверхность всегда «кислая»
Прямое лазерное наплавление (ДГС) и селективное лазерное сплавление (SLM) дают один и тот же набор болячек, просто в разном масштабе. Частицы порошка 20-50 мкм привариваются к стенке частично — получаются «прилипшие» сферы. Слой за слоем это накапливается, и на выходе имеем Ra 8-12 на боковых стенках и до Ra 20-25 на поверхностях с уклоном менее 45°, где ступеньки спекания выражены сильнее всего. Внутренние каналы — отдельная песня: там, где диаметр меньше 10 мм, механическая обработка вообще невозможна, а гибкий инструмент (абразивная нить, эксцентриковая шлифовка) работает нестабильно.
Мы пробовали всё. Химическое полирование травит и портит геометрию. Абразивно-жидкостная обработка выравнивает, но не добивает до Ra 0,4. Электрохимполировка по нержавейке типа 316L и марпаете 321 работает, но по титану ВТ6-то плавает — оксидная плёнка живёт своей жизнью. Лазерная полировка остаётся единственным методом, который одинаково берёт и титан, и нержавейку, и инконель 718, при этом не снимая существенного металла — съём всего 5-30 мкм, геометрия не уплывает.
Физика процесса: не спалить, а разгладить
Суть в том, что мы работаем на границе между плавлением и испарением. Импульс лазера (обычно волоконный, 1070 нм, а по меди — зелёный или СО2 в зависимости от задачи) разогревает микронеровность до вязкотекучего состояния. Металл течёт под действием поверхностного натяжения, пики заполняют впадины, заодно выгорают включения и частично заплавляются поры. Важно не превысить порог испарения — иначе получим каверны, и шероховатость станет хуже исходной. Ключевые режимы, на которых мы держим стабильный результат по нержавейке 316L:
- средняя мощность импульса — 50-200 Вт: ниже 50 Вт металл просто не течёт, выше 200 — начинаем «прожигать» и ловить плазму;
- длительность импульса — 50-500 нс для наносекундных источников либо 20-200 пс для пикосекундных, когда нужна полировка зон рядом с тонкими перемычками;
- шаг трассы (расстояние между проходами) — 30-70 мкм, жёстко привязан к диаметру пятна;
- скорость сканирования гальваносканером — 500-2000 мм/с;
- защитный газ — аргон, расход 10-15 л/мин, без него сразу получаем нагар и синеву на поверхности.
По титану ВТ6 мощности режем процентов на 20-30 и добавляем гелий в смесь — титан обожает на границе расплава схватывать кислород, после чего полированная зона выглядит красиво, но микроотвес по твёрдости вылезает до 45-50 HRC. Для инконеля наоборот — мощности приходится задирать к верхней границе, 180-200 Вт, потому что у него низкая теплопроводность и расплав «вязнет».
Ориентировочные режимы и результаты по материалам
| Материал | Исходный Ra, мкм | Мощность, Вт | Итоговый Ra, мкм | Проходов |
|---|---|---|---|---|
| 316L (SLM) | 8-12 | 80-150 | 0,4-0,8 | 2-4 |
| ВТ6 / Ti6Al4V | 7-10 | 60-120 | 0,5-0,9 | 2-3 |
| Inconel 718 (ДГС) | 10-14 | 150-200 | 0,6-1,0 | 3-5 |
| AlSi10Mg | 6-9 | 50-90 | 0,8-1,2 | 1-2 |
По алюминию честно скажем: стабильно в Ra 0,4 не выходим. Силидные включения выкрашиваются из расплава, и на поверхности остаются точечные раковины. Если заказчику нужен алюминий под Ra 0,8 — сначала магнитно-абразивная выравнивающая обработка, потом лазер как финиш.
Внутренние каналы — где метод раскрывается на полную
Однажды на участке мы поймали брак из-за канала охлаждения пресс-формы: напечатали спиральный канал диаметром 8 мм на глубине 140 мм, отдали на гидроиспытания, а поток через канал оказался на треть ниже расчётного. Вскрыли — внутри половина периметра заросла «прилипшим» порошком, локальный проход сузился до 5 мм. Лазерная полировка изнутри такого канала (головка на поворотном зеркале, луч заводится под 45° через оптический блок) сняла наросты и выровняла стенки до Ra 1,2, пропускная способность вернулась к расчётной. С тех пор каналы меньше 12 мм у нас идут на лазерную полировку по умолчанию, без вариантов.
Технологически для каналов главное — доступ луча. Если канал прямой, ставим удлинённый фокусирующий ствол и работаем с дистанции. Если канал кривой — нужен 5-осевой стол либо робот с волоконным лазером на фланце: мощность та же, 50-200 Вт, но трекинг по траектории придётся расписывать по точкам, и это самая трудоёмкая часть подготовки УП. По опыту, мастера часто путают полировку с микро-наплавкой выравнивающего слоя — это разные операции с разными параметрами, и смесь режимов даёт «чешую» на поверхности.
Типичные ошибки: один случай, который стоит семи лекций
Реальный случай. Делали партию гильз из 316L, первая деталь вышла идеально — Ra 0,6, зеркало. Вторая и все последующие — матовые, с сеткой микротрещин. Час ломали голову, грешили на материал, на газ, на партию порошка. Виновником оказался медный уплотнитель в захвате: при его нагреве от расплава теплоотвод через контакт менялся от детали к детали, локальный нагрев рос, и мы на верхних режимах ушли в испарение. Вылечилось заменой захвата на титановый и снижением мощности со 170 до 140 Вт при увеличении числа проходов с 2 до 3. Мораль: тепловая картина у аддитивной детали — это не только материал, это и то, во что деталь зажата. Любая смена оснастки — повод для пилотной детали, а не сразу партия.
Вторая частая ошибка — замер шероховатости «по-быстрому» профилометром с датчиком радиуса 2 мкм на неровной базовой плоскости. Цифра получается завышенной на 30-40%, заказчик не верит, начинаются разборки. Меряем только на призме или на ТВ-интерферометре по трем зонам с указанием координат в протоколе.
Чек-лист: как выбирать станок или подрядчика на лазерную полировку
- Спросите, какой источник стоит: волоконный наносекундный или пикосекундный, и есть ли программа для внутренних поверхностей (поворотная оптика / 5-я ось). Без этого каналы вам не сделают.
- Пусть покажут протоколы на вашем материале, а не «вообще». Режимы для 316L и ВТ6 — это разные вселенные.
- Обязательно уточните съём металла. Если подрядчик обещает «снять 2 мкм и дать Ra 0,4» — он путает полировку с «прожигом», геометрия уплывёт.
- Узнайте, как контролируется процесс: пирометр в контуре обратной связи или «на глаз оператора». Второе — стоп-сигнал.
- Защитный газ и вытяжка — обязательны, спросите про систему удаления аэрозоля. Без неё на зеркале через месяц появится радужный налёт и нагар по краям зоны.
Частые вопросы
Можно ли лазером убрать шероховатость с Ra 12 сразу до Ra 0,2?
Нет, не выйдет. За один проход расплав не перетечёт на такую амплитуду — до Ra 0,2 нужен старт с Ra 2-3. С более грубой поверхности идём в два этапа: сначала выравнивающий проход на повышенной мощности, потом финишный на минимальной. Или добавляем между ними ПП с абразивом.
Справится ли лазерная полировка с каналом диаметром 4 мм и глубиной 200 мм?
Напрямую — нет, потому что оптика не сфокусирует луч и не даст нужного угла на такой глубине через маленькое окно входа. Если канал прямой и есть технологический доступ с обеих сторон — можно заводить луч через противоположный торец с длиннофокусной оптикой. Если нет — честный ответ подрядчика должен быть «делаем абразивно-жидкостную либо экструзионную полировку», а не «попробуем, авось получится».
Дают ли лазерную полировку только «для красоты», или это функциональная операция?
Функциональная, и ещё какая. Снижение Ra с 10 до 0,5 поднимает усталостную прочность на 15-25% (зачаточные трещины идут по впадинам микропрофиля), уменьшает гидравлическое сопротивление каналов, снижает коэффициент трения в парах скольжения и упрощает очистку поверхностей под пищевые и медные стандарты. Красота — побочка.
Вместо вывода
Лазерная полировка — не волшебная кнопка, а штатный финишный переход со своими режимами, оснасткой и подводными камнями. Мощность 50-200 Вт, шаг трассы под пятно, аргон и тепловой контроль — соблюдайте, и с Ra 8-12 после ДГС или SLM вы стабильно будете выходить на Ra 0,4-0,8, включая внутренние каналы, куда иначе инструментом не добраться. Остальное — как всегда, опыт и протоколы измерений, а не обещания менеджера.