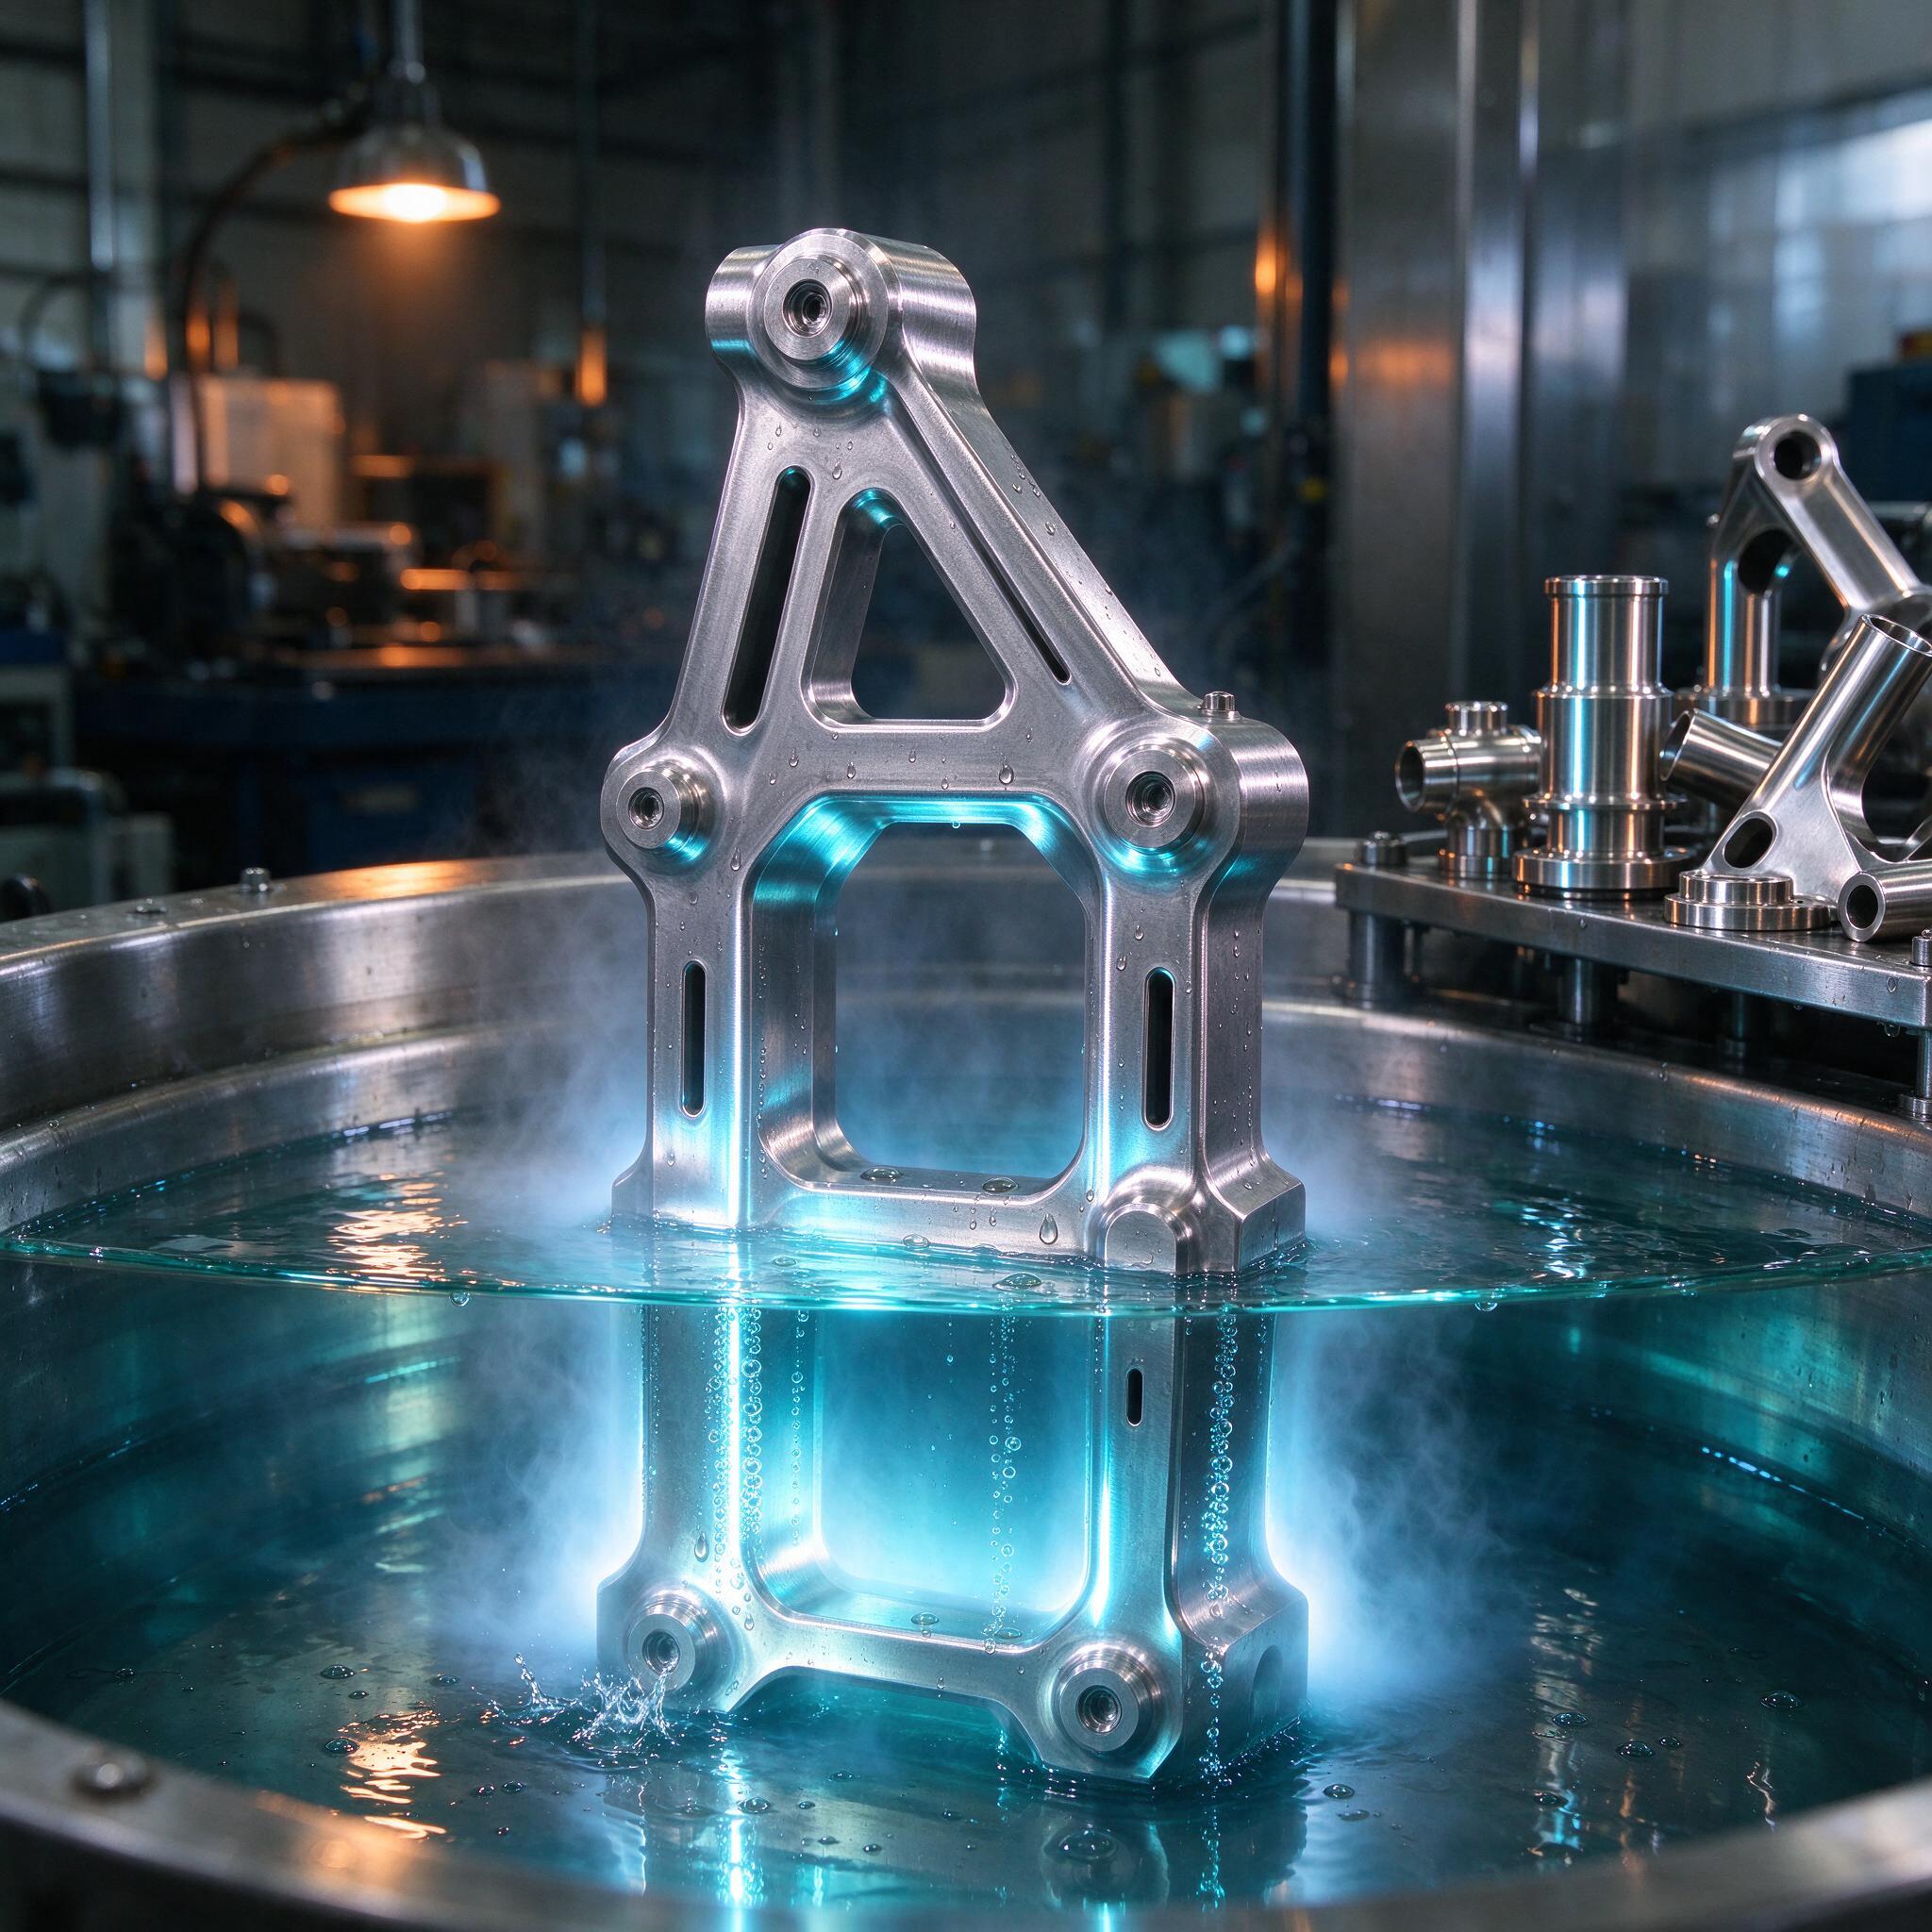
На фото — наша линия, снятая аккурат в момент процесса: в ванну с электролитом опущена рычажная деталь (похожа на верхний рычаг подвески, фрезерованная из нержавейки), вокруг неё парогазовая оболочка светится голубым — та самая плазма. Рядом на столе лежат готовые детали: стаканы, втулки, ещё пара рычагов. Поверхность — зеркальная, хотя две минуты назад там была матовая фрезеровка Ra 1,6. Об этом и поговорим.
Почему механическая доводка нержавейки и титана — это боль
Кто точит 12Х18Н10Т и ВТ6, тот знает: эти материалы вязкие. Фреза налипает, СОЖ быстро деградирует, после фрезерования остаётся растрёпанный слой с наклёпом и «гребёнкой». Шлифовать — долго, полировать пастой вручную — ещё дольше, а на сложном лекальном профиле типа того рычага с коваными фигурками на фото — вообще никак: наждак не залезет в каналы и галтели. Плюс заuedалы при механике всегда риск задира и балла вторичного наклёпа, который потом вылезает усталостной трещиной.
Электроплазменное полирование в электролите снимает эту проблему целиком. Деталь погружается в слабоконцентрированный водный раствор солей, на неё подаётся высокое напряжение (обычно 180–350 В), вокруг заготовки вскипает тонкая парогазовая оболочка, и в ней происходят микроразряды. Плазма буквально испаряет пики микронеровностей и окисную плёнку. Съём — 2–8 мкм на сторону, никакой наклёп, никакой абразив в канавках.
Как это работает, без зауми
Механизм трёхслойный. Сначала анодное растворение — как в классической электрохимии. Потом, когда напряжение поднимается, электролит у поверхности вскипает и образуется изолирующая паровая рубашка. Ток через неё идёт только микроразрядами — они бьют там, где пики микропрофиля ближе всего к «фронту», и срезают их первыми. Третий слой — собственно плазмохимия: при температурах в канале разряда в 5000–8000 K окислы мгновенно переплавляются, и поверхность выходит сглаженной и пассивированной одновременно.
Практический результат по нашим замерам на профилометре Mitutoyo SJ-210:
- после фрезерования Ra 1,6–3,2 → за 2 минуты до Ra 0,2–0,4;
- после предварительного шлифования до Ra 0,4–0,8 → за 1,5–3 минуты до Ra 0,05–0,1;
- титан ВТ6, ВТ20 — стабильно Ra 0,05–0,12;
- нержавейка 12Х18Н10Т, AISI 304, 316 — Ra 0,05–0,08 без наводороживания.
Съём металла копеечный: 3–10 мкм на сторону. Допуска не уезжают. Это главная фишка по сравнению с химическим травлением, где съём неконтролируемый и кромки «съедаются».
Режимы, с которых мы начинаем
Табличка рабочая, с поста — можете брать за отправную точку:
| Материал | Напряжение, В | Плотность тока, А/дм² | Время, мин | Ra до / после |
|---|---|---|---|---|
| 12Х18Н10Т | 280–320 | 15–25 | 1,5–3 | 1,6 → 0,06 |
| AISI 316L | 260–300 | 12–20 | 2–3 | 0,8 → 0,05 |
| ВТ6 (Ti-6Al-4V) | 300–350 | 18–30 | 2–3 | 1,6 → 0,1 |
| ВТ1-0 | 280–320 | 15–25 | 1–2 | 0,8 → 0,05 |
Электролит — водный раствор солей аммония и фосфатов, концентрация 3–6 %, температура 70–90 °C. Никакой агрессивной кислоты, как в классическом электролитно-плазменном полировании в серной с глицерином: испарения безопаснее, ванна живёт дольше. Но контроль концентрации — обязательный: ареометр раз в смену, корректировка водой при уносе паром.
Типичные ошибки — на живом примере
Однажды на участке мы поймали брак целой партии втулок из 316L — заказчик сделал рекламацию по «матовым разводам». Думали, что электролит просел. Слили, приготовили заново — то же самое. Оказалось, мастера после мойки деталей сушили их в той же камере, где стояла ванна, и пары солевого тумана осаждались на уже отпиленные заготовки — потом эти солевые пятна «запекались» при полировке. Переорганизовали сушку в соседнее помещение — всё встало на место. Мораль: электроплазменное полирование капризно не к электрике, а к чистоте подготовки поверхности. Жир от СОЖ с фрезерки, отпечаток пальца, стружка в ванне — всё это даст каверны и пятна.
Ещё частая ошибка — перегон по времени. «Подержу ещё минутку, станет зеркальнее» — не станет. После выхода на Ra 0,05 процесс упирается в предел, а съём продолжает идти, и тонкостенные кромки (0,3–0,5 мм) начинают скругляться. По опыту, мастера часто путают электроплазменную обработку с гальванической и вешают на подвес «погуще» контакт для лучшего токосъёма — в итоге получают локальный перегрев и «прижоги» у точки крепления. Контакт должен быть надёжным, но точечным, и выше уровня электролита.
Как выбрать станок или подрядчика: чек-лист
- Источник питания с плавной регулировкой 150–400 В и реальной (не паспортной) плотностью тока минимум 20 А/дм² на вашей площади загрузки.
- Материал ванны и подвесов — нержавейка 316 или титан, никакой «чёрной стали с покрытием».
- Система автоматического поддержания температуры и концентрации электролита — ручная дозировка на серии не работает.
- Обязательно спросите протоколы замеров Ra именно на вашем материале, а не «в среднем по рынку». Просите образец на пробу — нормальный подрядчик полирует тестовую деталь бесплатно.
- Промывка и пассивация после ванны в комплекте техпроцесса: без правильной промывки солевые остатки дают точки коррозии через неделю.
FAQ
Полирует ли электроплазменная обработка сварные швы на нержавейке?
Да, и это одно из главных применений. Зона шва и околошовная зона выходят с той же шероховатостью, что и основной металл, плюс снимаются цвета побежалости. Но крупнопористый шов с раковинами полировка не спасёт — каверны она не завязывает, только сглаживает микрорельеф.
Можно ли получить Ra 0,05 сразу после чернового фрезерования за 3 минуты?
Нет, это не сработает, потому что процесс одинаково снимает и пики, и впадины, а глубина впадин после черновой обработки — единицы микрометров при большом шаге. Сначала чистовое фрезерование или шлифовка до Ra 0,6–1,6, потом полировка. На черноте вы просто потеряете время и съедите допуск.
Не «уводит» ли полировка размеры прецизионных деталей?
При съёме 3–5 мкм на сторону — нет, если допуск у вас шире ±0,01 мм. У нас полируются посадочные шейки подшипниковых узлов и гильзы гидроаппаратуры — размер держим, но данные по съёму на конкретной партии всегда прогоняем на пробной детали перед постановкой всей серии в ванну.
Напоследок
Электроплазменное полирование — не магия, а управляемый техпроцесс с понятными режимами. Нержавейка и титан после него выходят с Ra 0,05 за считанные минуты, без наклёпа и без ручной шлифовки. Внедрение окупается на сериях уже от нескольких сотен деталей в месяц — у нас на участке ручная доводка рычагов исчезла из плановой трудоёмкости целиком. Начинайте с пробных деталей, фиксируйте режимы в карте техпроцесса — и не слушайте тех, кто говорит, что «пастерка и войлок решат всё».