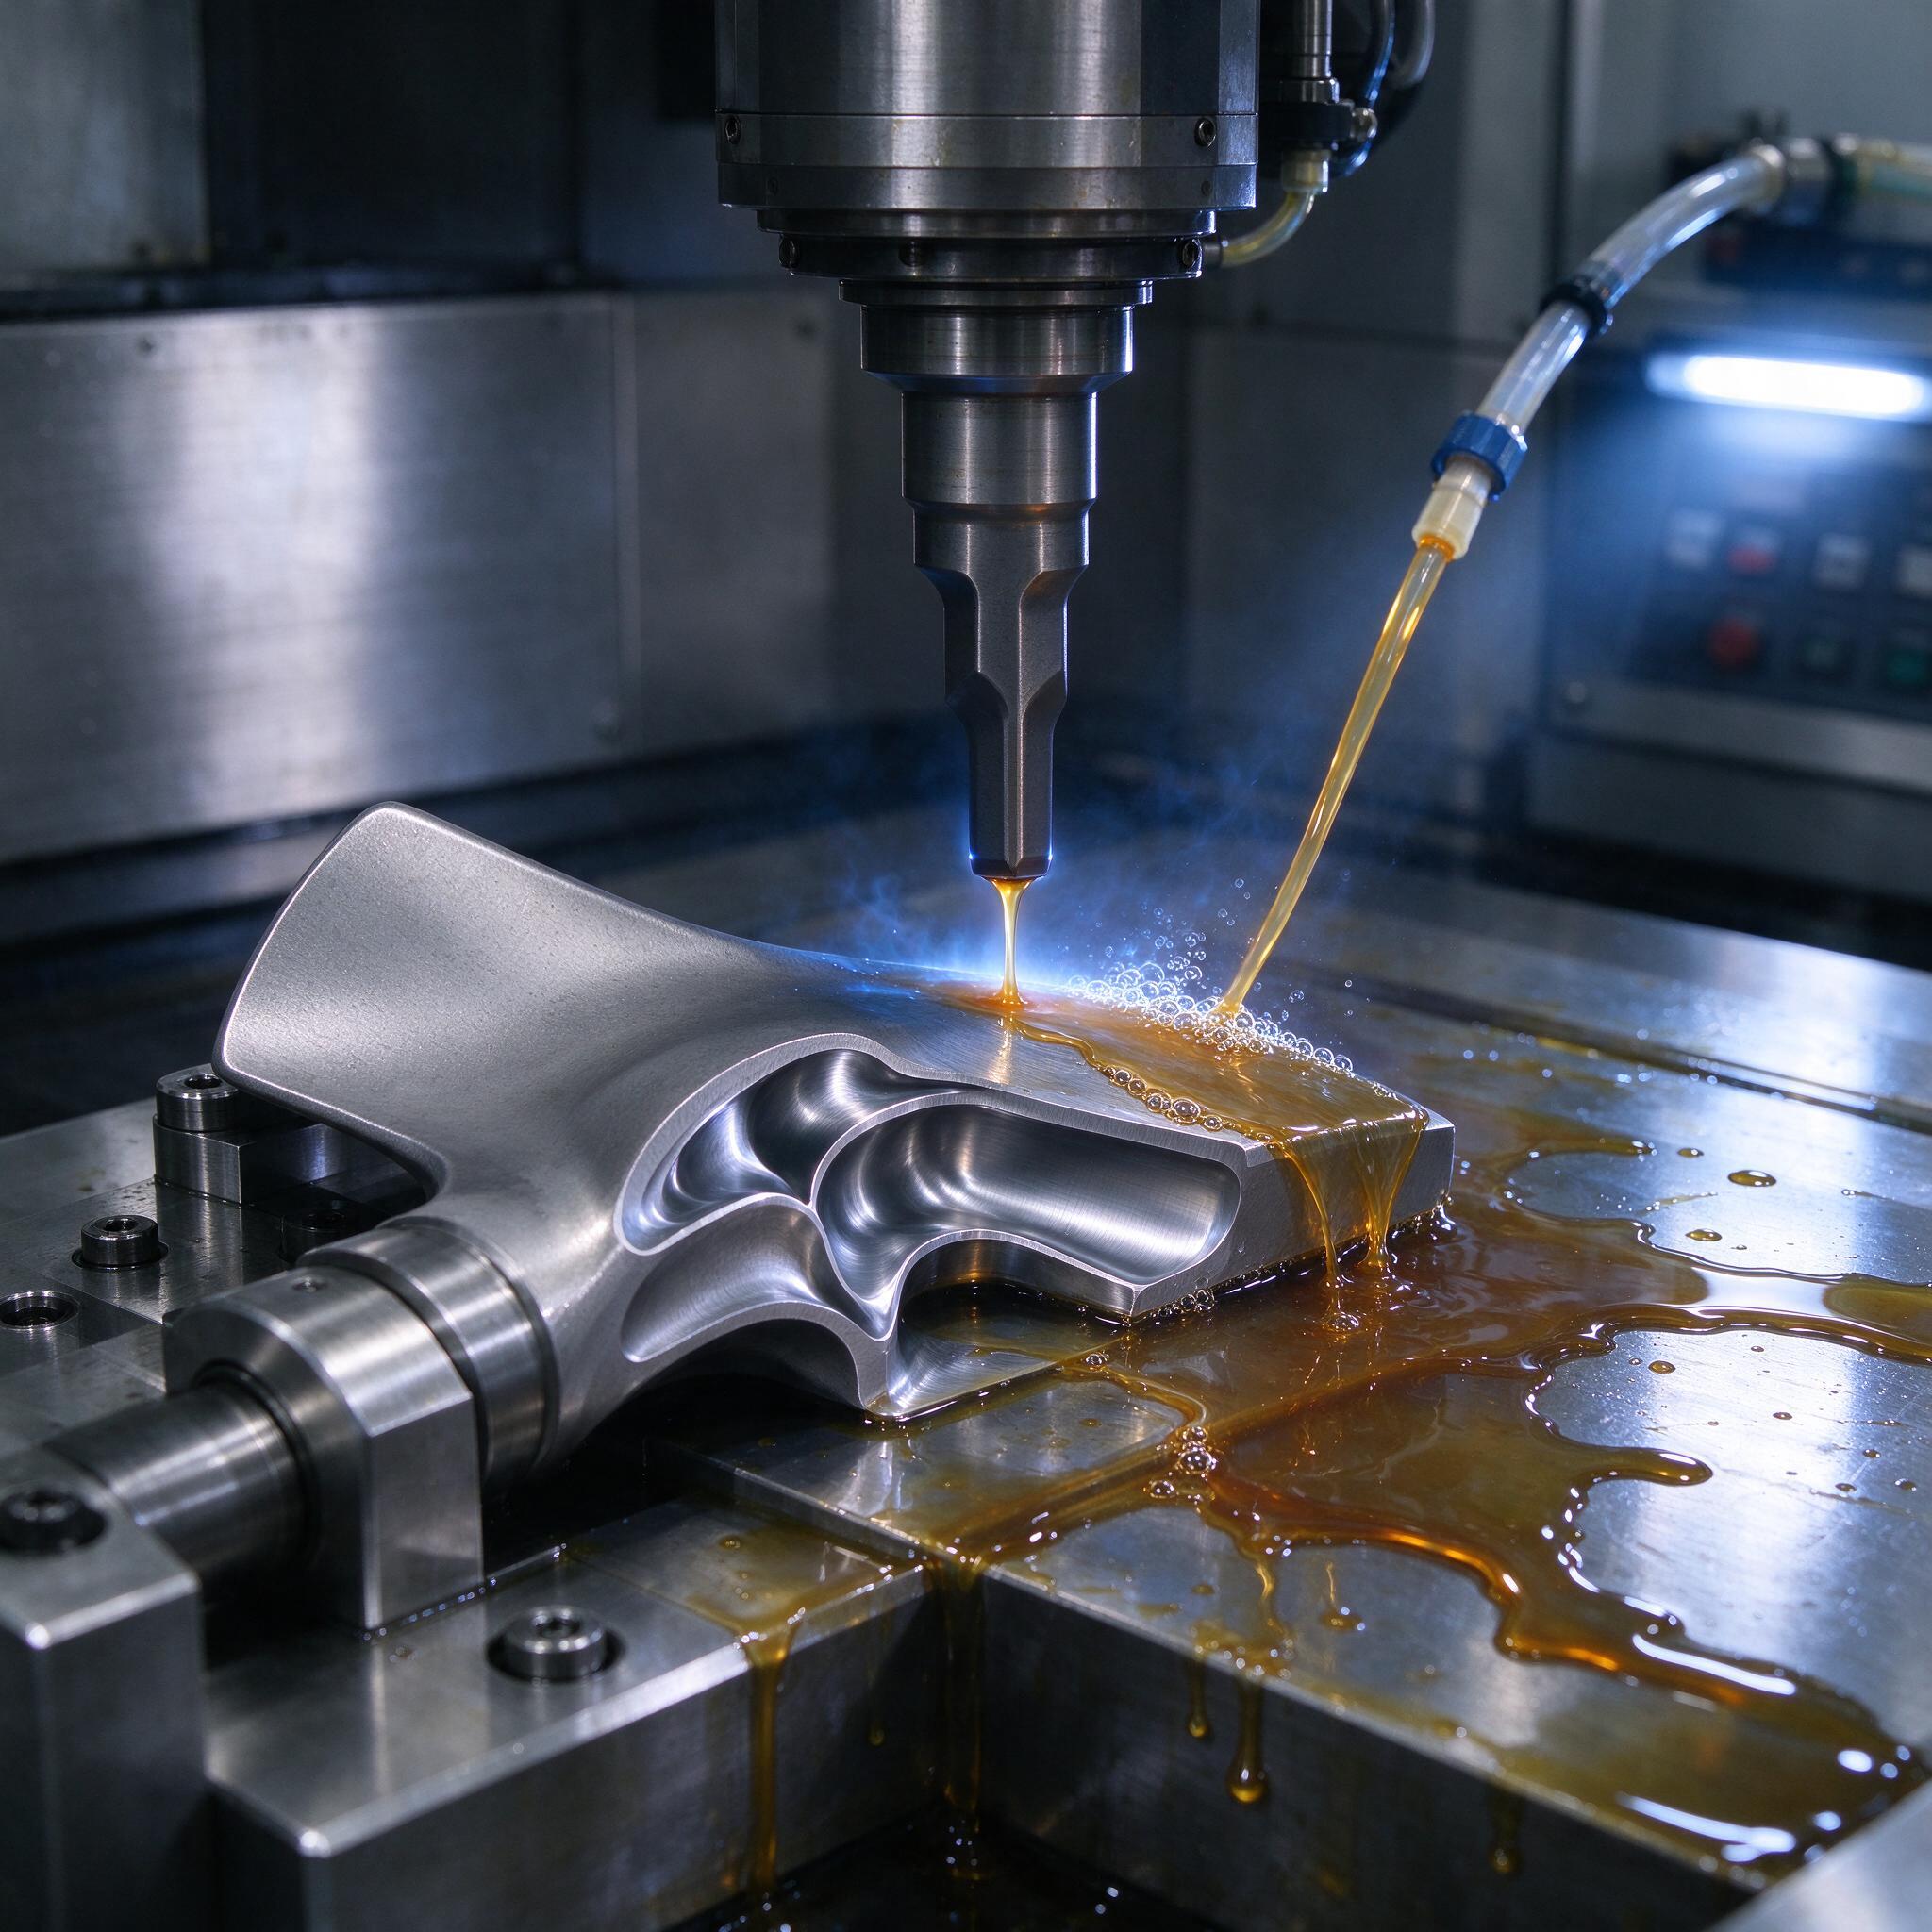
На фото — типичная картина с нашего участка: сложная аэродинамическая деталь лежит на столе обрабатывающего центра, по ней течёт янтарная жидкость, вокруг пузыри и лёгкая дымка. Со стороны кажется, что это фрезеровка с обильным орошением. На самом деле похоже на электрохимическую обработку — ЭХО. И если вы хоть раз ловили зарез в глубоком криволинейном кармане, ломали концевую фразу диаметром 2 мм в нержавейке или часами снимали заусенцы вручную на кастете, эта тема вам знакома. Разберём, где ЭХО реально выигрывает у резания, что заливать в ванну и какие съёмы достижимы без сказок.
Суть процесса за три минуты, без учебника
ЭХО — это управляемое растворение металла. Заготовка — анод, инструмент-электрод — катод, между ними прокачивается электролит под давлением. Ток densities на межэлектродном зазоре 0,1–0,8 мм доходят до 50–200 А/см², и металл растворяется атом за атомом, без стружки, без усилия резания, без нагрева детали в классическом понимании. Инструмент не изнашивается — по крайней мере, в том смысле, как изнашивается фреза. Годами гоняем одну и ту же медную матрицу-электрод, и её геометрия почти не плывёт.
Ключевые следствия: твёрдость материала вообще не играет роли. Жаропрочный сплав ЭП718 или закалённая штамповка Х12МФ после HRC 58 — для ЭХО всё равно. Шероховатость после прохода — стабильно Ra 0,4–1,6 мкм, местами до 0,2. И главное — ноль заусенцев. Металл не выдавливается на кромках, он растворяется, поэтому кромка остаётся чистой. Для авиационных гидроузлов и топливных форсунок это решает всё.
Где съём 0,1–3 мм оправдан, а где нет
Реальные режимы выглядят так. При плотности тока порядка 30–60 А/см² и зазоре 0,2–0,3 мм съём идёт со скоростью примерно 0,5–1,5 мм/мин по глубине (по закону Фарадея, зависит от электрохимического эквивалента сплава). То есть снять 0,1–0,3 мм с кромки или с профиля — минуты работы. Съём 3 мм уже требует стабильной прокачки и поддаётся только на прошивочных операциях с копированием электродом.
Что мы гоняем на ЭХО в цехе:
- профилирование лопаток и штампов с криволинейными карманами, куда фреза радиусом R1 просто не лезет;
- снятие заусенцев в пересечениях каналов — там, где механическая щётка бессильна;
- калибровку отверстий после лазера или EDM, убирая оплавленный слой и каверны;
- объёмный съём на жаропрочных сплавах, где твёрдосплавные фрезы живут 15 минут.
А вот плоские поверхности и простые контуры — не трогайте. Фреза быстрее, дешевле, точнее. ЭХО берёт не точностью как таковой: типичный допуск ±0,05–0,1 мм, на отлаженных процессах до ±0,02 мм по калиброванным участкам. Но платой за повторяемость становится стабильность всего технологического контура.
Электролит — сердце процесса
По опыту, мастера часто думают, что «нальём что-нибудь подешевле и поедет». Не поедет. От состава электролита зависят и съём, и качество поверхности, и коррозия детали через неделю. Основные рабочие варианты:
| Электролит | Концентрация | Материалы | Нюансы |
|---|---|---|---|
| NaCl | 5–15 % | Стали, титан | Высокая производительность, но грубее поверхность, активное растворение боков — точность страдает |
| NaNO₃ | 10–25 % | Жаропрочные сплавы, нержавейка | Пассивирующий, локальность выше, точность лучше, но скорость ниже; на сухом участке может детонировать — следим |
| Na₂SO₄ / смеси | 10–20 % | Титан, точные контуры | Компромисс по локальности, сложнее в подборе режимов |
Контроль обязателен: температура 20–35 °C (на прошивке глубокой полости — до 45), pH в узком коридоре, фильтрация продуктов растворения до 10–20 мкм. Грязный электролит — это паразитные пробои, каверны на поверхности и «гребёнка» вместо зеркала. А ещё — водородное охрупчивание на катоде и наводороживание заготовки, поэтому для высоконагруженных деталей после ЭХО порой назначают термообработку на снятие наводороживания. Заказчики из авиации просят протокол на содержание водорода — и правильно делают.
Полости, каналы и кромки: где ЭХО вне конкуренции
Однажды на участке мы поймали брак из-за заусенцев в пересечении двух каналов диаметром 3 мм в корпусе гидроклапана. Заусенец размером 0,15 мм отрывался от вибрации и перекрывал золотник — заказчик словил отказ на стендовых испытаниях. Ручная доводка давала нестабильность: один оператор снимал, другой недоснимал. Перевели операцию на ЭХО с электродом-прошивкой по форме пересечения: 20 секунд цикла, полное отсутствие заусенцев, радиус скругления на пересечении — стабильные 0,2–0,3 мм. С тех пор все корпуса такого типа идут только через электрохимическую обработку.
Второй класс задач — глубокие фасонные полости. Спиндрель звенит, фреза отжимает, станок не тянет в укромных карманах — знакомо? При ЭХО инструмент не касается заготовки, отжима нет, копирование профиля идёт по всему фронту одновременно. Медный или латунный электрод с вымывными канавками прокачивает электролит через зазор под 5–15 бар, продукты уносятся потоком, водород с катода сдувается. Бывает, глядя на струю янтарной жидкости и пузыри над заготовкой — как на том фото с нашего стола — понимаешь: вот она, работа без единого ньютона силы резания.
Типичные ошибки: реальный случай
Мой любимый пример — история с «плывущей» геометрией. Гоняли штамп из 5ХНМ, съём 2 мм по полости. Первые пять деталей — идеально, дальше профиль начал уходить: наружные углы заваливались, на одном участке появилась характерная зона перерасхода металла. Мастер списал всё на «плохую партию заготовок». А culprit оказался банальным: за месяц работы медный электрод в зоне максимальной плотности тока получил локальный разгар — начало пробиваться искрой при подаче, оператор это «не заметил». Мораль: ЭХО требует контроля состояния электрода и зазора не хуже, чем фрезеровка — контроля размерного износа инструмента. Вторая частая ошибка — пуская гальванический шлам оседать в ванне: он попадает в зазор, и на детали появляются точечные дефекты, которые потом красят как «питтинг от пористости проката». Никогда не бывает от пористости. Проверяйте фильтры.
Как выбрать станок или подрядчика: чек-лист
- Источник питания. Спрашивайте стабилизацию тока ±1 %, диапазон до 10 000–30 000 А на прошивочных машинах и отработанную схему коротких импульсов (PECM) для прецизионных задач. Бюджетные выпрямители без обратной связи — деньги на ветер.
- Гидравлика электролита. Давление прокачки минимум 10 бар на электроде, встроенная фильтрация, система контроля концентрации и температуры. Если в предложении только «ванна с насосом» — идите дальше.
- Опыт с вашим материалом. Пусть покажут протоколы по сплавам: на титане и на жаропрочных сплавах режимы и электролиты — разные миры.
- Безопасность. Водород — взрывоопасен. Вентиляция межэлектродного пространства, датчики концентрации H₂, разделение зон. Пункт не обсуждается.
- Оснастка и копиры. Уточните, кто делает электроды-инструменты и сколько стоит их обновление. Часто именно копировальные работы съедают экономию.
FAQ
Можно ли заменить ЭХО шлифовкой или электроэрозией (EDM)?
Нет, это не сработает, потому что у них принципиально разная физика съёма. EDM выжигает металл искрами, оставляет оплавленный слой и микротрещины, идёт медленно по большим площадям. Шлифовка требует доступа абразива и не убирает заусенцы в пересечениях каналов. Если задача — съём 1–3 мм по фасонной полости без изменения структуры металла, ЭХО вне конкуренции.
Какая точность обработки реально достижима?
Честно: ±0,05–0,1 мм на серийном прошивочном ЭХО, до ±0,02 мм на импульсном PECM с управлением зазором. Кто обещает ±0,005 мм на обычном ЭХО — либо имеет в виду тонкую калибровку кромок на проходе, либо врёт. Для чистовой размерной обработки ЭХО не заменяет фрезерование — она его дополняет.
Опасен ли электролит для персонала и детали?
Нитратные и хлоридные растворы при концентрациях 10–20 % — не соляная кислота, ожогов не дают, но требуют перчаток, очков и вентиляции. Для детали опасность одна — коррозия после обработки: деталь надо промыть пресной водой, пассивировать (часто просто раствором нитрита натрия) и высушить. Забытая в ванне на ночь заготовка из углеродистой стали к утру даст ржавые пятна — проверено.
Итог простой: ЭХО — не панацея, а инструмент с чёткой нишей. Твёрдые и труднообрабатываемые сплавы, фасонные полости, кромки без заусенцев, съём от десятых до трёх миллиметров — туда. Плоские детали с простой геометрией — оставьте фрезе. И следите за электролитом: половина брака на этом процессе рождается не в зазоре, а в ванне.