Когда фреза сдаётся, включаем гальванику
Пару лет назад к нам прилетела деталь — корпус гидроагрегата с винтовой фасонной полостью глубиной 80 мм и канавкой, куда фрезой диаметром 12 мм просто не подлезть. Фрезеровали, ломали инструмент, «поймали зарез» на третьем контуре — и всё это на жаропрочной стали. Итог: брак, срыв срока, нервный технолог. Именно тогда мы всерьёз пересели на электрохимическую обработку (ЭХО), и с тех пор подобного рода полости и глубокие отверстия у нас идут только на электрохимии. Разберу честно: что это за зверь, какие режимы реально работают, где нас обжигало, и как выбирать станок или подрядчика, чтобы не купить дорогой ящик с электролитом.
Суть процесса: металл уносит ток, а не резец
Если в двух словах: между электродом-инструментом и заготовкой подаётся разность потенциалов, в межэлектродный зазор величиной 0,1–0,5 мм прокачивается электролит (обычно водный раствор NaNO₃ или NaCl), и анодное растворение съедает металл буквально атом за атомом. Нет контакта — нет усилия резания, нет нагрева, нет наклёпа, нет заусенцев. По опыту, мастера, впервые пришедшие с механообработки, долго не верят, что заготовка после обработки не требует даже слесарной зачистки кромок. А это так: Ra 0,2–0,4 на фасонных поверхностях выходит стабильно, заусенцы физически нечему образовывать. Твёрдость заготовки вообще вторична — сплавы типа ХН77ТЮР, ЭП741, титан ВТ6 обрабатываются так же, как конструкционная сталь.
Рабочие токи у нас — от 500 до 5000 А при напряжении 8–24 В, плотность тока на аноде до 100–150 А/см². Скорость съёма по глубине — 0,5–1 мм/мин для глубоких отверстий и до 1,5 мм/мин на простых профилировках. Звучит медленно? Но ведь это за один проход, без смены инструмента, без черновой-получистовой-чистовой цепочки. Межэлектродный зазор держим 0,15–0,3 мм — меньше нельзя, электролит «застоится», больше — падает точность и растёт боковой подгар.
Фасонные полости: копируем электродом, а не программой
Электрод-инструмент — это копир формы, которую нужно получить, только «наоборот». Делаем его из меди М1 или латуни ЛС59, на сложных полостях — с встроенными каналами подачи электролита и проточкой по контуру. Точность копирования реально держим в пределах 0,05–0,1 мм, если геометрия зазора рассчитана грамотно. Тепловыделение приличное: на токе 3000 А и напряжении 15 В в зоне резания выделяется под 45 кВт тепла — это уже на грани, без хорошей прокачки электролит закипит, начнётся каверна и локальный «недосъём».
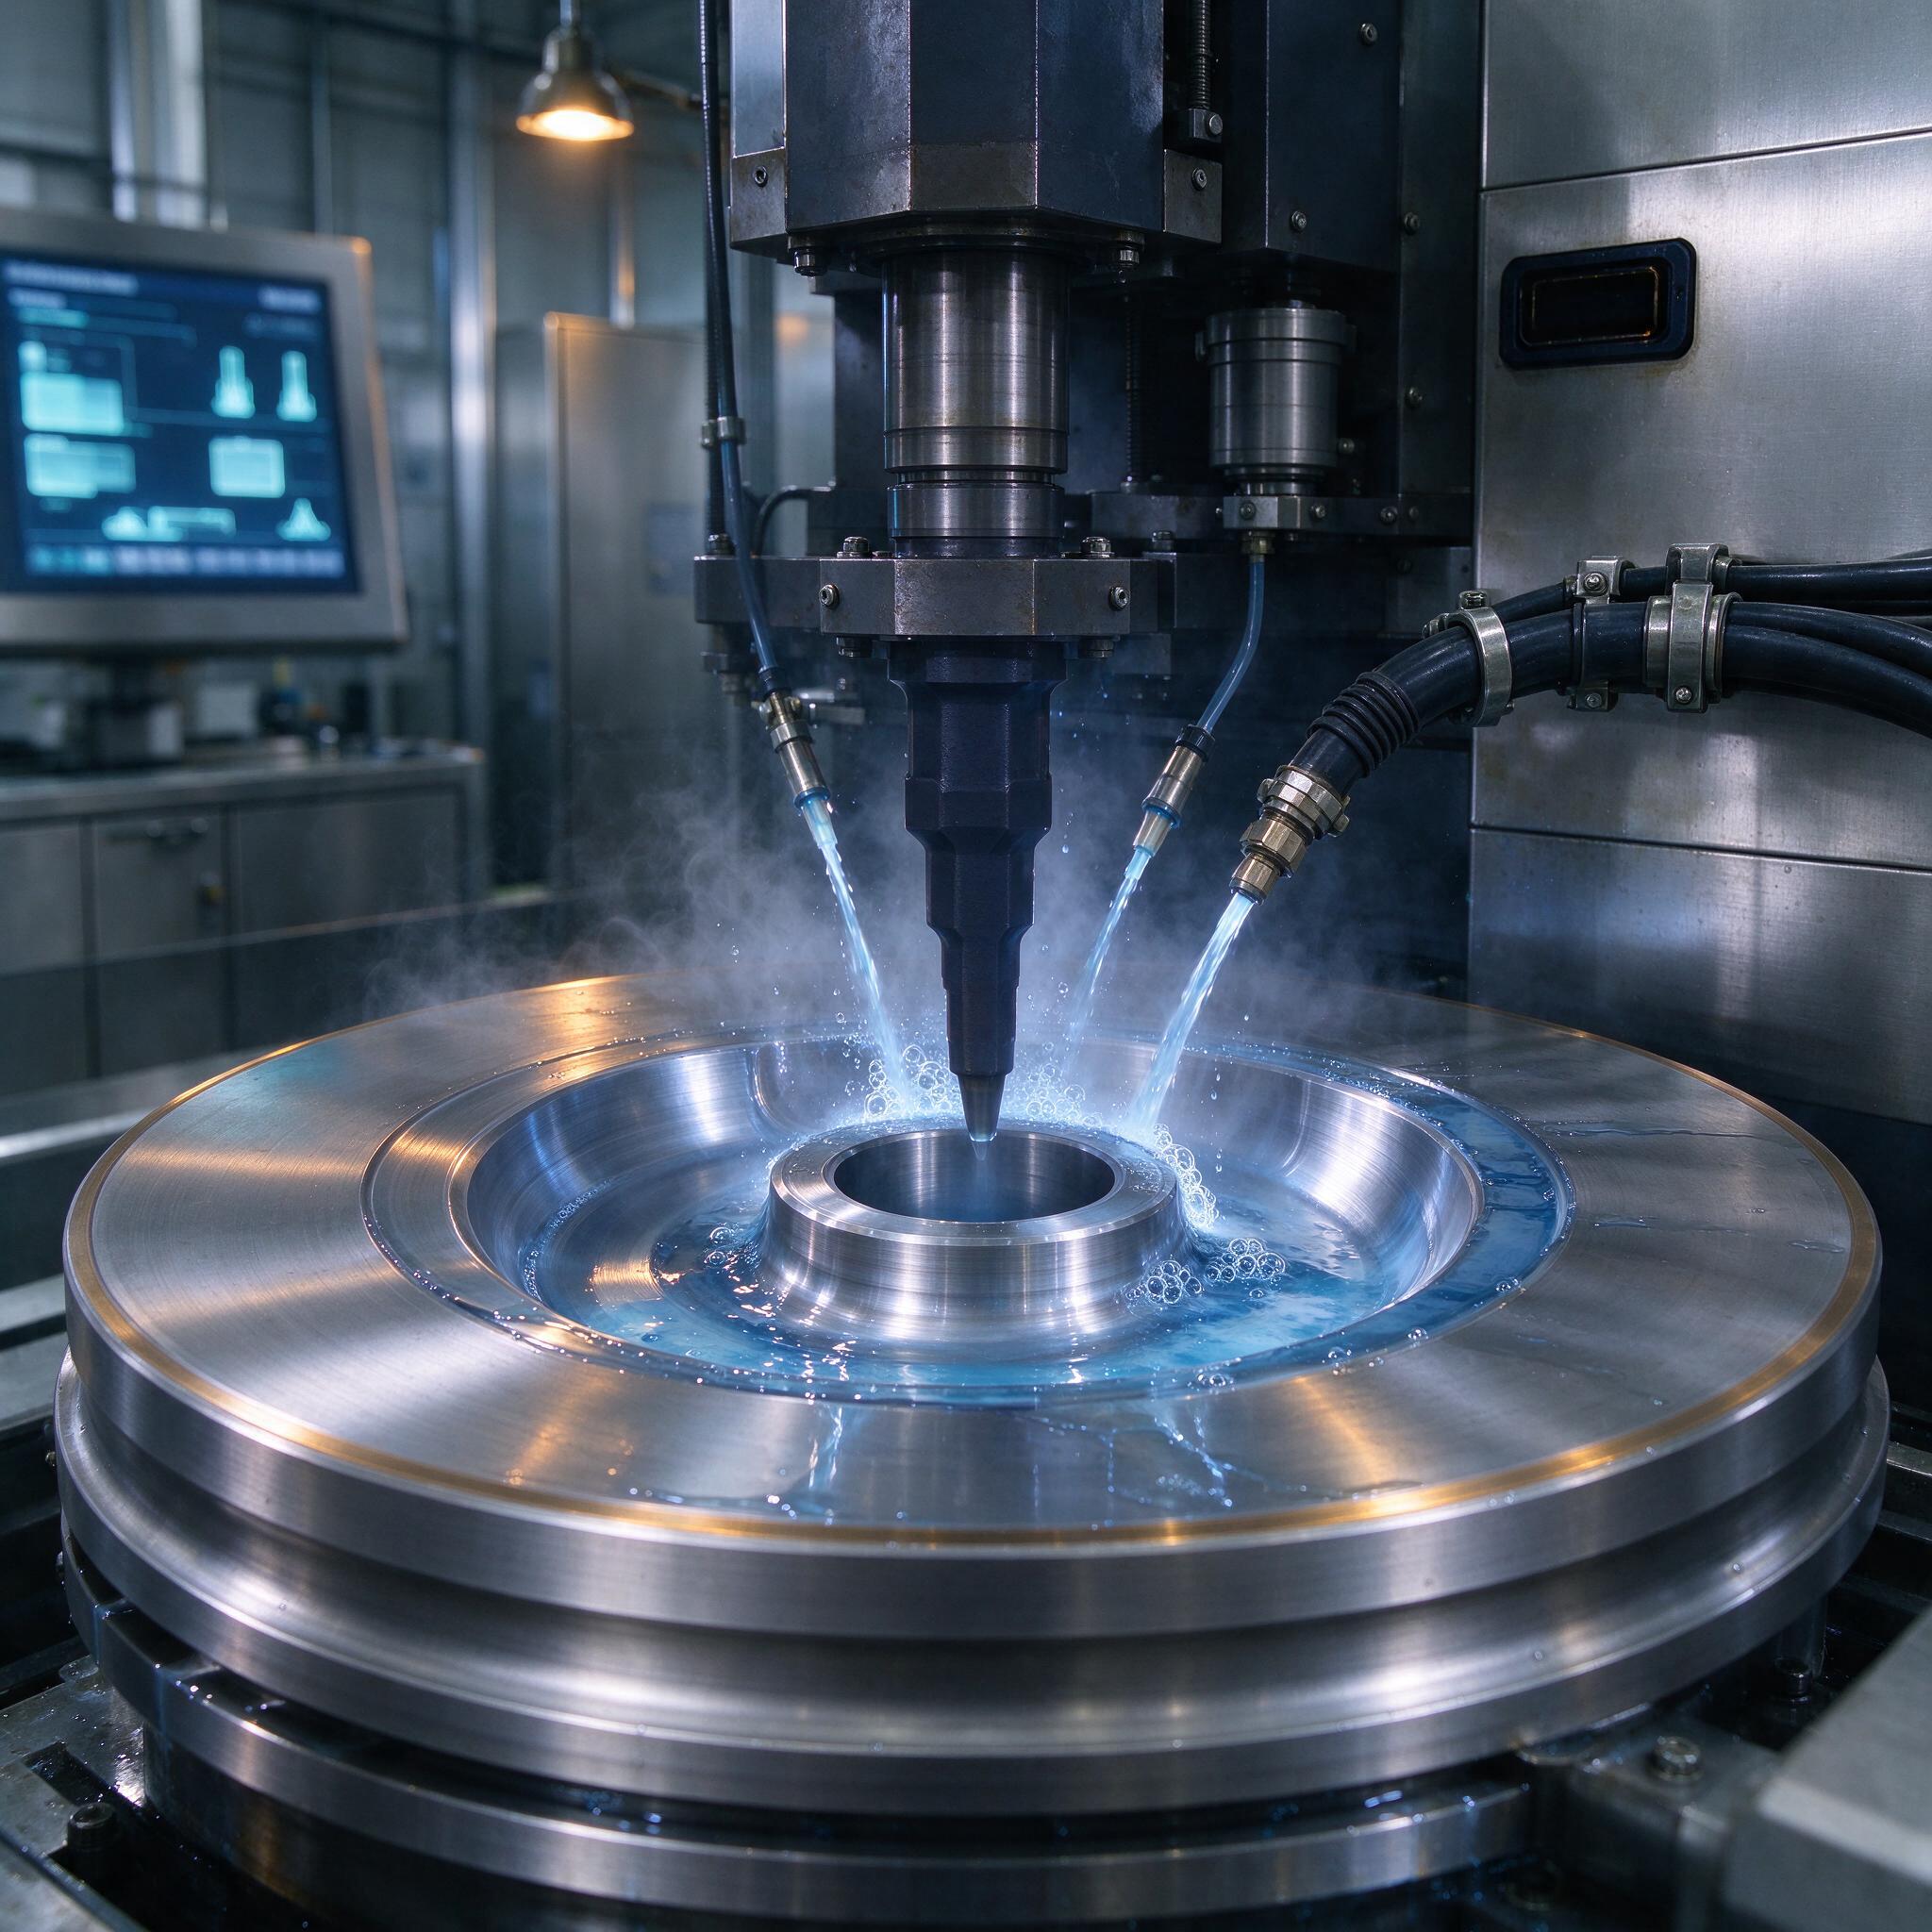
Важный нюанс: давление подачи электролита в зазоре — 0,5–2 МПа. Мало — ионы не отводятся, растёт пассивация, поверхность «зарастает» чёрным налётом и съём встанет. Много — вибрация электрода, пятно нестабильного зазора, разбивается точность. Мы держим 1,2–1,5 МПа на глубоких полостях и следим за температурой на выходе: выше 40 °C — процесс идёт к тому, что нужно переходить на смешанный электролит с ингибитором. Кстати, на фото как раз видно, как это выглядит в работе: электрод-инструмент опущен в кольцевую полость заготовки, из сопел по контуру подаётся голубоватый электролит, вокруг зоны обработки — пар, а пульт слева держит оператора в курсе параметров процесса. Классическая картина нашего цеха.
Глубокие отверстия: где ЭХО вне конкуренции
Отверстия диаметром 3–30 мм и глубиной свыше 10–15 диаметров — наша любимая боль. Спиральным сверлом тут страдать бессмысленно: увод, разбивка, заусенцы на выходе, а на «нержавейке» и жаропрочных сплавах ещё и инструмент в расход. При ЭХО отверстие калибруется электродом-трубкой, электролит подаётся внутрь и отводится через кольцевой зазор, съём идёт одновременно по всей длине. Конусность держим в пределах 0,02–0,05 мм на длине 100 мм, Ra 0,2–0,3, кромка входа и выхода чистая, без заусенцев — последующее притупление кромок не нужно.
Сравнение применяемости по материалам
| Материал | Электролит | Съём, мм/мин | Шероховатость Ra | Особенности |
|---|---|---|---|---|
| Сталь 45, 40Х | NaNO₃ 10–15% | 0,8–1,5 | 0,2–0,4 | База, работает стабильно |
| 12Х18Н10Т | NaCl 10% + NaNO₃ | 0,5–1,0 | 0,2–0,3 | Следить за пассивацией |
| ХН77ТЮР, ЭП741 | NaNO₃ 15–20% | 0,5–0,8 | 0,3–0,6 | Требует повышенного давления прокачки |
| Титан ВТ6 | NaCl 5% + NaNO₃ 10% | 0,4–0,7 | 0,4–0,8 | Риск локального подтравливания, строгий контроль зазора |
Типичные ошибки: случай, который мы вспоминаем до сих пор
Однажды на участке мы поймали брак сразу на партии из двенадцати корпусов — внутри фасонной полости появились кольцевые «п пятна» недосъёма, каверны глубиной до 0,15 мм. Вечером разбирались: электролит готовили по регламенту, ток держали, зазор по приборам — норм. Виновником оказался фильтр подачи электролита: забился продуктами растворения, расход упёл процентов на тридцать, никто не заметил, потому что расходомер стоял, но его показания никто не смотрел в смену. Гидродинамика в зазоре «поплыла» — и всё, локальные застойные зоны дали каверны. Мораль: у ЭХО нет звенящего шпинделя и стружки, процесс «немой», и все проблемы проявляются только на детали. Теперь у нас контроль расхода и температуры электролита выведен на блокировки — вышел за уставку, цикл встал.
Ещё одна типичная ошибка — попытка ставить зазор «на глазок» по слепку. Не получится. Зазор 0,1 мм и 0,2 мм дают разный боковой съём, и копирование «уплывает» на десятые доли миллиметра. По опыту, мастера часто путают скорость подачи электрода со скоростью съёма металла — это связанные, но не равные величины, и если не вести баланс, заготовку либо «пересасывает» по бокам, либо электрод упирается и появляется риск короткого замыкания.
Как выбрать станок или подрядчика: чек-лист
- Источники питания с жёсткой стабилизацией тока и защитой от КЗ в зазоре — без этого на 3000 А один «чих» стоит электрода и заготовки.
- Система фильтрации и термостабилизации электролита с блокировками, а не просто «манометр и расходомер для красоты».
- Опыт подрядчика именно по вашему материалу: просите протоколы на аналогичные сплавы с замерами Ra и конусности.
- Возможность изготовления и аттестации электрода-инструмента под вашу геометрию, включая проливку и отладку гидродинамики.
- Контроль экологии: утилизация продуктов растворения, очистка стоков. Это не формальность, при 5000 А металла в электролит уходит много.
FAQ
Можно ли ЭХО заменить электроэрозией (ЭЭ)?
Нет, если нужна Ra 0,2 без термо影响 слоя — электроэрозия оставляет изменённый слой, микротрещины и заусенцы по кромкам, плюс скорость на фасонных полостях ниже. ЭЭ хороша под черновое, ЭХО — под чистовую и бездефектную поверхность.
Обязательно ли электролит на основе нитрата натрия?
Не обязательно, но чаще всего — да, потому что NaNO₃ даёт локализованный съём и приличную точность. Хлористый натрий «жрёт» быстрее, но боковой съём больше, точность хуже, и коррозия оборудования — отдельная головная боль.
Реально ли обойтись без слесарной зачистки кромок после ЭХО?
Да, это одно из главных преимуществ: заусенцы не образуются физически, кромка острая и чистая. Но только если гидродинамика в зазоре настроена — при застойных зонах на выходе может появиться локальный подтрав, который уже придётся убирать вручную.
Вместо заключения
ЭХО — не панацея, а точный инструмент под конкретные задачи: фасонные полости, глубокие отверстия, жаропрочные сплавы, жёсткие требования по шероховатости и кромкам. Там, где фрезеровка упирается в доступ и стойкость инструмента, а электроэрозия — в изменённый слой, электрохимическая обработка даёт то, что нужно: 0,5–1 мм/мин съёма, Ra 0,2, ноль заусенцев и ноль наклёпа. Ставьте процесс грамотно, контролируйте гидродинамику — и он отработает каждый вложенный рубль.