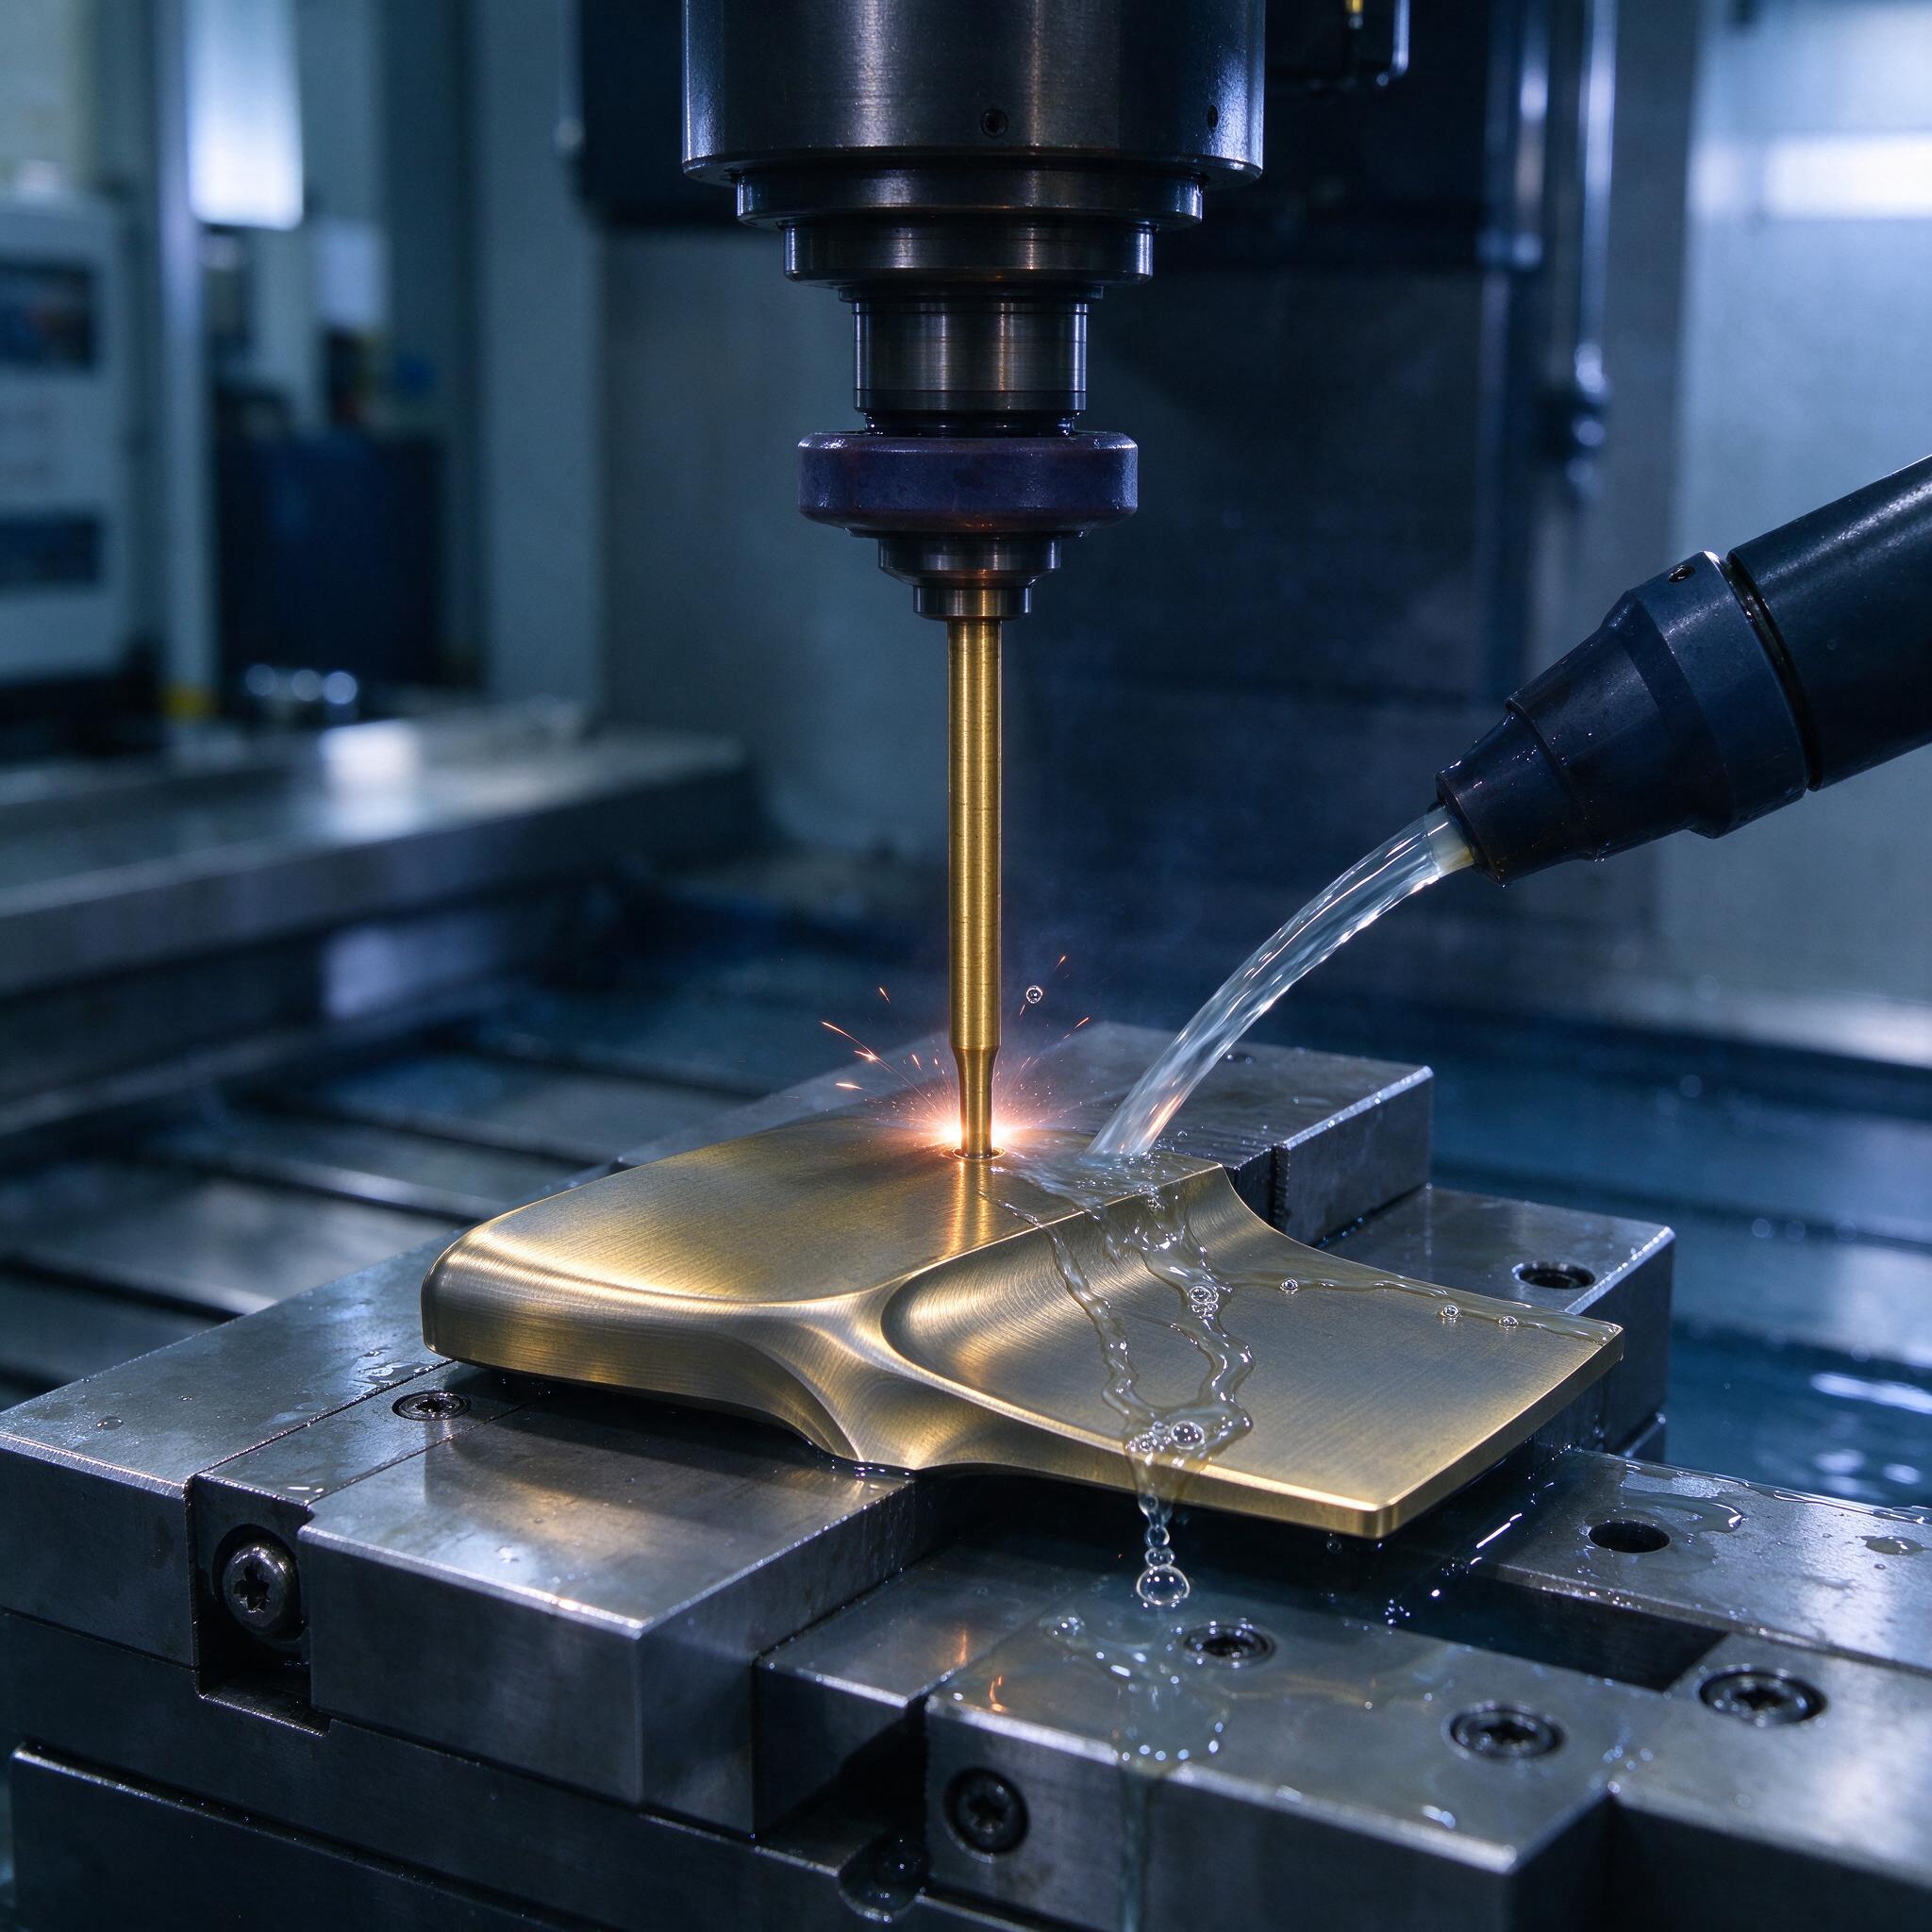
Лопаточная ластица из ЖС6К лежит в приспособлении, латунная трубка-электрод уже вошла в тело на треть, из зоны реза скипает искра, а станок-напарник льёт струю чистой воды прямо на вход в отверстие. Кадр, который на нашем участке повторяется по сто раз в день. И каждый раз это лотерея: либо отверстие пройдено ровно на 300 мм и уходит в сборку, либо на глубине 180–220 мм электрод «занесло», каверна ушла в сторону, и деталь летит в стружку вместе с сорока тысячами рублей металла. Расскажем, как мы прошиваем глубокие отверстия малого диаметра в жаропрочных сплавах, и что надо знать заказчику, прежде чем отдать такой узел на электроэрозионное прошивание.
Почему сверло против ЖС6К бессильно
Жаропрочные никелевые сплавы — это не «просто твёрдый металл». ЖС6К и ХН77ТЮР (он же ЭИ437Б) после термалки держат прочность при температурах, при которых обычная сталь уже течёт как пластилин. Твердосплавное сверло диаметром 0,5 мм на монолите ЖС6К живёт секунды: режущая кромка садится от абразивного действия упрочнённой γ'-фазы, шпиндель звенит, и через десять секунд сверло уходит в стружку вместе с заранее запланированным отверстием. А если отверстие надо получить на глубину 100–300 мм при диаметре 0,3–3 мм — даже самый дорогой твердосплавный инструмент не вытянет: отношение глубины к диаметру больше 100:1, никакой СОЖ до забоя не дотечёт, стружка пакуется, сверло ломается, всё.
Электроэрозионное прошивание (EDM drilling, «малодырочный» станок, как его называют на производстве) работает иначе. Электрод — тонкостенная латунная или медная трубка 0,3–3 мм, между ней и заготовкой горит искровой разряд, металл выпаривается импульсами. Твёрдость материала вообще не имеет значения: с одинаковой скоростью режется и отожжённая сталь 45, и закалённая до 60 HRC, и ЖС6К. Промывка диэлектриком (деионизированная вода на быстропрошивных станках, керосин на классике) идёт через канал внутри трубки под давлением 1–10 МПа — вот она, возможность вымыть продукты эрозии из канала глубиной 300 мм. Отверстие получается со смещением (отклонение оси) не более 0,05–0,1 мм на 100 мм глубины, если станок настроен правильно. Никакой другой способ этого не даёт.
Сплавы ЖС6К и ХН77ТЮР: в чём разница под электродом
Хоть оба сплава «жаропрочные», поведение под искрой у них разное, и режимы приходится перещёлкивать отдельно. По нашему опыту, мастера часто относят к ним одинаково — и ловят либо медленную прошивку, либо брак.
| Параметр | ЖС6К | ХН77ТЮР |
|---|---|---|
| Основа | Никель, литой, γ'-фаза до 60% | Никель, деформируемый |
| Обрабатываемость EDM | Средняя, плотный литой монолит | Хорошая, но «вязкий» съём |
| Типичная скорость прошивания Ø1 мм на глубину 100 мм | 3–6 мм/мин | 4–8 мм/мин |
| Риск «заноса» электрода | Выше (карбиды, ликвация в литом металле) | Ниже |
| Износ электрода (Vw) | До 300–400% от глубины | До 200–300% |
| Шероховатость стенок Ra | 1,6–3,2 мкм | 1,6–2,5 мкм |
В ЖС6К литом есть усадочные поры и ликвационные скопления карбидов — именно там искра «гуляет», и отверстие может повести в сторону. ХН77ТЮР ведёт себя ровнее, но при съёме выделяет больше вязких частиц, которые хуже вымываются, поэтому давление промывки и высоту уставки (подачи) приходится держать строже. Износ электрода на жаропрочных всегда высокий: на глубину 300 мм трубкой Ø1 мм закладывайте расход не менее 2–3 трубок — иначе вторая половина отверстия пойдёт «пseudоэлектродом» с изношенной стенкой и заваленным диаметром.
Режимы: что мы крутим на практике
Генератор — сердце процесса. На быстрых прошивочных станках (Sodick K1BN/K1C, Makedeal, Sodick AP1S, у нас стоят и старые добрые отечественные 4Л721Ф1 на керосине для нестандартных задач) мы выставляем:
- Ток (I): для трубки Ø0,3–0,6 мм — 4–8 А; Ø1–2 мм — 10–16 А; Ø3 мм — до 25–30 А. Больше — сожжёте и электрод, и стенки отверстия.
- Скважность / время импульса (on/off): на жаропрочных мы держим паузу длиннее, чем на стали, примерно 1:4–1:6, иначе диэлектрик не восстановится и процесс уходит в дугу — слышно сразу: шпиндель звенит, ровный треск меняется на гул.
- Напряжение холостого хода (V): 100–120 В для стартовой пробивки, потом можно снизить.
- Давление промывки: 3–6 МПа для Ø1 мм, для Ø0,3 мм не больше 2–3 МПа, трубку просто сомнёт или вырвет из цанги.
- Уставка подачи (S/F): подбираем так, чтобы станок не «тянул» электрод в заготовку с избыточным усилием — изгиб трубки и есть причина бокового увода.
Тонкостенная лопатка или монолитная деталь с тонкими перемычками — отдельная песня: высокочастотный разряд с малой энергией (I 4–6 А) и обязательно выверенная опорная поверхность, чтобы заготовка не «играла» под вибрацией. Иначе вместо отверстия Ø0,5 мм получите каверну Ø1,2 мм с рваными кромками.
Типичные ошибки: реальный случай с участка
Однажды на участке мы поймали брак из-за экономии на качестве воды. Партию форсаторных деталей из ХН77ТЮР прошивали на 240 мм трубкой Ø1,2 мм, и к середине смены скорость вдруг упала вдвое, а часть отверстий ушла в сторону на выходе. Замерили электропроводность диэлектрика — она выросла почти втрое: фильтры были забиты, а лаборатория деионизации работала через раз. Продукты эрозии (шлам) не вымывались, накапливались в канале, и разряд начал «прыгать» через проводящую взвесь прямо на стенку — вот вам и увод, и каверна, и закопчённый нагар на торце трубки. После регенерации воды и замены картриджей все оставшиеся отверстия прошли штатно. С тех пор у нас правило: перед партией глубже 100 мм проводность воды меряем прибором, на глаз не верим.
Ещё пара граблей, на которые мы наступали сами или видим у смежников:
- Электрод без подрезки торца. После смены трубки торец «гуляет» — стартовая точка уходит, отверстие не совпадает с предыдущим. Короткая калибровка в мерной втулке занимает минуту и спасает деталь.
- Прошивание «в одним горячем ключе». Черновой режим на всю глубину, потом удивляются: у выхода устье завалено, диаметр разбит на 0,1 мм. Правильно — черновое на 90% глубины, чистовой проход с меньшим током и большей скважностью.
- Промывка снаружи вместо сквозной через трубку. На глубинах больше 50 мм это не работает вообще — шлам пакуется, электрод гнётся.
- Забыли про износ. Считают глубину отверстия как длину заготовки, а электрод «съелся» на 150%. Итог — отверстие не дошло до выхода, а обнаружили это уже на контроле СИК.
Как выбрать станок или подрядчика: чек-лист
Если отдаёте деталь на аутсорс или покупаете станок, мы бы спросили вот что, без этого разговор ни о чём:
- Станок быстрого EDM drilling с генератором под тонкостенные трубки (Sodick K1C/AP1S, Exeron, или хотя бы 4Л721Ф1 в хорошем состоянии) — на универсальном эрозионном «кубе» глубокие малые отверстия не сделать нормально.
- Есть ли контроль электропроводности диэлектрика и регенерация/фильтрация, спросите прямо, как часто меняют картриджи.
- Подтверждённый опыт именно по жаропрочным: пусть покажут протоколы контроля на ЖС6К или ХН77ТЮР с отклонением оси, а не «мы всё можем».
- Планирование расхода электродов: износ 200–400% — это норма, и в цене работ должно быть заложено, а не «электродов нет, ждём поставку».
- Наличие фотоконтроля или бороскопии устья и выхода: каверну и заваление диаметра видно сразу, а не при сборке двигателя.
FAQ: отвечаем как отрезаем
Можно ли прошить отверстие Ø0,3 мм на глубину 300 мм за один установ?
Нет, на такой относительной глубине (1000:1) не сработает ни одна промывка — трубку сомнёт, шлам пакуется, увод будет колоссальный. Реально — с двух сторон при возможности, или делать ступенчатое прошивание с промежуточным калибром, либо пересматривать конструкцию: не каждое «глубокое малое» отверстие действительно нужно таким.
Почему латунная трубка, а не медная — медь же электропроводнее?
Медная трубка на быстром EDM drilling в воде работает хуже: у латуни сочетание теплопроводности и эрозионной стойкости подобрано под водяной диэлектрик, износ у неё ниже, стартовый «заход» стабильнее. Медь берут на керосиновых станках и для чистовых режимов, на глубокую пробивку в воде — латунь.
Насколько портится поверхность отверстия, есть ли белый слой?
Да, ХТО-подобный изменённый слой есть всегда — на жаропрочных при жёстких режимах это 10–30 мкм оплавленного и науглероженного металла плюс микротрещины. Для лопаточных отверстий под порог охлаждающего воздуха это критично, поэтому чистовой проход с малой энергией и последующая обработка abrasive flow (АФМ) обязательны, иначе трещина станет центром усталостного разрушения.
Вместо вывода
Электроэрозионное прошивание глубоких отверстий малого диаметра — это не «нажал кнопку и пошло». Это расчёт износа электрода, свежий диэлектрик, выставленные режимы под конкретный сплав и честный контроль результата. Мы научились проходить ЖС6К и ХН77ТЮР на глубины до 300 мм стабильно — но каждый раз, когда деталь уходит с участка без замечаний, понимаем, что это не удача, а дисциплина процесса. Хотите такие же отверстия в своих деталях — приносите чертёж, обсудим режимы до начала работ, а не после брака.