Проволока против калёной стали: почему EDM wire выручает там, где фреза сдаётся
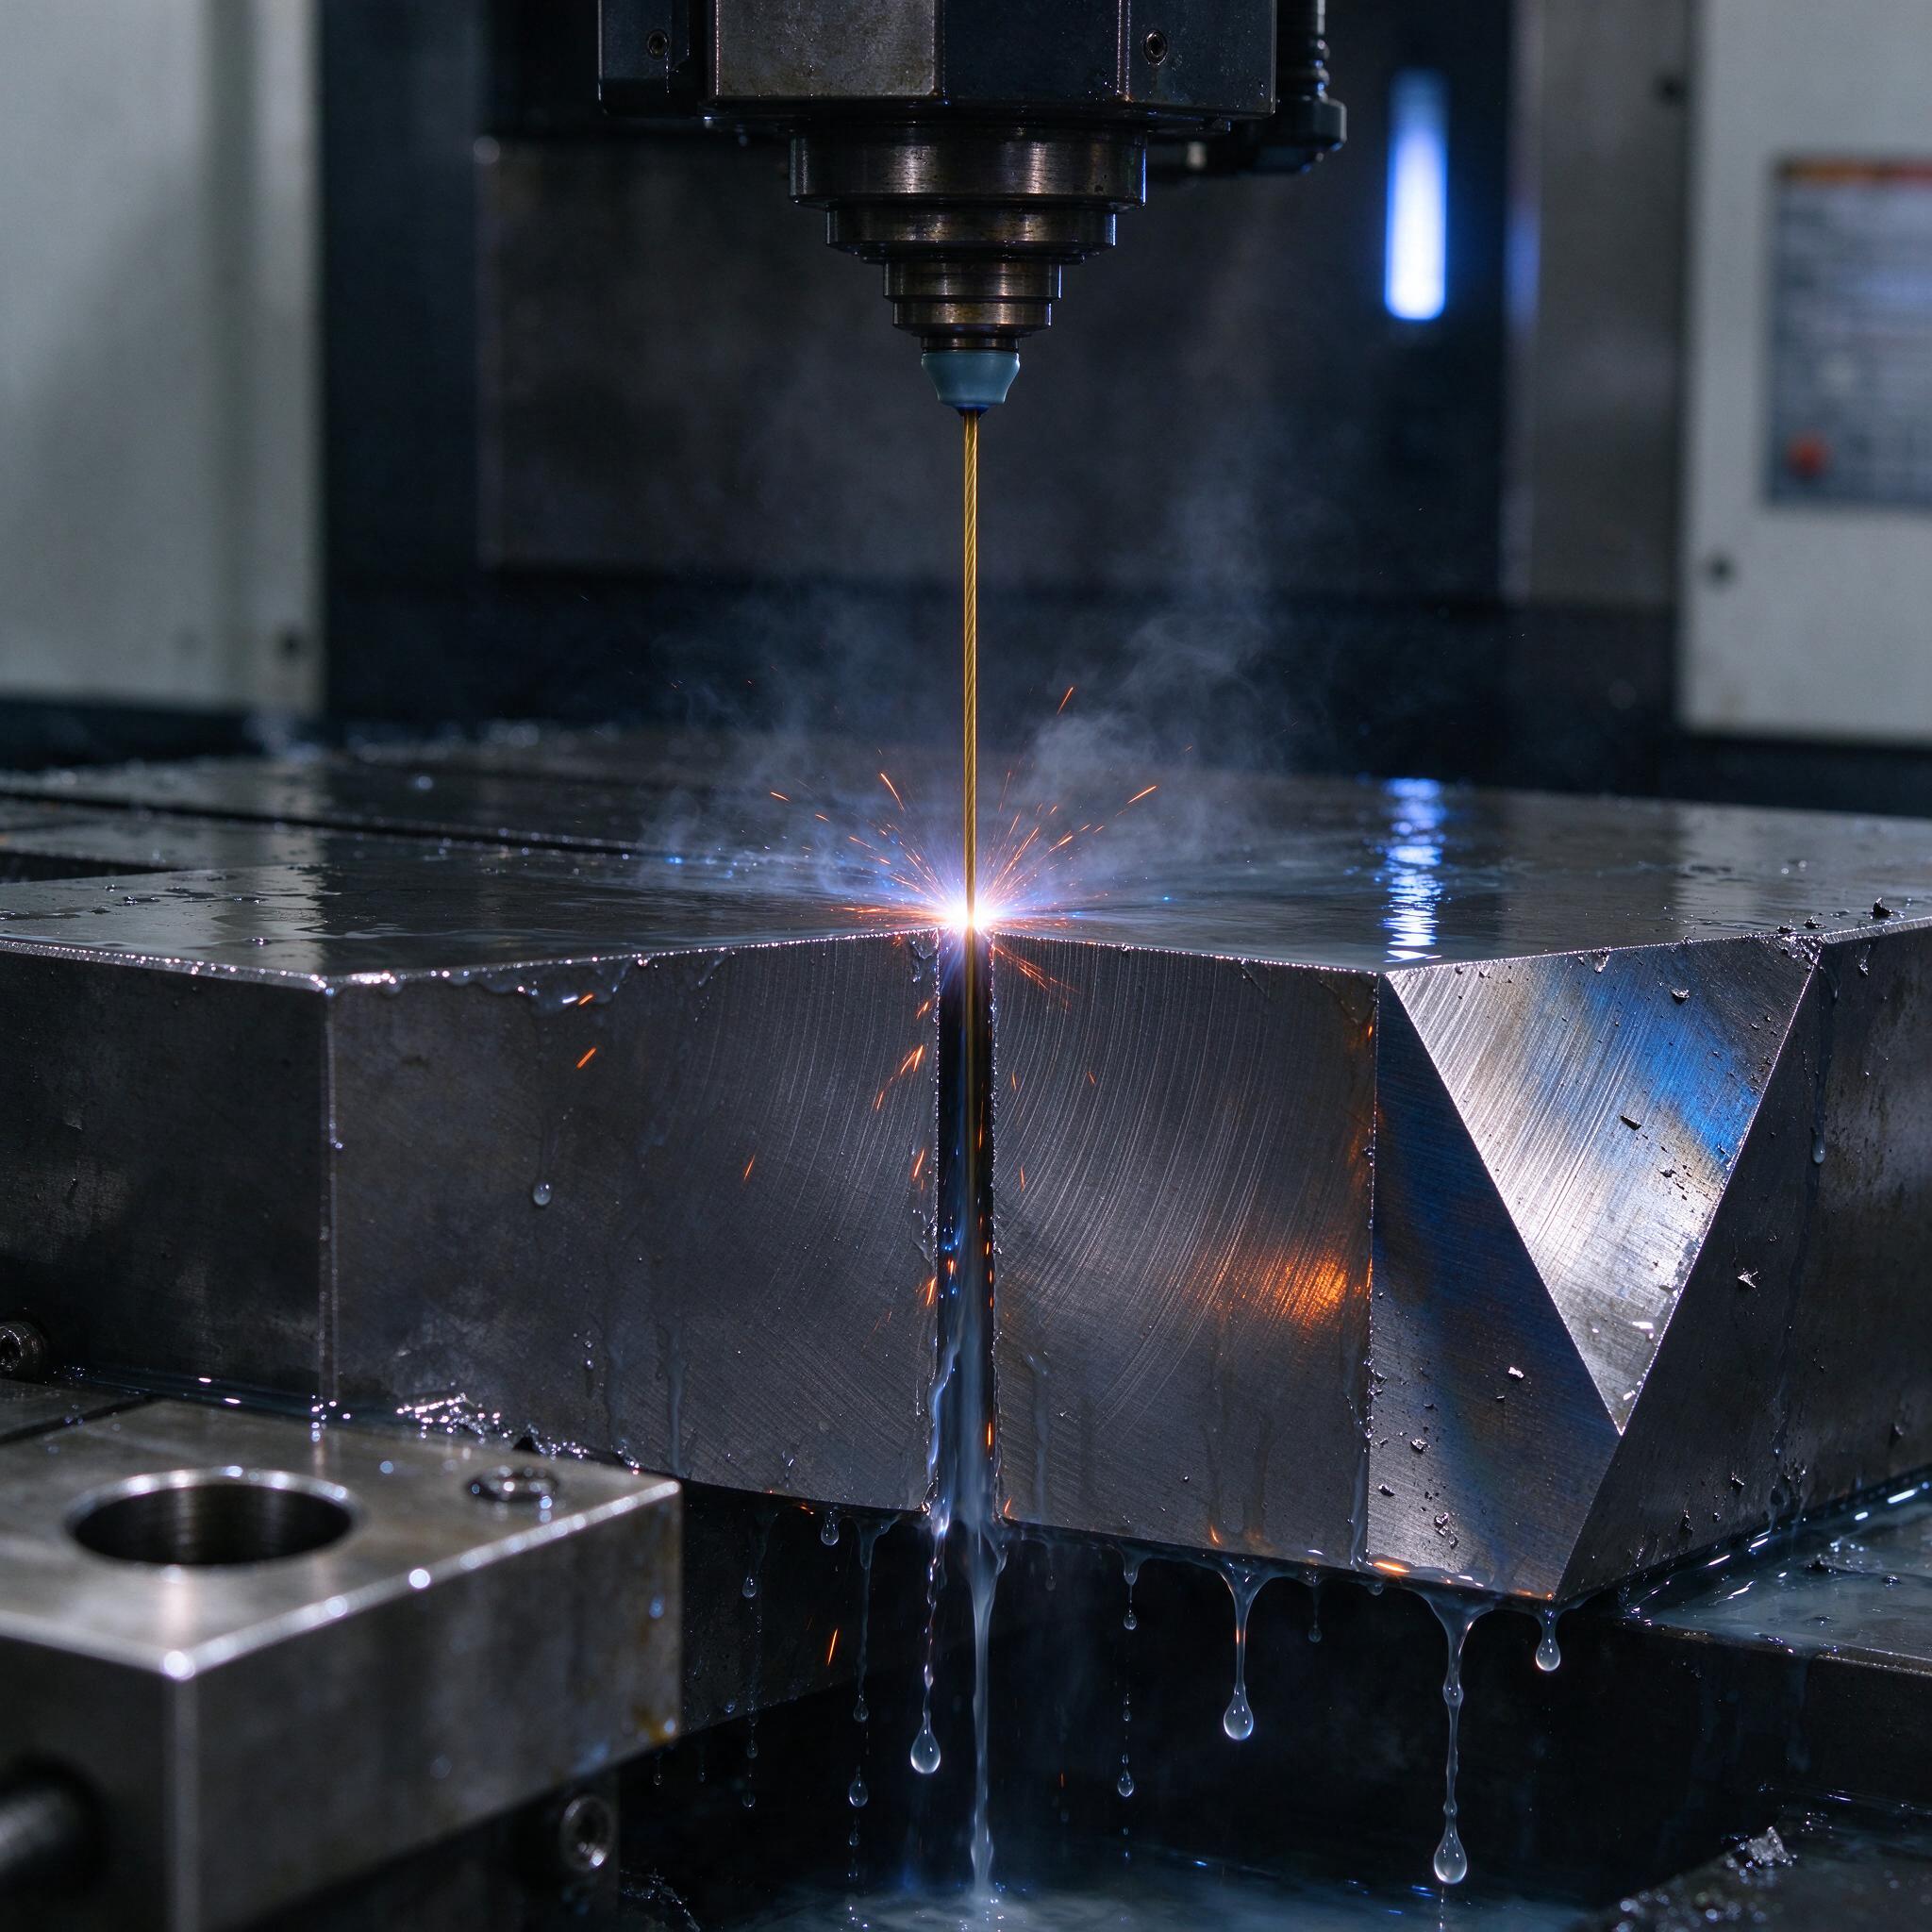
На фото — классическая картина с нашего участка: латунная проволока выходит из верхнего направляющего наконечника, искрит по кромке массивной заготовки штамповой стали, а вокруг всё в струях и каплях рабочей жидкости. Обратите внимание на правую грань детали — это уже вырезанный конус, причём с заметным углом. Сталь под ней — X155CrVMo 12%-ная, 60–62 HRC. Такой материал любой твердосплавной фрезой «в лоб» — деньги на ветер: пластины садятся за минуты, кромка «плавится». А проволочная электроэрозионная вырезка берёт эту сталь как нефть сквозь песок — спокойно, с прогнозируемым результатом. Разберём, как мы ловим Ra 0,4, режем конусы до 30° и боремся с проволочным следом.
Почему X155CrVMo — и подарок, и подвох для проволочной резки
X155CrVMo (аналог D2, наша старая знакомая Х12МФ «по духу») — ледеформирующая штамповая сталь с высоким содержанием хрома и объёмной сеткой карбидов хрома после закалки и отпуска. Калёная до 60 HRC, она режется электроэрозией отлично — твёрдость для ЭЭИ вообще не аргумент, важна электро- и теплопроводность. Но есть нюансы, о которых пишут редко.
- Крупные карбиды выкрашиваются из кромки при грубых режимах — получаем микросколы на рабочих кромках пуансонов, а это брак готового штампа.
- Толстые заготовки (100 мм и больше) после закалки «ведёт» — внутренние напряжения при вырезке контура заготовку распирает, проволоку заклинивает, ловим «протяжку» размера.
- Высокая стойкость стали — плюс, но она же даёт характерный шлак: продукты эрозии вязкие, смываются хуже, чем у конструктивки.
Отсюда два железных правила. Первое: перед чистовым контуром — технологическая обкалочка (термостабилизация), минимум 2–3 часа при 550–570 °C, если заготовка калёная из массива. Второе: резаем с перемычками, оставляя 2–3 мм мостика, и снимаем их отдельно, уже в остывшем состоянии. Наивно резать контур «в отрез» на детали 150×150×80 — однажды на участке мы так потеряли заготовку пуансона на 4 дня и 60 тысяч рублей материала: деталь зажало проволоку на последнем десятке миллиметров, и «поймать зарез» было ещё полбеды — уступ по контуру ушёл за 0,15 мм.
Режимы: как идём от чернового прохода до Ra 0,4
Стандартная цепочка на нашем Fanuc ROBOCUT α-C400iB — четыре прохода. Кто-то делает пять-шесть, но для штамповой номенклатуры четырёх хватает. Ориентиры по режимам (обозначения условные, у каждого производителя свои S/F/Vc — суть одна: энергия импульса, скорость подачи, напряжение холостого хода):
| Проход | Энергия (S) | Смещение (offset) | Результат |
|---|---|---|---|
| Черновой (Main) | высокая | 0,20–0,25 мм на сторону | ~Ra 2,0–2,5, снят объём, проволока целая |
| 1-й чистовой (Skim-1) | средняя | 0,10–0,12 мм | Ra 1,2–1,6, снят белый слой |
| 2-й чистовой (Skim-2) | низкая | 0,05 мм | Ra 0,6–0,8 |
| 3-й чистовой (Skim-3) | минимальная | 0,02 мм | Ra 0,4, кромка под притирку |
Проволока — латунь 0,25 мм для черновых, для финиша берём 0,20 мм с цинковым покрытием: дольше живёт, стабильнее искрит, меньше обрывов на поджиге. Диэлектрик — деионизированная вода, следим за проводимостью жёстко: выше 10–15 мкСм/см — начинаются нестабильные разряды, «звенит» процесс, и след на поверхности идёт волной. Промывка — с обеих сторон, сопла почти вплотную к детали, зазор 0,3–0,5 мм. Если деталь рваной формы и сопла не прижать — снижаем скорость подачи процентов на 30 и миримся: лучше медленно, чем обрыв.
Про Ra 0,4 честно: это геометрия проходов, а не магия. Каждый чистовой skim снимает не размер, а оплавленный «белый слой» предыдущего. Попытка получить чистовик одним проходом с малым offset — типичная ошибка новичка: поверхность выходит в растрескивании, с микрокавернами, и после полировки всё равно вылазит сетка. Не надо так.
Конусная резка до 30°: где начинаются реальные сложности
Конус — это когда U/V-оси верхнего направляющего уходят вбок относительно нижнего, и проволока идёт наклонно. Штамповые матрицы с пуансонами, пружинные канавки, знаки с поднутрением — без конуса никуда. Наш Fanuc спокойно держит 30° на толщине до 60 мм. Но:
- Чем больше угол, тем хуже промывка в резе — струя перестаёт попадать в зону разряда. На конусе 25–30° полезная скорость падает в 2–3 раза относительно вертикали. Это нормально, не пытаемся «ускорить» — поедем с обрывами.
- На черновом проходе конуса ставим мощность ниже, чем на прямой рез. Нижняя и верхняя кромки получают разную плотность энергии, иначе на входе и выходе разные размеры — конус «в пересечении».
- Чистовые проходы на конусе делаем обязательно с коррекцией на толщину детали и угол — управлялка сама пересчитывает offset, но проверить программу своими глазами ещё никто не мешал.
- На острых углах (меньше R0,5 по радиусу) в конусе проволока «зарезает» кромку — угол получается заострённым внутрь. Лечится циклической обработкой угла или корректировкой по факту замера.
Кстати, про замер: конусные поверхности меряем не штангелем, а на координатке, в двух сечениях минимум. По опыту, мастера часто путают «конус по программе» и «конус по факту» — полградуса разницы на матрице высотой 80 мм это уже 0,7 мм зазора на краю. Клиент заметит.
Бороздки проволочного следа: красота или дефект?
На любой эрозионной поверхности видны продольные риски — след от траектории проволоки и от неравномерности разрядов. На черновике это грубые борозды с прилипшим слоем перекристаллизованного материала и чёрным нагаром по дну канавок. На чистовых skim-проходах след превращается в мелкую, почти однородную штриховку, и вот тут вопрос: что считать браком?
Наш подход практичный. Рабочие поверхности пуансонов и матриц после ЭЭИ всё равно идут на притирку алмазной пастой — снимаем 3–5 мкм, вместе с ним уходит самая дефектная кромка белого слоя, и Ra 0,4 превращается в честные 0,2–0,3 после полировки. Нерабочие поверхности оставляем «как с проволоки» — штриховка там не мешает ничему. А вот если борозды идут волной с периодом в несколько миллиметров — это не след, это нестабильность процесса: грязный диэлектрик, плохая промывка, разбитые направляющие или проволока с неравномерным покрытием. Такой след в полировку не затащишь, останется на детали. Диагноз — не термообработка виновата, а наш процесс.
Типичные ошибки: случай, который мы теперь вспоминаем на планёрках
Реальная история. Штамп вырубной, матрица из X155CrVMo, 62 HRC, толщина 70 мм. Молодой наладчик вырезал фигурный контур за один заход — черновой программой, но с уменьшенным offset «чтобы не делать skim, время горит». Размеры по контуру легли в допуск. Радовались день. Через две недели эксплуатации на матрице пошли микротрещины от белого слоя, рабочая кромка начала выкрашиваться, штамп «посадил» 40 тысяч ударов вместо проектных 150. Переделка — вырезка новой матрицы, три полных skim-прохода, притирка. Мораль: белый слой толщиной 15–20 мкм после грубого режима — это не «припуск на всякий случай», это мина замедленного действия. Экономия часа на чистовых проходах обошлась заказчику в недели простоя пресса.
Ещё пара граблей, на которые мы наступали и которые видели у соседей:
- Рез «от нуля» от кромки заготовки без поджига от свёрнутого стартового отверстия — на входе гарантированная каверна и гарь. Сверлим электроэрозионным сверлением стартовое отверстие, отжигаем проволоку в нём, и только потом контур.
- Забытая обдирка контактов нижнего направляющего — проволока гуляет, вертикаль «уплывает», на тонком конусе это сразу полградуса.
- Работа на старой воде: фильтр забит, проводимость на пределе — черновик ещё терпит, но чистовик Ra 0,4 на такой воде не получить физически, хоть обрезись.
Как выбрать станок или подрядчика на проволочную резку: чек-лист
- Точность позиционирования и повторяемость. Для штампов — не хуже ±0,003 мм на 250 мм хода. Ппросите протокол калибровки, не слова из презентации.
- Максимальный угол конуса и на какой толщине. «До 30°» бывает по-разному: у кого-то 30° на 40 мм, у кого-то на 150 мм. Разница в цене проекта огромная.
- Система контроля обрыва проволоки и автоперезапуск. Ночник без оператора — это реально, только если станок сам поджигается и продолжает с точки останова.
- Состояние диэлектрической системы. Свежесть фильтров, ионообменной смолы, реальная проводимость. Проверьте журнал замен — если никто не ведёт, на чистовике Ra 0,4 можно не замахиваться.
- Квалификация наладчика, а не только станка. Попросите показать деталь с конусом и финишной поверхностью, а не рекламный образец из прокладки.
Вопросы, которые нам задают чаще всего
Можно ли на проволочной резке получить поверхность сразу под рабочую кромку штампа, без полировки?
Нет. Даже на Ra 0,4 белый слой с микротрещинами никуда не денется, а на закалённой X155CrVMo он особенно коварен. Минимум — лёгкая притирка кромки, снимающая 3–5 мкм. Без этого стойкость штампа упадёт в разы, мы это проверяли на своей шкуре.
Правда, что конус больше 15° режется криво и лучше не замахиваться?
Правда только для старых или убитых станков. Современные машины честно держат 30° и больше, но с обязательной коррекцией режимов и сильно упавшей скоростью. Если подрядчик за конус 25–30° просит ту же цену, что за прямой рез, — он либо режет с браком, либо не понимает, что делает.
Проволока 0,10 мм — можно ею резать штамповые стали?
Можно, но только тонкие и короткие контуры. Тонкая проволока на массивной калёной стали живёт плохо: обрывы, нестабильный поджиг, зарезы. Для матрицы толщиной 70 мм мы её не возьмём принципиально — 0,20–0,25 мм, и никакой романтики.
Вместо вывода
Электроэрозионная вырезка проволокой на закалённой X155CrVMo — технология отработанная до автоматизма, но «автоматизм» этот держится на трёх китах: честная цепочка черновик–skim-проходы, здоровая диэлектрика и понимание, что делает деталь после закалки с внутренними напряжениями. Станок не тянет конус — меняйте станок. Наладчик режет контур одним проходом — меняйте наладчика. Результат — Ra 0,4, конус 30° и штамп, который ходит весь заложенный ресурс.