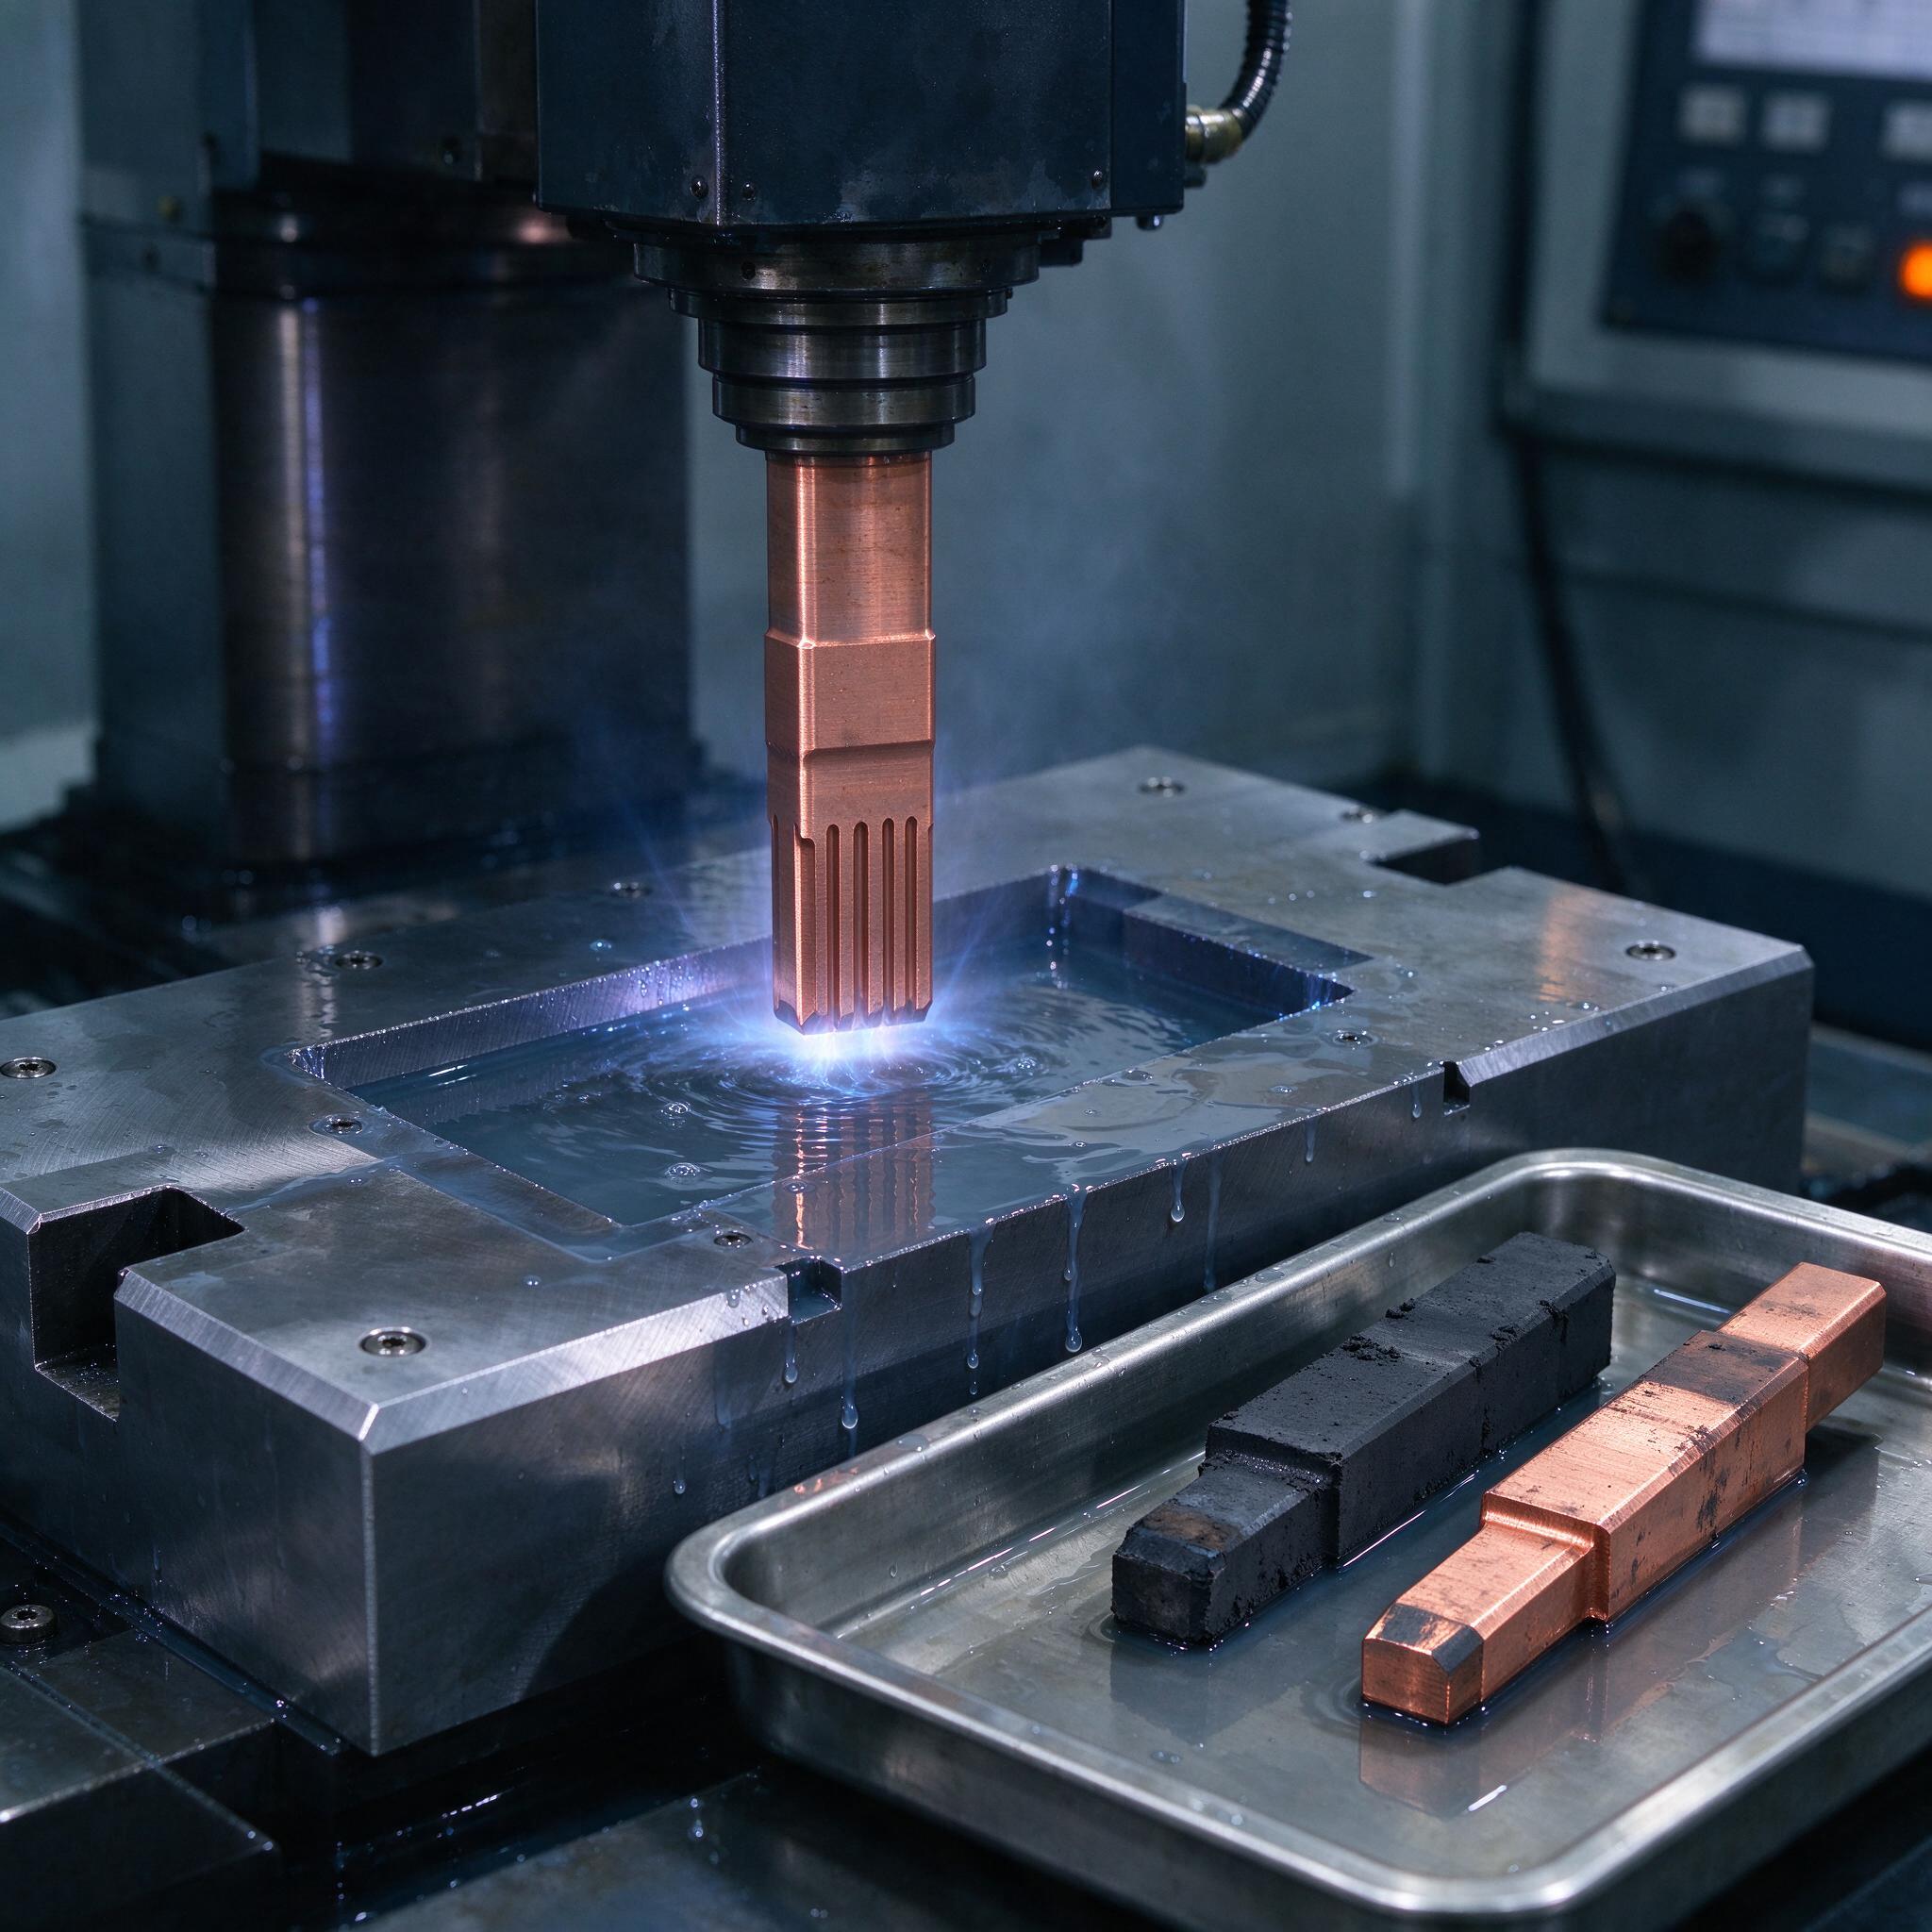
Пятно синего огня в ванне с керосином: почему EDM до сих пор кормит прессовый участок
На фото — классика нашего цеха: медный электрод с фасонными пазами опускается в стальную матрицу, вокруг зоны реза плещется диэлектрик, рядом в поддоне лежат отработанные электроды — графитовый и медный. Знакомая картина? У нас на участке неделю назад как раз прошивали гнездо под крышку фильтра, и заказчик в очередной раз спросил: «А почему не фрезеруете?» Отвечаем привычно: закаленная Х12МФ, 58 HRC, полость с радиусами 1,5 мм и глубиной 90 мм — фреза там сдохнет раньше, чем выйдет на размер. Вот и горит дуга, и каплет СОЖ. В этой статье разберемся, как выжать из электроэрозионной прошивки износ электрода в доли процента и шероховатость до Ra 0,2, а заодно расскажем, где мы сами когда-то накосячили.
Суть процесса — за две минуты, без учебника
Электроэрозионная прошивка (EDM sinking, копирование) работает так: электрод и заготовка погружены в диэлектрик (керосин, деароматизированная углеводородная жидкость или вода с присадками), между ними подается импульсный ток. Каждый импульс — микровзрыв. Металл выплавляется каплями, диэлектрик их смывает. Нет контакта — нет усилия резания. Поэтому станок может «прогрызать» любые марки стали, твердый сплав, графит, даже каленый пуансон, который на ЧПУ фрезере пришлось бы только лизать.
Три параметра, которые реально управляют результатом:
- Ток (S или I) — задает скорость съема. Больше ток — быстрее съем, но грубее поверхность и выше износ. Грубые режимы — 20–50 А, чистовые — 3–8 А.
- Скважность и длительность импульса (ton/toff) — определяют, куда уйдет энергия: в заготовку или в электрод. Длинный импульс — низкий износ, короткий — высокая производительность.
- Зазор и промывка — без нормальной циркуляции диэлектрика продукты эрозии забивают каверну, начинаются «залповые» разряды и подгар. Классическая ловушка на глубоких полостях.
Графит или медь: таблица, которую мы таскаем на совещания
Спор «графит против меди» в каждом втором цехе. На практике все решает геометрия и объем партии. Вот что показал наш опыт на матрицах пресс-форм для литья под давлением:
| Параметр | Графит (ISO 63, EDM-3) | Медь (M1, CuCr1Zr) |
|---|---|---|
| Скорость съема | Высокая, на грубых режимах до 8–12 мм³/мин на средних полостях | Ниже на 30–40% |
| Износ электрода | 0,1–0,5% при правильных режимах | 0,5–1% на грубых, до 1–2% на тонких ребрах |
| Обработка на высоких токах | Да, «родная» стихия | Осторожно, риск подгар |
| Тонкие ребра, шлицы | Хорошо, не гнется | Мнется, нужен медленный режим |
| Чистота Ra 0,2–0,4 | Достижимо, но зернистость может «напечататься» | Лучший результат, зеркальная полость |
| Стоимость и механическая обработка | Дешевле, фрезеруется в 3–4 раза быстрее | Дороже, точение/фрезеровка дольше |
Грубое правило из курилки: медь — когда нужен финишный блеск и точная кромка, графит — когда надо быстро выгрызть объем и ребра тоньше 1 мм. На полированной матрице для ПЭТ-преформ мы ставим только медь. На просадке ХВГ под крупную бобышку — только графит, потому что медный электрод за один заход «съедался» заметно, и второй электрод в поддеталь встал бы с переразмером.
Режимы, которые реально работают (нашей камеры)
На станке типа Sodick AD3L или Charmilles FORM 20 у нас накатаны связки, показывающие стабильный результат:
- Черновой проход: ток 24–30 А, импульс 200–400 мкс, полярность «минус на электроде» (для графита — всегда минус), износ ~0,3–0,5%. Оставляем припуск 0,3–0,4 мм на сторону.
- Получистовой: ток 8–12 А, импульс 100–150 мкс, орбитальное движение (движение по кругу/квадрату с шагом). Съем 0,15 мм на сторону.
- Чистовой: ток 2–4 А, импульс 8–20 мкс, повышенная частота. Выходим на Ra 0,4–0,8 по стали 40Х13. Для Ra 0,2 нужны отдельные «микро»-режимы с малым зазором и длительной чистовой выдержкой — процесс небыстрый, копеечный, но для зеркальных пресс-форм без него никак.
Ключевая штука — коррекция на зазор. Межэлектродный зазор на чистовом режиме 0,02–0,05 мм, на черновом — до 0,15 мм. Значит, электрод-блок надо проектировать уже с учетом уширения полости. По опыту, мастера часто путают «зазор» и «перегар» — а это разные вещи. Зазор — физика процесса, его закладывают в размер электрода. Перегар — брак от грязного диэлектрика, и с ним надо бороться фильтрацией и промывкой, а не перепроектированием.
Износ 0,1–1%: как мы этого добиваемся
Заявленный износ 0,1% — не маркетинг, а следствие правильного сочетания длительного импульса, обратной полярности и достаточной промывки. Износ электрода считается как отношение снятого объема с электрода к снятому объему с детали. На длинных импульсах (200+ мкс) на медь уходит меньше энергии — медный электрод служит практически вечно, снимая десятки кубических сантиметров стали. Но как только вы на тонких ребрах включаете агрессивный режим — износ скачет до 5–10%, и электрод можно выбрасывать.
Однажды на участке мы поймали брак из-за износа: прошивали глубокую полость с глухим дном, без сквозной промывки. Керосин в каверне перегрелся, продукты эрозии осели на дне, и электрод начал «приседать» — съем у дна остановился. Контролер промерил глубину — на 0,12 мм меньше. Пришлось доводить вторым электродом в ремонтном режиме. С тех пор правило железное: на глухих полостях — либо электрод с поднутрением и принудительной прокачкой диэлектрика через него, либо периодические подъемы (джерк) и паузы на выравнивание состава в зазоре.
Шероховатость Ra 0,2–1,6: что реально получить
Ra 1,6 — это черновой/получистовой проход, «под полировку руками». Ra 0,4–0,8 — чистовой режим на меди. Ra 0,2 — только медь, микроимпульсы, чистый диэлектрик и терпение; при этом скорость съема падает до единиц мм³/мин. Важный нюанс, о котором заказчики часто не знают: на эрозионной поверхности лежит белый слой — оплавленный, повторно затвердевший металл с микротрещинами. На пресс-формах для пластика его надо снимать полировкой или абразивно-вибрационной обработкой, иначе при циклическом нагружении матрица треснет по этому слою. Мы всегда указываем в карте обработки глубину белого слоя — на чистовых режимах она 2–5 мкм, на черновых — до 30 мкм.
Как выбрать станок или подрядчика: чек-лист
- Генератор. Спрашивайте тип: транзисторный с адаптивным управлением (Sodick, Fanuc, ONA, AgieCharmilles). Релейные «советские» схемы — только на грубую.
- Промывка. Есть ли прокачка диэлектрика через электрод и орбитальный (планетарный) стол? Без орбиты сложный контур одним электродом не сделать.
- Точность позиционирования. Не хуже ±0,005 мм по X/Y. Иначе фасонная полость с двумя гнездами не сойдется.
- Фильтрация. Патронные фильтры или центрифуга. Грязный диэлектрик = перегар и нестабильная дуга.
- Опыт именно с пресс-формами. Пусть покажут прошитую матрицу с полировкой, а не только «грубую» дыру в плите.
FAQ
Можно ли обойтись одним электродом на всю полость — черновой и чистовой?
Нет, если износ должен остаться в пределах 0,1–1% и допуск меньше ±0,05 мм. Электрод «подсаживается» на черновике, и чистовой проход уже не компенсирует геометрию. Наша норма — минимум два электрода на гнездо, на ответственных матрицах три: черновой, получистовой, финишный.
Почему графит нельзя обрабатывать «плюсом»?
На плюс-полярности графитовый электрод выгорает кратно быстрее — износ улетает за 5–10%, а на поверхности детали налипает графитовая пыль. Работаем только минусом на электроде, это железное правило для графита.
Реально ли получить Ra 0,2 и не полировать потом?
Реально, но только на меди, микрорежимах и с большим машинным временем — часто это +30–50% к циклу. Белый слой все равно останется, и если матрица работает под давлением, мы полировку не отменяем, а лишь сокращаем ее до снятия 3–5 мкм.
Вместо резюме
Электроэрозионная прошивка фасонных полостей пресс-форм — это не «черная магия», а арифметика: правильная пара графит/медь, разбитая на черновые и чистовые электроды, выверенные импульсы и чистый диэлектрик. Износ 0,1–1% и Ra 0,2–1,6 достижимы не на самом дорогом станке, а на самой дисциплинированной технологии. Разница между хорошей и плохой матрицей — в 0,03 мм зазора и в одном вовремя промытом фильтре.