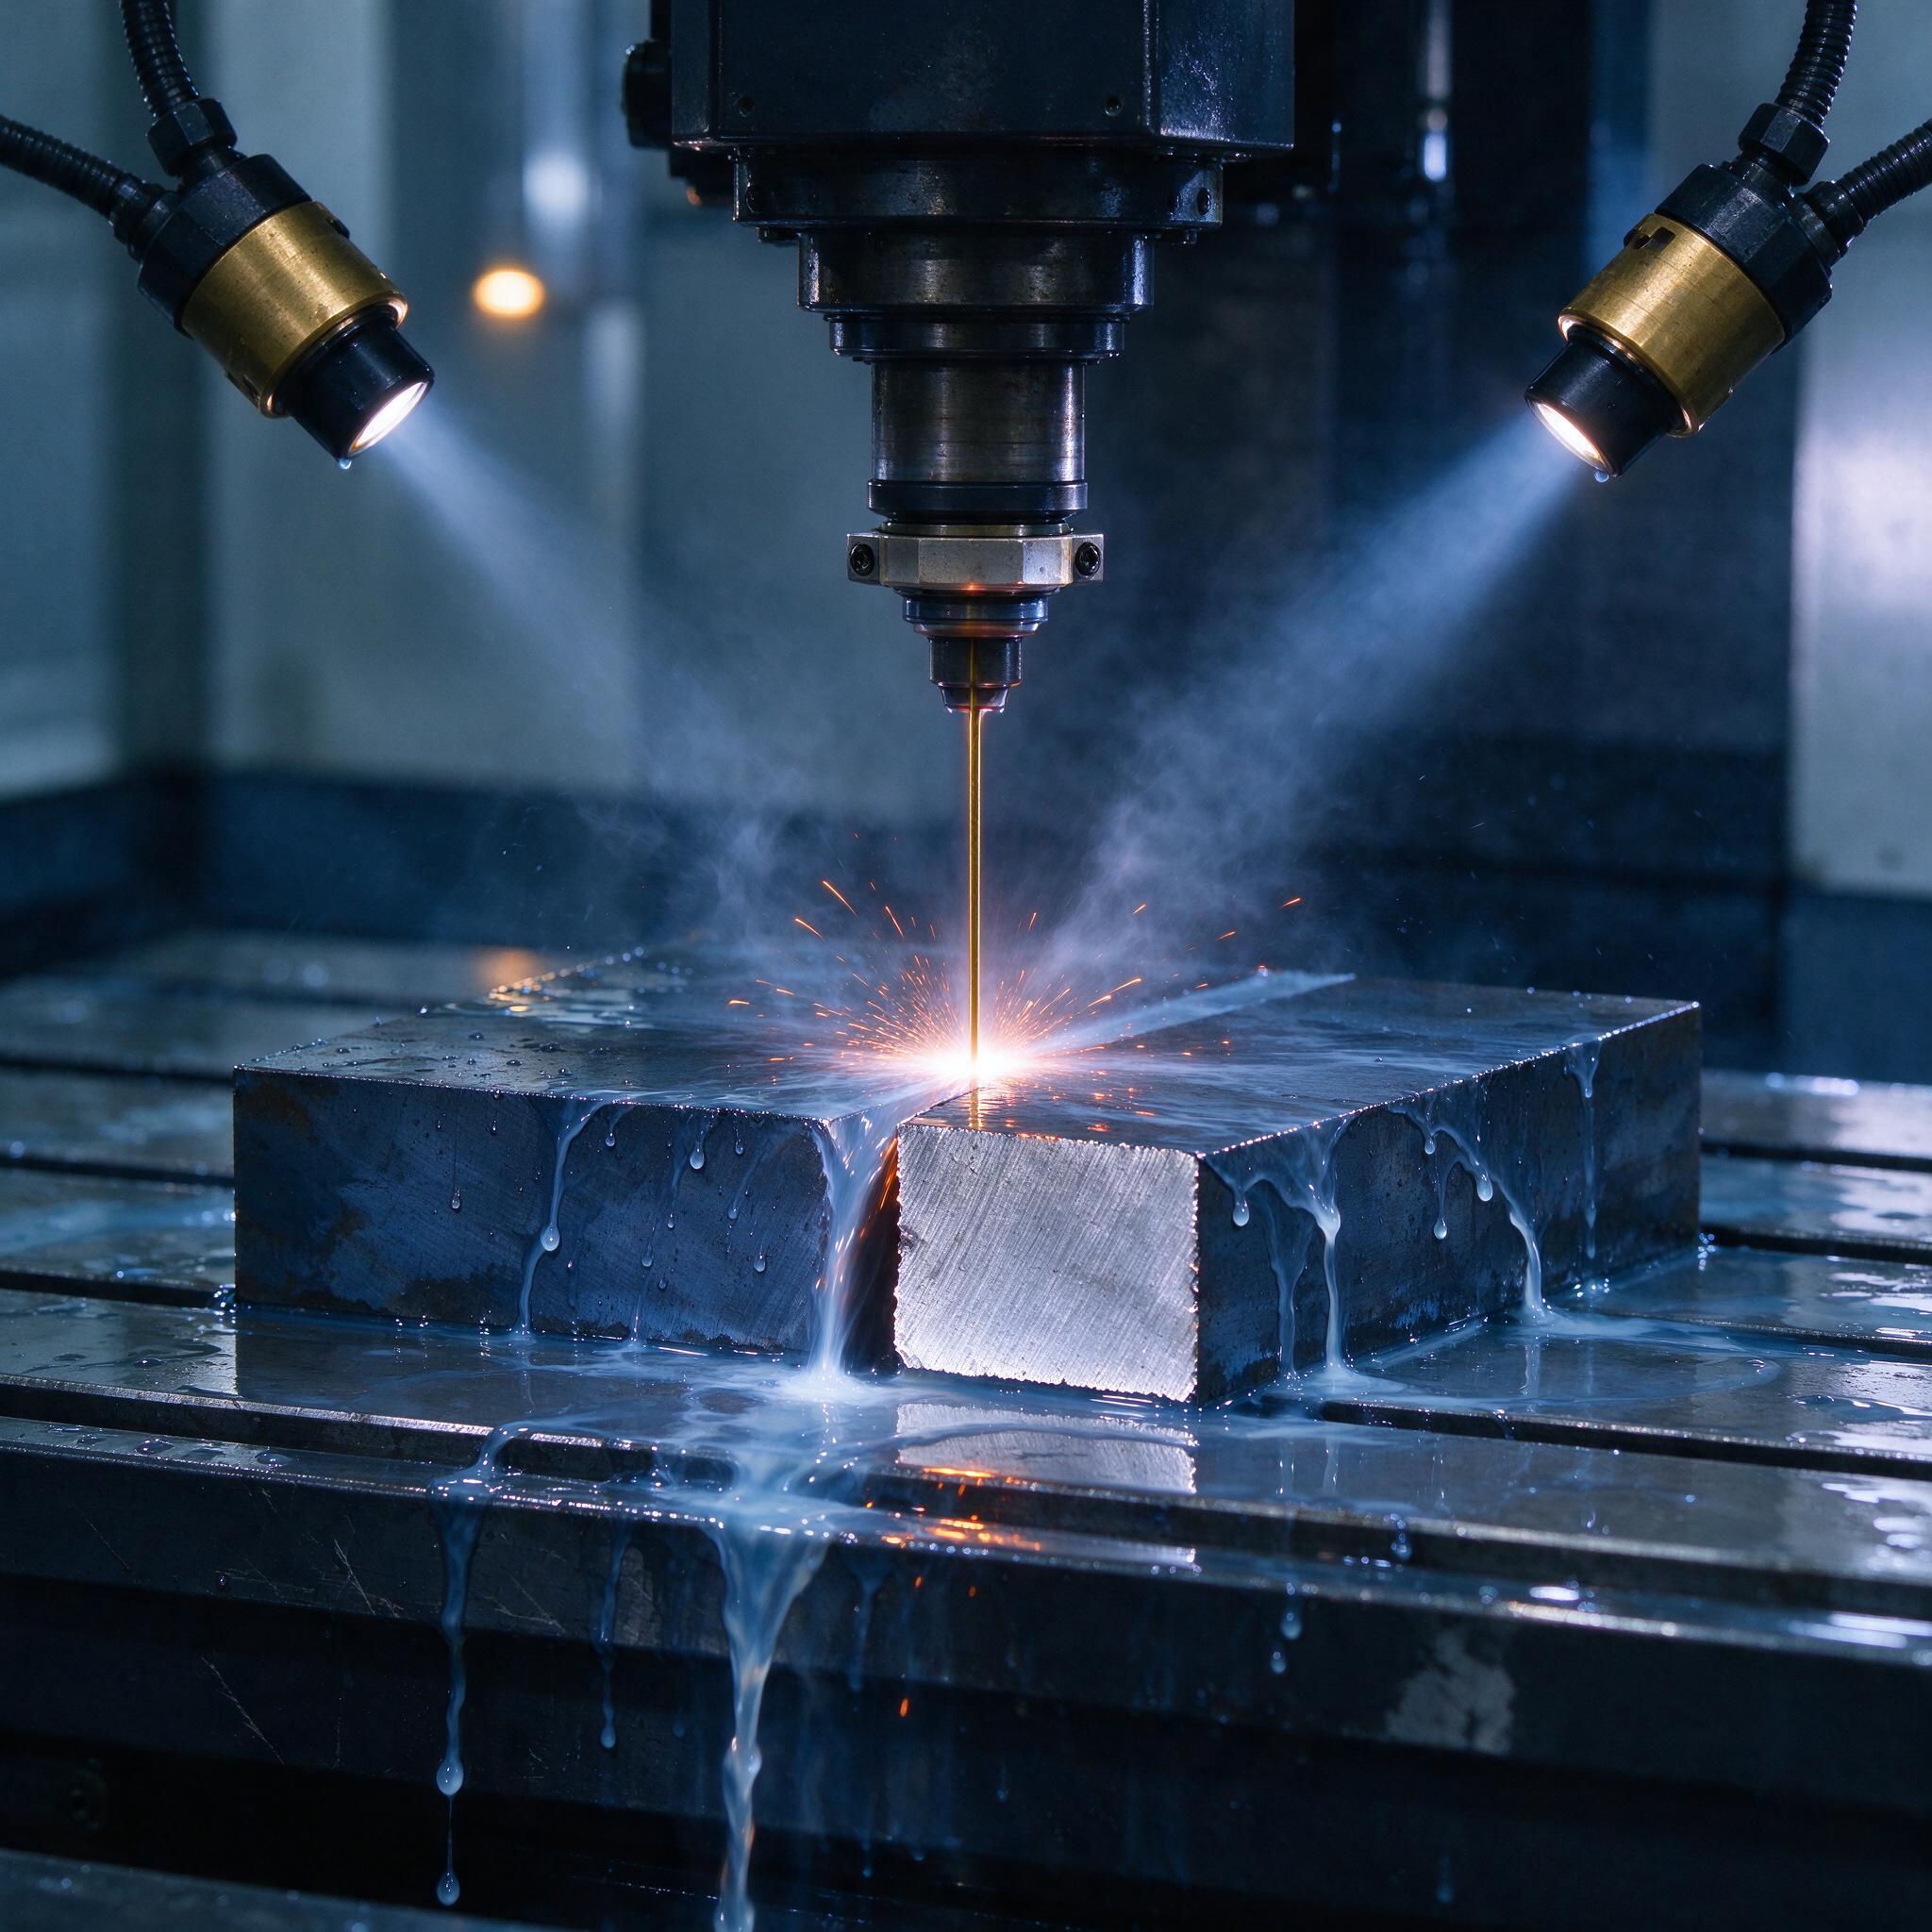
Знакомая картина: матрица штампа после закалки, HRC 58–62, и фрезеровщик разводит руками — твёрдосплавная фреза за смену садится, а размер уплывает. Ещё двадцать лет назад такие детали шли под списание или на дорогостоящее шлифование. Сегодня мы просто относим заготовку на электроэрозионный участок. На фото — классическая сцена с нашего производства: вырезной станок режет закалённую заготовку латунной проволокой, искры сыплются, диэлектрик струится по столу и стекает в ванну, а два сопла подсветки выхватывают зону реза. Обычная смена. Разберём, что реально умеет EDM-технология, какие режимы держать и где она больно бьёт по кошельку неопытных.
Физика простыми словами: почему искра берёт то, что не берёт резец
Электроэрозионная обработка (EDM, electro-discharge machining) построена на одном неприятном для металла явлении: между электродом и заготовкой в диэлектрике пробивается искровой разряд с плотностью энергии, при которой локально металл вскипает и выбрасывается в виде микрочастиц. Важно понимать — твёрдость материала станку безразлична. Хоть сырая Ст3, хоть Х12МФ после закалки до 62 HRC, хоть твердый сплав ВК8. Эрозия снимает всё одинаково, потому что процесс идёт не за счёт механического резания, а за счёт испарения.
Два принципиально разных станка — два разных подхода:
- Прошивной ( EDM-станок с копиром-электродом, sinker). Электрод из меди или графита копирует форму полости. Так мы делаем фигурные ручьи матриц, окна в закалённых плитах, глубокие каверны под литьё. Станок работает в керосине или специальном диэлектрическом масле.
- Вырезной (wire EDM). Сквозь заготовку «пилит» электрод-проволока — латунь или молибден, диаметром 0,1–0,3 мм. Рез под управлением ЧПУ, можно вырезать любой контур, включая конус до 30°. Рабочая среда — деионизированная вода. На фото как раз он: проволока уходит в заготовку, стол в диэлектрике.
Какая точность реально достижима, и за какие деньги
Каталоги обещают точность до ±0,002 мм. На практике мы держим ±0,005 мм стабильно, на вырезных станках Sodick AQ537 и AgieCharmilles CUT 3000. Новичков это цифра расстраивает, а зря. Подумайте: это рез в закалённой стали с шероховатостью Ra 0,4–0,8 мкм на чистовых проходах, после которого иногда шлифовать вообще не нужно.
Вот честная раскладка режимов на вырезном станке с генератором постоянной энергии:
| Проход | Тип режима | Съём, мм на сторону | Ra, мкм |
|---|---|---|---|
| Черновой (1-й) | Мощный, скорость 120–180 мм²/мин | ~0,15 | 3,2–4,0 |
| 2–3 черновых подравнивания | Средние токи | 0,06–0,03 | 1,6 |
| Чистовой (5–7-й) | Минимальная энергия разряда, offset до 0,005 мм | 0,01–0,005 | 0,4–0,8 |
Скорость чернового реза на среднестатистической заготовке из У8 — 100–150 мм²/мин. На чистовых она падает в разы. Отсюда и цена: чем чище поверхность, тем больше часов станка. Прошивной станок тем временем спокойно берёт глубину 200 мм на каверне, съедая медный электрод с износом 0,1–0,5 % в зависимости от режима.
Закалённая сталь и матрицы: где EDM незаменим
Технологическая цепочка штамповой оснастки сегодня выглядит так: фрезеруем полость с припуском → термообработка → электроэрозия до чистового размера. Иначе никак — после закалки деталь ведёт, и дообтачивать её резцом бессмысленно. Матрицы из Х12МФ, ХВГ, 4Х5МФС — наши постоянные пациенты. Особенно фигурные ручьи с внутренними углами, куда фреза с радиусом не влезает, а проволока диаметром 0,25 мм — пожалуйста.
Прошивкой мы дополнительно делаем:
- Глубокие каверны в пресс-формах для литья пластмасс.
- Фигурные отверстия в шестерённых оснастках после термообработки.
- Восстановление изношенных участков матриц наплавкой — потом прошивкой выводим геометрию.
Типичные ошибки: на чём мы сами погорели
Реальный случай. Один раз на участке поймали брак из-за неверной компенсации на проволоку при вырезании матрицы с пазом под пуансон. Программист задал offset для радиуса проволоки 0,13 мм, но забыл внести поправку на искровой зазор — на черновом проходе он составляет порядка 0,03 мм на сторону. Итог — паз «зажат» на 0,06 мм, деталь ушла в брак, а обнаружили это уже при сборке штампа. С тех пор у нас правило: первую деталь из новой программы меряем на каждой операции, а не в конце.
Ещё по опыту мастера часто путают настройки промывки. Струя диэлектрика должна вымывать шлам из зоны реза равномерно с обеих сторон. Если одно сопло забилось стружкой — проволока начинает «звенеть», на поверхности появляются продольные риски, а при худшем сценарии она рвётся, и вырез уходит в брак. Контроль промывки — половина качества.
Чек-лист: как выбрать станок или подрядчика
- Проверьте паспортную точность и заявленную шероховатость. Репутация поставщика — это его кейсы на реальных деталях, а не только каталог.
- Уточните тип генератора. Генератор с адаптивным управлением энергией разряда держит Ra 0,4 на чистовом проходе без «поджогов».
- Спросите про деионизацию воды. Удельная проводимость должна держаться в узком диапазоне — иначе проволока рвётся, точность плывёт.
- Наличие системы Автоподстройки зазора. Это критично для прошивки глубоких каверн — без выхлопа шлама электрод закоротит.
- Кто пишет и проверяет программы? Опытный технолог EDM — это штучный товар, не все «обработчики с ЧПУ» понимают специфику искрового зазора.
FAQ: отвечаем, как отрезаем
Можно ли резать электроэрозией калёную сталь толщиной 100 мм?
Можно, но считать это нужно отдельно. На больших толщинах скорость реза падает до 20–30 мм²/мин, промывка зоны реза становится критичной. Мы режем на Sodick AQ537 до 300 мм, но не каждая мастерская готова держать такой режим стабильно.
Дешевле ли вырезной станок, чем прошивной?
Нет, не всегда. Прошивной стоит дешевле в покупке и не требует расходников в виде проволоки, но для него нужны электроды — а медь и графит нынче недёшевы. Вырезной стоит дороже, но не требует изготовления уникального электрода под каждую полость. Всё зависит от номенклатуры: сквозные контуры — вырезной, глухие полости — прошивной.
Даёт ли EDM прижоги, как шлифование?
При правильном режиме — нет, а если и есть, то это микронный слой. Белый слой от шлифования с перекогом — это зона термического влияния глубиной до 50 мкм. На EDM белый слой можно контролировать энергией разряда и минимизировать до 2–5 мкм. На чистовых проходах он практически отсутствует.
Вместо резюме
Электроэрозия — не панацея и не дешёвая замена фрезеровке. Это инструмент под конкретные задачи: закалённая сталь, жёсткие допуски, сложный контур. Держите режимы, следите за промывкой и не верьте тем, кто обещает ±0,002 мм на любом железе. Станок не тянет — ищите причину в технологии, а не в «плохом металле». И тогда EDM отработает каждую вложенную копейку.