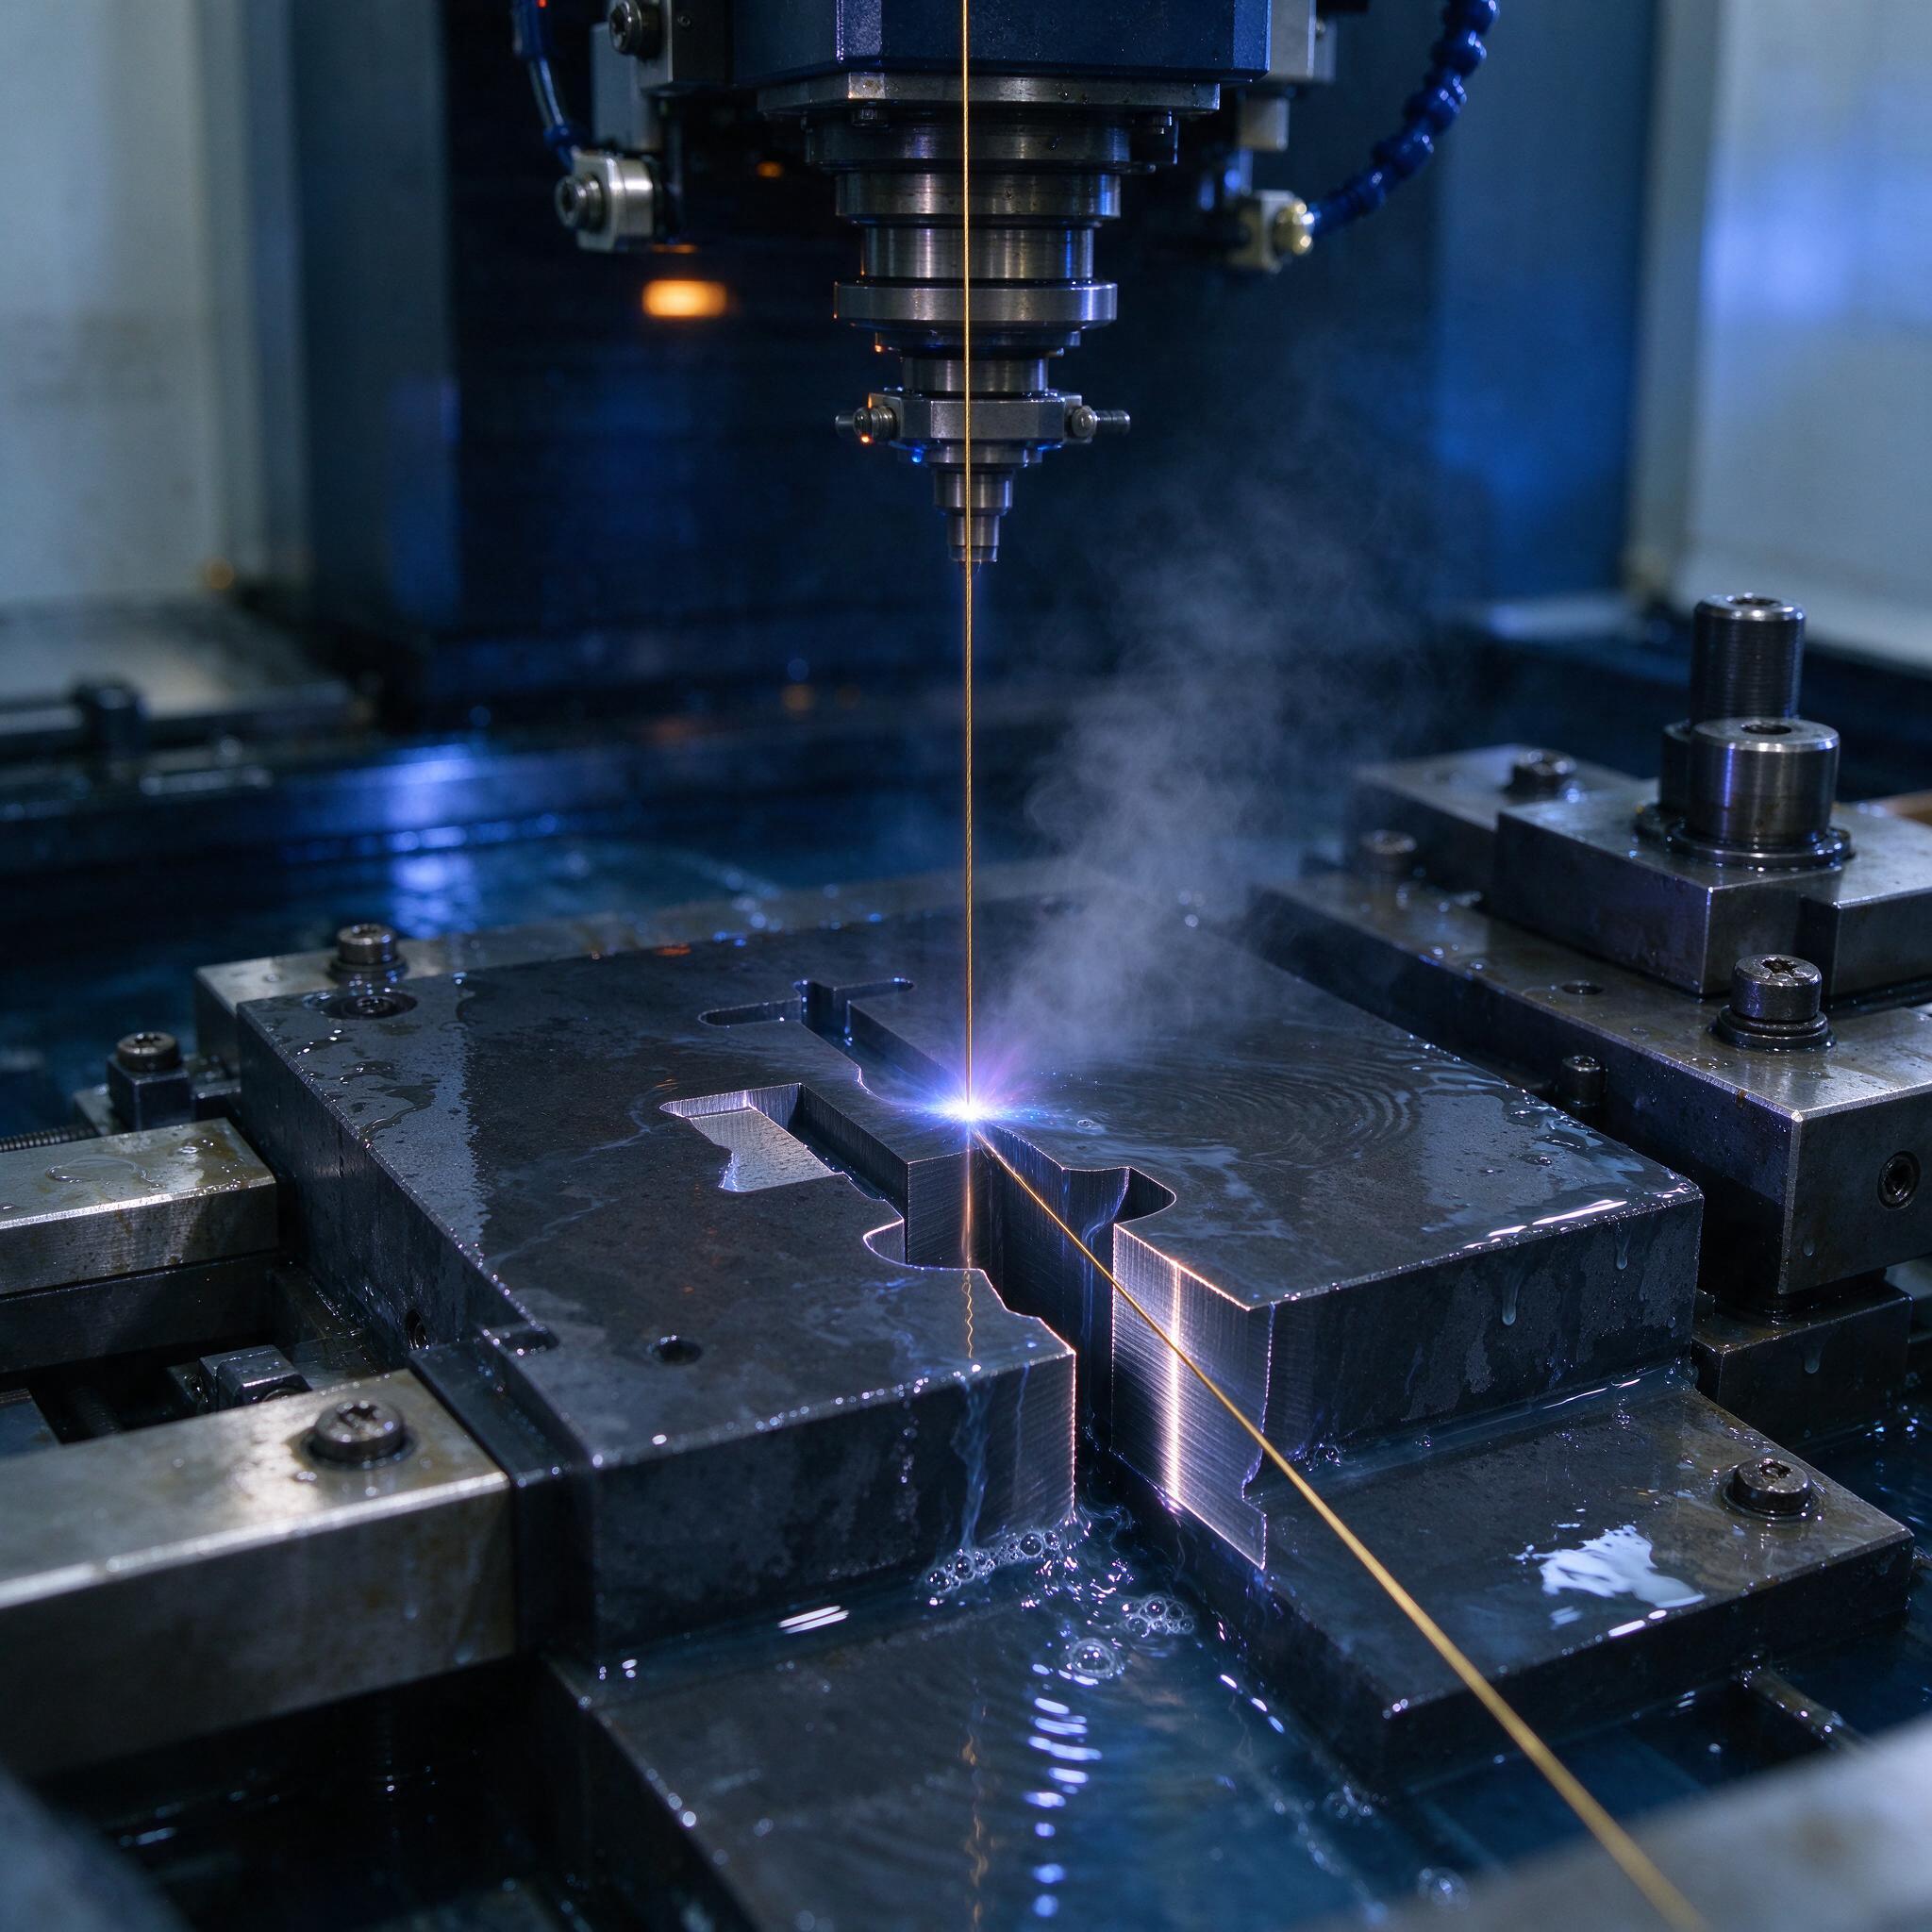
На фото — типичная картина с нашего участка: проволочно-вырезной станок режет контур ручья матрицы, над ванной вьется пар от диэлектрической жидкости, искра светится в зоне реза, а деталь уже наполовину «отвалилась» от заготовки. Знакомо до боли. Каждый раз, когда в производство встает штамп на вырубку с твердосплавной матрицей, вся надежда на EDM — фрезой такой материал нормально не взять, шлифовка профиля «ласточкина хвоста» или сложного ручья превращается в каторгу. Электроэрозионная обработка (EDM) — единственный способ вырезать контур в твердом сплаве ВК20 или Т15К6 с точностью ±0,003 мм и шероховатостью Ra 0,2 без разрушения карбидной основы. Разберем, как мы это делаем на практике: режимы, проволоку, ошибки и выбор оборудования.
Почему твердый сплав не берет ни фреза, ни шлифовка (почти)
Твердые сплавы на основе карбида вольфрама держат твердость 85–92 HRA. Характеристики резания тут бессмысленны — твердосплавная фреза по твердосплавной матрице это деньги в трубу, шпиндель звенит уже на первом проходе, а каверны на кромке появляются моментально. Плоское шлифование кругами из карбида кремния работает, но как только контур становится фасонным — окно в матрице со сложным профилем, пуансон с фигурной головкой под крепление, — мы упираемся в стену. Свинченный круг, прижоги, микротрещины на режущей кромке, и штамп рванет при первом же зарезе. Поэтому вырезка проволокой для штамповой оснастки — не альтернатива, а базовая технология. Мы на участке делаем так: основную массу профилей — на EDM, шлифуем только посадочные плоскости и штамповые направляющие.
Физика процесса без академизма
Суть электроэрозионной вырезки проста: тонкая проволока под напряжением создает искровой разряд в диэлектрической жидкости, и каждый импульс вырывает микрочастицы металла. Материал при этом не резать в классическом смысле — он «разъедается» слоем за слоем. Проволока движется через заготовку непрерывно (с бобины на бобину) и работает «одноразово» в зоне реза, поэтому износ инструмента не накапливается, как у электрода при копировании. Жидкость — деионизованная вода: она охлаждает зону, вымывает шлам и поддерживает стабильную проводимость. На фото как раз виден пар над ванной — вода греется до 35–40 °C, и если термостабилизация хромает, точность уплывет: разница температуры диэлектрика на 5 градусов дает уход геометрии в десятки микрон на длинном контуре. Мы это один раз прочувствовали на матрице длиной ручья почти метр.
Режимы: что значат Gen 0,5–10 А и как мы их крутим
На современных генераторах (у нас Sodick ALN400G и Charmilles Robofil 240, на соседнем участке Sodick AG600L) основной параметр — ток генератора, условно Gen от 0,5 до 10 А. Логика такая:
- Черновой проход (Gen 6–10 А). Снимаем основную массу. Скорость реза твердого сплава — 2,5–3,5 мм²/мин. Зазор в «свисток», электродная проводка уходит на 20–40 мкм от номинала, поверхность Ra 1,6–2,5.
- Получистовой (Gen 3–5 А). Два-три прохода по одному контуру. Скорость падает до 1,5 мм²/мин, но уходит нарушенный слой.
- Чистовой (Gen 0,5–2 А). Финишные 1–2 прохода с минимальной энергией импульса. Именно здесь мы получаем Ra 0,2 и держим допуск ±0,003 мм. Скорость — считанные сотни мм²/мин, но кто торопится на этом этапе — переделывает деталь дважды.
Обязательно ведем коррекцию проволочной проводки через таблицы смещений в УП: компенсируем разрядный зазор, размеры проволоки и износ. Плюс обязательно обрабатываем «технологические подпилы» в местах врезки проволоки — там, где начинается рез, поверхность всегда хуже, и на кромке матрицы эта зона недопустима.
Проволока: из чего режем и на что смотреть
Основной материал — латунь и цинк-покрытая латунь. Для твердых сплавов мы почти всегда берем проволоку с покрытием (Berkenhoff Cyber-Cut, BEDM или аналог): покрытие дает лучший теплоотвод и стабильный разряд на плохо проводящем кобальте-связке, скорость выше на 15–20 %. Диаметр — 0,25 мм для черновых, 0,1–0,15 мм для мелких деталей профиля матрицы. Мельче 0,1 мм не идут — проволока рвется, обрыв в третьем часу резания это просто испытание на нервопрочность. Натяг проволоки держим в пределах 8–12 Н, на тонкой — меньше, иначе ее «ведет» и контур получается бочкообразный.
Таблица сравнения: твердый сплав под EDM
| Марка | Применение | Скорость чернового реза | Риск кобальтового вымывания |
|---|---|---|---|
| ВК15 | Пуансоны вырубки тонколистового проката | 3,2 мм²/мин | Средний |
| ВК20 | Матрицы штампов, среднесерийное производство | 2,8 мм²/мин | Средний |
| ВК30 | Матрицы повышенной вязкости, крупносерийные штампы | 2,3 мм²/мин | Повышенный |
| Т15К6 | Комбинированные пуансоны с износостойким слоем | 2,0 мм²/мин | Низкий |
Кобальтовая связка — слабое место. При слишком жестких режимах кобальт вымывается из поверхностного слоя, остается рыхлый карбидный «каркас», и режущая кромка штампа выкрашивается. По опыту, мастера часто путают режимы под сталь и под твердый сплав — ставят параметры «как для Х12МФ» и потом удивляются, почему на кромке матрицы микротрещины.
Типичные ошибки: реальный случай
Однажды на участке мы поймали брак, о котором до сих пор вспоминаем. Штамп на вырубку шайбы, матрица из ВК20, толщина 25 мм. Технолог дал программу с одной коррекцией на весь контур — и все было бы ничего, но в углах окна радиусом 0,3 мм разрядный зазор ведет себя иначе, чем на прямых участках: в углу концентрация искр выше, выгорание больше. Итог — окна «раздуты» на 8–10 мкм в углах, пуансон с посадкой H7/g6 просто не встал. Пришлось дорезать матрицу второй деталью с отдельными проходами по углам и сниженным Gen. С тех пор у нас правило: в УП на каждый угол — отдельный «угловой» проход с уменьшенным током и паузой на стабилизацию, плюс контроль на координаторе с точностью 1 мкм до съема со станка. Вторая частая беда — забытая термостабилизация: прогнали черновой, сразу чистовой на непрогретой ванне — и геометрия ушла на 5–7 мкм, а штамп уже в сборке у сборщиков.
Как выбрать станок или подрядчика: чек-лист
- Генератор под твердый сплав. Спросите прямо: есть ли специализированные технологии AC/антисмолные импульсы для WC-материалов. У Sodick — это линейка V, у Fanuc — режим «Hard metal».
- Точность позиционирования. В паспорте должно быть не хуже ±2 мкм на всю длину хода, а геометрия на детали — ±0,003 мм подтвержденная протоколом испытаний, а не рекламой.
- Термостабилизация. Циркуляция и охлаждение диэлектрика с разбросом ±1 °C — без этого Ra 0,2 и допуск в сотни микрон не получить.
- Автоматическая коррекция по углам. Система должна уметь «подкручивать» проводку в углах и малых радиусах — без этого штамповые окна будут с «горбами».
- Контроль после реза. У подрядчика спросите, чем он меряет: если только штангенциркулем и «на глаз» — бегите.
FAQ
Можно ли обойтись без чистовых проходов, если заказчик согласен на Ra 1,6?
Нет, не для штампа. На черновом режиме вы снимаете не только металл, но и создаете нарушенный слой с микротрещинами на кромке. Для матрицы, которая будет работать на 500 тысяч ходов, это гарантированное выкрашивание в первые месяцы. Чистовой проход — не прихоть, а условие живучести оснастки.
Действительно ли EDM не дает наклепа и напряжений?
Да, в отличие от лезвийной обработки: резание создает наклеп поверхностного слоя, а EDM его не создает — металл просто вырывается искрой. Но нарушения слоя все равно есть: на жестких режимах это до 15–20 мкм. Чистовые проходы на Gen 0,5–2 А снимают нарушенный слой практически полностью, оставляя белую зону толщиной 1–2 мкм.
Стоит ли брать проволоку толще — 0,3 мм — чтобы резать быстрее?
Нет, это не сработает, потому что с увеличением диаметра растет разрядный зазор и усложняется рез углов малого радиуса. Проволока 0,3 мм норм на прямых участках матрицы, но как только в профиле появляется угол меньше 0,5 мм — вы либо «зализываете» угол, либо ловите обрыв. Мы берем 0,25 мм как универсальный, а 0,3 мм только на черновых ручьях без мелких элементов.
Напоследок
Электроэрозионная вырезка проволокой — не самая быстрая и не самая дешевая технология, но для твердосплавных матриц и пуансонов она пока вне конкуренции: точность ±0,003 мм, Ra 0,2, никаких наклепанных слоев на режущей кромке. Держите дисциплину по режимам, не жалейте времени на чистовые проходы и следите за кобальтом в связке — и штамп отработает свой ресурс без сюрпризов. А как только хочется «ускорить черновик» — вспомните матрицу, которую пришлось резать дважды. Мы вспомнили. Больше не хотим.