Вал «пришел» на восстановление — а металл уже сняли
Ситуация классическая: ремонтники присылают на наш участок вал редуктора, изношенный под посадку подшипника на 0,3–0,5 мм, и просят «просто нарастить и подшлифовать». А раньше этот же вал кто-то уже точил под ремонтный размер, второй ремонтный ряд исчерпан, и деталь формально идет под списание. Вот тут электродуговая металлизация и спасает деньги — нарастить слой 1–2 мм, вернуть номинал, и вал снова в строю. Разберем, чем мы это делаем, почему берём проволоку 40Х13 и псевдосплавы, и где адгезия 15–30 МПа превращается в 5 МПа из-за кривых рук.
Что такое электродуговая металлизация и почему мы её терпим
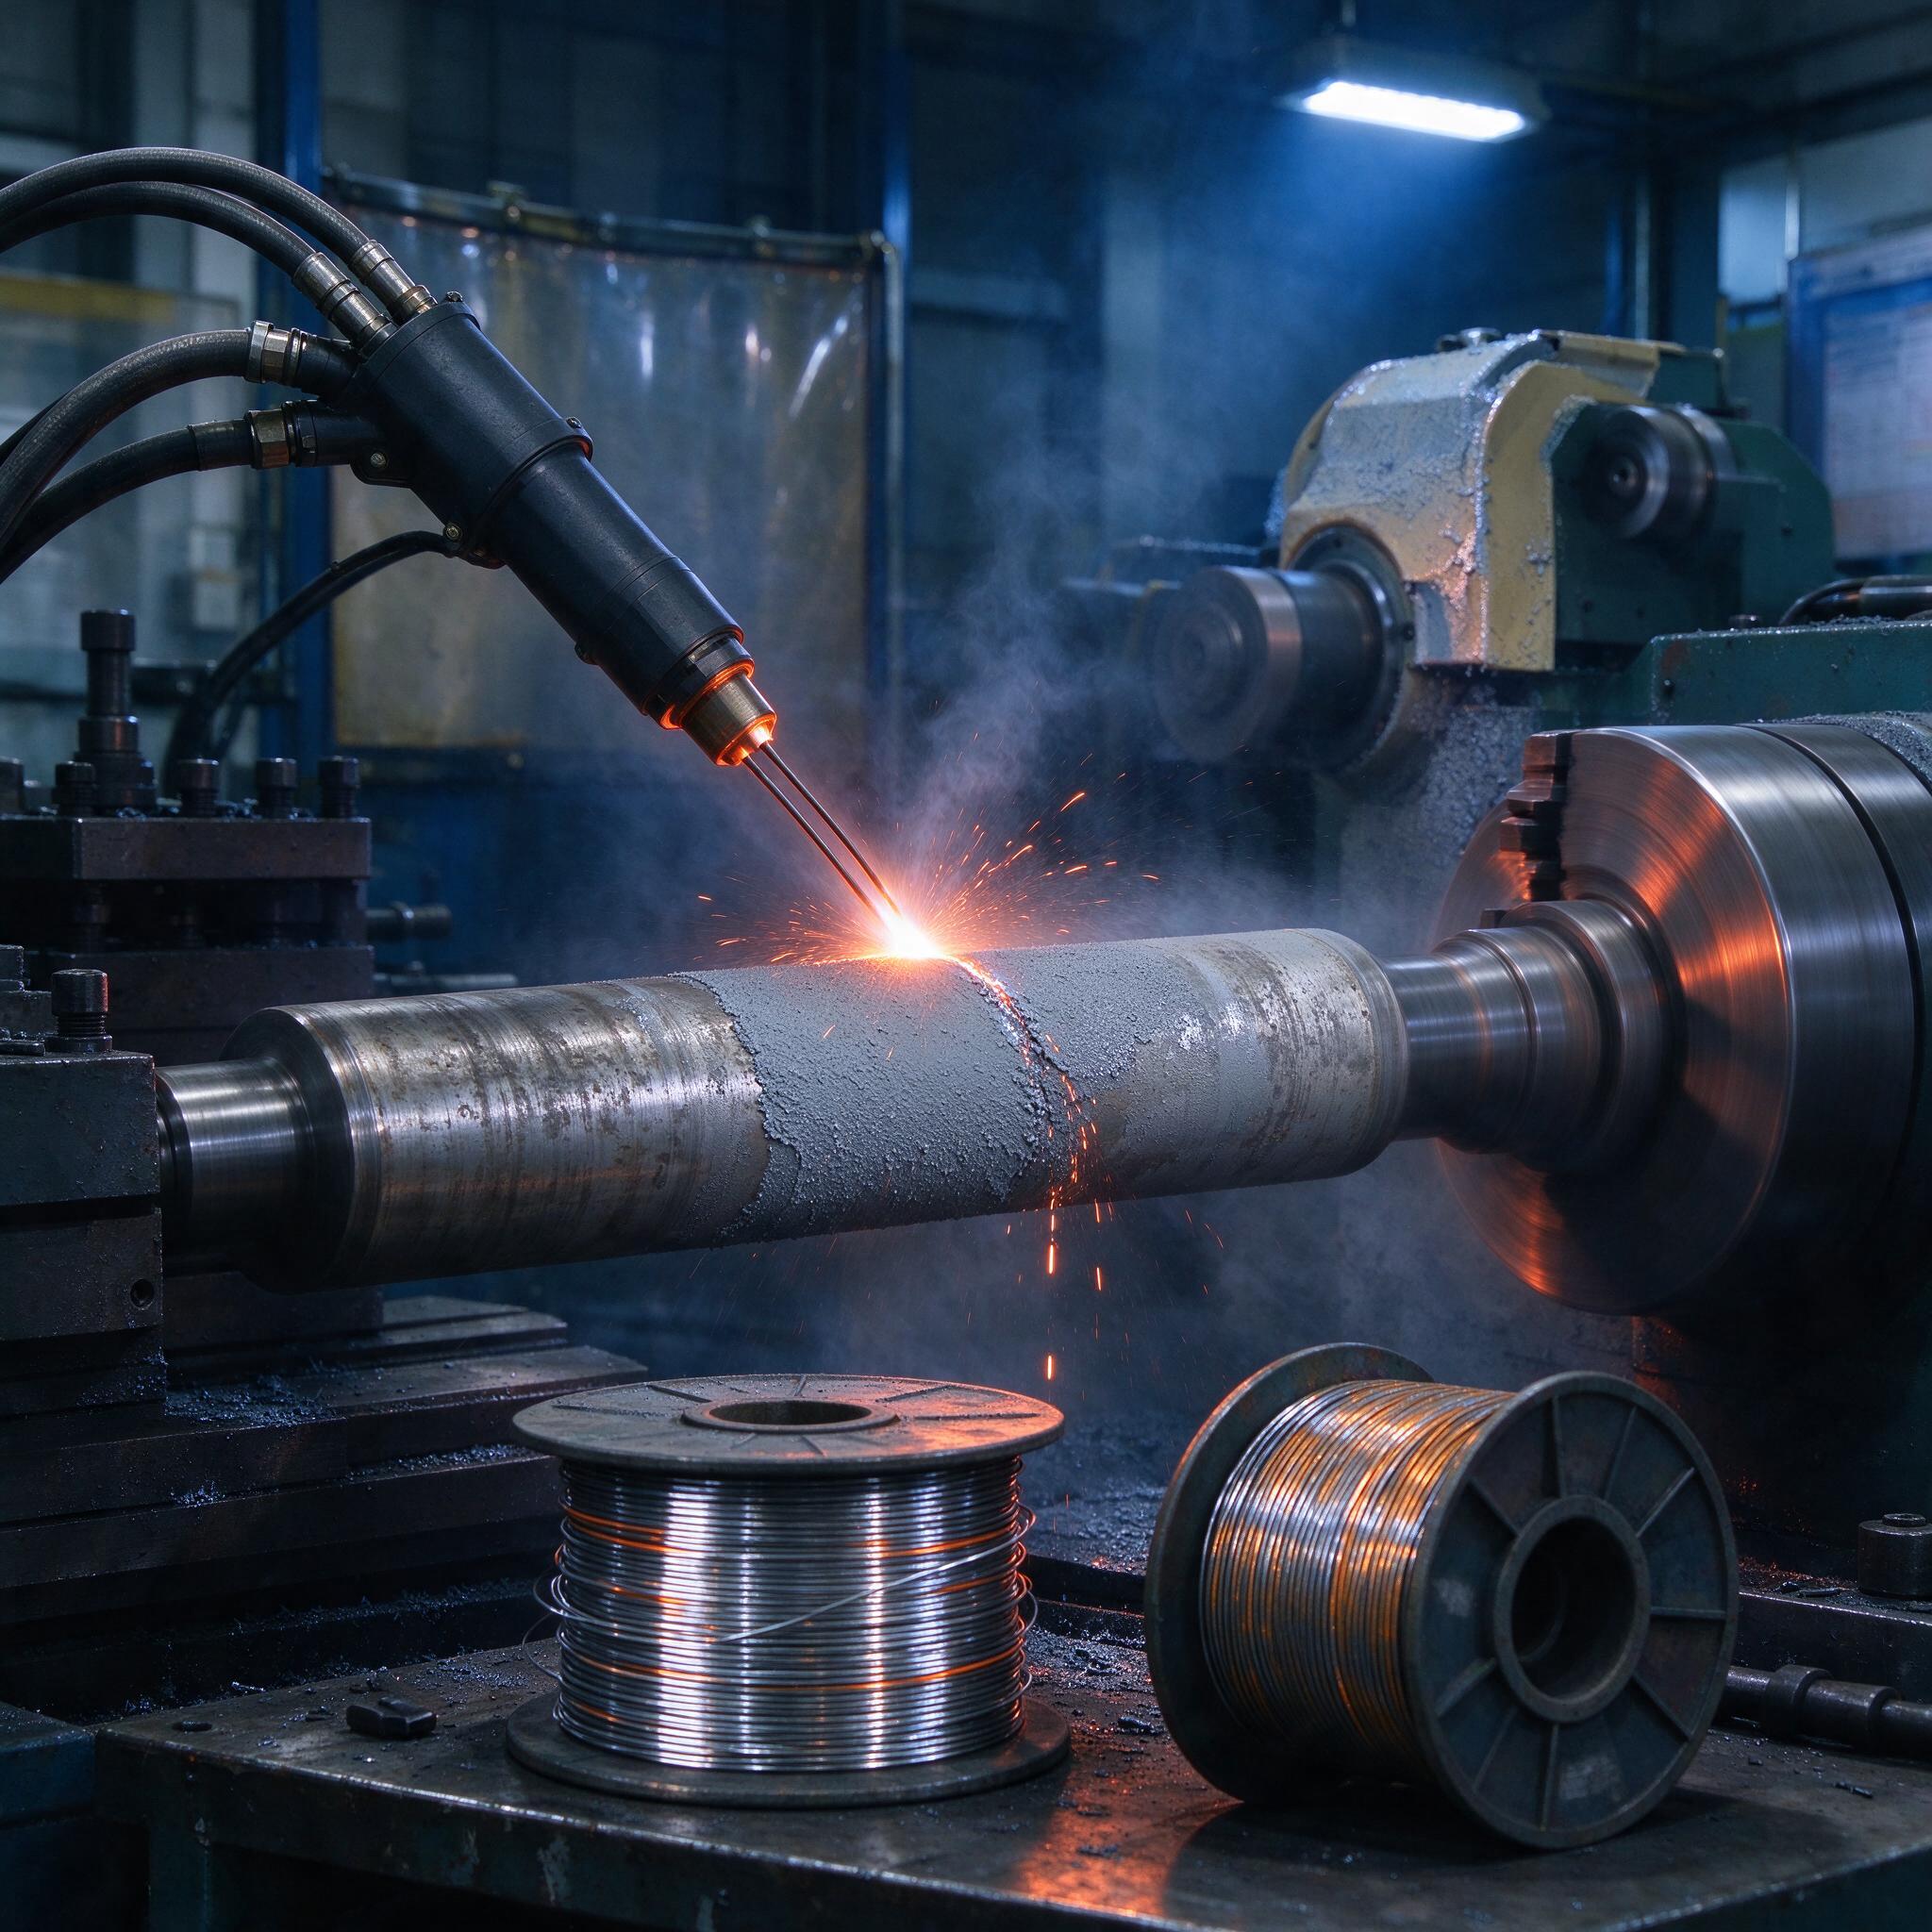
Суть процесса простая: две проволоки подаются в пистолет-металлизатор, между ними горит дуга, проволока плавится, и сжатый воздух распыляет капли на деталь. Дешевле плазмы и детонации в разы, оборудование — например, комплексы на базе аппаратов типа ЭМ-14 или современные установки с дистанционным управлением — окупается за сезон. На фото как раз наш стенд: металлизатор под углом к валу в патроне, вал уже частично покрыт — видна характерная серая «чешуя» напыления на шейке, а рядом на столе лежат бухты проволоки, светлая и слегка побежавшая после проката. Искры и пар — нормальная картина, без вытяжки там делать нечего.
Минусы тоже знаем: пористость 3–8%, окисленность частиц, адгезия ниже, чем у плазменного покрытия. Но для посадочных шеек под подшипник и уплотнения — за глаза.
Проволока 40Х13 — рабочая лошадка для валов
Для шеек под подшипники качения и уплотнения мы почти всегда берем проволоку 40Х13 диаметром 1,6–2,0 мм. Нержавеющая мартенситка дает твердость напыленного слоя после шлифовки порядка 45–52 HRC, хорошо держит сальники и не «съедается» при запрессовке подшипника. Сравнение с тем, что еще ходит по рынку:
| Проволока | Твердость слоя | Адгезия, МПа | Где применяем |
|---|---|---|---|
| Св-08 | ~20 HRC | 15–20 | Черновое наращивание, запрессовки |
| 40Х13 | 45–52 HRC | 18–30 | Посадочные шейки, уплотнения |
| Псевдосплав 40Х13 + алюминий / «биметалл» | 25–35 HRC | 20–30 | Корпусные детали, подложка, износостойкость + прирабатываемость |
| ЦАМ / бронза | мягкий слой | 15–25 | Вкладыши, посадки под втулки |
Псевдосплавы — это когда в один аппарат заряжают проволоки разных марок: например, 40Х13 и алюминиевую. Капли смешиваются в факеле, и слой получается композитом: каркас из хромистой стали плюс мягкие включения, которые прирабатываются. Для корпусных деталей — расточки постелей подшипников в картерах, посадочные места крышек — это то, что надо: слой не сыпется, не задирает, а адгезия держится в пределах 20–30 МПа при нормальной подготовке.
Подготовка поверхности — 80% успеха
Сколько ни говори, мастера иногда ленятся. А покрытие отваливается не потому, что проволока плохая, а потому, что под ней осталось масло и окислы. Наша последовательность жесткая:
- Обезжиривание — вплоть до прогрева детали до 80–100 °C, чтобы масло из пор вышло наружу.
- Механическая подготовка — точение с насечкой или дробеструй/корундкауст, шероховатость Rz 40–80.
- Нанесение подложечного слоя тонко, 0,05–0,1 мм, молибденом или никелевой проволокой на ответственных деталях.
- Рабочий слой — проходами по 0,2–0,3 мм за оборот, без перегрева детали выше 100–120 °C.
По опыту, мастера часто путают: думают, что если деталь перед напылением прогрета сильнее, то адгезия лучше. Наоборот. Выше 150 °C на поверхности начинаются окисные пленки, и слой «поплывет» по прочности. Держим температуру рукой на детали — еле терпимо, значит, порядок.
Режимы, которые у нас работают
Ток 120–180 А при напряжении 28–34 В, давление воздуха 5,5–6 бар, расстояние от сопла до детали 120–180 мм, скорость подачи проволоки подбирается так, чтобы дуга не «чихала». Отдача металла — 60–75%, остальное летит в сторону, поэтому вокруг стенда экраны и вытяжка. Подача воздуха — обязательно с осушкой: влага из компрессора — главный враг адгезии, покрытие с влагой получается рыхлым, как наждак.
Типичные ошибки: реальный случай
Однажды на участке мы поймали брак из-за того, что напыляли вал, который только что промыли в СОЖ и поставили прямо со стеллажа. Внешне сухой. Но в порах старого изношенного слоя сидела эмульсия, при нагреве она вышла, и покрытие на шейке через месяц эксплуатации отслоилось «чулком» — просто снялось по границе. Заказчик вернул деталь, и хорошо, что не в разобранном редукторе. С тех пор правило железное: любая деталь после мойки — сушилка или прогрев, и только потом на стенд. Проверяем керосином или меловой пробой, если сомневаемся.
Вторая история — про корпус. Нарастили постель подшипника в картере псевдосплавом, всё хорошо, но при расточке резец дали с отрицательным передним углом — слой выкрошился по краям кавернами. Напыленный слой надо резать острым твердосплавным резцом с положительной геометрией или шлифовать, иначе получите выкрашивание.
Как выбрать подрядчика или установку: чек-лист
- Спрашивают ли про предысторию детали: чем изношена, была ли термообработка, какие посадки. Если нет — бегите.
- Есть ли вытяжная система и осушка воздуха. Без этого даже дорогая установка не даст стабильную адгезию.
- Наличие испытаний: образцы на отрыв по ГОСТ, простейший тест на царап/зубило по краю слоя.
- Возможность последующей механической обработки в одном цикле: точение, шлифовка до Ra 0,63–1,25.
- Прозрачная цена за кг напыленного металла, а не «за деталь» — иначе будут «экономить» на толщине.
FAQ
Можно ли металлизацией восстановить шейки коленчатого вала?
Для нагруженных дизелей — нет, не сработает, потому что слой не держит знакопеременные нагрузки и усталостное выкрашивание начнется через 200–300 моточасов. Для малооборотных валов и компрессоров с низкими удельными нагрузками — да, с 40Х13 и шлифовкой, и это работает годами.
Что выбрать: металлизация или наплавка?
Если износ до 2 мм и деталь не греется при работе — металлизация, деталь не коробится, зона нагрева копеечная. Если износ больше 2–3 мм или нужны износостойкие поверхности на трение скольжения — наплавка, там сплавление с основой и слой любой толщины.
Правда ли, что покрытие пористое и нельзя использовать под уплотнения?
Пористость есть, но 40Х13 после шлифовки и пропитки (мы используем обычную пропитку маслом или полировку с доводкой) держит сальник отлично. Пористые слои даже лучше прирабатываются — масло в порах работает как смазка.
Вместо заключения
Электродуговая металлизация — не панацея, но при правильной подготовке и честных режимах это способ вернуть в строй деталь за десятую часть стоимости новой, с адгезией 15–30 МПа и предсказуемым ресурсом. Главное — не экономить на подготовке и не верить «универсальным» проволокам. У нас на участке это отработано до рутины, и вал с фото, кстати, уже ушел на сборку.