Когда цинк начинает мстить: с чего всё началось
На нашем участке сварки пару лет назад стояла классическая история: роботизированная ячейка с манипулятором варит узлы каркасов из оцинковки, толщина 1,5–2,5 мм, покрытие 275 г/м². Один проволочный горелкой. И смена шла нормально, а на стыке двух заготовок — крестом — шов сыпал порами так, что рентгенотдел просто разводил руками. Цинк кипит, пары его выгорают с температурой около 907 °C, газы не успевают выйти из ванны — и вот тебе каверны прямо под чешуйчатой коркой. Классика жанра на оцинкованной стали.
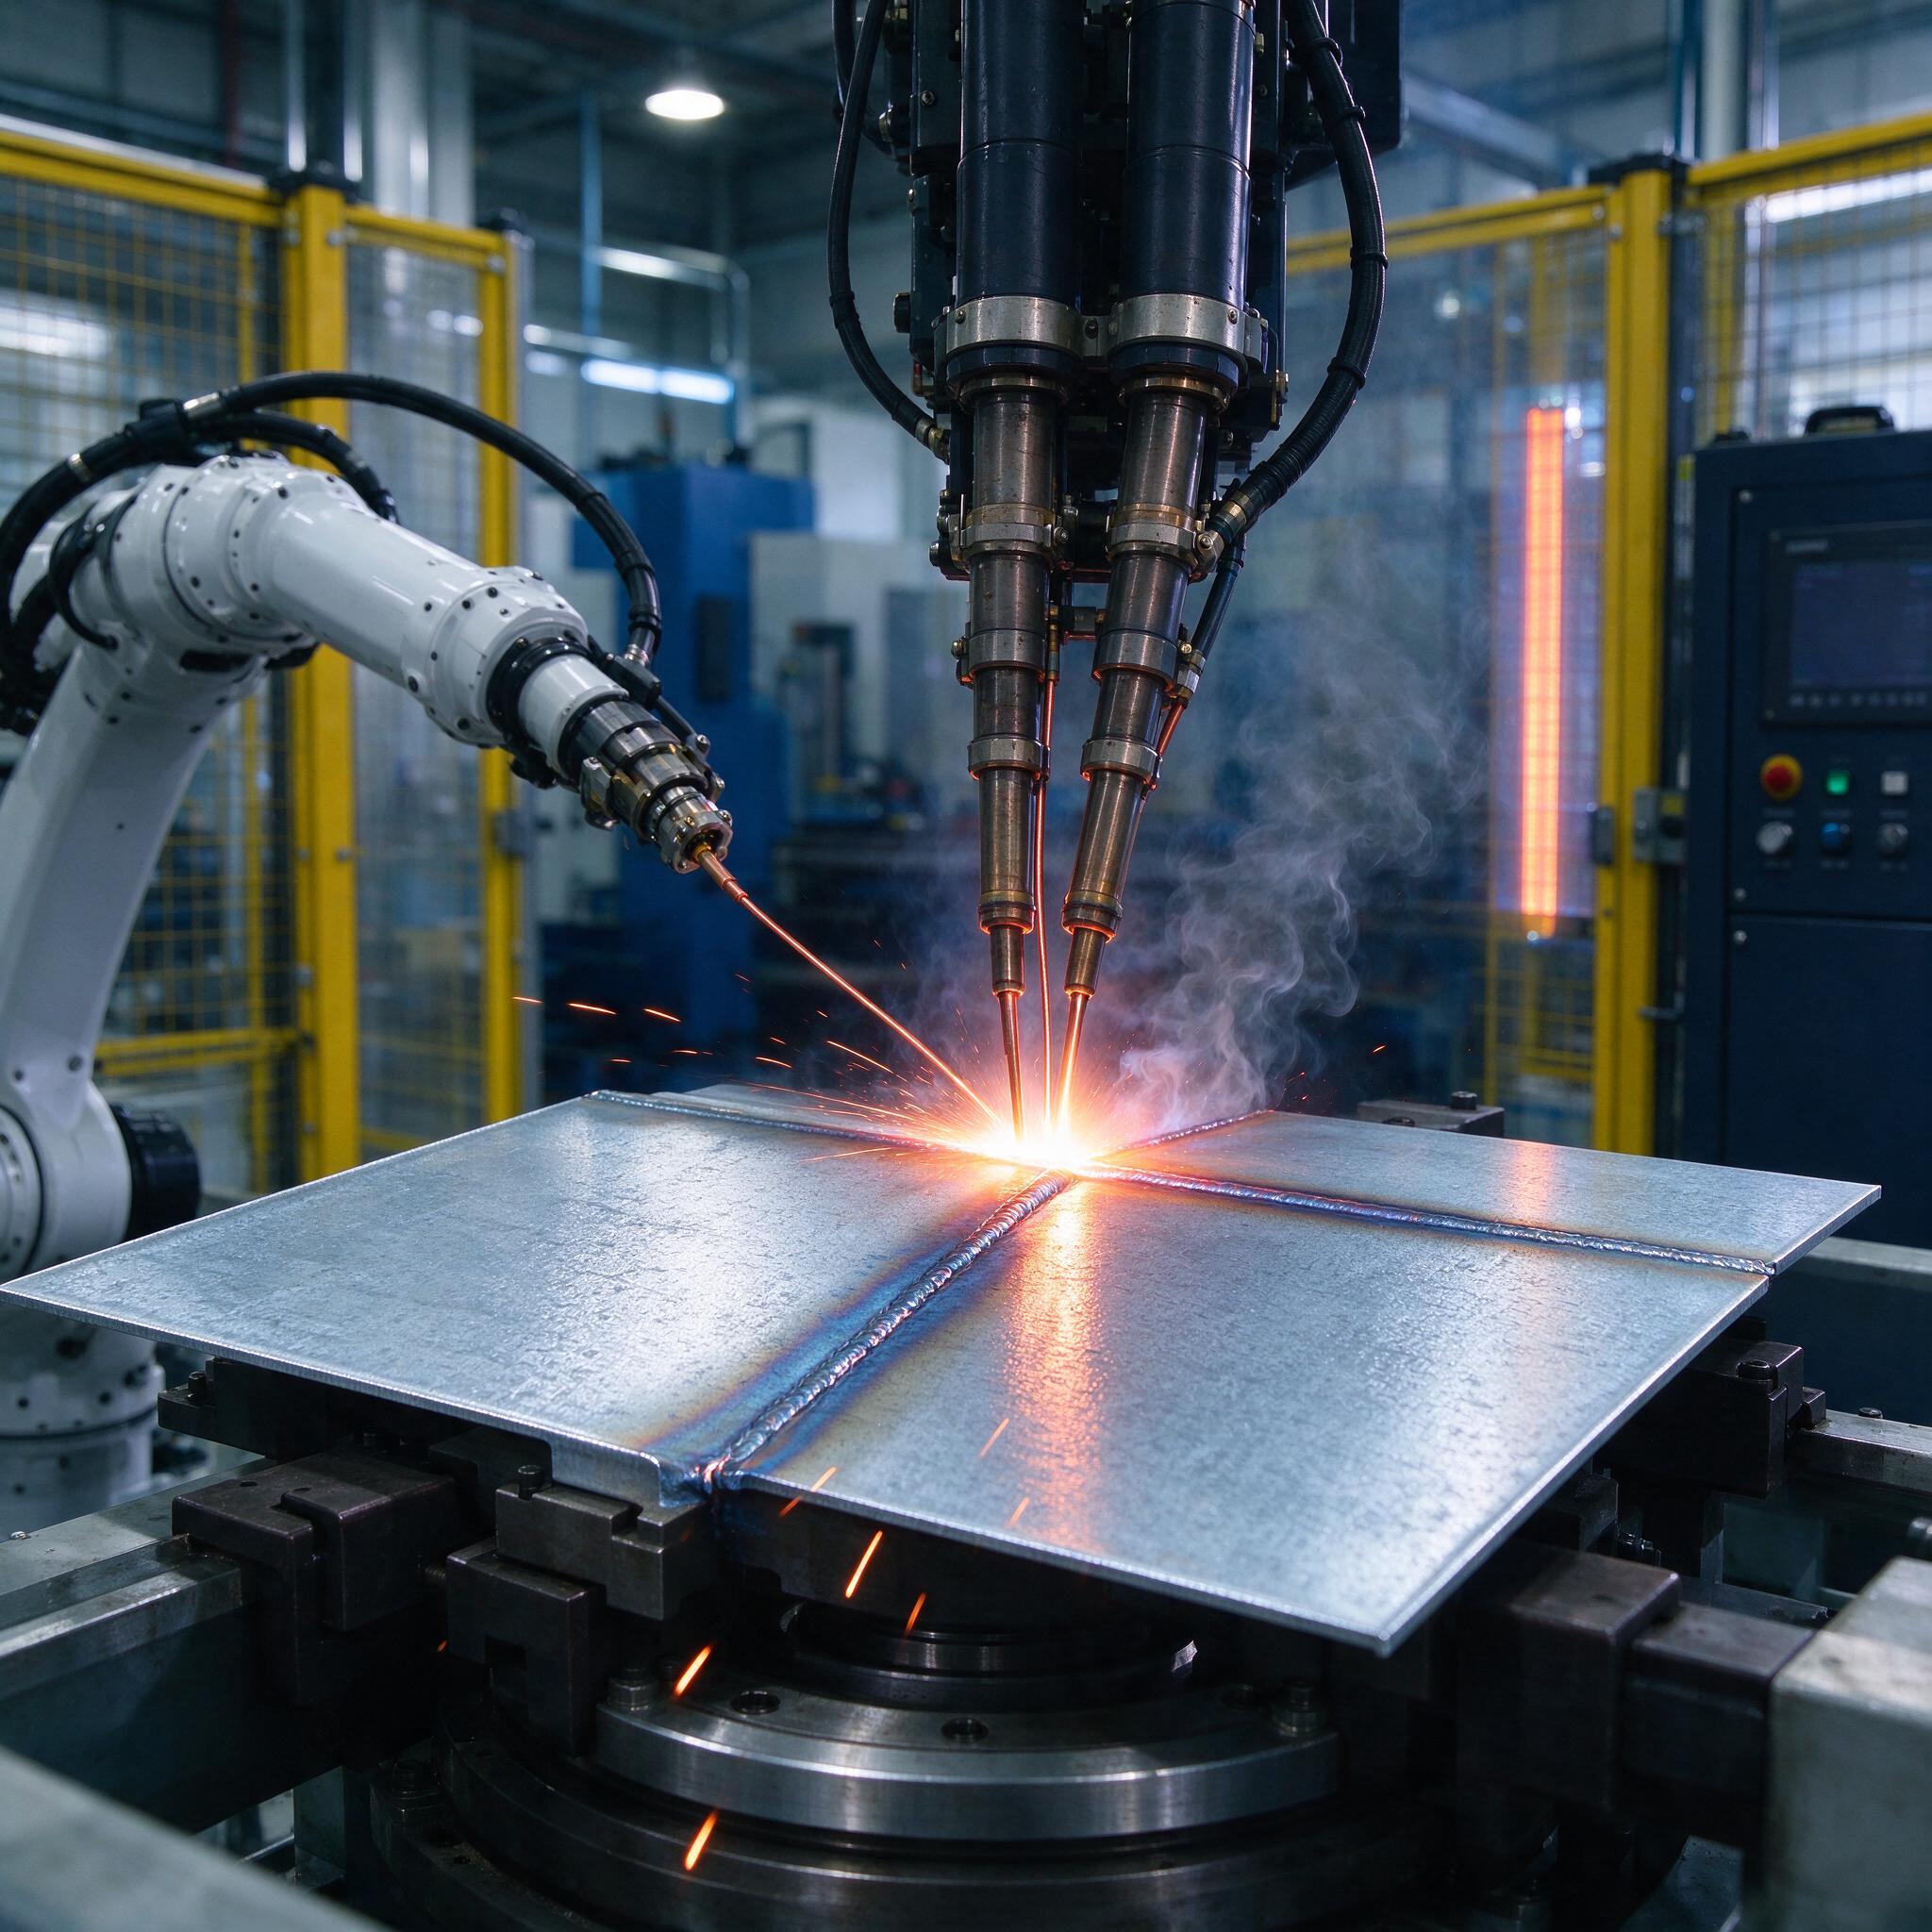
Выход мы тогда нашли в переходе на двухпроволочную сварку MAG — twin-arc, два электрода в одной горелке, две независимые дуги, работающие со сдвигом фаз. На фото, которое вы видите, — как раз наша ячейка: белый шестикоординатный робот ведёт зондирование кромки, над столом с поворотным позиционером висит сдвоенная горелка с двумя медными соплами, между деталями уже лежат свежие швы с характерной радужной побежалостью. Искры, лёгкий пар от цинка — обычная картина первой минуты после прохода. Именно эта схема позволила нам поднять скорость наплавки до 22 м/мин на стыковых соединениях и одновременно задавить пористость шва до уровня, который проходит визуальный и капиллярный контроль без брака.
Почему две проволоки решают проблему цинка
Физика простая. В однодуговой схеме вся энергия идёт в одну точку, ванна перегрета локально, а пары цинка бьют именно в этот перегретый кратер. В двухпроволочной сварке ведущая и ведомая проволоки разнесены на 10–15 мм, и мы можем вести их на разных режимах: передняя дуга режет и проплавляет, задняя — формирует и «отпаривает» ванну, давая газам выход. Распределение тепла по пятну шире, градиент меньше, цинк выгорает на длине ванны, а не взрывается в одной точке. Плюс общая производительность: суммарный ток до 500 А при диаметре 1,2 мм — это то, чего одиночная дуга на тонкой оцинковке физически не потянет без прожогов.
Но сразу скажем: без правильной проволоки и защитного газа всё это рассыпается. И вот тут начинается то, о чём в каталогах не пишут.
Св-08Г2С против G3Si1: выбираем присадку без иллюзий
По опыту, мастера часто путают эти марки или считают их взаимозаменяемыми «один в один». Формально да, обе — кремний-марганцевые, обе подходят под MAG. Но разница есть, и она вылезает именно на оцинковке.
| Параметр | Св-08Г2С (ГОСТ 2246) | G3Si1 (EN ISO 14341) |
|---|---|---|
| C, % | до 0,11 | 0,06–0,14 |
| Si, % | 0,80–1,10 | 0,80–1,15 |
| Mn, % | 1,80–2,20 | 1,40–1,60 |
| Рост прочности при перегреве | Умеренный | Заметно ниже — более стабилен |
| Склонность к порам на цинке | Средняя, режим чувствителен | Ниже за счёт стабильного раскисления |
| Цена за тонну | Ниже на 10–15 % | Выше |
Практический вывод из нашего опыта: на серийных роботизированных сварочных ячейках, где программа гонит один и тот же шов тысячами циклов, мы в итоге осели на G3Si1 диаметром 1,0 и 1,2 мм. Более узкий допуск по марганцу даёт стабильный перенос металла, дуга не «гуляет», и разброс по пористости от смены к смене заметно ниже. Св-08Г2С оставили на единичные заказы и ручные посты — там экономия реальна, а квалификация сварщика компенсирует капризы проволоки. Брать дешёвую проволоку «ноунейм» с неровной омеднёнкой — не советую: на подающих роликах робота она сыплет стружкой, забивает канал, и однажды вы поймаете зарез в самый неподходящий момент сдачи партии.
Режимы, которые у нас работают: цифры, а не рассуждения
Пишу то, что реально стоит в наших картах техпроцесса. Оцинкованная сталь S235JRG + Z275, стыковое соединение без разделки, зазор до 0,8 мм:
- Диаметр проволоки — 1,0 мм (тоннель до 1,5 мм); ведущая: 250–280 А, U 26–28 В; ведомая: 180–200 А, U 23–24 В.
- Скорость наплавки — 18–22 м/мин на прямых участках, на углах и замыканиях креста — 12–14 м/мин с программируемым снижением.
- Газ — смесь 92 % Ar / 8 % CO₂, расход 16–18 л/мин на каждую дугу. Чистый CO₂ на оцинковке — сразу рост брызг и пор.
- Вылет — 15–18 мм, больше — дуга «не тянет», меньше — горелка обрастает нагаром за 15 циклов.
- Угол наклона сдвоенной горелки — 10–12° в направлении сварки, разнос сопл — 12 мм.
- Дефлекторы и сопла чистим роботом-спрейером каждые 40 циклов, противозагрязнитель — на каждый автостоп.
По поводу 22 м/мин: да, это верхняя граница, и она работает только при идеально выверенной траектории и лазерном поиске стыка. Как только робот уходит с кромки на 0,5 мм — всё, шов лежит мимо, и никакая скорость наплавки уже не спасёт. Поэтому в программе обязательно закладываем сканирование кромки и коррекцию по фактическому положению, а не по номиналу из CAD.
Однажды мы поймали брак — и вот что из этого вышло
Раздел «типичные ошибки» у всех обычно сводится к «неправильный газ, грязный металл». Скучно. Расскажу реальный случай. Партия узлов на 400 штук ушла заказчику, через две недели — рекламация: точечные поры под слоем краски, каждая диаметром 0,5–1 мм, ровно в зоне пересечения швов, крестом. Мы вскрывали, травили, ругались. Оказалось, что в зоне пересечения цинковое покрытие на второй заготовке было нанесено горячим способом с наплывом до 400 г/м² — толще, чем в сертификате. Первая дуга этот наплыв пробивала нормально, а вторая, ведомая, шла с заниженным напряжением — ванна остывала быстрее, пары цинка запирало под застывающей коркой. Микропоры. Каждая — крошечная, но в сумме по стыку — брак.
С тех пор у нас железное правило: перед постановкой в роботизированную сварочную ячейку выборочно замеряем толщину покрытия магнитным толщиномером в трёх точках, включая зону пересечения кромок, и если видим больше 350 г/м² — программируем ведомой дуге +2 В и снижение скорости наплавки до 10 м/мин на участке пересечения. Стоит две минуты работы инженера. Экономит месяц переписки с заказчиком.
Чек-лист: на что смотреть при выборе роботизированной ячейки под двухпроволочную MAG
- Источник. Только инверторный синергетический блок с раздельным управлением двумя дугами (Panasonic, Fronius, EWM, Lincoln). Старые тиристорники с механическим расщеплением — мимо, режимы не разнести.
- Горелка. Twin-горелка с водяным охлаждением и сменными газовыми соплами. Воздушное охлаждение на 400+ А суммарно не живёт.
- Робот и позиционер. Грузоподъёмность манипулятора с запасом под вес сдвоенного пакета кабелей (это +8–12 кг на фланце), поворотный стол с противовесом — иначе ось качнёт, и шов «поплывёт».
- Точность повторяемости. Не хуже ±0,1 мм и обязательная опция трекинга шва — без него 22 м/мин превращаются в лотерею.
- Сервис и расходники. Уточните заранее, где берёте мундштуки, изоляторы, спирали канала. Если поставка расходников — месяц ожидания, ячейка будет стоять, а не варить.
FAQ: отвечаем как на планёрке
Можно ли варить оцинковку двухпроволочной MAG без предварительного удаления покрытия?
На толщинах до 2 мм и цинке до 275 г/м² — да, реально, если выдерживать вылет, газ и программируемое замедление на пересечениях. На толщине выше 3 мм или на горячеоцинкованной с толстым слоем — нет, не сработает: локальное выжигание цинка (пропилом или шлифовкой зоны стыка) обязательно, иначе поры вернутся.
Обязательно ли брать именно G3Si1 или Св-08Г2С хватит?
Для робота — берите G3Si1 или аналог G4Si1, если бюджет позволяет. Св-08Г2С на роботизированной ячейке даст разброс от катушки к катушке, и вы будете ловить плавающие режимы. Для ручных постов — хватит, там сварщик корректирует на ходу.
Скорость наплавки 22 м/мин — это маркетинг или реально?
Реально, но на прямых длинных швах при толщине до 2 мм и идеальной траектории с трекингом. На сложных контурах закладывайте в расчёт цикла 12–14 м/мин, иначе программа не выполнится и план смены поедет.
Вместо вывода
Двухпроволочная сварка MAG на оцинкованной стали — не волшебная таблетка, а инструмент, который требует дисциплины в мелочах: замер покрытия, чистые сопла, стабильная проволока, честный трекинг шва. Платите за это вниманием — получаете скорость до 22 м/мин и швы без пор. Не платите — получаете рекламацию и ночную смену вскрытия швов. Проверено. У нас на участке фото на первом плане — рабочая рутина, а не выставочный стенд.