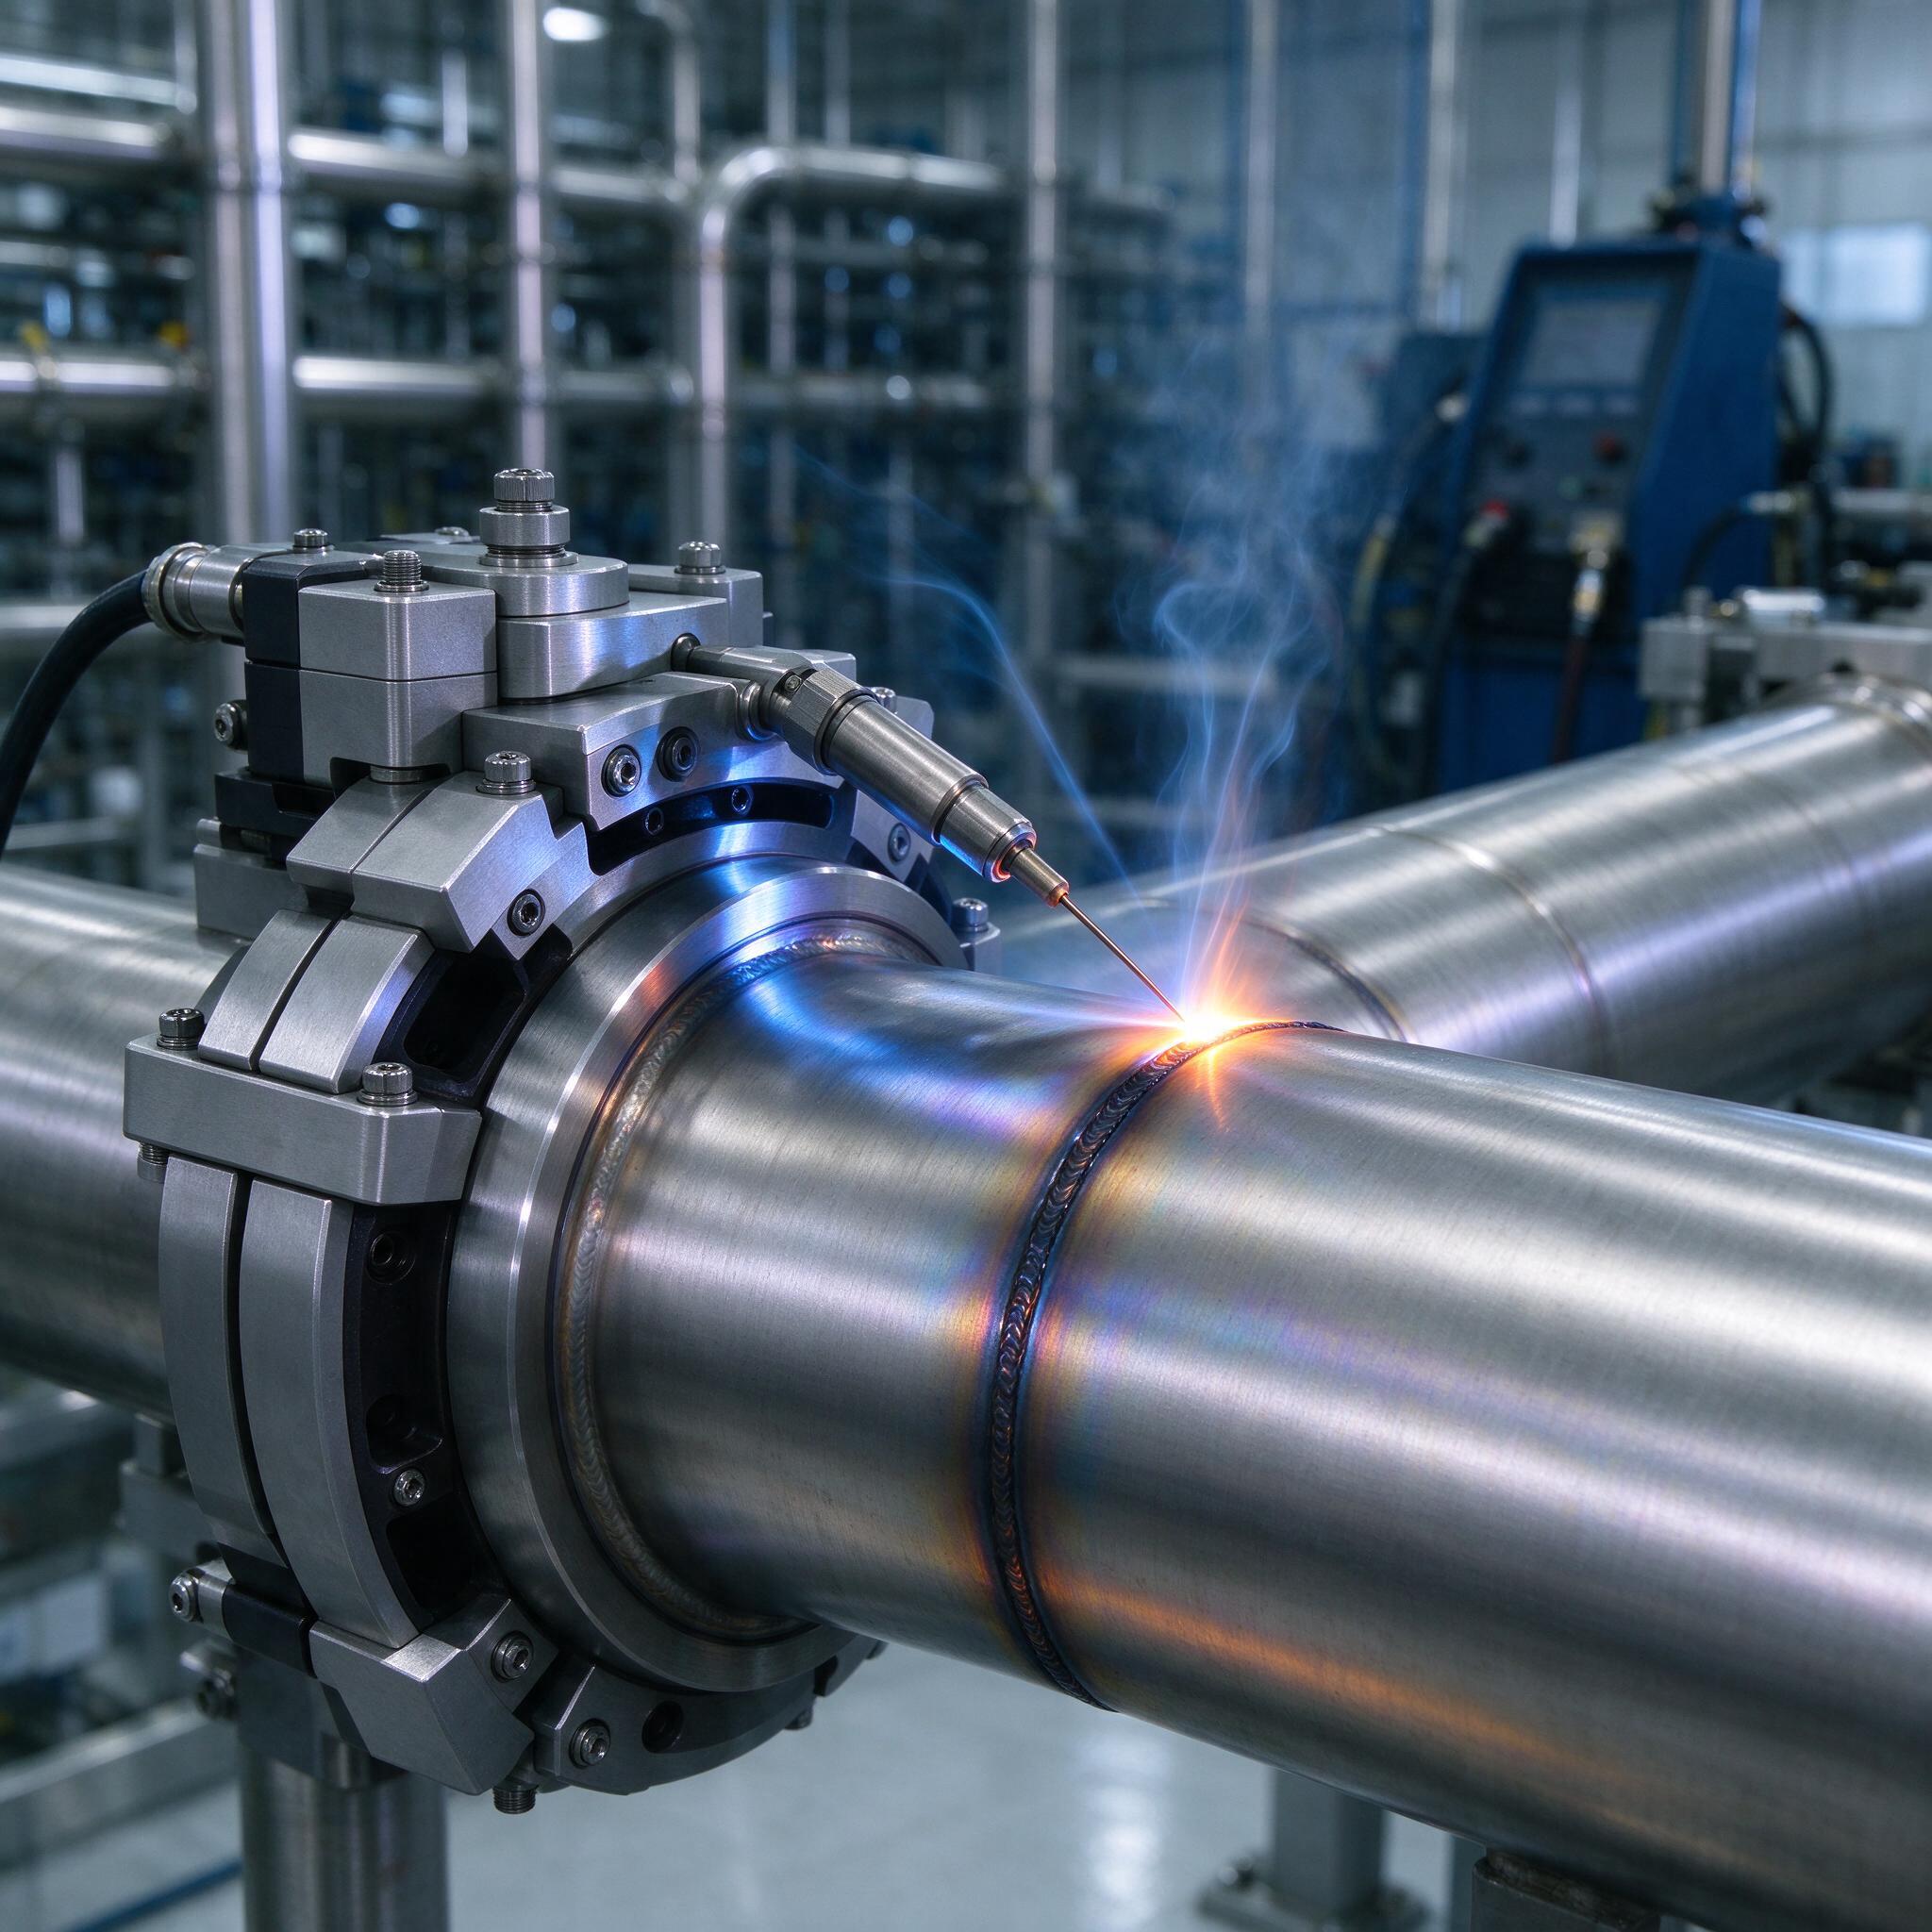
На фото — классическая картина с нашего участка: замкнутая орбитальная голова охватывает нержавеющую трубу, вольфрамовый электрод уже зажег дугу, и по стыку ползет ровная чешуйчатая дорожка шва с легкой радужной побежалостью. Сзади — стеллажи с готовыми трубными узлами и пульт управления. Именно об этом и поговорим: как мы варим нержавеющие трубопроводы TIG-ом в аргоне, почему орбитальная сварка вытеснила ручную на ответственных стыках и как не «поймать зарез» на тонкостенной трубе.
Почему нержавейка прощает меньше, чем черная труба
Сталь 12Х18Н10Т или AISI 304/316L на первый взгляд варится легко. Ага, сейчас. Теплопроводность у нее ниже, чем у конструкционной, а коэффициент теплового расширения выше — ванна течет, коробит стык, а при перегреве по зоне шва проходит карбидное выпадение хрома. Итог — межкристаллитная коррозия через полгода эксплуатации, и ищи потом ветра в поле. Плюс та самая побежалость: если под коркой цвета побежалости остался рыхлый оксидный слой, заказчик по гигиеническому паспорту трубопровод отправит обратно. Поэтому под корень шва обязателен поддув аргоном, а расход защитного газа выставляем так, чтобы ламинарный поток не подсасывал воздух из атмосферы.
Орбитальная сварка: что это дает на практике
Смысл орбитальной сварки прост — сварочная голова вращается вокруг неподвижной трубы, а параметры в программе прописаны по секторам: на «12 часов» один ток, на «6 часов» другой, с пиками и паузами. Человек больше не тянет шов рукой — он его программирует и контролирует. На трубе от 12 мм и выше с толщиной стенки до 3–4 мм мы практически всё делаем головами типа Polysoude MU или ORBIMAT CA. Результат воспроизводим: третий стык неотличим от сотого. Для пищевых и фармацевтических трубопроводов это не роскошь, а требование — внутренний валик допускается в пределах 0,5–1 мм, иначе застойные зоны и риск биопленки.
Ручной TIG оставили на монтаже и на неответственных обвязках, где головой не подлезть.
Режимы, которые мы реально ставим
По опыту, мастера часто путаются: ставят ток «на глазок» и получают либо непровар, либо провал кромки. Ориентиры следующие (неплавящийся электрод — вольфрам с лантаном, диаметр 1,6–2,4 мм, заточка 30°, притупление 0,2–0,3 мм):
- труба Ø16×1,5 мм: ток 45–60 А, скорость сварки 3–4 мм/с, 2–3 прохода при толщине свыше 2 мм;
- труба Ø57×2 мм: ток 70–90 А, скорость 2,5–3,5 мм/с;
- труба Ø89×3 мм: ток 100–130 А, импульс 2–4 Гц, обязательный подогрев корня;
- расход аргона: защитный 8–12 л/мин, поддув корня 4–8 л/мин, подаваемого с плавным заполнением полости.
Аргон — чистый, 99,998%, не экономьте на сорбционной очистке, иначе поймаете поры на ровном месте. Зазор и перпендикулярность торцов — по аппарату орбитальной сварки с травлением торца: допуск зазора не более 0,2 мм, смещение кромок не более 10% толщины стенки. Ролики центраторов тянуть не надо — стянете эллипс, и голова начнет «гулять» по радиусу.
Как мы контролируем проплавление
Главный индикатор — форма корневого валика изнутри. Должна быть ровная «чебышевская» чешуйка, слегка вспененная, без кратеров и сосулек. Мы для первых стыков партии всегда делаем контрольный разрез — макрошлиф на 10-кратной лупе, замер глубины проплавления. Норматив — не менее 80% толщины стенки для одностороннего шва. Дальше — пневматический опрессов стыков давлением 1,1–1,5 от рабочего, для критичных участков — рентген или капиллярный контроль поверхностей возле шва. Визуальный контроль побежалости ведем по цветовой шкале: соломенный и фиолетовый — норм, серо-синий с рыхлой коркой — перегрев, переделывай.
Однажды на участке мы поймали брак из-за того, что сменщик забыл перекрыть поддув после завершения шва, а аргон в полости трубы создавал избыточное давление, и корень на следующем стыке выдуло горбом. Снаружи стык выглядел идеально. Только эндоскоп показал валик-«сосульку» внутри, и два стыка под вырезку. С тех пор правило: закончил сварку — стравил полость.
Типичные ошибки, которые мы видели своими глазами
Самая показательная история — приехал к нам новый головной аппарат после сервиса. Программу перенесли, вроде всё то же самое. Первый стык — непровар на «6 часах», в нижнем секторе дуга «садится». Оказалось, после ремонта сбили уставку компенсации падения напряжения по длине дуги, а ось головы сместили на полмиллиметра относительно центра трубы. Снаружи — красота, внутри — щелевидный непровар на четверть окружности. Выловили только на макрошлифе. Мораль простая: после любого вмешательства в аппарат или смены электрода — контрольный стык с разрезом, а не «поедет и так». Вторая частая беда — подтравливание вольфрама в ванну при заварке кратера: включили затухание дуги, а вылет электрода занижен, и кусочек вольфрама ложится в шов. Включайте затухание с понижением тока до 15–20 А, а не обрыв дуги.
Как выбрать аппарат орбитальной сварки: чек-лист
- Диапазон труб и толщин под вашу номенклатуру — голова закрытого типа от Ø8 мм и открытая от Ø60 мм.
- Программируемость по секторам с раздельной уставкой тока, скорости и расхода газа на каждый сектор.
- Импульсный режим и функция АС-баланса не нужны для нержавейки, а вот стабилизация дуги и компенсация длины дуги — обязательны.
- Журнал сварки: аппарат должен писать параметры каждого стыка — для аттестации по НАКС и ГОСТ Р это сильно упрощает жизнь.
- Сервис и расходники в стране: головные ремкомплекты, зажимные сегменты, электрододержатели — всё это расходник, и ждать месяц поставки с другого континента недопустимо.
Сравнение марок нержавейки для трубопроводов
| Марка | Аналог | Свариваемость | Особенности |
|---|---|---|---|
| 12Х18Н10Т | AISI 321 | Хорошая | Титан стабилизирует, МКК-стойкость без особых требований к режиму |
| 08Х18Н10 | AISI 304 | Хорошая | Требует быстрого охлаждения, чувствительна к перегреву |
| 03Х17Н14М3 | AISI 316L | Отличная | Малое углерода, для агрессивных сред и фармководы |
| 10Х17Н13М2Т | AISI 316Ti | Хорошая | Стабилизированная, но склонна к порам при влажном аргоне |
FAQ
Можно ли варить орбитальной головой трубу с толщиной стенки 5 мм?
Прямо — нет, это не сработает, потому что односторонний корень без разделки не проварится на всю толщину, а ванна поплывет под собственным весом. Либо разделка кромок с двумя-тремя проходами, либо стыковая сварка плавлением на другом оборудовании.
Обязателен ли поддув аргоном изнутри, если труба большого диаметра?
Да, если шов односторонний и работает под давлением или по гигиене. Внутренняя побежалость — это рыхлый оксид, который в кислотной среде дает очаг коррозии. Для больших диаметров ставим заглушки с уплотнением и подаем аргон малым расходом, но обязательно — с плавным заполнением и стравливанием, иначе получите выдавленный корень, как в истории выше.
Импульсный режим — маркетинг или необходимость?
На тонкостенке до 2 мм — необходимость. Импульс дозирует тепловложение: пик плавит кромку, пауза дает ванне закристаллизоваться, и она не проваливается. На трубе от 3 мм и выше без импульса спокойно обходимся.
Резюме простое: орбитальная TIG-сварка в аргоне на нержавеющих трубопроводах экономит не время, а нервы и переделки. Программа, чистый газ, контрольный стык с разрезом на партию — и брак перестает быть лотереей. Всё остальное — вопрос дисциплины на участке.