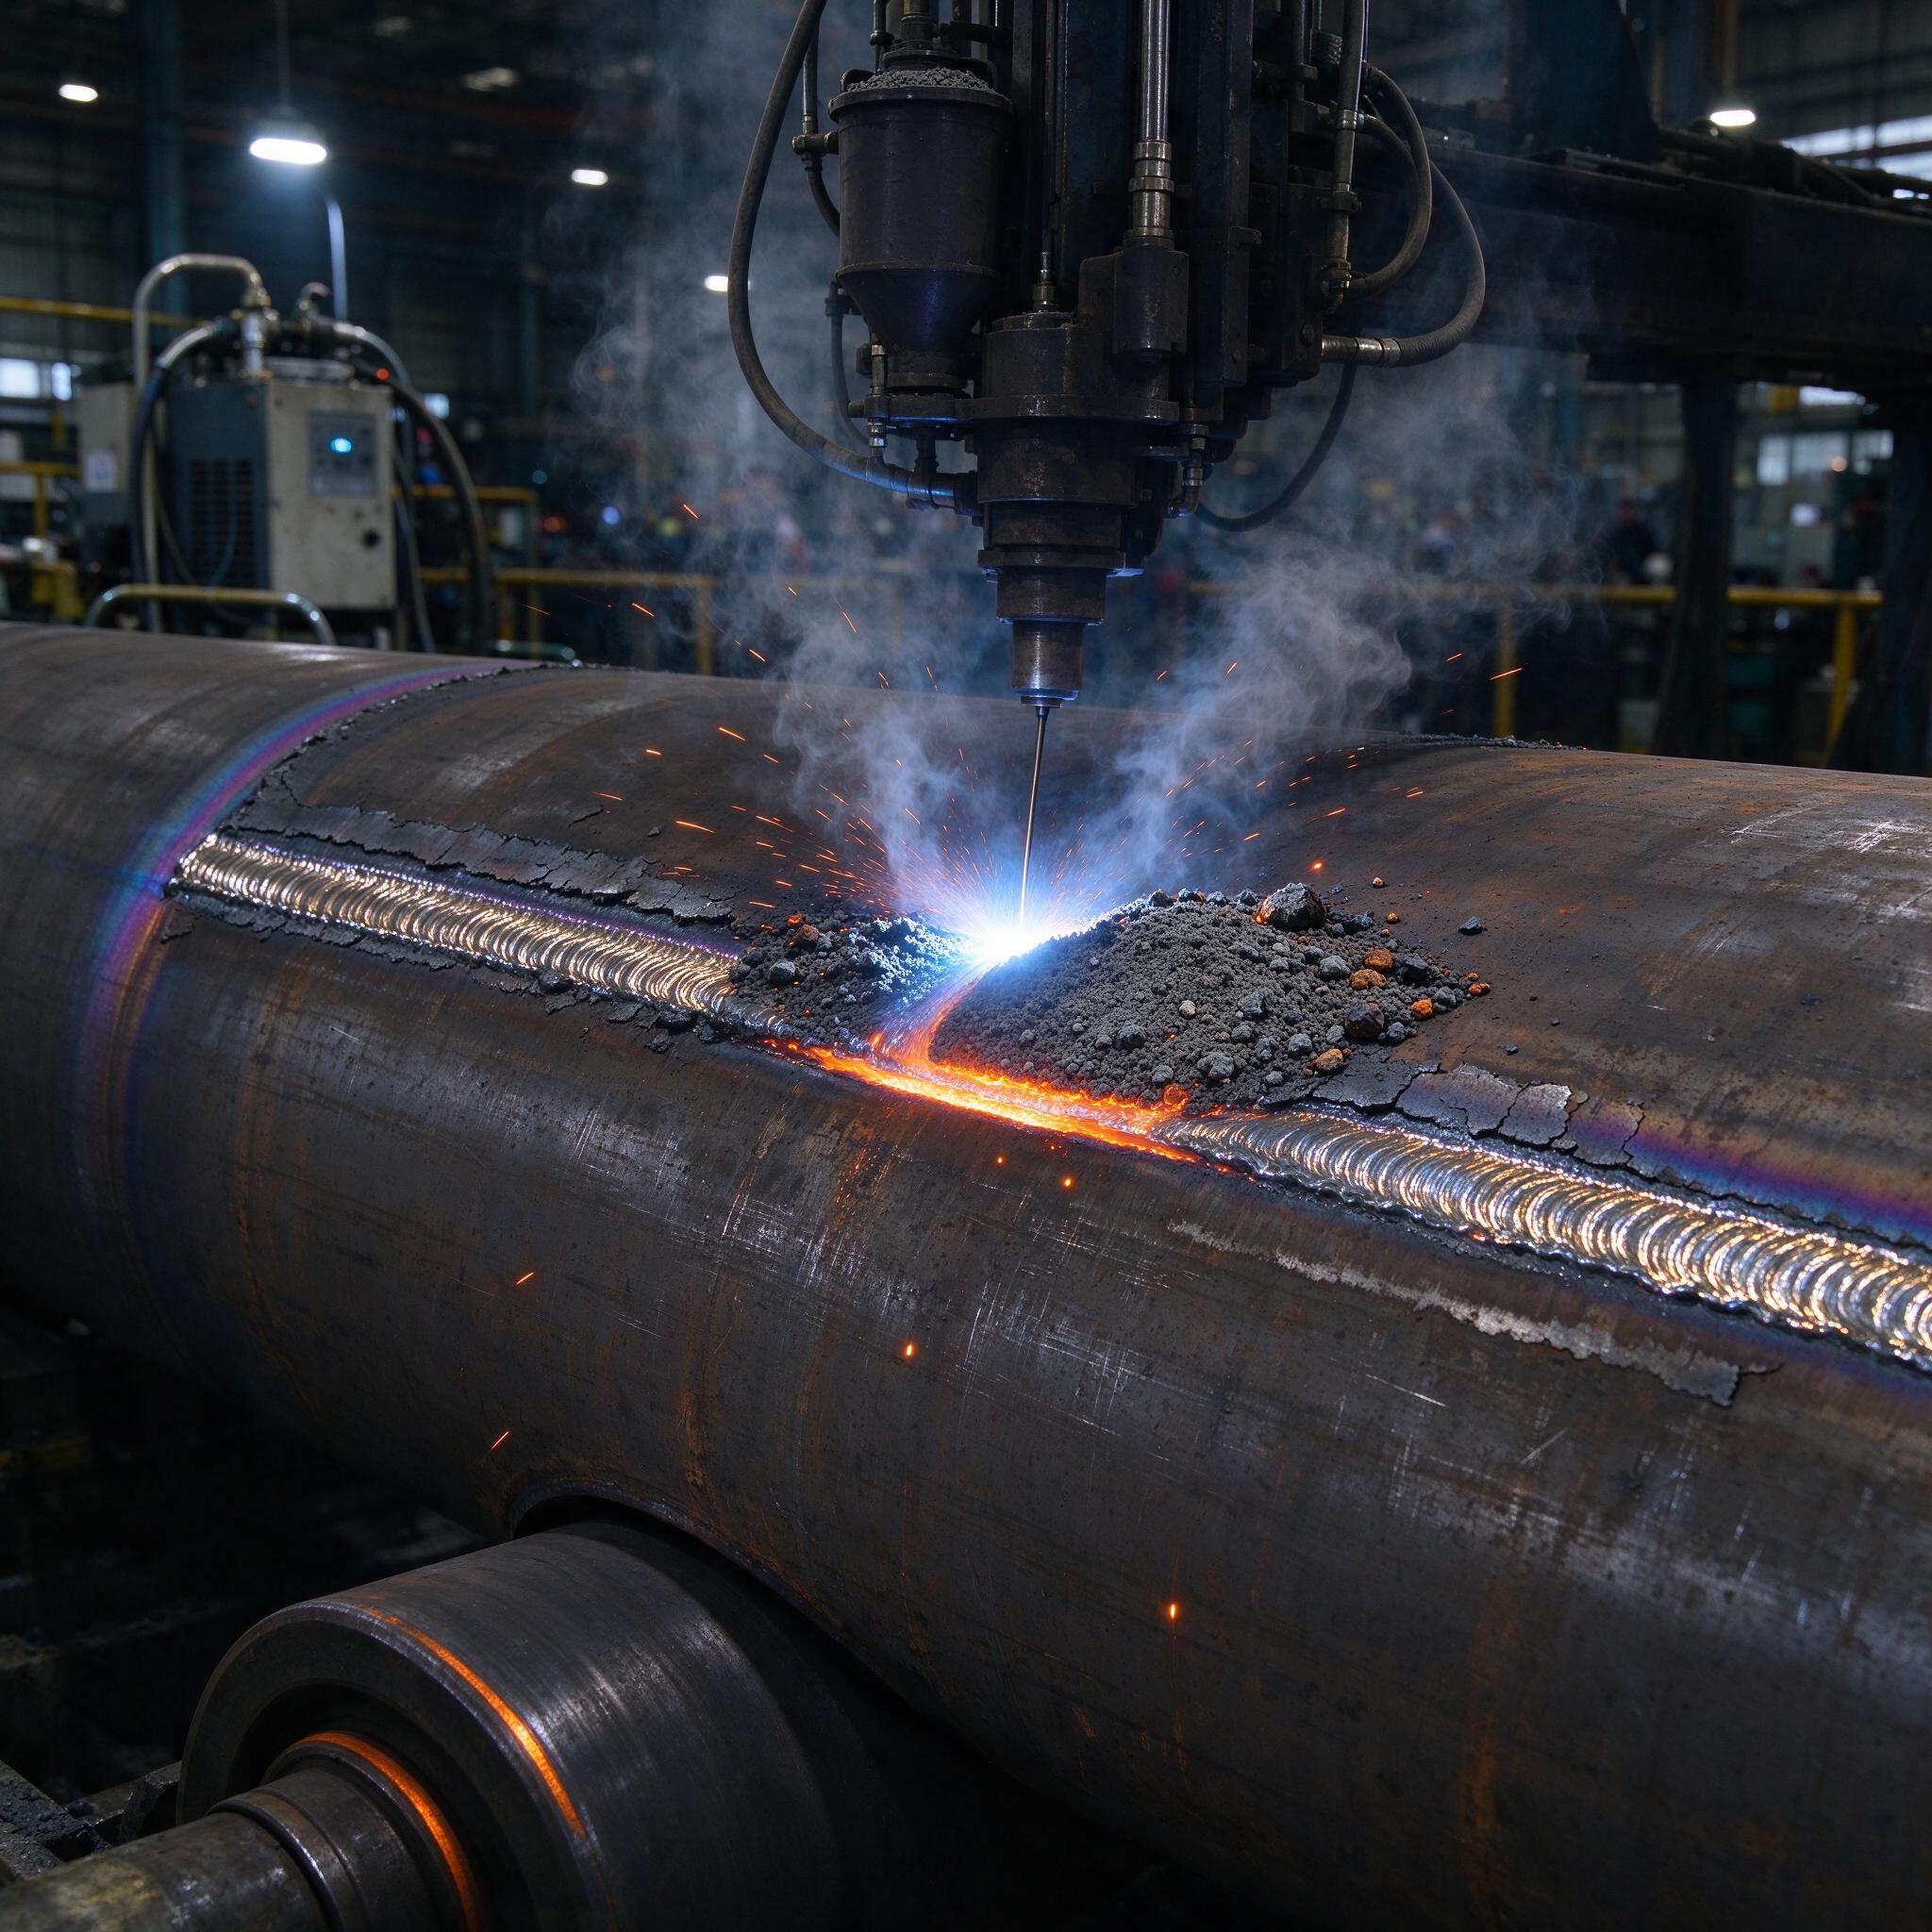
На фото — наша реальность: толстостенная обечайка на вращателе, сварочная головка с бункером для флюса, дуга горит под слоем шлака, шов ложится чешуйчатой «дорожкой», дым стоит столбом. Цех в полумраке, кабели, флюсовая корка отслаивается от горячего металла. Знакомая картина до боли — и боли этой хватает, когда шов приходится переделывать.
Разберем, как мы варим обечайки из 16ГС под флюсом: проволока, режимы, двухслойная наплавка, и главное — почему углеродный эквивалент шва надо считать на бумаге до того, как дуга зажглась, а не после УЗК.
Почему 16ГС — не «просто черная сталь»
16ГС — низколегированная конструкционная сталь для сосудов и аппаратов, работающих под давлением. Углерод до 0,16%, марганец до 1,1–1,4%, кремний до 0,6%. Вроде материал добрый, варится на ура. Но толстостенка — это другой мир. Обечайка 30–50 мм: тепловложение огромное, зона термического влияния широкая, и легирование из проволоки и флюса меняет химсостав шва существенно. Не посчитаешь эквивалент — получишь подкалку или трещину в ЗТВ, которую потом ищешь неделю рентгеном.
Считаем по формуле: Cэ = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15. Для основного металла 16ГС обычно выходит 0,25–0,33 — хорошо, предрасположенности к холодным трещинам минимум. Но шов — это уже смесь: доля участия основного металла при сварке под флюсом достигает 60–70%, плюс кремний-марганец восстанавливаются из флюса АН-348-А или ОСЦ-45. Поэтому мы считаем эквивалент именно наплавленного металла, а не пластины из сертификата. По опыту, мастера часто путают эти две вещи — а это разные цифры.
Проволока и флюс: наша связка
Работаем в основном на Св-08ГА диаметром 4 мм. Проволока с повышенным содержанием марганца (около 1,0–1,3%) — она компенсирует выгорание марганца под флюсом и держит пластичность шва. Флюс — АН-348-А (кислый, высокомарганцовистый) в свежем, прокаленном виде: 250 °C, 2 часа, без разговоров. Отсыревший флюс — это поры «в теряемом месте» — вдоль стыка, где каверна видна только на снимке.
| Материал | Вариант | Что дает |
|---|---|---|
| Проволока | Св-08ГА, d4 мм | Базовая связка, пластичный шов |
| Проволока | Св-10ГСМТ (допуск) | Если нужен запас по прочности и легирование Mo |
| Флюс | АН-348-А | Хорошая формовка, дешево, требует чистой кромки |
| Флюс | ОСЦ-45 | Глубже провар, но чувствительнее к ржавчине — поры |
Сталь-то поставляется с нормой прочности по ГОСТ, но флюс в пару к ней — это не «что на складе лежит», а осознанный выбор. Не берем плавленые флюсы без прокалки. Никогда.
Режимы двухслойной сварки: наши цифры
Толстостенный стык ведем в два прохода с двух сторон (K-образная или X-разделка, угол 60°, притупление 4–6 мм). Режимы для d4:
- Первый слой (корень со стороны разделки): ток 500–550 А, напряжение 34–36 В, скорость подачи проволоки 90–110 м/ч, скорость сварки 25–30 м/ч.
- Второй слой (заподлицо с усилием на заполнение): ток 650–800 А, напряжение 38–42 В, скорость сварки 20–25 м/ч.
- Полярность — обратная (плюс на проволоке), вылет 30–40 мм.
- Обечайка на вращателе, положение шва — на «в вершине», угол наклона головки — 5–10° назад.
Почему два слоя, а не один на 800 А? Потому что на максимальном токе единожды мы получаем огромную ванну, которая остывает часами. Металл шва грубеет, столбчатые кристаллы вырастают до центра — и по линии сплавления ползет трещина. Два прохода — это еще и «отжиг» первого слоя теплом второго. Механика шва на изломе — просто небо и земля.
Между проходами — зачистка шлака и осмотр. Шлаковая корка, которая на фото отслоилась от горячего металла, снимается легко только если режим правильный. Если корка «вросла» и надо ее отбивать кувалдой — режим кривой, чаще всего завышено напряжение.
Контроль углеродного эквивалента: где мы обжигались
Однажды на участке мы поймали брак из-за элементарного: партию 16ГС с сертификатом, где марганец у верхней границы, варили штатными режимами, а проволока пришла с заниженным Mn (0,5% вместо 1,0%). Химия шва «поплыла», эквивалент упал — вроде бы хорошо, но прочность шва не вышла на норматив, тест на ударную вязкость при минус 40 не прошел. Переделка: вырубка шва, наплавка заново, УЗК, повторные испытания — две недели простоя.
С тех пор у нас железное правило: перед запуском партии — расчетный химсостав шва. Считаем долю участия основного металла, берем анализ наплавки (можно и на пробной пластине), вычисляем эквивалент. Норма для шва в сосуде — до 0,40–0,45, выше — уже зона риска по холодным трещинам. Считать минут двадцать. Переделка — две недели. Арифметика простая.
Как выбрать подрядчика или оборудование для сварки под флюсом
- Аппарат с падающей характеристикой и реальными 800 А на ПВ 100% — не «на 5 минут». Смотрим паспорт, а не наклейку. Хорошо себя показали источники типа ВС-800 или инверторы ТСС/Кедр соответствующего класса.
- Вращатель с регулировкой скорости 15–35 м/ч и юстировкой по высоте — без люфта, иначе шов «гуляет» по ширине.
- Флюсовая система с рециркуляцией и отсосом нерасходованного флюса — руками собирать шлак с горячего шва никто не должен.
- Пост освидетельствован по НАКС (СН, СО), сварщик с аттестацией на РД/АД под флюсом — не «сосед наплавит».
- Лаборатория контроля: УЗК + рентген + возможность вырезать пробу на механику. Без этого — не подрядчик, а игрок в рулетку.
FAQ
Можно ли варить 16ГС в один проход на 800 А, если стенка 30 мм?
Нет, не выйдет. Глубина проплавления на 800 А — до 12–14 мм максимум по разделке, а нам нужно заполнить сечение 30 мм с обеспечением структурной однородности. Один проход на максимальном токе — грубая литая структура и риск трещин. Только два слоя, и никак иначе.
Св-08А вместо Св-08ГА — допустимо?
Если шов работает при комнатной температуре и нет требований по ударной вязкости при минус — формально да. Но 16ГС идет на сосуды и металлоконструкции для холодных климатов, а без марганца в проволоке шов теряет по прочности и хладостойкости. Мы не ставим 08А на 16ГС — экономия копеечная, риски несопоставимы.
Нужно ли подогревать обечайку перед сваркой?
Для 16ГС толщиной до 36 мм при Cэ до 0,33 — обычно нет, достаточно, чтобы металл был не ниже +5 °C. Если толщина больше или цех зимой холодный, подогрев до 100–150 °C обязателен. Проверяем температуру сопряжения кромок контактным термометром, а не «на глаз — рука терпит».
Напоследок
Сварка под флюсом обечаек из 16ГС — технология отработанная, но «на глаз» здесь не работает: режимы, прокалка флюса, контроль химии — три кита, на которых держится шов. Экономия на любом из них вылезает в УЗК или на испытаниях, и тогда она стоит кратно дороже. Считайте эквивалент заранее. Варите в два слоя. Проверяйте флюс. Всё, магии нет — есть дисциплина.