Шток, который «поплыл»: с чего всё началось
Привезли нам как-то партию штоков задвижек DN300 после гидроиспытаний — сальниковая поверхность в рисках, местами выработка до 0,3 мм. Заказчик спрашивает: восстановите? Мы восстановили. Но не сразу и не без шишек, о которых честно расскажу ниже. Потому что дуговая наплавка Stellite 6 на штоки клапанов арматуры — операция с виду простая, а по факту требующая дисциплины по режимам и по контролю микротрещин. Разберем и выбор присадочного материала, и токи 180–250 А, и то, как мы ловим трещины до того, как деталь уедет к заказчику.
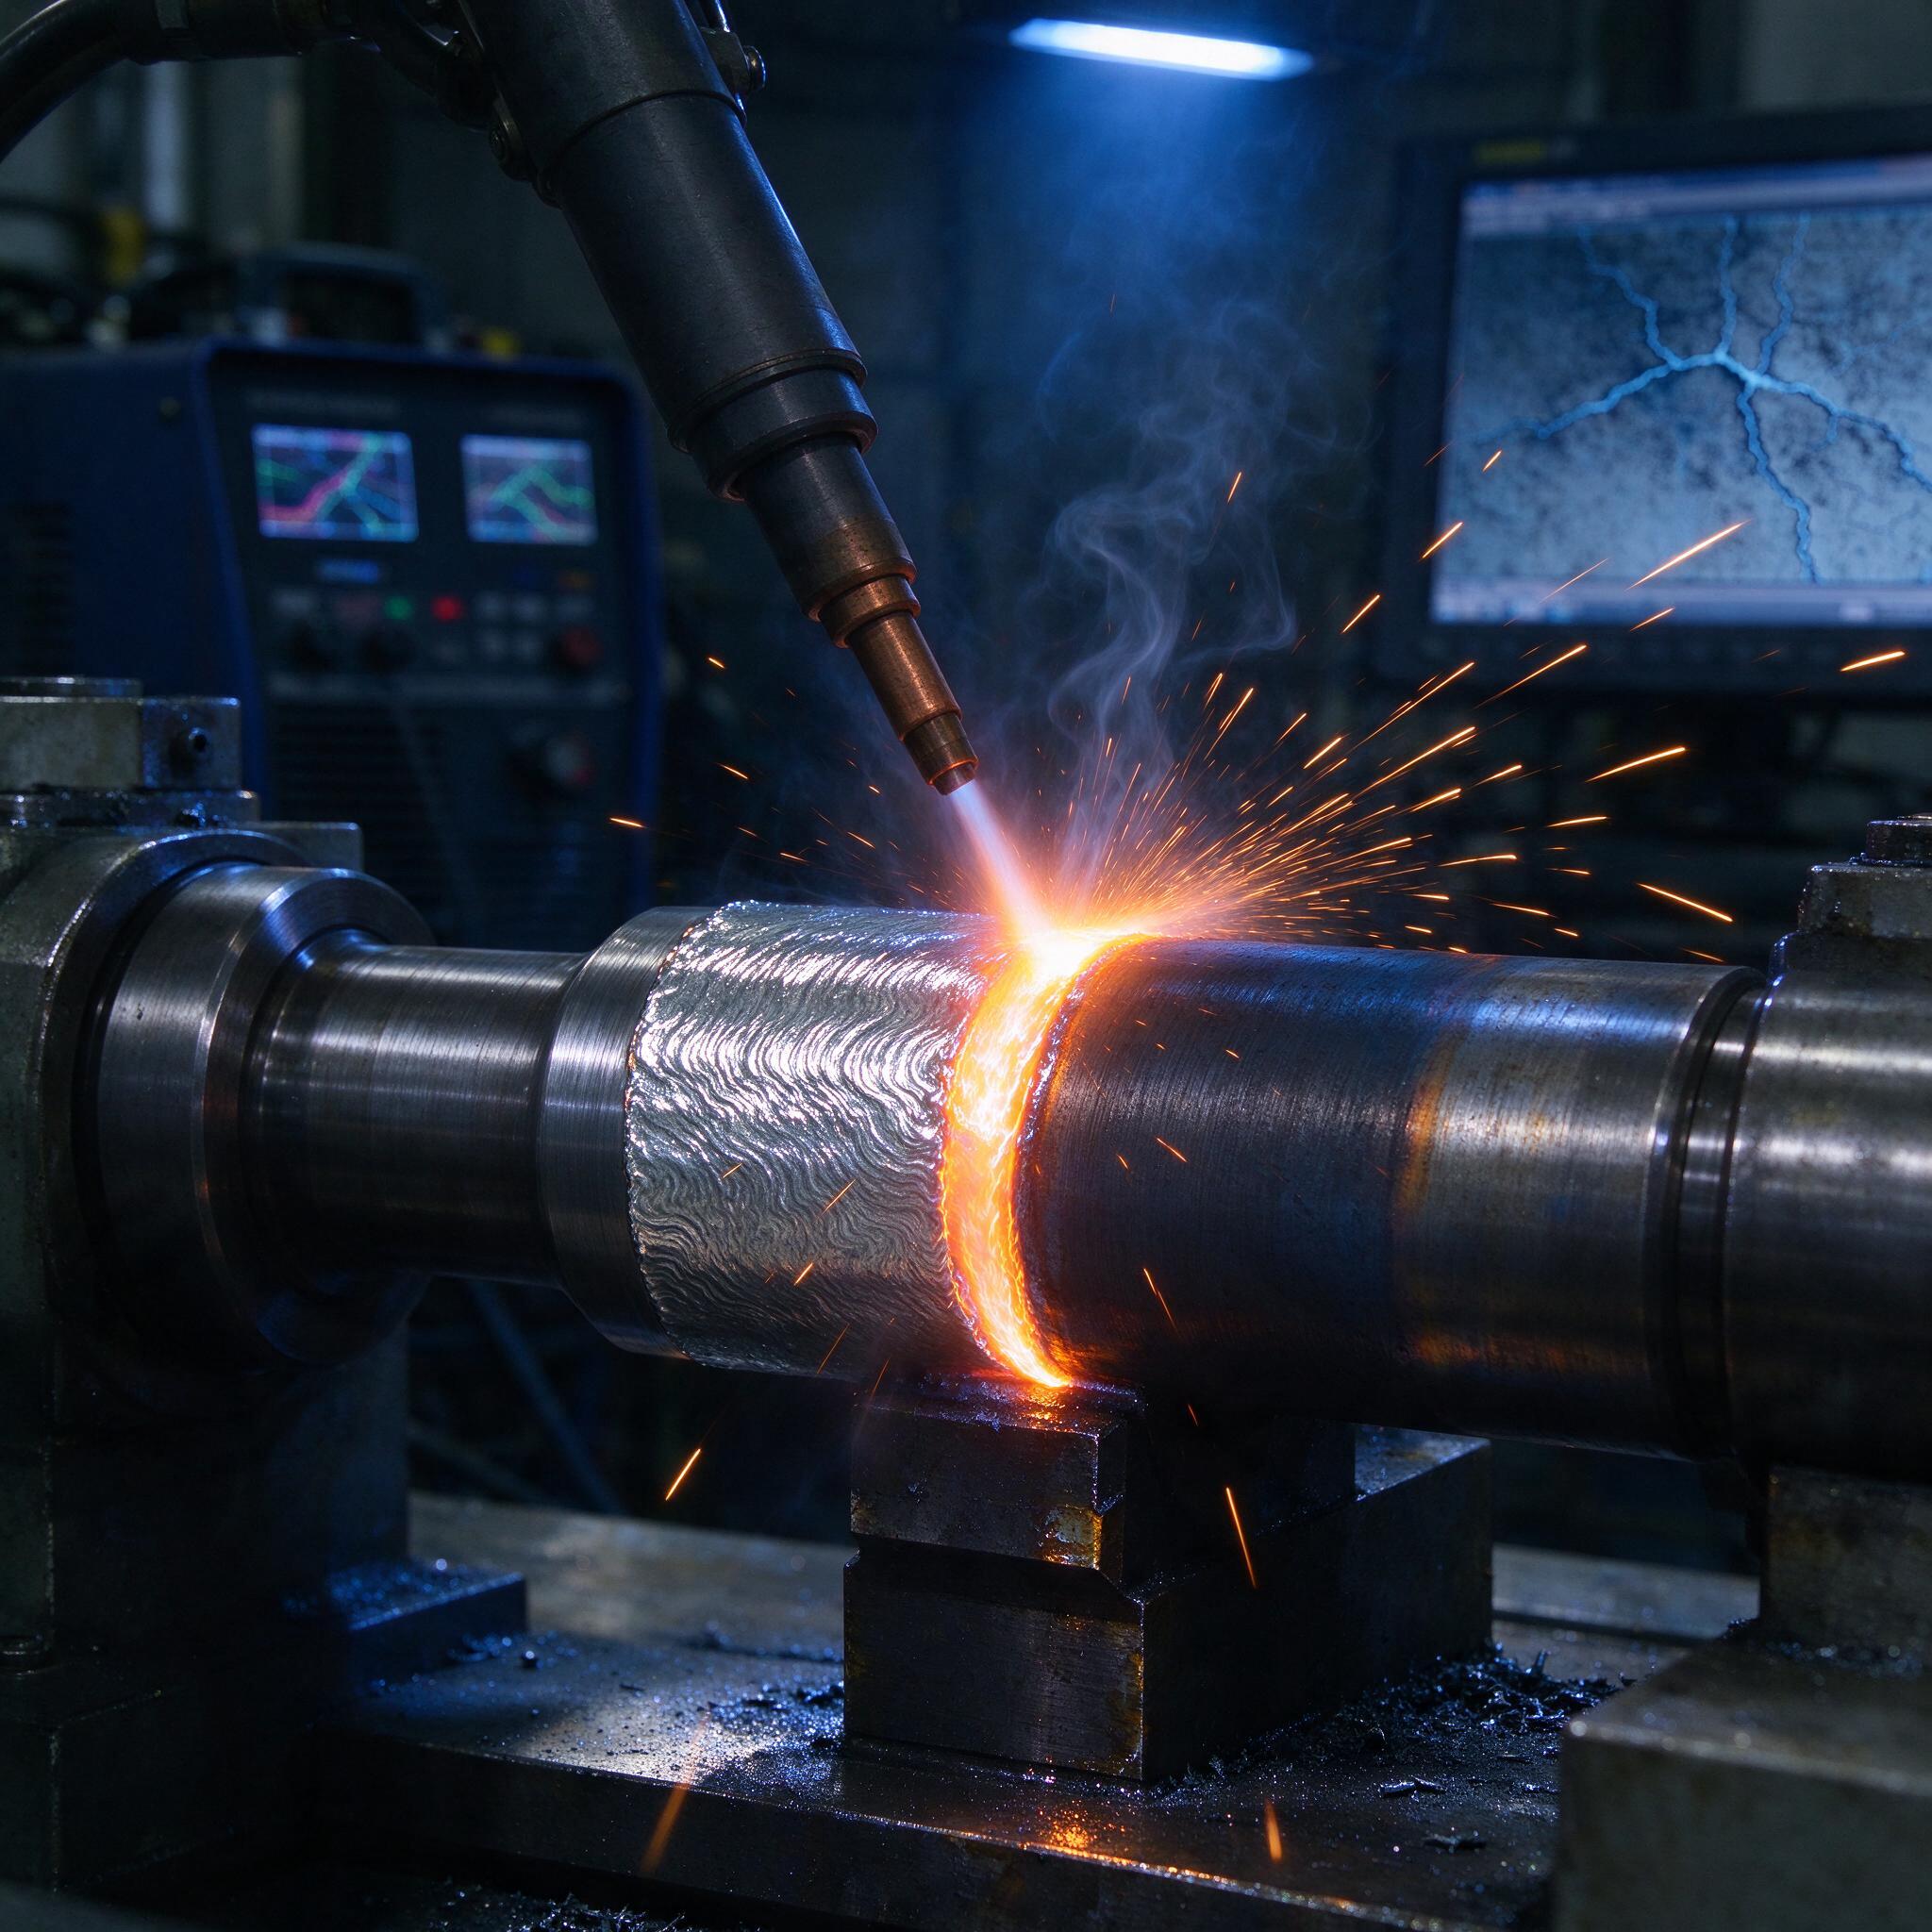
Кратко о самом снимке, который иллюстрирует статью: на фото — наш плазменно-дуговой пост. Шток зажат в патроне и поджимен люнетом, горелка ведет кольцевой валик, видно характерную «чешую» валика слева и перегретую зону с брызгами справа. На заднем плане — пульт источника с осциллограммами и монитор капиллярного контроля, где как раз видна «карта» трещин. Смесевый газ подается через кабель горелки, синяя подсветка — это наш пост контроля. Обычная картина для смены, если не считать искр.
Почему именно Stellite 6 и что он дает на штоке
Шток арматуры работает в паре с сальниковым уплотнением, часто — в среде с перегретым паром или кислыми средами. Требования простые: твердость, износостойкость, коррозионная стойкость и, что важно, — не задираться к уплотнению. Кобальтовый сплав Stellite 6 (примерно 1,1% C, 28% Cr, 4,5% W, остальное Co) как раз и создан для таких пар трения. После наплавки и шлифовки он держит HRC 40–45 стабильно, а не «прыгает» от валика к валику.
Наши заказчики чаще всего просят именно его. Альтернативы есть, и мы их применяем, но сравнение честное:
| Материал | Твердость после наплавки | Износостойкость | Склонность к трещинам | Цена кг прутка/порошка |
|---|---|---|---|---|
| Stellite 6 | HRC 40–45 | высокая | средняя, контролируемая | высокая |
| Stellite 12 | HRC 47–53 | очень высокая | высокая | высокая |
| Порошковая проволока ПП-Нп25ХГЮТ | HRC 38–42 | средняя | низкая | средняя |
| НиХард / 45ХНМ типаж | HRC 50+ | высокая | очень высокая | низкая |
Как видно, Stellite 12 тверже, но на штоках мы его почти не используем — обрабатывать тяжело, а трещины ловишь чаще. Stellite 6 — золотая середина.
Режимы, которые реально работают на токе 180–250 А
Мы наплавляем двумя способами: TIG с холодной присадкой (пруток Stellite 6 диаметром 4–5 мм) для тонких слоев и плазменной наплавкой порошком — когда нужен слой 2,5–4 мм за один проход. Ток — 180–250 А постоянный, полярность прямая для TIG (шток на минусе), обратная — в зависимости от горелки и источника. Диаметр вольфрамового электрода — 4 мм, заточка под 30–40°.
- Ток: 180–200 А на первом слое, 220–250 А на заполняющих проходах.
- Скорость подачи присадки: 600–900 мм/мин для прутка 4 мм.
- Скорость вращения штока: подбираем так, чтобы ширина валика была 8–12 мм, обычно линейная скорость 90–140 мм/мин.
- Защитная смесь: Ar + 2–5% CO2 либо чистый аргон с локальной подачей на головку, расход 12–18 л/мин.
- Вылет электрода: 8–12 мм. Больше — распыл, меньше — перегрев горелки.
- Шаг наплавки («шаг чешуи»): 0,4–0,6 ширины валика, т.е. примерно 4–6 мм.
Важно не «накинуть» тепло: перегрев выше 250 А на тонком штоке дает прожог под слоем, и потом на шлифовке каверна вылазит в самом неожиданном месте. Низкий ток — непровар, сплав не смешивается с основой, отслоение на кромке. Мы держим перекрытие слоев 30–40% и межпроходную температуру не выше 250–300 °C (контактным термометром или тепловизором, если шток крупный).
Предподготовка: шток точим «в ноль» до чистого металла на глубину 0,5–1 мм, снимаем фаску по краям зоны наплавки, обезжириваем ацетоном. Никаких СОЖ на поверхности — иначе поры и нагар на первом проходе гарантированы. Если шток после длительной эксплуатации — обязательно проверить на скрытые трещины магнитопорошковым методом до наплавки, а не после.
Микротрещины: главный бич кобальта на штоках
Stellite 6 — сплав с карбидной сеткой, он по природе склонен к холодным трещинам при резком охлаждении. На штоках малого диаметра риск выше, чем на плоских поверхностях: кольцевой шов стягивается сам на себя. Поэтому:
- Предварительный подогрев штока до 250–350 °C (муфельная печь или индуктор). Холодная деталь — это лотерея.
- Медленное охлаждение: в вермикулит, в печь с отключенным нагревом, либо под теплоизолирующим одеялом. Никаких сквозняков и «пусть остынет на стапеле».
- Ограничение толщины слоя: 2–3 мм после мехобработки, не пытаемся «нарастить» 5 мм за раз.
- Контроль: капиллярный метод (пенетрант) после шлифовки + при спорных случаях — вихретоковый. На фото как раз монитор дефектоскопа в кадре.
Однажды на участке мы поймали брак из-за того, что новый мастер решил «ускорить процесс» и наплавил партию штоков без подогрева — снаружи валики блестели, чешуя ровная, красота. Через сутки, уже на упаковке, капиллярка показала поперечные волосяные трещины на половине деталей. Спасло то, что партия не уехала. С тех пор у нас правило: нет отметки о подогреве в карте наплавки — работа не начинается, хоть прижимай мастера к станку.
По опыту, мастера часто путают усадочные горячие трещины с холодными. Горячие идут по центру валика, ветвистые, рваные края — это перегрев и большая погонная энергия, лечится снижением тока и скорости. Холодные — тонкие, паутинкой, часто поперек валика, это про температурный режим и охлаждение. Разные болезни — разное лечение.
Мехобработка после наплавки: не забываем про инструмент
Наплавленный слой твердый, HRC 40–45, обычным резцом с Т5К10 его не возьмешь — платинка сгорит за минуту, станок «не потянет». Работаем либо твердосплавными пластинами с покрытием (типа GC4325 и аналоги) на малых подачах, либо сразу шлифуем. Режимы точения чернового: Vc = 50–70 м/мин, подача 0,15–0,25 мм/об, глубина 0,5–1 мм. Чистовое — шлифовка кругом 24А/40 с доводом до Ra 0,4–0,8, потому что сальниковая поверхность любит гладкость. Геометрию держим по чертежу: допуск на диаметр в зоне уплотнения обычно h8–h9, радиусное сопряжение с буртом — плавное, без зарезов.
Если шток длинный и тонкий (отношение L/D больше 15), обязательно поджимать люнетом — иначе после наплавки и снятия напряжений получишь «винт» и бочкообразность, которую уже не выправишь.
Как выбрать подрядчика или оборудование для восстановления штоков
- Технологическая карта, а не «сделаем как надо». Нормальный исполнитель имеет письменный техпроцесс с режимами, подогревом и точками контроля.
- Оборудование под задачу. Механизированный вращатель с бесступенчатой регулировкой оборотов и стабильный источник с падающей характеристикой. Ручная дуга «на глазок» для Stellite на штоках — не вариант.
- Контроль на месте. Капиллярный набор, твердомер (проверяем HRC в 4–6 точках по окружности), магнитопорошковая установка. Если всё это «у партнеров» — жди сюрпризов.
- Опыт именно по кобальтовым наплавкам. Спросите про типовые дефекты и как их ловят. Кто отвечает «у нас не бывает брака» — уходите.
- Сертификация сварщиков и аттестация технологии под требования заказчика (для ТЭК и энергетики — обязательна).
Частые вопросы
Можно ли наплавить Stellite 6 без предварительного подогрева, если шток небольшой?
Нет, это не сработает. Даже на штоке диаметром 30 мм кольцевой шов при остывании создает растягивающие напряжения, и кобальтовый слой с карбидами треснет. Снаружи может казаться целым, а под шлифовкой вылезет сетка. Подогрев 250–350 °C — не опция, а часть технологии.
Какая твердость должна быть на штоке после наплавки и шлифовки?
Stellite 6 стабильно дает HRC 40–45. Если твердомер показывает ниже 38 — скорее всего наплавка разбавлена основным металлом (много проходов, малый ток, неправильное перекрытие). Выше 47 — ищите перегрев или брак по химии присадки.
Правда ли, что наплавку Stellite можно сделать обычным полуавтоматом с проволокой в защитной смеси?
Нет, это не сработает, потому что кобальтовый сплав в виде сплошной проволоки для MIG/MAG не выпускается, а порошковые аналоги на «бытовом» полуавтомате без контроля тепловложения дают поры и расслоение. Нужен TIG с присадочным прутком либо плазменный порошковый пост — другого честного пути нет.
Вместо итогов
Восстановление штоков наплавкой Stellite 6 — рентабельно: новый шток стоит в 3–5 раз дороже ремонта, а ресурс наплавленной поверхности зачастую выше заводского. Но технология не прощает «на глазок»: ток, подогрев, охлаждение, контроль — четыре вещи, на которых экономить нельзя. Остальное — дело рук и головы. Станки у нас, слава богу, тянут, а брак мы теперь ловим на своем столе, а не у заказчика.