Наплавка, которая спасает валки, оси и шнеки
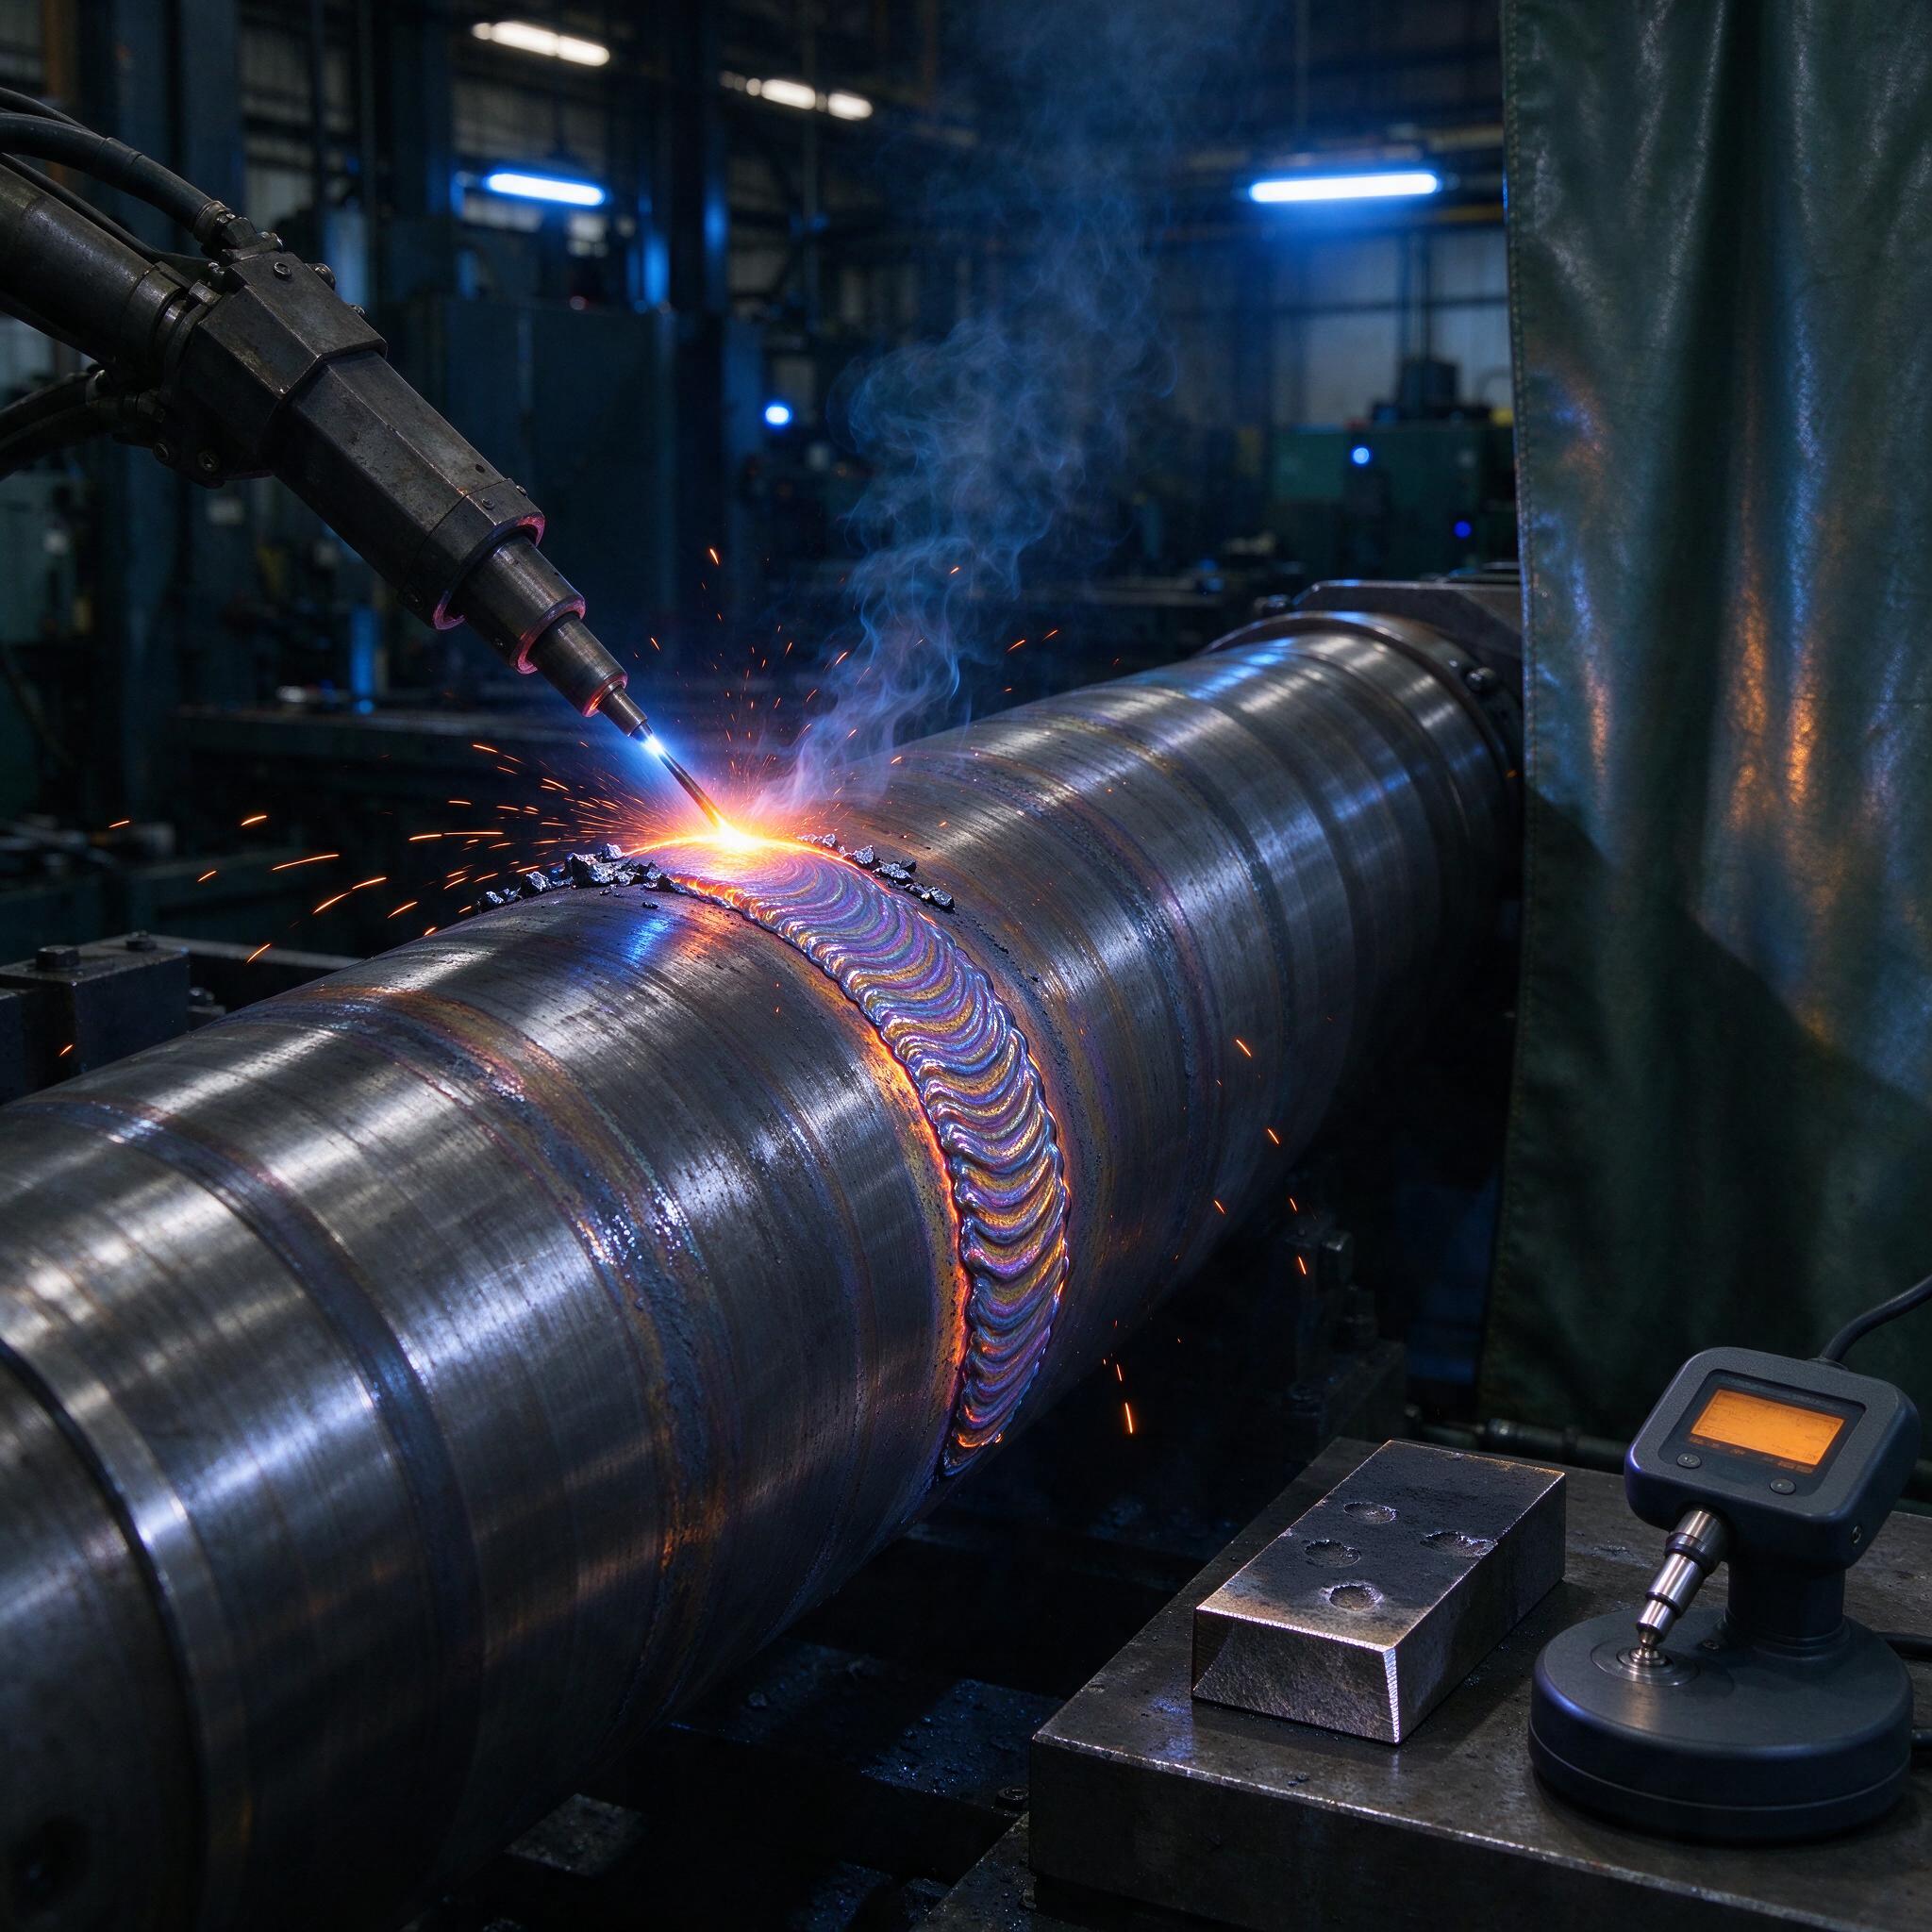
На фото — классическая картина с нашего участка: наплавочная горелка идёт по валку на вращателе, шов ложится валиками, рядом на столе лежит твердомер и контрольный образец. Всё как в жизни — дым, брызги, синие лампы освещения, шланги подачи проволоки. И слева от шва — шлаковая корка, которую потом отбиваем. Каждый валок, который мы так восстанавливаем, — это несколько миллионов рублей против покупки нового. Поэтому тема износостойкой наплавки порошковой проволокой у нас не философская, а денежная.
Разберём, как мы получаем слои толщиной 2–6 мм на сплавах Fe-Cr-C, как держим твёрдость 55–62 HRC и где чаще всего всё разваливается. Без рекламы, с реальными режимами.
Почему именно порошковая проволока, а не порошковая лента или электроды
Голая математика. Покрытый электрод типа ЦН-6 или Т-590 даёт наплавку валиками по 2–3 мм за проход, КПД по металлу около 0,75–0,85, и половина смены уходит на смену огарков. Порошковая лента ПП-Нп-60Х10Г8 и её собратья — производительно, но она требует держать запас разных типоразмеров и капризнее по подаче. А порошковая проволока диаметром 2,0–3,0 мм (ПП-Нп-60Х12ВФ, ПП-Нп-25Х5ФМС, фирменные аналоги типа Durumet 350 или Coreweld 60-O) идёт в полуавтомат или в наплавочный станок с МП-подачей без остановки. Скорость наплавки — 8–20 м/ч в зависимости от слоя, коэффициент наплавки до 20–25 г/(А·ч). Для деталей типа осей, валков, звёздочек, шнеков и катков это оптимально.
Про углерод. Сплавы системы Fe-Cr-C — это когда в наплавленном металле 3–5% Cr и 0,5–1,5% C (а в хромистых высокоуглеродистых типа ПП-Нп-90Х13Р3С и до 4–5% C). Карбиды хрома образуют скелет, который и держит абразив. Мартенситная основа даёт твёрдость. Всё. Никакой магии — просто правильно сбалансированный химический состав проволоки плюс правильный режим.
Режимы, которые реально работают на участке
Приводим то, что у нас забито в технологических картах и наработано годами, а не то, что пишут в рекламных буклетах производителей проволоки.
| Параметр | Значение |
|---|---|
| Ток (DC, обратная полярность) | 280–380 А для проволоки 2,4–3,0 мм |
| Напряжение дуги | 28–34 В |
| Скорость подачи проволоки | 120–250 м/ч |
| Вылет электрода | 25–35 мм |
| Шаг валика (на 1 диаметр проволоки) | 0,5–0,7 диаметра, т.е. 1,2–2,0 мм |
| Скорость вращения детали | 15–30 м/ч по окружности |
| Расход СО₂ или смеси 80/20 | 12–18 л/мин |
| Толщина слоя за проход | 2,0–3,5 мм |
Хотите 6 мм — накладывайте два-три слоя, но межслойную температуру не поднимайте выше 300–350 °C, иначе твердение уплывёт и второй слой будет мягче первого. Для высокохромистых составов типа ПП-Нп-90Х13Р3С — наоборот, нужен подогрев основного металла до 200–300 °C, чтобы не поймать холодные трещины в зоне сплавления. Из практики: если деталь массивная (валок диаметром 400+ мм), без подогрева трещину получите почти гарантированно.
Fe-Cr-C: что там происходит в металле и почему слой «живёт»
Износостойкость наплавки Fe-Cr-C держится на карбидах хрома типа M7C3. При кристаллизации валика эти карбиды растут в виде вытянутых пластин, ориентированных перпендикулярно поверхности. Получается как бы армирование — абразив скользит по твёрдым карбидным рёбрам, а более мягкая аустенитно-мартенситная матрица его «подпирает». Отсюда и требование к проплавлению: если у вас глубина проплавления большая, первый слой сильно разбавляется основным металлом, и твёрдость падает с 60 до 48–50 HRC. Мы всегда первый проход ведём на режиме пожёстче с меньшим током, а последующие — на повышенном, где разбавление уже минимально.
Второй момент — скорость охлаждения. Медленное охлаждение даёт грубые карбиды и аустенитную матрицу (мягче, но пластичнее). Быстрое — мелкодисперсный мартенсит, твёрже, но и трещины вероятнее. На ударных нагрузках (например, била дробилок) мы сознательно выбираем составы помягче — 52–56 HRC с аустенитной матрицей, чтобы слой не выкрашивался. На чистый абразив (грунт, песок, шлак) — жёсткие 58–62 HRC.
Контроль твёрдости 55–62 HRC: как мы это делаем, чтобы не спорить потом
Твёрдомер носимый, типа ТЭМП-4 или NOVOTEST Т-Д3 — по методу динамического отскока, с поверкой по стандартным образцам. Но есть нюанс, о котором мало кто говорит: мерить надо минимум через 24 часа после наплавки, когда заканчивается структурная стабилизация. Прямо по горячему шву мерить бессмысленно — цифры будут завышены на 2–3 единицы. Мы мерим в пяти точках по телу валика и в двух — по перекрытию валиков, где структура хуже всего. Если разброс больше 3 HRC — идём смотреть режим.
Для仲裁 арбитражных споров режем темплет и делаем замер на стационарном твердомере по Роквеллу. Плюс визуальный контроль под лупой на трещины и подрезы — допускаются редкие поверхностные горячие трещины глубиной не более 1 мм, но не более 2–3 на метр шва. Шероховатость после наплавки — обычно Rz 80–160, если деталь не шлифуется. Если деталь под шлифовку — оставляем припуск 1,5–2 мм на сторону.
Типичные ошибки, которые мы видели своими глазами
Однажды на участке мы поймали брак из-за банальной халтуры: наплавщик шёл валиками с шагом 3 мм при проволоке 3 мм — «так быстрее, план горит». Визуально шов выглядел нормально, даже валик на валик ложился красиво, но на перекрытии оказались непровары и оксидные плёнки. При эксплуатации деталь отслоилась по границе валиков через две недели. Переделка — трое суток работы и скандал с заказчиком. С тех пор у нас шаг валика контролирует не человек, а станок: механический шаговый привод поперечной подачи, настроенный на 0,6 диаметра.
Вторая история — про СОЖ. Один мастер решил «упростить» процесс и заготовку несушил, деталь прямо с мойки поставил на вращатель, а в проволоке было повышенное водородосодержание (флюс отсырел). Итог — сотовые поры в первом слое и твёрдость 50 HRC вместо 58. Проволоку теперь храним в отапливаемом помещении, а деталь перед наплавкой прогреваем газовой горелкой минимум до 80–100 °C, чтобы испарить конденсат.
Как выбрать подрядчика или станок для износостойкой наплавки: чек-лист
- Спрашивайте, каким твердомером меряют и через какое время после наплавки. Если «сразу по горячему» — бегите.
- Просите протоколы УЗК или капиллярки на прошлые работы, а не только фото «до/после».
- Станок должен иметь механическую (не ручную) поперечную и продольную подачу горелки с регулировкой шага от 1 до 5 мм.
- Уточните, как решается вопрос с подогревом и межпроходной температурой — есть ли пирометр и регламент.
- Проверьте, кто даёт гарантию на слой: если не дают — значит, сами не уверены в своих режимах.
FAQ
Можно ли наплавить порошковой проволокой деталь, работающую при ударных нагрузках?
Можно, но не составами 60+ HRC. Берите проволоку с аустенитно-мартенситной основой типа ПП-Нп-25Х5ФМС на 48–54 HRC. Твёрдый хромистый чугун типа 90Х13Р3С на ударе выкрошится за неделю.
Можно ли наплавлять поверх старого закалённого слоя без его снятия?
Нет, это не сработает, потому что старый слой с твердостью 55+ HRC имеет плохую смачиваемость и другое тепловое расширение — новый шов ляжет с напряжениями и оторвётся. Старый изношенный слой обязательно снимаем на 2–3 мм за один-два прохода на токарном станке, заодно убираем усталостный слой.
Что лучше для восстановления осей и валков — порошковая проволока или плазменная наплавка?
Плазма даёт меньшее разбавление и более тонкий контроль, но стоит дороже и требует дорогого оборудования. Для слоя 2–6 мм на деталях массового восстановления типа осей, катков и валков порошковая проволока в СО₂/смеси даёт лучшее соотношение цена/качество. Плазму оставьте для тонких точных слоёв 1–1,5 мм.
Вместо заключения
Износостойкая наплавка порошковой проволокой — это не «взял горелку и пошёл». Это режимы, шаг, подогрев, пауза перед контролем твёрдости и дисциплина на посту. Кто соблюдает — восстанавливает детали за 20–30% цены новых и живёт спокойно. Кто «ускоряет процесс» — переделывает за свой счёт. Мы выбрали первое, и за последние три года ни одной рекламации по наплавленным слоям Fe-Cr-C.