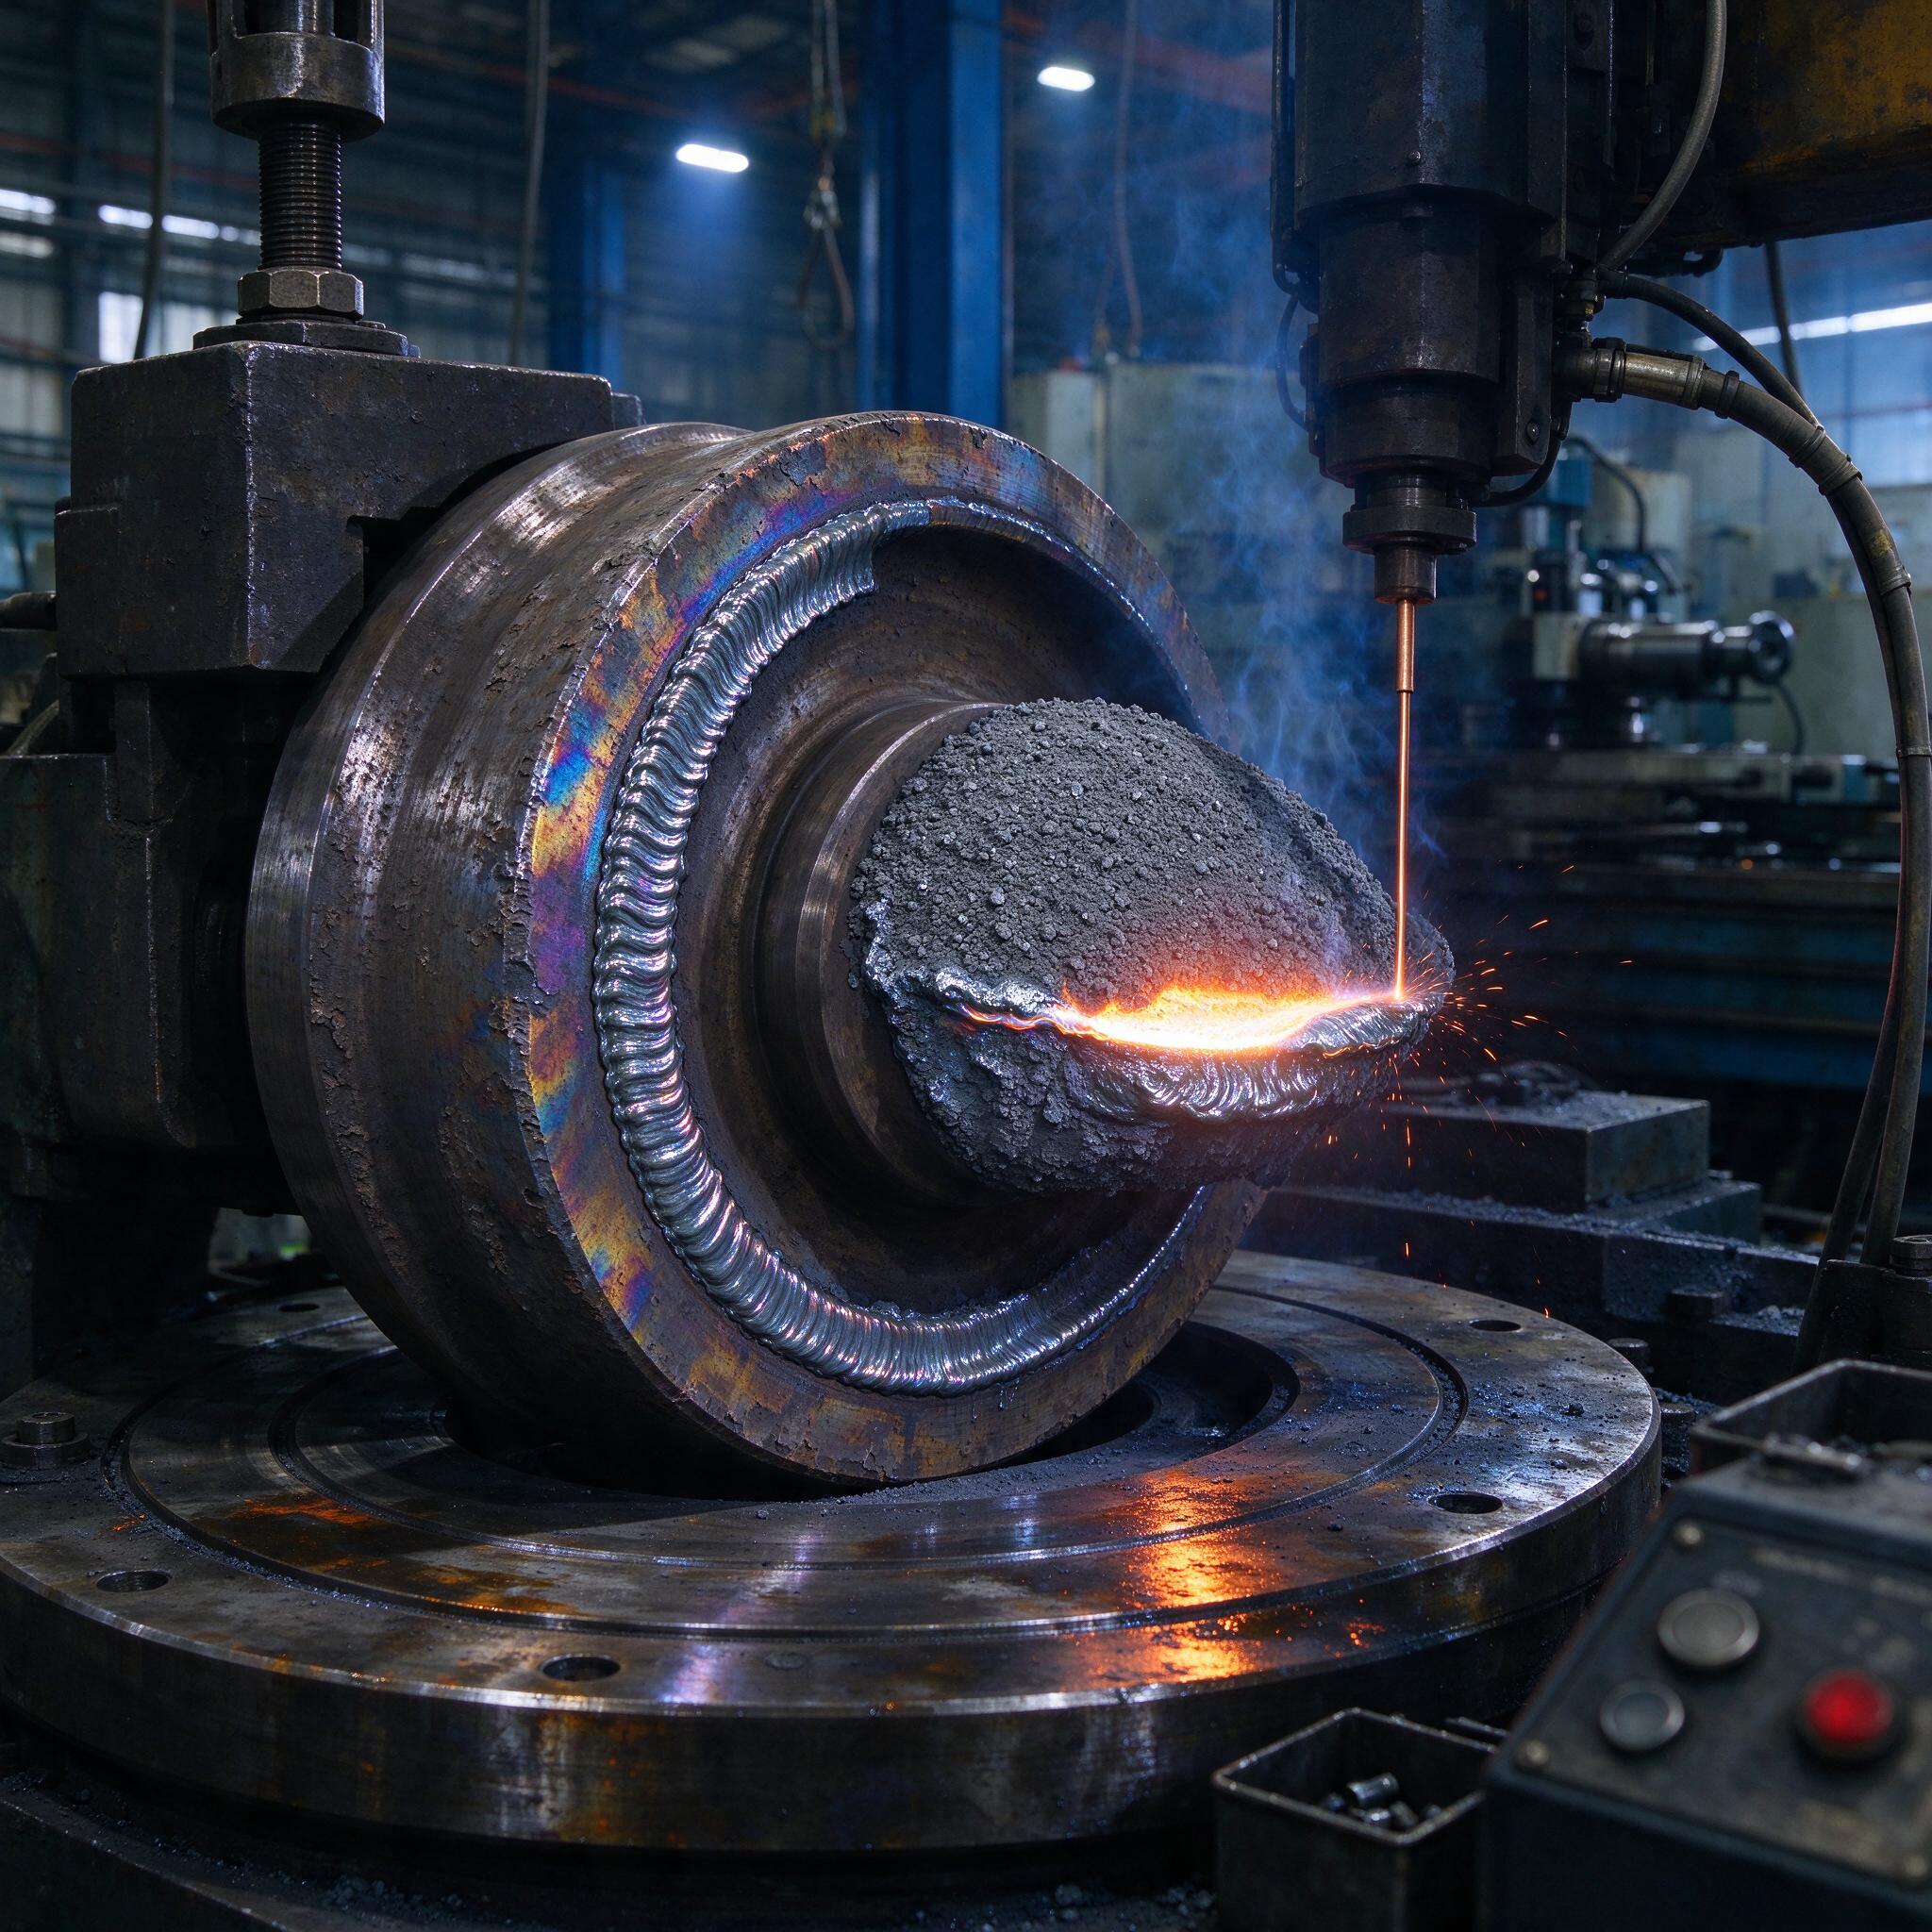
Колесо за 80 тысяч — а выбрасываем за три года
Привезли нам на прошлой неделе ходовое колесо мостового крана с прокатного стана. Диаметр 630, сталь 65Г, бандаж «прьеден» до овальности почти в два миллиметра. Завод-изготовитель предлагает новое — ценник под сто тысяч, плюс месяц ожидания. А колеса таких на кране восемь. Посчитали — проще восстановить наплавкой под флюсом, чем разориться на новых. На фото как раз наш процесс: колесо стоит на вращателе, сварочная головка ведет валик, флюс лежит горкой, и видно, как под ним горит дуга и шлак собирается в аккуратную корку. Слева на ободе — уже наплавленный валик с характерной чешуйчатостью. Никакой магии, обычная SAW-наплавка, которая при правильных режимах дает ресурс до 40 000 часов. Разберем, как мы этого добиваемся и на чем обычно сыпятся те, кто берется впервые.
Почему именно наплавка под слоем флюса, а не что-то еще
Вариантов восстановления ходовых колес и бандажей хватает: ручная ММА, полуавтомат в среде CO2, вибродуговая наплавка, наплавка в защитных газах. Мы перепробовали почти все. И вернулись к SAW. Причины простые. Во-первых, металл под флюсом остывает медленно — шов получается плотный, без пор и без закалочных трещин, которые ручная дуга на 65Г нам дарила регулярно. Во-вторых, производительность: при токе 350–450 А и проволоке 3–4 мм мы кладем 3–4 килограмма металла в час, и это при стабильном качестве каждого валика. В-третьих, флюс защищает ванну от кислорода и азота, и наплавленный слой выходит с твердостью, которая держится равномерно по всей поверхности — а для колеса, которое катится по рельсу тысячами тонн нагрузки, равномерность важнее всего. Локальный мягкий участок — и через полгода там выработка, биение, ударные нагрузки на редуктор механизма передвижения.
Минус у способа один, но существенный: деталь нужно крутить. Ходовое колесо на позиции, вращатель (позиционер на 2–5 тонн грузоподъемности), головка наплавочная. Без этого набора — никак. Сварка «на весу» вручную под флюсом это каторга и брак.
Материалы: проволока, флюс, и почему Св-08Г2С — рабочая лошадка
Основная проволока для восстановления изношенной цилиндрической поверхности под последующую механическую обработку — Св-08Г2С (или ее аналог Св-08Г2С-О). Марганца около 2%, кремний до 1% — раскисление хорошее, шов плотный. Твердость после наплавки — порядка HB 180–220, обрабатывается резцом без проблем. Но чистая 08Г2С дает слой мягковатый для ходовой части, поэтому мы работаем двумя слоями по классической схеме: первый — подслой из той же 08Г2С для компенсации износа и снятия остаточных напряжений, второй — износостойкий. Смотрим таблицу:
| Материал | Твердость слоя | Назначение | Нюанс |
|---|---|---|---|
| Св-08Г2С + АН-348А | HB 180–220 | Подслой, восстановление геометрии | Дешево, отлично варит изношенную сталь с окалиной |
| Св-30ХГСА + АН-348А | HB 260–300 | Рабочий слой средней износостойкости | Склонность к подкалке, следим за межслойной температурой |
| Порошковая ПП-Нп-25Х5ГМ + АН-60 | HRC 45–52 | Износостойкий слой бандажей при тяжелом режиме | Обработка только шлифовкой или твердосплавным резцом |
| Св-Нп-65Г + флюс АН-65 | HRC 40–48 | Восстановление исходной структуры стали 65Г | Требует отпуска, иначе трещины ловим гарантированно |
Флюс берем АН-348А для подслоя — копеечный, грануляция 0,5–1,5 мм, отлично держит дугу на скоростях до 25 м/ч. Для износостойких порошковых проволок — АН-60 или ОФ-6, там флюс работает как легирующий резервуар, отдавая в шов хром и молибден. Флюс обязательно прокаливаем: 250 °C, два часа. Влажный флюс — это водород в шве и поры, о которых потом узнаешь на шлифе уже готового колеса.
Режимы, которые мы подобрали кровью и браком
Вот рабочая карта для типового колеса диаметром 500–700 мм, сталь 65Г или 40Х, износ по катанию 2–4 мм:
- Подготовка. Проточка катания на токарном станке до устранения овальности и наклепа. Убираем усталостный слой полностью — на шлифе видно, что верхние 0,5 мм «уставшие», с микротрещинами. Наплавлять поверх наклепанного слоя нельзя — отслоение.
- Подслой. Проволока Св-08Г2С диаметром 4 мм, ток 380–420 А, напряжение 30–32 В, скорость подачи проволоки ~90 м/ч, скорость вращения детали подбираем так, чтобы валик перекрывался на 40–50%. Шаг валика — 8–10 мм при ширине ванны 14–16 мм.
- Износостойкий слой. Тот же ток, но скорость вращения ниже — слой толще. Вылет проволоки 30–40 мм, строго.
- Толщина наплавки. Общая — 3–8 мм с припуском на обработку 2–3 мм на сторону. Больше 8 мм не кладем за один проход без промежуточной проковки или отпуска — копятся напряжения, и на границе слоя вылезает каверна или трещина.
- Межслойная температура. Держим деталь в пределах 200–300 °C. Горячее — ванна течет, флюс спекается в кашу. Холоднее 150 °C на 65Г — подкалка, трещины.
- Обработка. Токарная проточка до размера, шероховатость катания Ra 1,6–3,2. Чище смысла нет — рабочая поверхность должна иметь микроshaры для удержания смазки, зеркало на крановом колесе лишнее.
По твердости после проточки контролируем каждый сантиметр — портативным твердомером по Бринеллю или Леебу. Разброс больше 20 единиц — сигнал, что режим поплыл или флюс отсырел.
Типичные ошибки: случай, который мы вспоминаем до сих пор
Расскажу про наш косяк, чтобы вы на него не наступили. Лет пять назад наплавляли партию бандажей дробильной мельницы, диаметр два метра. Режимы стояли по карте, ток, напряжение — всё как надо. Но на шестом бандаже под слоем флюса пошла сеть поперечных трещин. Стали разбираться. Оказалось, смена отработала ночь, и наплавку вели при температуре цеха +5 — деталь остывала между валиками ниже 120 °C, и высокоуглеродистый слой ложился с закалкой. Плюс мастер решил «ускориться» и поднял скорость вращения, нарезав валики с непроваром между ними — валик лег на валик, а не перекрыл. Внешне бандаж выглядел отлично: ровный шов, красивая чешуя, побежалость цветов побежалости по ободу, как на фото. А вскрытие показало, что два слоя не сплавились, и через двести часов работы слой начал отслаиваться кусками. С тех пор у нас железное правило: пирометр на посту, замеры каждые пять валиков, и перекрытие — не «на глаз», а по делению на вращателе.
И вторая беда, на которой сыпятся все подрядчики-новички: не прокаливают флюс или пересыпают его повторно после сбора с пола. Флюс гигроскопичен, собранный с пола — это уже не флюс, а абразив с влагой. Поры, шлаковые включения, каверны — весь набор.
Сколько это живет и что это дает в деньгах
По нашей статистике за последние восемь лет: колесо кранового механизма после двухкратного восстановления с наплавкой Св-08Г2С + износостойкий слой проходит 30–40 тысяч часов до следующего ремонта. Новое колесо из 65Г — 15–20 тысяч до первого износа на овальность. То есть восстановленное изделие живет дольше заводского, потому что рабочий слой у него тверже исходного. Экономика еще проще: восстановление обходится в 25–35% стоимости нового, срок — 3–5 дней против месяца поставки. Для крана, который стоит в ремонте, — это цена простоя, а она обычно в разы больше стоимости самого колеса.
Как выбрать подрядчика или станок: чек-лист
- Наличие позиционера/вращателя с паспортной нагрузкой минимум в два раза выше массы вашей детали — колесо с оправкой весит больше, чем кажется.
- Источник с жесткой внешней характеристикой и падающей вольт-амперной характеристикой — ВДУ-1201, ВС-600 и подобное. «Сварочный выпрямитель из гаража» на SAW не тянет.
- Обязательная проточка перед наплавкой и токарная обработка после — спросите, чем они будут резать слой HRC 50. Если ответ «просто точить будем» — бегите.
- Контроль: твердомер, УЗК или капиллярка на границы слоя, протокол на каждую деталь. Без протокола — это не восстановление, это лотерея.
- Прокалочный шкаф для флюса и журнал прокалки. Мелочь, по ней видно культуру производства.
FAQ
Можно ли наплавлять ходовое колесо без предварительной проточки, прямо по изношенной поверхности?
Нет, это не сработает, потому что верхний слой изношенной поверхности наклепан и имеет сетку усталостных микротрещин. Дуга наплавит сверху, но адгезия к «уставшему» слою — нулевая, отслоение пойдет в первые сотни часов. Сначала резец, потом наплавка.
Достаточно ли одного слоя Св-08Г2С, чтобы колесо ходило долго?
Для легкого режима (кран разовой работы, неинтенсивный) — да, 08Г2С по всему сечению даст HB 200 и отработает свои 15–20 тысяч часов. Для интенсивной эксплуатации двухсменного крана — нет, рабочий слой нужен тверже, иначе износ вернется быстро и вы заплатите дважды.
Что делать, если после наплавки на шлифе видны поры?
Поры — это флюс или подготовка, а не проволока в 90% случаев. Отсыревший флюс, ржавчина или окалина под швом, масло на поверхности после предпредыдущего ремонта. Слой с порами в катании оставлять нельзя — вышлифовываем до чистого металла и перевариваем, флюс прокаливаем, деталь моем и зачищаем. Проверено: после устранения причин поры исчезают полностью.
Вместо вывода
Дуговая наплавка под слоем флюса — не экзотика, а отработанная технология, которая при соблюдении трех вещей — проточка, прокаленный флюс, контроль температуры — дает слой лучше заводского и экономит десятки тысяч на каждой детали. Станок не тянет процесс? Значит, источник слабый, и это видно с первого валика. Остальное — дисциплина. Колесо с фото уйдет заказчику на этой неделе, и следующие сорок тысяч часов оно будет наматывать по рельсу.