Пружина ломается не там, где тонкая, а там, где растянуто
Начну с истории. Пять лет назад к нам приехала партия клапанных пружин из 60С2ХА — заказчик жаловался, что на стенде они сыпятся одна за другой, хотя расчётный запас по выносливости был почти двукратный. Вскрыли усталостные изломы под микроскопом: очаг — с поверхности витка, где после навивки оставались растягивающие остаточные напряжения. Закалка и отпуск их не убрали. Поставили партию на дробеструйное упрочнение (shot peening) — стеклянные шары 0,4 мм, интенсивность по Almen 0,15 мм — и следующая партия прошла ресурс полностью. С тех пор на нашем участке ни одна пружина и вал под циклической нагрузкой не уходит к заказчику без наклёпа. Разберём, как это делается грамотно: какой дробой, с какой интенсивностью и почему это даёт те самые +30% к ресурсу, о которых пишут в каталогах.
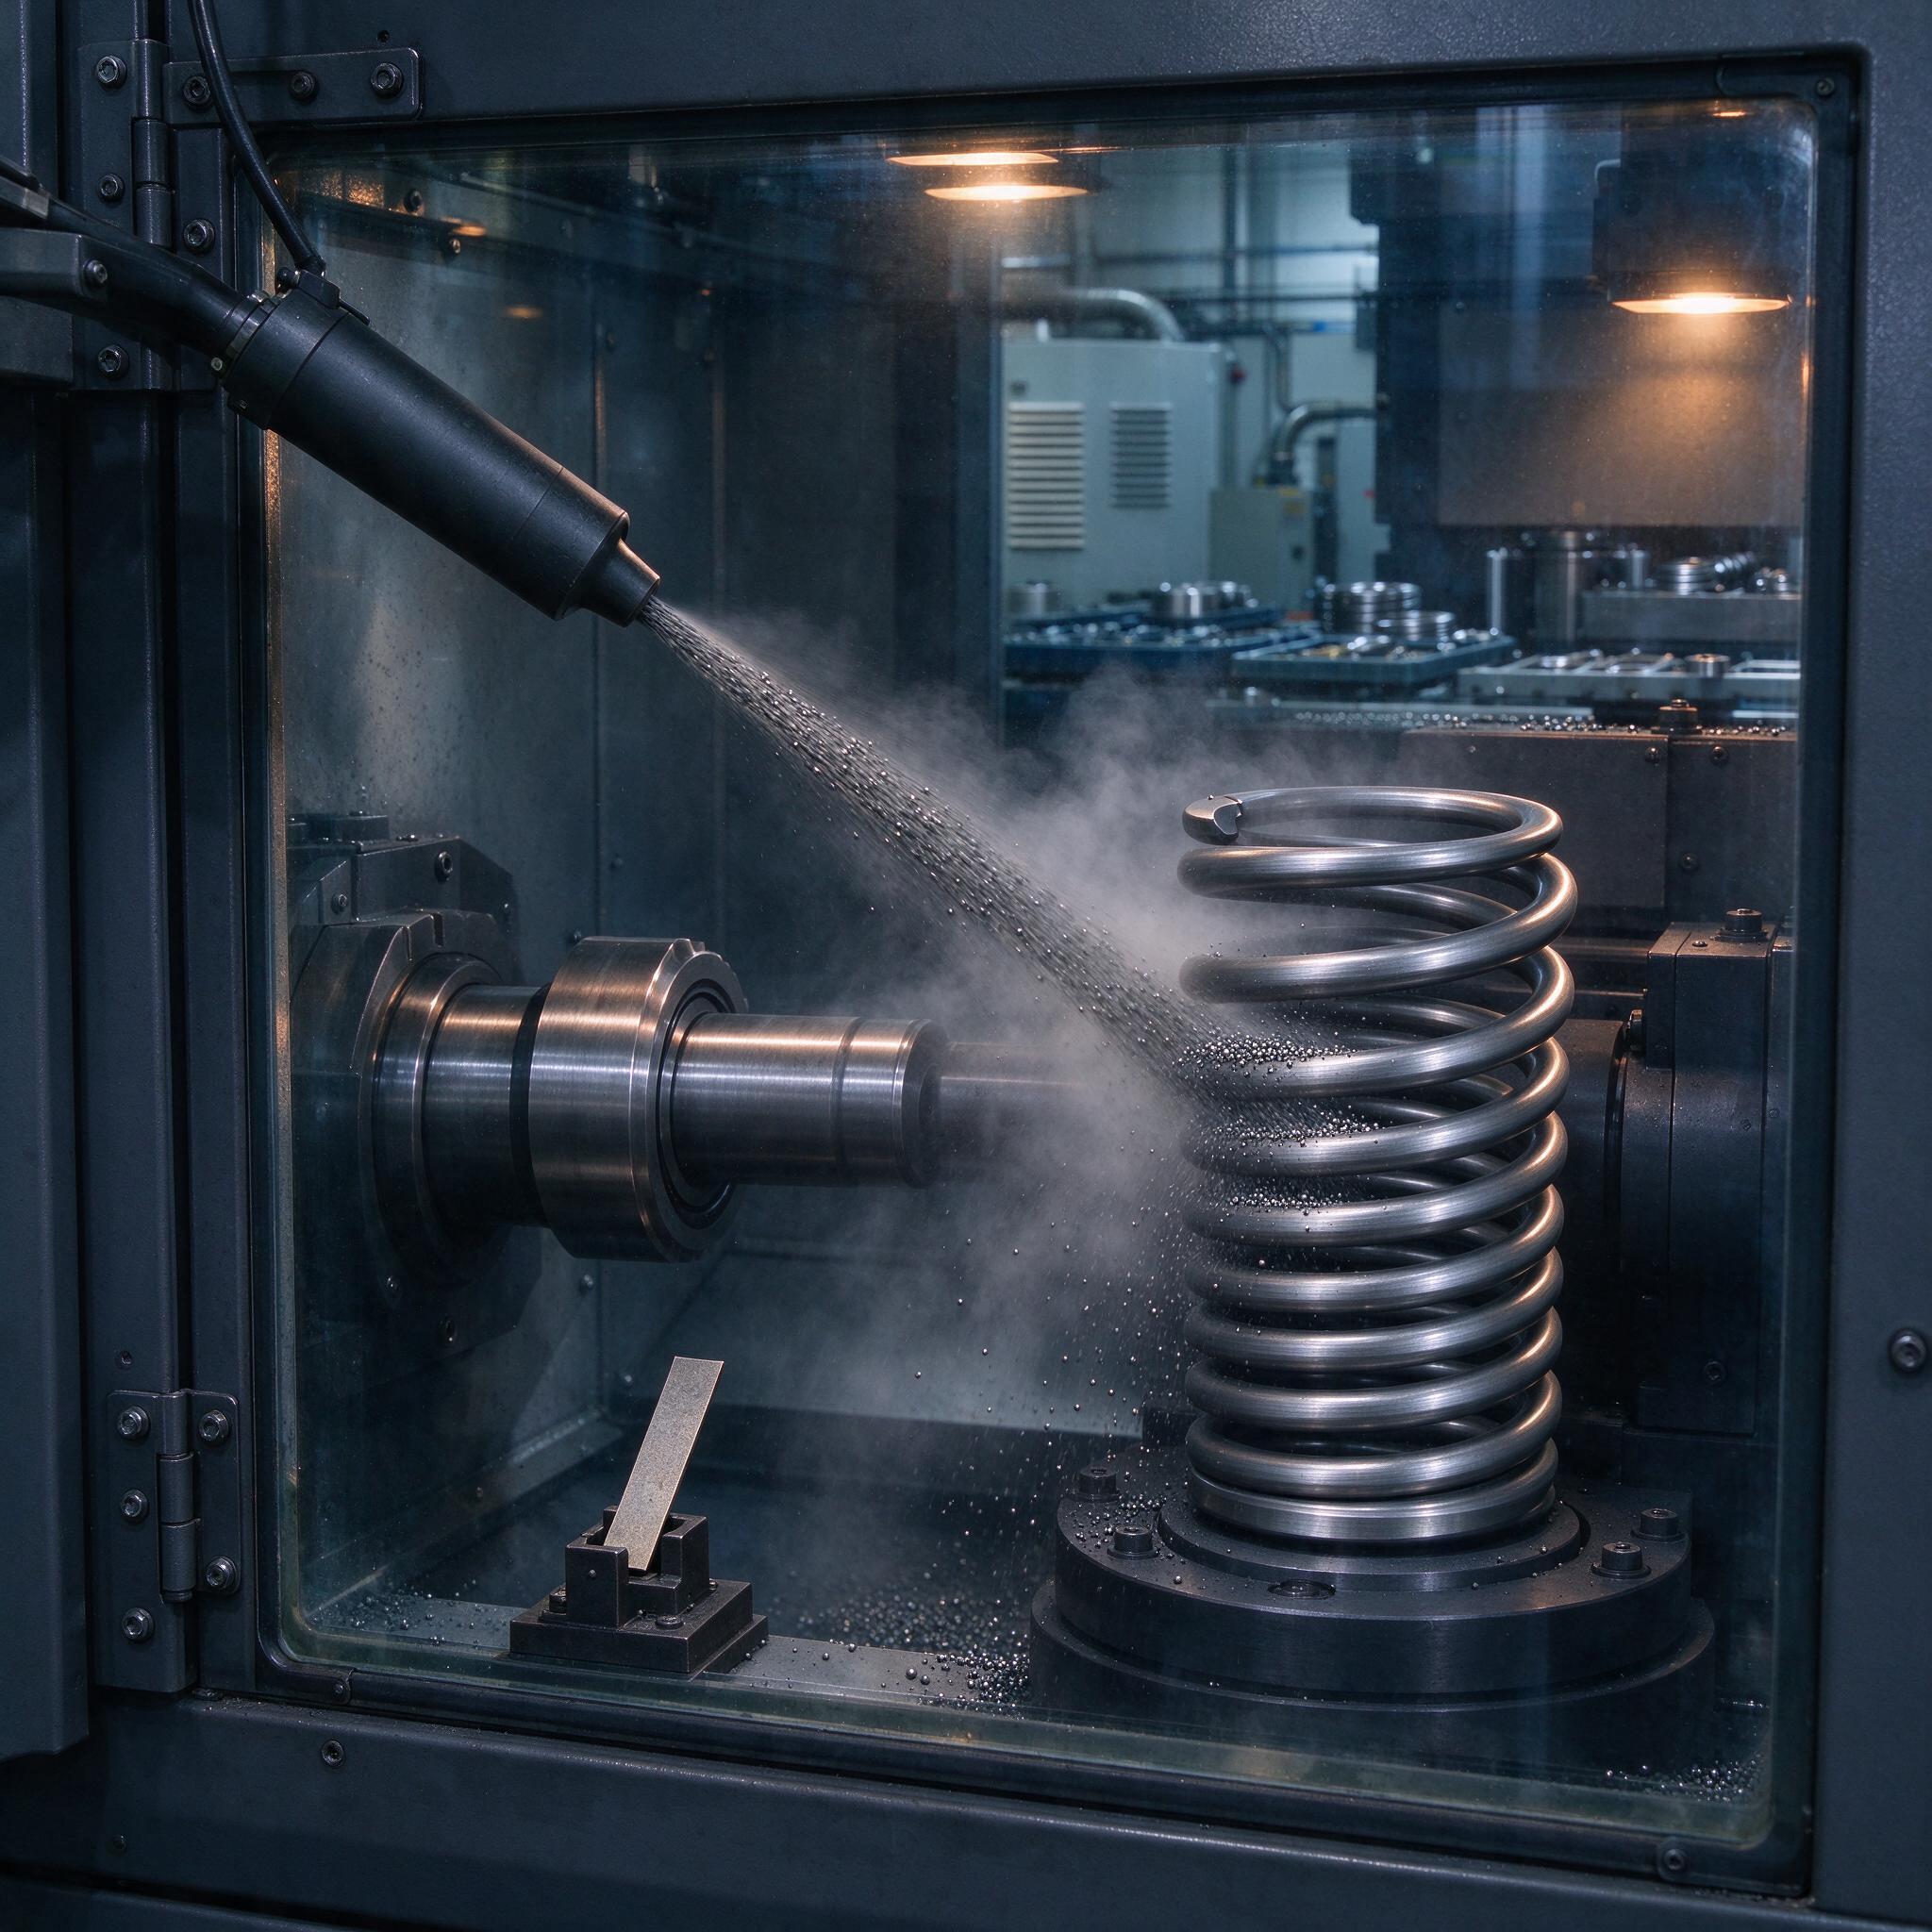
На фото — классическая картина с нашего производства: камера дробеструйной установки, сопло лупит потоком дроби по крупной витой пружине, сидящей на поворотном столе, рядом на приборке — пластинка Almen в держателе, по которой мы и контролируем интенсивность. Всё в тумане от потока воздуха, стекло в налёте — значит, установка работает, а не простаивает.
Физика процесса: зачем бить по детали шариками
Смысл простой. Каждая дробинка при ударе оставляет на поверхности микропластический отпечаток — под ним слой металла наклёпывается и стремится расшириться, а соседние слои ему мешают. В результате в тонком поверхностном слое (обычно 0,1–0,4 мм) формируются сжимающие остаточные напряжения, на пике доходящие до минус 600–900 МПа у пружинных сталей. А усталостная трещина зарождается именно от растяжения. Сжимающие напряжения работают как противовес: рабочие растягивающие циклы сначала должны их «прожечь», и только потом пойдут в основной металл. Отсюда и рост предела выносливости на 20–40%, а у тонких пружинных лент — и больше.
Второй эффект — наклёп. Твёрдость поверхности подрастает на 10–15%, микронеровности сглаживаются с Ra 1,6–3,2 до 0,8–1,2. Но не путайте: это не чистовая обработка. Если после дробеструя поверхность стала зеркальной — вы переклепали металл, и он начал отслаиваться. Нормальная поверхность после грамотного пенинга матовая, слегка «апельсиновая», на просвет равномерная.
Дроба: стеклянные шары или стальная — таблица выбора
По опыту, мастера часто путаются, когда заказчик требует «стальную дробу везде, она прочнее». Прочнее — да, но не всегда нужна. Вот как мы раскладываем на нашем участке:
| Параметр | Стеклянные шары 0,3–0,8 мм | Стальная (литая/резаная) дроба 0,3–0,8 мм |
|---|---|---|
| Твёрдость | ~500–550 HV, хрупкая | 55–60 HRC (литая), куется и обламывается |
| Внедрение в деталь | Не оставляет Fe-внедрений, чистая поверхность | Возможны привкlatки железа — критично для нержавейки |
| Пиковые сжимающие напряжения | Ниже (~500–600 МПа) | Выше (до 800–900 МПа) |
| Глубина упрочнённого слоя | 0,05–0,15 мм | 0,15–0,4 мм |
| Износ сопла и вентиляторов | Меньше | Заметно выше |
| Куда ставим | Пружины 0,5–2 мм проволоки, нержавейка, алюминий, тонкие валы с допуском IT6 | Крупные валы, полуоси, тяжёлые пружины 60С2А, 50ХФА |
Диаметр дробины подбираем из правила «не больше 1/5 радиуса галтели или сечения». Для пружинной проволоки 3–4 мм это 0,6–0,8 мм, для тонких витков 1–1,5 мм — 0,3–0,4 мм. Если дробина крупнее, она не «зализывает» впадину между витками, и там остаётся мёртвая зона — самое опасное место для усталостной трещины остаётся без защиты.
Интенсивность по Almen: как не угадывать, а мерить
Интенсивность — это не «стреляли подольше», это строго нормируемый параметр. Кладём пластинку Almen типа A (сталь 100 мм × 19 мм × 1,3 мм термообработанная под HRC 44–50) в держатель, обрабатываем её как деталь, снимаем и меряем прогиб на алменометре. Прогиб в миллиметрах и есть интенсивность. Для пружин и валов рабочая зона — 0,10–0,25 ммA. Меньше 0,10 — слой сжимающих напряжений тонкий, эффект слабый. Больше 0,25 — риск переклёпа и микротрещин на поверхности, особенно у пружин с твёрдостью выше 48 HRC.
Два момента, которые многие упускают. Первый: покрытие 100% — это когда каждая точка поверхности получила хотя бы один удар. Реально нужно 150–250% покрытия, иначе разброс по детали. Второй: интенсивность надо выставлять на каждой установке при смене сопла, давления или расхода дроби. Мы ставим пластинку в начале смены, при замене дробомёта и после каждого ремонта. Без этого вся «интенсивность 0,15 мм» — просто цифра на бумаге.
Типичные режимы на нашем участке: давление воздуха 4–6 бар, расход дроби 8–15 кг/мин, расстояние сопло–деталь 150–200 мм, угол атаки 70–90° к поверхности, скорость вращения стола такая, чтобы деталь полностью проходила перед соплом за 30–60 с. Скорость дроби на выходе — 50–70 м/с, её реально регулируют давлением и длиной сопла.
Контроль качества: что меряем после процесса
- Прогиб пластинки Almen — раз в партию, оформляем в карту процесса.
- Покрытие — визуально по контрольному образцу под лупой 10×, при спорах — по образцу с частичным пенингом.
- Сжимающие остаточные напряжения — выборочно, методом послойного травления с тензодатчиками или на дифрактометре (метод sin²ψ), у нас 2–3 партии в месяц.
- Твёрдость поверхности и глубина наклёпа — микротвёрдомером на шлифе.
- Чистота дроби — ситовой анализ и «живая» проба на засорение, раз в неделю.
Типичные ошибки: один случай, который запомнили
Однажды на участке мы поймали брак из-за того, что новый оператор поставил на установку дробь «на глаз», не прогнав через сито. В мешке со стеклянными шарами 0,4 мм оказалось процентов двадцать осколков и металлического мусора от изношенных витков-классификаторов. Партия валов под шлицы прошла пенинг с «мусором»: на поверхности — каверны и точечные задиры, а под ними — микротрещины. Внешне валы выглядели прилично, но под полировкой вылезали раковины. Всю партию — 180 штук — в утиль. С тех пор у нас железное правило: любая новая партия дроби проходит ситовой контроль и пробу на пластинке Almen, и только потом попадает в бункер. Дробь — это расходник, но расходник, от которого зависит судьба детали.
Ещё одна классика — попытка «добрать» интенсивность временем. Мастер видит, что Almen-пластинка дала 0,12 вместо 0,18, и просто гонит деталь втрое дольше. Это не работает: после 100% покрытия дальнейшее время почти не растит интенсивность, зато переклёпывает поверхность. Надо менять давление или расход дроби, а не время.
Как выбрать установку или подрядчика: чек-лист
- Есть ли алменометр и держатели пластинок в комплекте. Нет прибора — нет контроля, все разговоры про «0,15 мм» пустые.
- Классификация и рециркуляция дроби: сепаратор, сито, дозатор. Без них дробь деградирует за смену.
- Возможность программирования траектории сопла и вращения детали — для пружин обязательно, иначе мёртвые зоны между витками.
- Регулировка давления и расхода с фиксацией параметров в памяти — для входного контроля и претензий.
- У подрядчика спросите протоколы: покадровые снимки покрытия, журнал замеров Almen, методику контроля остаточных напряжений. Кто не может показать — тот и не меряет.
FAQ: отвечаем прямо
Можно ли заменить дробеструйное упрочнение гидроабразивной чисткой или полировкой?
Нет, это не сработает, потому что гидроабразив снимает микронеровности, но не создаёт пластической деформации с сжимающими напряжениями. Полированная поверхность без наклёпа даже хуже для усталости, чем матовая с наклёпом.
Стеклянные шары реально дают те же +30% к ресурсу, что стальная дроба?
Нет, на тяжёлых деталях с сечением под 20 мм стальная дроба даёт заметно больше — глубже слой и выше пиковые напряжения. Но на тонких пружинах из проволоки 1–3 мм разница нивелируется: слой упрочнения всё равно ограничен сечением, и стеклянные шары там работают наравне, плюс не тянут железные внедрения на нержавейку.
После дробеструя деталь можно сразу ставить в сборку, нужна ли финишная обработка?
Нет, если упрочнение было последней операцией. Любая последующая механическая обработка (шлифовка, точение) снимает упрочнённый слой и сводит эффект на нет. Если нужно доводить геометрию — сначала обработка, потом пенинг, а не наоборот.
Вместо заключения
Дробеструйное упрочнение — это не «пшикнуть песком для красоты», а управляемый технологический процесс с измеряемыми параметрами: дроба, интенсивность Almen 0,1–0,25 ммA, покрытие 150–250%, контроль остаточных напряжений. Кто меряет — тот получает +30% к ресурсу. кто «на глаз» — получает брак и рекламации. Ставьте пластинку Almen в начале смены, следите за чистотой дроби, и пружины перестанут сыпаться на стенде.